สารบัญ
อุปกรณ์รองรับแผ่นโลหะดัด CNC เป็นอุปกรณ์เสริมที่ติดตั้งอยู่ด้านหน้าเครื่องดัดเพื่อรองรับแผ่นโลหะขนาดใหญ่หรือหนัก ช่วยลดการหย่อนตัว การเบี่ยงเบน รอยขีดข่วนบนพื้นผิว และความเมื่อยล้าของผู้ปฏิบัติงาน โดยการปรับมุมและทิศทางการเคลื่อนที่ของแท่นรองรับอย่างพร้อมเพรียงกันในระหว่างกระบวนการดัด
คู่มือนี้อธิบายโครงสร้างอุปกรณ์ หลักการทำงาน การติดตั้งและการทดสอบการใช้งาน ขั้นตอนการใช้งาน การตั้งค่าพารามิเตอร์ ข้อกำหนดด้านความปลอดภัย การบำรุงรักษา และข้อผิดพลาดที่พบบ่อยอย่างเป็นระบบ สามารถใช้เป็นเอกสารอ้างอิงสำหรับการฝึกอบรมหลังการส่งมอบอุปกรณ์ การใช้งานในสถานที่ และการบำรุงรักษาประจำวันได้
ขอบเขตการใช้งานสำหรับคู่มือผู้ใช้การติดตามการดัดงอ:
เครื่องดัดโลหะไฮดรอลิก CNC เบรกกดเซอร์โวไฮบริดรวมถึงอุปกรณ์ดัดแผ่นโลหะขนาดใหญ่ และระบบรองรับวัสดุที่ใช้ในภายหลัง
หมายเหตุสำคัญ:
อุปกรณ์ช่วยพยุงชิ้นงานจากผู้ผลิต รุ่น และระบบควบคุมที่แตกต่างกัน จะมีความแตกต่างกันในด้านจำนวนแกนเซอร์โว ความสามารถในการรับน้ำหนัก วิธีการติดตั้ง การควบคุมแบบซิงโครนัส และตรรกะด้านความปลอดภัย
เอกสารนี้เป็นคู่มือการใช้งานทั่วไป การใช้งานจริงต้องเป็นไปตามข้อมูลบนแผ่นป้ายชื่ออุปกรณ์ คำแนะนำของผู้ผลิต แผนผังวงจรไฟฟ้า และเกณฑ์การยอมรับ ณ สถานที่ติดตั้ง
1. ภาพรวมของอุปกรณ์ติดตามการดัดโลหะด้วยเครื่องดัด CNC
1) อุปกรณ์ช่วยพยุงการดัดงอคืออะไร?
อุปกรณ์ช่วยประคองการดัดแผ่นโลหะเป็นระบบรองรับแผ่นโลหะที่ใช้ร่วมกับเครื่องดัด ในระหว่างการดัด ด้านหนึ่งของแผ่นโลหะจะถูกยึดไว้ด้วยแม่พิมพ์บนและล่างของเครื่องดัด ในขณะที่อีกด้านหนึ่งอาจหย่อนหรือหมุนเนื่องจากน้ำหนักของตัวเอง อุปกรณ์ช่วยประคองการดัดของเครื่องดัด CNC จะช่วยรองรับแผ่นโลหะและติดตามการหมุน ช่วยรักษาสภาพการเคลื่อนไหวให้คงที่
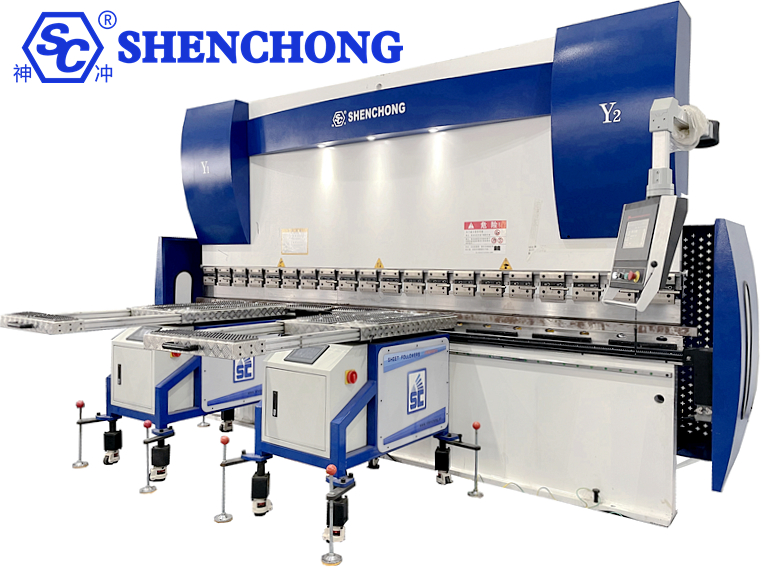
- สถานะการสนับสนุนวัสดุเบื้องต้น
วางแผ่นโลหะลงบนแท่นรองรับวัสดุ โดยอุปกรณ์รองรับวัสดุอยู่ในตำแหน่งสแตนด์บายหรือตำแหน่งเริ่มต้น ผู้ปฏิบัติงานทำการจัดวางตำแหน่ง ปรับความตรง และตรวจสอบชิ้นงานให้เรียบร้อย
- การติดตามสถานะการโค้งงอ
ขณะที่ตัวเลื่อนเคลื่อนลงและแผ่นโลหะค่อยๆ โค้งงอ แท่นรองรับวัสดุจะปรับมุมตามเส้นทางที่กำหนดไว้หรือคำสั่งของระบบควบคุม เพื่อรองรับแผ่นโลหะอย่างต่อเนื่อง
- สถานะการส่งคืนและการขนถ่าย
หลังจากดัดเสร็จแล้ว อุปกรณ์รองรับวัสดุจะกลับไปยังตำแหน่งที่ปลอดภัยหรือเข้าสู่ตำแหน่งขั้นตอนถัดไปตามโปรแกรม ซึ่งจะช่วยอำนวยความสะดวกในการนำวัสดุออก พลิกกลับ หรือดัดอย่างต่อเนื่อง
2) การใช้งานหลัก
- โครงสร้างรองรับแผ่นโลหะ
ในระหว่างการดัดแผ่นโลหะ แขนรองรับจะเคลื่อนที่ตามแผ่นโลหะ เพื่อช่วยพยุงและลดความเสี่ยงของการหย่อนคล้อยในแผ่นโลหะที่มีความยาว ความกว้าง และขนาดใหญ่
- ปรับปรุงความเสถียรในการดัดงอให้ดียิ่งขึ้น
ช่วยลดการแกว่ง การเลื่อนตำแหน่ง และการเสียรูปเฉพาะจุดที่เกิดจากน้ำหนักของแผ่นโลหะเอง ซึ่งช่วยรักษาความสม่ำเสมอของขนาดและมุมการดัดงอ
- ลดความหนักหน่วงของแรงงาน
สำหรับแผงควบคุมเครื่องปรับอากาศขนาดใหญ่ แผงควบคุมลิฟต์ ตู้เก็บอุปกรณ์ และแผ่นวัสดุยาวๆ แขนรองรับจะช่วยลดภาระของผู้ปฏิบัติงานที่ต้องยกแผ่นวัสดุเหล่านั้นขึ้นลงอย่างต่อเนื่อง
- รองรับการดัดแบบกึ่งอัตโนมัติ
สามารถทำงานร่วมกับระบบควบคุมเครื่องดัด CNC โดยมีส่วนร่วมในการควบคุมโปรแกรมในรูปแบบที่เหมาะสม เพื่อช่วยให้กระบวนการดัดมีความเสถียรและทำซ้ำได้ดียิ่งขึ้น
3) อุตสาหกรรมที่นำไปประยุกต์ใช้
- อุปกรณ์ปรับอากาศและทำความเย็น: ตัวเรือนขนาดใหญ่ ท่อลม แผงด้านนอกของเครื่องแลกเปลี่ยนความร้อน
- การผลิตลิฟต์: แผงห้องโดยสาร แผงประตู แผงตกแต่ง
- ระบบไฟฟ้าและตู้ควบคุม: ตู้จ่ายไฟ, ตู้ควบคุม, ตู้เซิร์ฟเวอร์
- เครื่องจักรกลก่อสร้าง: ฝาครอบป้องกัน, ชิ้นส่วนโครงสร้าง การแปรรูปสแตนเลส: แผ่นตกแต่งขนาดใหญ่, ตัวเรือนอุปกรณ์
- อุปกรณ์ระบายอากาศและปกป้องสิ่งแวดล้อม: ท่อส่งอากาศ, ตัวเรือนอุปกรณ์กำจัดฝุ่น
- อุปกรณ์พลังงานใหม่: ตัวเรือนอุปกรณ์แบตเตอรี่ ชิ้นส่วนโลหะแผ่นสำหรับตู้เก็บพลังงาน
2. โครงสร้างอุปกรณ์และส่วนประกอบหลัก
รายการส่วนประกอบหลัก:
ส่วนประกอบ | ฟังก์ชั่นหลัก | เน้นด้านการปฏิบัติงานและการบำรุงรักษา |
โครงสำหรับแบกของ | รองรับกลไกทั้งหมดและถ่ายโอนน้ำหนัก | ตรวจสอบสลักเกลียว รอยเชื่อม และการเสียรูปของโครงสร้าง |
แพลตฟอร์มรองรับวัสดุ | ช่วยประคองปลายด้านอิสระของแผ่นโลหะ | ตรวจสอบการสึกหรอ ความสะอาด และความเรียบของพื้นผิว |
แขนสนับสนุนติดตามผล | สนับสนุนและผลักดันการหมุนเวียนแพลตฟอร์ม | ตรวจสอบระยะห่าง หมุดเชื่อมต่อ และการรบกวนจากการเคลื่อนไหว |
มอเตอร์เซอร์โวและตัวขับ | ควบคุมตำแหน่ง ความเร็ว และวิถีการเคลื่อนที่ | ตรวจสอบสัญญาณเตือน การโอเวอร์โหลด และการเชื่อมต่อทางไฟฟ้า |
กลไกการส่งกำลัง | ส่งแรงขับเคลื่อนไปยังแท่นรองรับ | ตรวจสอบเฟือง สกรูนำร่อง ตัวลดเกียร์ หรือก้านเชื่อมต่อ |
องค์ประกอบการตอบรับตำแหน่ง | ให้ข้อมูลป้อนกลับเกี่ยวกับตำแหน่งหรือมุม | ตรวจสอบตัวเข้ารหัส เซ็นเซอร์ และสัญญาณป้อนกลับ |
ระบบควบคุม | ประสานการทำงานของเครื่องดัดและอุปกรณ์รองรับวัสดุ | ตรวจสอบพารามิเตอร์ โปรแกรม และสถานะการสื่อสาร |
อุปกรณ์ความปลอดภัย | จัดให้มีปุ่มหยุดฉุกเฉิน สวิตช์จำกัดระยะ และอุปกรณ์ความปลอดภัยที่จำเป็น | ทำการทดสอบการทำงานตามที่ผู้ผลิตกำหนด |
อุปกรณ์แต่ละชนิดอาจไม่ได้มีส่วนประกอบทั้งหมดที่กล่าวมาข้างต้น บางรุ่นใช้ตัวควบคุมอิสระ ในขณะที่บางรุ่นเชื่อมต่อโดยตรงกับระบบ CNC ของเครื่องดัด และวิธีการขับเคลื่อนอาจเป็นแบบเซอร์โวไฟฟ้าหรือแบบไฮดรอลิกก็ได้
3. หลักการทำงานและการควบคุมการซิงโครไนซ์
1) หลักการทำงานพื้นฐาน
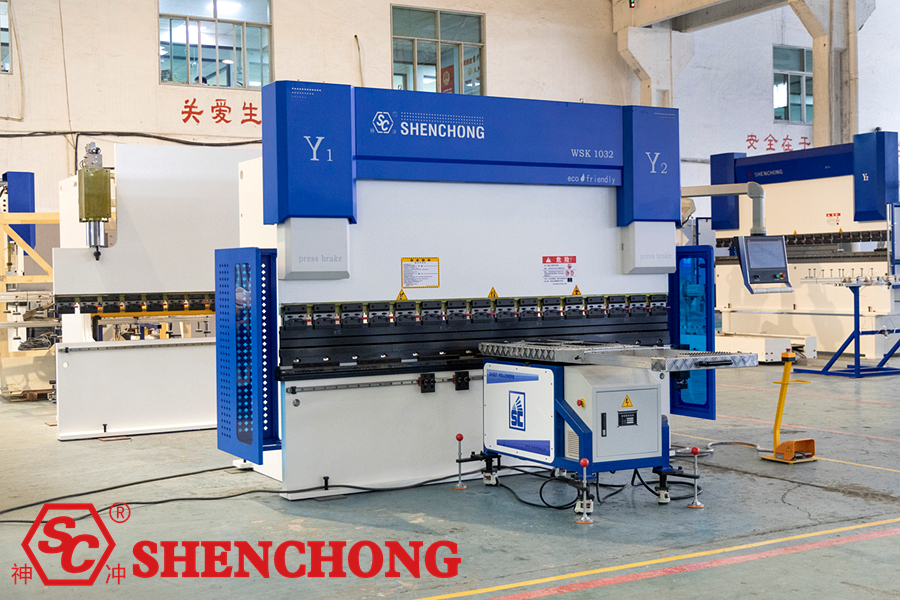
หน้าที่หลักของระบบตัวตามการดัดของเครื่องดัดโลหะ CNC คือการปรับตำแหน่งหรือมุมของแท่นรองรับวัสดุตามการเคลื่อนที่ของตัวเลื่อนของเครื่องดัดและการหมุนของแผ่นโลหะ เพื่อให้มั่นใจได้ว่าแผ่นโลหะได้รับการรองรับอย่างต่อเนื่องและมั่นคงในระหว่างการดัด
ไหล:
สัญญาณตำแหน่ง/การเคลื่อนที่ของตัวเลื่อนเครื่องดัด
↓
ตัวควบคุมจะคำนวณวิถีการติดตามและตำแหน่งเป้าหมาย
↓
เซอร์โวไดรเวอร์ควบคุมมอเตอร์และกลไกการส่งกำลังเชิงกล
↓
แท่นรองรับวัสดุจะเคลื่อนที่ตามแผ่นโลหะและให้การรองรับ
↓
การป้อนกลับตำแหน่งและการแก้ไขการเคลื่อนไหวที่ตามมา (เช่น การกำหนดค่าการป้อนกลับแบบวงปิด)
นี่คือแผนภาพสถาปัตยกรรมควบคุมทั่วไป แหล่งสัญญาณจริง วิธีการป้อนกลับ และลำดับการควบคุม ควรขึ้นอยู่กับแบบร่างทางไฟฟ้าของอุปกรณ์นั้นๆ
ยกตัวอย่างเช่น อุปกรณ์ติดตามเซอร์โวทั่วไป กระบวนการทำงานของมันประกอบด้วย:
- การรับสัญญาณ: การรับตำแหน่งของตัวเลื่อน สถานะการเคลื่อนไหว หรือข้อมูลป้อนกลับจากเซ็นเซอร์เฉพาะ
- การคำนวณวิถีการเคลื่อนที่: ตัวควบคุมจะคำนวณตำแหน่งเป้าหมายโดยอิงจากการเคลื่อนที่ของตัวเลื่อน พารามิเตอร์ที่ตั้งไว้ และเส้นโค้งติดตาม
- การขับเคลื่อน: ระบบเซอร์โวจะขับเคลื่อนแขนหรือแท่นรองรับวัสดุให้เคลื่อนที่
- การติดตามแบบซิงโครนัส: แท่นจะปรับตัวตามมุมการโค้งงอของแผ่นโลหะ
- การกลับสู่ตำแหน่งที่ตั้งไว้: หลังจากโค้งงอ ระบบจะกลับสู่ตำแหน่งที่ตั้งไว้ตามโปรแกรม
2) โหมดการเคลื่อนไหวหลักของอุปกรณ์ติดตาม
ก. การติดตามผลแบบหมุน
แท่นรองรับวัสดุจะหมุนรอบจุดหมุนตามมุมดัดของแผ่นโลหะ นิยมใช้ในกรณีการดัดที่ต้องการการรองรับปลายอิสระของแผ่นโลหะ
ข. การปรับระดับการยก
ใช้สำหรับปรับให้เข้ากับความสูงของแม่พิมพ์ ความสูงของชิ้นงาน หรือตำแหน่งการติดตั้งอุปกรณ์ที่แตกต่างกัน การยกอาจปรับได้ด้วยตนเอง หรือดำเนินการโดยมอเตอร์หรือกลไกขับเคลื่อนอื่นๆ
ค. การเคลื่อนไหวเสริม
พื้นผิวรองรับวัสดุใช้ตลับลูกปืน ลูกกลิ้ง หรือโครงสร้างที่มีแรงเสียดทานต่ำอื่นๆ เพื่อช่วยในการจัดวาง เคลื่อนย้าย และพลิกแผ่นโลหะ อย่างไรก็ตาม ไม่ใช่ทุกแท่นรองรับวัสดุที่จะติดตั้งโครงสร้างเหล่านี้
3) พารามิเตอร์ใดบ้างที่มีผลต่อการทำงานของตัวตามการดัดของเครื่องดัดโลหะ CNC?
ปัจจัยที่มีอิทธิพล | ปัญหาที่อาจเกิดขึ้น | ปรับทิศทาง |
ตำแหน่งเริ่มต้นการติดตาม | การสูญเสียการรองรับหรือการรบกวนเมื่อแผ่นโลหะโค้งงอ | ปรับเทียบตามตำแหน่งของชิ้นงานและแม่พิมพ์ |
ความเร็วในการติดตามผล | แท่นไม่สามารถตามแผ่นโลหะทัน หรือเคลื่อนที่เร็วเกินไป | ปรับเส้นโค้งความเร็วตามคู่มืออุปกรณ์ |
มุมติดตามผล | ความไม่สอดคล้องกันของตำแหน่งแท่นและแผ่นโลหะ | ปรับเทียบมุมหรือวิถีการเคลื่อนที่ใหม่ |
การตอบสนองของเซ็นเซอร์ | ความล่าช้าที่เกิดขึ้นตามมา ข้อผิดพลาดตำแหน่ง | ตรวจสอบการติดตั้งสัญญาณและเซ็นเซอร์ |
น้ำหนักชิ้นงานและจุดศูนย์ถ่วง | การรองรับไม่เสถียร ไดรฟ์โอเวอร์โหลด | คำนวณน้ำหนักบรรทุกและตำแหน่งรองรับใหม่ |
ช่องเปิดและความสูงของแม่พิมพ์ | ตำแหน่งแท่นที่ไม่เหมาะสมหรือการชนกัน | ปรับตำแหน่งทางกลและพารามิเตอร์กระบวนการใหม่ |
หลักการสำคัญ:
อย่าเพียงแค่ตั้งความเร็วในการติดตามให้สูงสุด ความเร็ว มุม ตำแหน่งเริ่มต้น และวิถีการกลับที่เหมาะสมนั้นสำคัญกว่าการเร่งความเร็วเพียงอย่างเดียว
4. การติดตั้งและการปรับแต่งทางกล
แนะนำให้ผู้ผลิตอุปกรณ์หรือช่างเทคนิคที่มีคุณสมบัติเหมาะสมเป็นผู้ติดตั้งและทดสอบการใช้งานเบื้องต้น ตำแหน่งการติดตั้งและระยะห่างที่เหมาะสมจะแตกต่างกันไปตามโครงสร้างของอุปกรณ์ ขนาดจากรุ่นอื่นไม่สามารถนำมาใช้กับเครื่องนี้ได้โดยตรง
1) การเตรียมการก่อนการติดตั้ง
ก่อนการติดตั้ง โปรดตรวจสอบรายการต่อไปนี้:
- ตรวจสอบรุ่นอุปกรณ์เสริม พิกัดรับน้ำหนัก และรุ่นเครื่องดัดงอให้แน่ใจ
- ตรวจสอบโครง, พื้นผิวรองรับวัสดุ, แขนรองรับ และชิ้นส่วนระบบส่งกำลังว่ามีรอยเสียหายหรือไม่
- ตรวจสอบให้แน่ใจว่าฐานติดตั้งอุปกรณ์หรือฐานเคลื่อนย้ายได้นั้นตรงตามข้อกำหนด
- ตรวจสอบให้แน่ใจว่าแรงดันไฟฟ้าของแหล่งจ่ายไฟ การต่อสายดิน และอินเทอร์เฟซทางไฟฟ้าตรงตามข้อกำหนดของอุปกรณ์
- จัดทำแบบร่างอุปกรณ์ แผนผังการเดินสายไฟ และคู่มือการติดตั้ง
- เคลียร์พื้นที่ด้านหน้าเครื่องดัดให้โล่ง โดยเว้นที่ว่างให้เครื่องรองรับวัสดุเคลื่อนที่ได้
- จากผลการประเมินความเสี่ยง ณ สถานที่ปฏิบัติงาน ให้ดำเนินการปิดเครื่อง ติดป้ายกำกับ และป้องกันการเปิดเครื่องโดยไม่ได้ตั้งใจ
2) ขั้นตอนการติดตั้งทางกล
– การจัดตำแหน่ง ตัวตามการดัดของเครื่องดัด CNC
เลื่อนอุปกรณ์ติดตามไปยังตำแหน่งที่กำหนดไว้ด้านหน้าเครื่องดัด โดยตรวจสอบให้แน่ใจว่าไม่มีสิ่งกีดขวางระหว่างแท่นรองรับวัสดุ แขนรองรับ และพื้นที่ทำงานของเครื่องดัด
– การปรับความสูง
ปรับความสูงของแท่นรองชิ้นงานให้เหมาะสมกับพื้นผิวการทำงานของแม่พิมพ์ด้านล่างของเครื่องดัด ความสูงของแม่พิมพ์ และข้อกำหนดในการรองรับชิ้นงาน ไม่ว่าจะให้เสมอกับพื้นผิว ต่ำกว่าเล็กน้อย หรือการตั้งค่าอื่นๆ ต้องปฏิบัติตามข้อกำหนดของผู้ผลิต
– การปรับระยะห่างจากด้านหน้าไปด้านหลัง
ตรวจสอบให้แน่ใจว่าพื้นผิวรองรับวัสดุอยู่ในตำแหน่งที่สามารถรองรับชิ้นงานได้อย่างมีประสิทธิภาพ พร้อมทั้งตรวจสอบให้แน่ใจว่าแผ่นโลหะจะไม่กระแทกพื้นผิวรองรับวัสดุหรือกลไกในระหว่างการหมุน
– ตรวจสอบตำแหน่งจากซ้ายไปขวา
ตรวจสอบให้แน่ใจว่าอุปกรณ์รองรับชิ้นงานเหมาะสมกับจุดศูนย์ถ่วง ความยาวในการดัด และช่วงการรองรับของชิ้นงาน เมื่อใช้อุปกรณ์รองรับชิ้นงานหลายชิ้น ให้ตรวจสอบการชนกันระหว่างอุปกรณ์เหล่านั้นด้วย
– รักษาความปลอดภัยและตรวจสอบอีกครั้ง
ขันข้อต่อทางกล เบรกของล้อ หรือตัวยึดฐานให้แน่นตามที่ระบุ และตรวจสอบความเรียบและระยะห่าง
3) การตรวจสอบการเชื่อมต่อทางไฟฟ้าและสัญญาณ
การเดินสายไฟฟ้าควรดำเนินการโดยช่างไฟฟ้าที่มีคุณสมบัติเหมาะสมตามแบบแปลนอุปกรณ์ อย่าตัดสินวิธีการเดินสายไฟจากสีของสายไฟหรือลักษณะของขั้วต่อเพียงอย่างเดียว
รายการตรวจสอบหลักประกอบด้วย:
รายการตรวจสอบ | ข้อกำหนดการยอมรับ |
แหล่งจ่ายไฟหลัก | แรงดันไฟฟ้า ความถี่ และการกำหนดค่าการป้องกันเป็นไปตามข้อกำหนดบนแผ่นป้ายชื่อผลิตภัณฑ์ |
การต่อสายดินเพื่อป้องกัน | การต่อสายดินมีความน่าเชื่อถือ |
เซอร์โวไดรเวอร์ | ตรงตามแบบจำลอง ไม่มีสัญญาณเตือนผิดปกติ |
เซ็นเซอร์ตำแหน่ง | การติดตั้งมีความปลอดภัย การเปลี่ยนแปลงสัญญาณถูกต้อง |
การสื่อสารควบคุม | สัญญาณจากเครื่องดัดและอุปกรณ์เซอร์โวเป็นไปตามคำจำกัดความของอินเทอร์เฟซ |
สวิตช์จำกัดและปุ่มหยุดฉุกเฉิน | การตรวจสอบและการทดสอบการทำงานเสร็จสมบูรณ์ตามหลักการออกแบบ |
การจัดวางสายเคเบิล | ไม่มีแรงเสียดทาน แรงอัด หรือการพันกันกับชิ้นส่วนที่เคลื่อนที่ |
หมายเหตุพิเศษ:
หากใช้มาตรวัดแม่เหล็กภายนอก PLC อิสระ หรือเซ็นเซอร์วัดระยะเลื่อนเฉพาะ ให้ปฏิบัติตามแผนผังการเดินสายไฟของรุ่นที่เกี่ยวข้องอย่างเคร่งครัดในระหว่างการติดตั้ง ห้ามเชื่อมต่อสัญญาณโดยพลการ ดัดแปลงวงจรความปลอดภัยของเครื่องดัด หรือข้ามฟังก์ชันการป้องกัน
5. การเริ่มต้นระบบ การแก้ไขข้อผิดพลาด และการทำงานครั้งแรก
1) รายการตรวจสอบก่อนเริ่มใช้งาน
ก่อนเริ่มกะทำงานแต่ละครั้ง ผู้ปฏิบัติงานควรตรวจสอบสิ่งต่อไปนี้ให้เรียบร้อย:
โครงสร้างเชิงกล:
- แท่นรองรับวัสดุ แขนรองรับ และโครงสร้างไม่มีการเสียรูปหรือรอยแตกที่เห็นได้ชัด
- น็อตเชื่อมต่อ อุปกรณ์เบรก และกลไกการยึดต่างๆ มีความน่าเชื่อถือ
- เส้นทางการเคลื่อนที่ปราศจากเครื่องมือ เศษวัสดุ หรือสิ่งกีดขวางอื่นใด
ระบบไฟฟ้า :
- ระบบจ่ายไฟ ระบบสายดิน และแผงควบคุมอยู่ในสภาพปกติ
- เซ็นเซอร์และไดรเวอร์ไม่มีสัญญาณเตือนผิดปกติใดๆ
- อุปกรณ์หยุดฉุกเฉินและอุปกรณ์จำกัดการทำงานอยู่ในสภาพปกติ
ชิ้นงานและแม่พิมพ์:
- ขนาด น้ำหนัก และจุดศูนย์ถ่วงของชิ้นงานตรงตามขีดความสามารถของอุปกรณ์
- แม่พิมพ์ได้รับการติดตั้งอย่างถูกต้อง และแท่นรองรับวัสดุสอดคล้องกับเส้นทางการเคลื่อนที่ของชิ้นงาน
- แผ่นโลหะไม่มีสภาพผิดปกติใดๆ ที่อาจทำให้เกิดการลื่นไถลหรือความไม่เสถียร
2) ขั้นตอนการเริ่มต้นใช้งานครั้งแรก
การเริ่มต้นใช้งานอุปกรณ์:
หลังจากตรวจสอบให้แน่ใจว่าพื้นที่ทำงานปลอดภัยแล้ว ให้เริ่มเดินเครื่องดัดและอุปกรณ์เสริมตามลำดับตามคำแนะนำของผู้ผลิต
การตรวจสอบอินเทอร์เฟซควบคุม:
ตรวจสอบว่าหน้าจอแสดงผลปกติ สถานะการสื่อสารถูกต้อง และไม่มีสัญญาณเตือนจากไดรเวอร์หรือเซ็นเซอร์ที่ยังไม่ได้รับการประมวลผล
ไม่มีผลตอบแทน:
ปรับแกนที่เกี่ยวข้องกลับไปยังตำแหน่งอ้างอิงตามที่ระบุไว้ในคู่มือการใช้งาน หากอุปกรณ์ต้องการให้รางเลื่อนของเครื่องดัดกลับไปที่ตำแหน่งศูนย์ก่อน ให้ปฏิบัติตามลำดับการเริ่มต้นอย่างเคร่งครัด
การเลือกโหมดด้วยตนเอง:
ใช้โหมดการวิ่งเหยาะๆ หรือโหมดการทำงานด้วยตนเองเพื่อตรวจสอบทิศทางการเคลื่อนที่ สวิตช์จำกัด และการกลับสู่ตำแหน่งเดิมของอุปกรณ์ติดตาม โหมดการทำงานด้วยตนเองไม่ได้ขจัดความเสี่ยงต่อการทำงานผิดพลาดของฟังก์ชันด้านความปลอดภัย
การทดสอบขณะไม่มีโหลด:
โดยไม่มีชิ้นงาน ให้ตรวจสอบทิศทางการเคลื่อนที่และช่วงการเคลื่อนที่แต่ละครั้งที่ความเร็วปลอดภัยที่กำหนดไว้สำหรับอุปกรณ์นั้นๆ
การทดสอบการดัดชิ้นงาน:
โดยใช้ชิ้นงานทดสอบที่ผ่านการตรวจสอบแล้วและสภาวะกระบวนการที่มีความเสี่ยงต่ำ ตรวจสอบว่าการทำงานของตัวรองรับวัสดุสอดคล้องกับการเคลื่อนตัวของแผ่นโลหะหรือไม่
เริ่มการผลิตหลังจากยืนยันคำสั่งซื้อ:
ตรวจสอบคุณภาพการดัดงอ ความเสถียรของการรองรับวัสดุ ระยะห่างในการเคลื่อนที่ และการทำงานของอุปกรณ์ความปลอดภัย พร้อมทั้งบันทึกผลการตรวจสอบข้อผิดพลาด
3) จะตั้งค่าพารามิเตอร์หลักอย่างไร?
พารามิเตอร์ | หลักการตั้งค่า | ข้อผิดพลาดที่พบบ่อย |
ตำแหน่งเดิม | ปรับเทียบตามโปรแกรมจุดอ้างอิงของอุปกรณ์ | การจัดเรียงตำแหน่งที่ไม่ถูกต้องของจุดกำเนิดทำให้เกิดโรคหลอดเลือดสมองผิดปกติ |
ตำแหน่งเริ่มต้น | ตรวจสอบให้แน่ใจว่าการวางชิ้นงานและฐานรองรับเบื้องต้นมีความมั่นคง | การรองรับวัสดุไม่เพียงพอก่อนการดัดแผ่นโลหะ |
ความเร็วในการติดตามผล | ปรับความเร็วในการดัดให้เหมาะสมกับลักษณะของชิ้นงาน | ความไม่สอดคล้องกันที่เกิดจากความเร็วที่ช้าหรือเร็วเกินไป |
มุมติดตามผล | ตั้งค่าตามรูปทรงของชิ้นงานและตรรกะการควบคุม | การเลื่อนสัมพัทธ์ระหว่างพื้นผิวรองรับวัสดุและแผ่นโลหะ |
ตำแหน่งส่งคืน | ตรวจสอบให้แน่ใจว่ามีพื้นที่เพียงพอสำหรับการขนถ่าย พลิกกลับ และขั้นตอนต่อไป | แรงกระแทกบนชิ้นงานหรือแม่พิมพ์ระหว่างจังหวะการเคลื่อนที่กลับ |
ตำแหน่งจำกัด | ปรับเทียบโดยอิงจากระยะชักที่อนุญาตจริงของกลไก | การเคลื่อนไหวเกินขีดจำกัดหรือการทำงานของสวิตช์จำกัดก่อนกำหนด |
การตั้งค่าการโหลด | ห้ามใช้งานเกินขีดจำกัดที่ระบุไว้บนแผ่นป้ายและเงื่อนไขการใช้งานที่กำหนด | สัญญาณเตือนการโอเวอร์โหลด การเสียรูป หรือการทำงานของแอคชูเอเตอร์ |
ชื่อพารามิเตอร์และตรรกะการตั้งค่าของคอนโทรลเลอร์ต่างๆ ไม่เหมือนกัน ในระหว่างการแก้ไขข้อผิดพลาดเบื้องต้น ควรบันทึกค่าเดิมทีละรายการ และควรสำรองข้อมูลพารามิเตอร์ก่อนทำการแก้ไข พารามิเตอร์ที่เกี่ยวข้องกับความปลอดภัยไม่ควรแก้ไขโดยพลการ และไม่ควรปิดใช้งานสัญญาณเตือนภัย
6. ขั้นตอนการดัดงอตามขั้นตอนมาตรฐาน
ขั้นตอนต่อไปนี้ใช้กับสภาวะการดัดแบบกึ่งอัตโนมัติทั่วไป โดยมีการป้อนชิ้นงานด้วยมือและการรองรับเสริมในขั้นตอนติดตามผล
ขั้นตอนที่ 1: ยืนยันกระบวนการและชิ้นงาน
ตรวจสอบวัสดุ ความหนา ความยาว น้ำหนัก ทิศทางการดัด ขนาดช่องเปิดแม่พิมพ์ และลำดับขั้นตอนการผลิตของแผ่นโลหะ
ตรวจสอบให้แน่ใจว่าความสามารถในการรับน้ำหนักของอุปกรณ์ติดตามนั้นเพียงพอต่อสภาพการรองรับจริง
ขั้นตอนที่ 2: ปรับตำแหน่งตัวรองรับวัสดุ
ปรับความสูงของแท่นรองวัสดุ ตำแหน่งด้านหน้า-ด้านหลัง และตำแหน่งด้านซ้าย-ด้านขวาให้เหมาะสมกับขนาดของชิ้นงาน ตรวจสอบให้แน่ใจว่าชิ้นงานวางอย่างมั่นคงและจะไม่เอียงเนื่องจากน้ำหนักของชิ้นงานเองหรือแรงกระทำที่ไม่สมดุล
ขั้นตอนที่ 3: เลือกโหมดการทำงาน
เลือกโหมดการทำงานแบบแมนนวล ทดลองทำงาน หรือติดตามผลอัตโนมัติ ตามคู่มือการใช้งานอุปกรณ์ และตรวจสอบให้แน่ใจว่าโปรแกรมการดัด พารามิเตอร์การติดตามผล และสถานะความปลอดภัยถูกต้อง
ขั้นตอนที่ 4: ดำเนินการดัดงอ
เริ่มดัดตามวิธีการควบคุมการทำงานที่กำหนดไว้ สังเกตว่าแท่นวางวัสดุเคลื่อนที่ตามแผ่นโลหะได้อย่างราบรื่นหรือไม่ ห้ามสอดมือเข้าไปในบริเวณที่เป็นอันตรายของแม่พิมพ์ด้านบน แม่พิมพ์ด้านล่าง แขนรองรับ หรือกลไกการเคลื่อนที่อื่นๆ
ขั้นตอนที่ 5: เลื่อนคันโยกกลับจนสุด และนำวัสดุออก
ตรวจสอบให้แน่ใจว่าตัวเลื่อนและอุปกรณ์ลำเลียงวัสดุอยู่ในสภาพที่ปลอดภัยสำหรับการขนถ่าย ก่อนที่จะดำเนินการนำวัสดุออก พลิก หรือเคลื่อนย้ายไปยังกระบวนการถัดไปตามข้อกำหนดของกระบวนการ
หกข้อกำหนดสำคัญระหว่างการใช้งาน:
- ห้ามใช้งานเกินพิกัดน้ำหนักบรรทุกที่กำหนดของอุปกรณ์ หรือเกินช่วงน้ำหนักบรรทุกที่อนุญาตในขณะไม่อยู่ตรงกลาง
- ห้ามใช้มือกดลงบนแขนลำเลียงวัสดุหรือกลไกส่งกำลังที่กำลังเคลื่อนที่
- อย่าไปยืนในบริเวณอันตรายที่แผ่นโลหะขนาดใหญ่อาจแกว่ง กระเด้ง หรือตกลงมาได้
- ห้ามทำการแทรกแซงด้วยตนเองโดยไม่ได้รับอนุญาตในโหมดอัตโนมัติ
- หากพบว่าวัสดุทำงานไม่ประสานกัน ติดขัด ชนกัน หรือมีเสียงผิดปกติ ให้หยุดเครื่องจักรอย่างปลอดภัยตามขั้นตอนฉุกเฉินในสถานที่ปฏิบัติงาน
- ห้ามดำเนินการผลิตต่อโดยการรีเซ็ตซ้ำๆ บังคับให้ส่งออก หรือข้ามระบบล็อกจนกว่าจะแก้ไขข้อผิดพลาดได้
7. เทคนิคการใช้งานสำหรับชิ้นงานประเภทต่างๆ
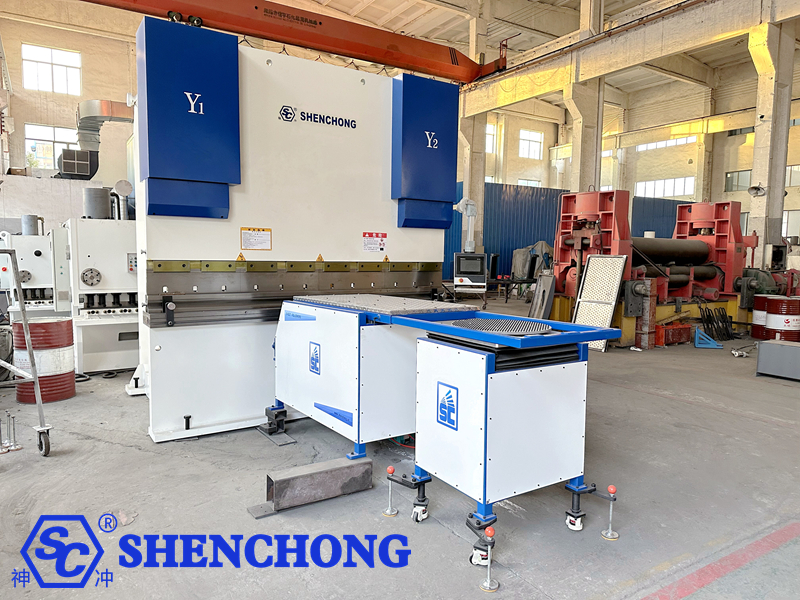
1) การดัดแผ่นโลหะยาวและบาง
เน้นการป้องกันน้ำหนักของแผ่นโลหะเองไม่ให้เกิดการหย่อนตัว การเบี่ยงเบนของแนวโค้ง หรือรอยขีดข่วนที่ไม่จำเป็นบนพื้นผิว 1) ควรตั้งตำแหน่งการรองรับและเส้นทางการติดตามให้เหมาะสม
2) การดัดแผ่นโลหะขนาดใหญ่และหนัก
ให้ความสำคัญกับการคำนวณน้ำหนักของแผ่นโลหะ จุดศูนย์ถ่วง แรงปฏิกิริยาของตัวรองรับ และภาระเยื้องศูนย์ อุปกรณ์รองรับวัสดุอาจไม่สามารถรับน้ำหนักชิ้นงานได้ทั้งหมด หากจำเป็น ควรใช้ระบบยกหรือตัวรองรับเพิ่มเติมที่ได้รับการอนุมัติจากทีมวิศวกรรม
3) ตัวถังทรงกล่องและการดัดโค้งหลายจุด
เน้นตรวจสอบว่าขอบที่โค้งงอ ขอบด้านข้าง และส่วนที่ยื่นออกมานั้นไปรบกวนแท่นรองรับวัสดุ แขนรองรับ และโครงหรือไม่ ปรับลำดับการดัดหากจำเป็น
4) แผ่นอลูมิเนียมและแผ่นตกแต่ง
ให้ความสำคัญกับการใช้พื้นผิวรองรับที่ทำจากวัสดุสะอาด ตลับลูกปืน หรือวัสดุป้องกันที่เหมาะสมกับพื้นผิวชิ้นงาน และตรวจสอบเศษโลหะ ขอบคม และสิ่งแปลกปลอม เพื่อลดความเสี่ยงต่อการเกิดรอยขีดข่วน
8. ข้อผิดพลาดทั่วไปและวิธีการแก้ไขปัญหา
อาการผิดปกติ | สาเหตุที่เป็นไปได้ | คำแนะนำในการแก้ไขปัญหา |
อุปกรณ์ติดตามผลไม่สามารถเริ่มต้นทำงานได้ | ระบบจ่ายไฟทำงานผิดปกติ ปุ่มหยุดฉุกเฉินไม่สามารถรีเซ็ตได้ เงื่อนไขการสตาร์ทไม่ตรงตามที่กำหนด | ตรวจสอบแหล่งจ่ายไฟ สัญญาณเตือน และสถานะความปลอดภัย |
แพลตฟอร์มวัสดุไม่ปฏิบัติตาม | เซ็นเซอร์ไม่มีสัญญาณ การสื่อสารล้มเหลว โหมดควบคุมไม่ถูกต้อง | ตรวจสอบสัญญาณตอบรับ สถานะการสื่อสาร และโหมดการทำงาน |
ทิศทางการติดตามกลับด้าน | ข้อผิดพลาดในการกำหนดค่าทิศทางหรือพารามิเตอร์ผิดปกติ | หลังจากปิดเครื่องแล้ว ให้ตรวจสอบการตั้งค่าทิศทางตามขั้นตอนของผู้ผลิต |
การเคลื่อนไหวล่าช้าอย่างมาก | การทำงานผิดพลาดของระบบป้อนกลับ, ความไม่ตรงกันของพารามิเตอร์วิถีการเคลื่อนที่, ความต้านทานเชิงกลมากเกินไป | ตรวจสอบสัญญาณ พารามิเตอร์ และสถานะการเคลื่อนไหวทางกล |
การสั่นสะเทือนของแท่นหรือเสียงผิดปกติ | การเชื่อมต่อหลวม การสึกหรอของระบบส่งกำลัง กลไกติดขัด | หลังจากปิดเครื่องและไฟดับ ให้ตรวจสอบโครงสร้างทางกล |
สัญญาณเตือนเซอร์โวโอเวอร์โหลด | การโอเวอร์โหลด การรบกวนทางกล ความต้านทานการส่งกำลังที่ผิดปกติ | กำจัดสัญญาณรบกวนและตรวจสอบสถานะการโหลดและไดรฟ์ |
ตำแหน่งต้นกำเนิดไม่ถูกต้อง | การเบี่ยงเบนของจุดอ้างอิง เซ็นเซอร์หลวม หรือการเปลี่ยนแปลงพารามิเตอร์ | ดำเนินการตามขั้นตอนการสอบเทียบที่กำหนดไว้อีกครั้ง |
รอยขีดข่วนบนพื้นผิวชิ้นงาน | สิ่งแปลกปลอม เศษโลหะ หรือการสัมผัสที่ไม่เหมาะสมบนพื้นผิวรองรับวัสดุ | ทำความสะอาดพื้นผิวรองรับวัสดุและตรวจสอบบริเวณที่สัมผัส |
มุมดัดที่ไม่เสถียร | การรองรับแผ่นโลหะที่ไม่สม่ำเสมอ ความแตกต่างของวัสดุ หรือความเบี่ยงเบนในกระบวนการผลิต | ตรวจสอบการรองรับ แม่พิมพ์ ความหนาของแผ่น และขั้นตอนการดัด |
จังหวะการกลับไม่สมบูรณ์ | สวิตช์จำกัดการทำงานผิดปกติ สิ่งกีดขวาง หรือพารามิเตอร์โปรแกรมไม่ถูกต้อง | หยุดการทำงานอัตโนมัติและตรวจสอบจังหวะการทำงานและการตอบสนอง |
ลำดับขั้นตอนการแก้ไขปัญหามาตรฐาน:
- หยุดการทำงานในปัจจุบันและปรับการเคลื่อนไหวที่เป็นอันตรายให้ปลอดภัยตามข้อกำหนดของอุปกรณ์
- หากจำเป็นต้องตรวจสอบกลไกภายในหรือสายไฟ ให้ดำเนินการแยกพลังงาน ล็อกเอาต์ และติดป้ายกำกับตามที่กำหนด และตรวจสอบให้แน่ใจว่าพลังงานที่เหลืออยู่ได้ถูกปล่อยออกอย่างปลอดภัยแล้ว
- บันทึกรหัสสัญญาณเตือน ขั้นตอนที่เกิดข้อผิดพลาด ข้อมูลชิ้นงาน และปรากฏการณ์ผิดปกติใดๆ
- ตรวจสอบตามรายการข้อบกพร่อง การซ่อมแซมที่อยู่นอกเหนืออำนาจของผู้ปฏิบัติงานควรดำเนินการโดยบุคลากรที่มีคุณสมบัติเหมาะสม
- หลังจากแก้ไขปัญหาแล้ว ให้ตรวจสอบฟังก์ชันด้านความปลอดภัยอีกครั้ง และทำการทดสอบแบบไม่มีโหลดและตรวจสอบตัวอย่างตามที่กำหนดก่อนที่จะเริ่มการผลิตอีกครั้ง
9. แผนการบำรุงรักษา
ควรพิจารณากำหนดรอบการบำรุงรักษาโดยอิงจากความถี่ในการใช้งานอุปกรณ์ สภาพแวดล้อมการทำงาน สภาวะการรับน้ำหนัก และข้อกำหนดของผู้ผลิต ตารางด้านล่างนี้แสดงกรอบการบำรุงรักษาประจำวันที่แนะนำ และไม่ได้แสดงถึงรอบการบำรุงรักษาที่บังคับใช้สำหรับทุกรุ่น
วงจร | สารบัญการบำรุงรักษา | มาตรฐานการตรวจสอบ |
ต่อกะ | ทำความสะอาดพื้นผิวรองรับวัสดุ ตรวจสอบลักษณะภายนอก สัญญาณเตือน และสถานะการเคลื่อนไหว | ไม่มีสิ่งแปลกปลอม ไม่มีเสียงผิดปกติ |
รายสัปดาห์ | ตรวจสอบขั้วต่อ เบรกของล้อเลื่อน สายเคเบิล และการยึดเซ็นเซอร์ | ไม่มีความหลวม สึกหรอ หรือเสียหาย |
รายเดือน | ตรวจสอบความสามารถในการทำซ้ำ ขอบเขตการทำงาน และระยะห่าง | เป็นไปตามค่าเบี่ยงเบนที่อนุญาตซึ่งระบุไว้โดยอุปกรณ์ |
ตามกำหนดการของผู้ผลิต | ตรวจสอบชิ้นส่วนระบบส่งกำลัง จุดหล่อลื่น ตลับลูกปืน และเฟืองทดรอบ | สภาพการหล่อลื่นและการสึกหรอเป็นไปตามข้อกำหนด |
ปกติ การบำรุงรักษาแบบมืออาชีพ | ตรวจสอบระบบไฟฟ้า ระบบขับเคลื่อน ระบบสายดิน และฟังก์ชันด้านความปลอดภัย | ผลการทดสอบเป็นไปตามข้อกำหนดของอุปกรณ์ |
หลังจากการซ่อมแซมที่ผิดปกติ | ตรวจสอบตำแหน่งทางกล การตอบสนอง ระบบล็อก และวิถีการเคลื่อนที่ต่อเนื่องอีกครั้ง | การผลิตจะสามารถกลับมาดำเนินการต่อได้ก็ต่อเมื่อได้รับการตรวจสอบและอนุมัติแล้วเท่านั้น |
1) การหล่อลื่นและการทำความสะอาด
ใช้สารหล่อลื่นเกรดที่ระบุไว้เฉพาะในบริเวณที่ผู้ผลิตกำหนดเท่านั้น
ห้ามฉีดน้ำยาทำความสะอาดลงบนมอเตอร์เซอร์โว ตัวเข้ารหัส หรือชิ้นส่วนอิเล็กทรอนิกส์โดยไม่เลือกปฏิบัติ
ทำความสะอาดเศษโลหะ คราบน้ำมัน และวัตถุแปลกปลอมมีคมออกจากแท่นรองรับวัสดุ
แก้ไขปัญหาต่างๆ เช่น การหล่อลื่นไม่เพียงพอ การรั่วไหลของน้ำมัน การสึกหรอ หรืออุณหภูมิที่สูงขึ้นผิดปกติโดยทันที
2) เซ็นเซอร์และระบบควบคุม
ตรวจสอบเซ็นเซอร์ตำแหน่งและส่วนรองรับว่าหลวมหรือไม่
ตรวจสอบเครื่องชั่งแม่เหล็ก ขั้วต่อ และสายสัญญาณว่ามีร่องรอยความเสียหายจากการกระแทกหรือสิ่งปนเปื้อนหรือไม่
สำรองข้อมูลพารามิเตอร์ของตัวควบคุมและการกำหนดค่าอุปกรณ์
ห้ามอัปเกรดซอฟต์แวร์ แก้ไขพารามิเตอร์ไดรเวอร์ หรือคืนค่าการตั้งค่าจากโรงงานโดยพลการ
3) การเริ่มต้นระบบใหม่หลังจากปิดเครื่องเป็นเวลานาน
หลังจากปิดเครื่องเป็นเวลานาน ให้ตรวจสอบโครงสร้างทางกล ระบบจ่ายไฟ ระบบหล่อลื่น เซ็นเซอร์ และฟังก์ชันความปลอดภัย
เมื่อเริ่มการทำงานใหม่ ให้ทำการปรับค่าศูนย์และทดสอบการทำงานโดยไม่มีโหลดตามที่ผู้ผลิตกำหนดก่อนทำการดัดชิ้นงานทดสอบ ห้ามเริ่มการผลิตด้วยโหลดเต็มพิกัดโดยตรง
10. คำถามที่พบบ่อยเกี่ยวกับอุปกรณ์ช่วยพยุงวัสดุหลังการรักษา (FAQ)
Q1: อุปกรณ์ช่วยพยุงวัสดุหลังการดัดงอสามารถช่วยเพิ่มความแม่นยำในการดัดงอได้หรือไม่?
ภายใต้เงื่อนไขบางประการ การดัดโลหะสามารถช่วยเพิ่มเสถียรภาพในการประมวลผลได้ ช่วยปรับปรุงความสม่ำเสมอของชิ้นงานโดยการรองรับแผ่นโลหะ ลดการหย่อนตัวและการเบี่ยงเบนตำแหน่ง อย่างไรก็ตาม ความแม่นยำขั้นสุดท้ายยังคงได้รับผลกระทบจากสภาพของเครื่องดัด แม่พิมพ์ ความแตกต่างของวัสดุ พารามิเตอร์การชดเชย และขั้นตอนการทำงาน
Q2: อุปกรณ์รองรับวัสดุที่ใช้ในภายหลังนั้นเหมาะสมกับเครื่องดัดทุกประเภทหรือไม่?
ไม่จำเป็น ต้องตรวจสอบพื้นที่ติดตั้งเครื่องจักร ความสามารถในการรับน้ำหนักของอุปกรณ์รองรับวัสดุ ระยะการเคลื่อนที่ อินเทอร์เฟซควบคุม และระบบล็อคเพื่อความปลอดภัย อุปกรณ์บางชนิดอาจต้องใช้ขายึดเฉพาะหรือการดัดแปลงจากผู้ผลิต
Q3: อุปกรณ์ช่วยพยุงวัสดุที่ใช้ในภายหลังสามารถทดแทนแรงงานคนได้อย่างสมบูรณ์หรือไม่?
ไม่จำเป็นเสมอไป มันอาจช่วยลดงานยกด้วยมือและงานสนับสนุนเพิ่มเติมได้ แต่การจัดการด้านความปลอดภัยในการขนถ่าย การจัดวาง การพลิก การหยิบ และชิ้นงานที่ซับซ้อนยังคงขึ้นอยู่กับการกำหนดค่าอุปกรณ์และระดับความเชี่ยวชาญ ระบบอัตโนมัติ.
Q4: หากแขนรองรับวัสดุสั่นขณะใช้งาน ควรทำอย่างไร?
ควรหยุดกระบวนการที่เกี่ยวข้อง และตรวจสอบเครื่องจักรเพื่อหาชิ้นส่วนที่หลวม การรบกวนการเคลื่อนที่ การปนเปื้อนของรางนำ การสึกหรอของระบบส่งกำลัง หรือความผิดปกติในการควบคุม ห้ามเพิ่มความเร็วโดยตรงหรือปรับค่าเกนเซอร์โวโดยพลการเพื่อปกปิดปัญหา
Q5: วิธีหลีกเลี่ยงการขีดข่วนพื้นผิวแผ่นสแตนเลส?
รักษาพื้นผิวรองรับให้สะอาด กำจัดเศษโลหะและเสี้ยน เลือกใช้มาตรการป้องกันที่เหมาะสมสำหรับพื้นผิวชิ้นงาน และตรวจสอบการเลื่อนและการสัมผัสของแผ่นโลหะในระหว่างกระบวนการต่อเนื่อง
Q6: ต้องทำการบำรุงรักษาบ่อยแค่ไหน?
ควรปฏิบัติตามรอบการบำรุงรักษาที่ผู้ผลิตกำหนด การทำความสะอาดและการตรวจสอบด้วยสายตาโดยทั่วไปสามารถรวมอยู่ในงานของแต่ละกะได้ ในขณะที่การตรวจสอบกลไกการส่งกำลัง ตัวยึด และสถานะตำแหน่งควรอยู่ในขั้นตอนการบำรุงรักษาเป็นระยะ โดยปรับตารางเวลาตามความเข้มข้นของการใช้งานได้
Q7: อุปกรณ์รองรับวัสดุที่ใช้ในภายหลังสามารถรวมเข้ากับสถานีงานดัดของหุ่นยนต์ได้หรือไม่?
บางรุ่นสามารถทำได้ แต่ต้องพิจารณาอย่างรอบด้านเกี่ยวกับช่วงการเคลื่อนที่ของหุ่นยนต์ วิถีการเคลื่อนที่ของแขนรองรับวัสดุ ตำแหน่งการจับยึดชิ้นงาน การสื่อสารควบคุม และระบบล็อคเพื่อความปลอดภัย และต้องผ่านการประเมินความเสี่ยงและการแก้ไขข้อผิดพลาดในระดับระบบ
11. สรุปคู่มือ: หลักการพื้นฐานของการใช้งานที่ถูกต้อง
การใช้งานอย่างมีประสิทธิภาพของ ซีเอ็นซีกดเบรก การโค้งงอตามเอ่อ อุปกรณ์นี้สามารถสรุปได้เป็น 6 ภารกิจหลัก:
- การเลือกที่ถูกต้อง: โครงสร้างของอุปกรณ์ ความสามารถในการรับน้ำหนัก และวิธีการควบคุม ต้องสอดคล้องกับชิ้นงานและเครื่องดัด
- ข้อกำหนดการติดตั้ง: ตำแหน่งการติดตั้ง การเชื่อมต่อทางกล จุดศูนย์ และสวิตช์จำกัดทั้งหมดต้องเป็นไปตามข้อกำหนดของผู้ผลิต
- การจับคู่โปรแกรม: พารามิเตอร์ของแผ่นโลหะ ลำดับการดัด และเส้นทางการเคลื่อนที่ของตัวรองรับวัสดุได้รับการตรวจสอบแล้ว
- การทำงานที่เสถียร: แขนรองรับวัสดุเคลื่อนที่ประสานกับแผ่นวัสดุ โดยไม่มีการดันผิดปกติ การลื่นไถล หรือการชนกัน
- การบำรุงรักษาตามกำหนดเวลา: มีการตรวจสอบกลไกการเคลื่อนที่ ระบบควบคุม พื้นผิวรองรับ และฟังก์ชันด้านความปลอดภัยอย่างสม่ำเสมอ
- ความปลอดภัยต้องมาก่อน: หากพบความผิดปกติใด ๆ จะต้องดำเนินการตามระเบียบ และการผลิตจะไม่ดำเนินต่อไปหากไม่มีฟังก์ชันป้องกันด้วยแผ่นป้องกัน
 Thai
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese