Mục lục
Quá trình cán tấm, thoạt nhìn có vẻ là một quá trình đơn giản để tạo hình một tấm phẳng thành hình trụ hoặc hình cung, thực chất bao gồm nhiều giai đoạn, bao gồm các đặc tính vật liệu, độ dày và chiều rộng của tấm, cấu trúc máy cán, hình dạng con lăn, uốn sơ bộ, định vị cấp liệu, lượng giảm, trình tự cán, kiểm soát độ đàn hồi và các hiệu chỉnh trước và sau khi hàn.
Nếu mục tiêu không chỉ đơn thuần là "cuộn thành hình tròn", mà là đạt được độ tròn tốt, đường kính ổn định, các đoạn thẳng ngắn ở hai đầu, đường nối thẳng hàng chính xác, độ đồng nhất cao giữa các lô sản phẩm và hiệu suất sản xuất cao, thì toàn bộ quy trình cần được nâng cấp từ "vận hành trên một máy duy nhất" lên một quy trình điều khiển hoàn chỉnh.
1. Làm thế nào để tối ưu hóa quy trình cán tấm kim loại?
1) Trước tiên, cần làm rõ mục tiêu cốt lõi của việc "hoàn thiện quy trình cán".
Quy trình cán kim loại tấm chất lượng cao thường đòi hỏi sự kiểm soát đồng thời các chỉ số sau:
Mục tiêu kiểm soát | Các tính năng chính |
Độ tròn | Mặt cắt hoàn thiện gần giống với hình tròn thiết kế. |
Độ chính xác đường kính | Đường kính thực tế khớp với kích thước trên bản vẽ. |
Hình bầu dục | Giảm thiểu sự khác biệt giữa trục chính và trục phụ. |
Chất lượng cuối cùng | Giảm thiểu các cạnh thẳng, cạnh bị gập và các đầu bị bẹp. |
Chất lượng chung | Đạt được sự căn chỉnh chính xác ở cả hai đầu |
Bề mặt vật liệu cơ bản | Giảm thiểu trầy xước, vết lõm và vết lăn. |
Tính nhất quán theo lô | Đảm bảo tính ổn định về kích thước trên nhiều sản phẩm. |
Hiệu quả sản xuất | Giảm thiểu việc điều chỉnh và làm lại nhiều lần. |
Sự an toàn | Ngăn ngừa hiện tượng trượt, xê dịch và kẹp vật liệu dạng tấm. |
Do đó, việc cải thiện tờ giấy Quá trình cán không chỉ nên tập trung vào việc áp lực của máy cán có đủ hay không, mà cần tối ưu hóa sáu khía cạnh:
Vật liệu → Thiết bị → Quy trình → Vận hành → Kiểm tra → Sửa chữa.
2) Trước khi cán: Chuẩn bị nguyên liệu đúng cách
Nhiều vấn đề về chất lượng cán thực chất phát sinh trước khi tấm kim loại được đưa vào máy cán.
- Kiểm tra độ dày tấm
Sự khác biệt giữa độ dày thực tế và độ dày lý thuyết sẽ ảnh hưởng trực tiếp đến bán kính uốn cong.
Ví dụ, nếu thiết kế sử dụng: tấm thép dày 10 mm
Độ dày thực tế có thể có một dung sai nhất định.
Trong sản xuất xi lanh độ chính xác cao, cần kiểm tra độ dày thực tế của tấm càng nhiều càng tốt, thay vì chỉ thiết lập các thông số theo độ dày danh nghĩa.
- Kiểm tra chất lượng vật liệu
Các vật liệu khác nhau có giới hạn chảy, độ bền kéo và độ giãn dài khác nhau.
Các vật liệu thông thường bao gồm:
- Q235
- Q355
- thép không gỉ 304
- Thép không gỉ 316L
- Tấm nhôm
- Tấm đồng
- Hợp kim gốc niken
- Thép cường độ cao
Ngay cả với cùng một tấm kim loại dày 10 mm, các vật liệu khác nhau có thể yêu cầu áp lực cán và bù độ đàn hồi khác nhau đáng kể.
Ví dụ:
Thép không gỉ 304 thường thể hiện đặc tính đàn hồi mạnh hơn so với thép carbon thông thường.
Do đó, các thông số cán cho thép cacbon thông thường không thể áp dụng một cách đơn giản.
3) Xử lý sơ bộ tấm
Xử lý sơ bộ tấm kim loại là rất quan trọng.
- Kiểm tra chất lượng vật liệu
Nếu trang tính đó có nội dung như sau:
- các chỗ phình trung tâm
- biến dạng cạnh
- độ gợn sóng cục bộ
- xoắn
Sau khi vào nhà máy cán, nó dễ bị:
Độ tròn không ổn định + biến dạng cạnh + bất thường bán kính cục bộ.
Nên tiến hành san lấp mặt bằng nếu cần thiết.
- Làm sạch bề mặt tấm
Trước khi cuộn, hãy tháo bỏ:
- mạt sắt
- xỉ hàn
- dầu
- tỉ lệ
- vật thể lạ
Đặc biệt là các tấm thép không gỉ và nhôm.
Nếu có vật thể lạ cứng bám trên bề mặt trục lăn, chúng có thể dễ dàng tạo thành các vết lõm vĩnh viễn.
Đối với các sản phẩm có chất lượng bề mặt cao, hãy cân nhắc:
Màng bảo vệ + làm sạch bề mặt trục lăn + xử lý bề mặt trục lăn đặc biệt.
4) Xác định lộ trình cán tấm chính xác
Các loại máy cán khác nhau có quy trình vận hành khác nhau.
Các thiết bị thông dụng bao gồm:
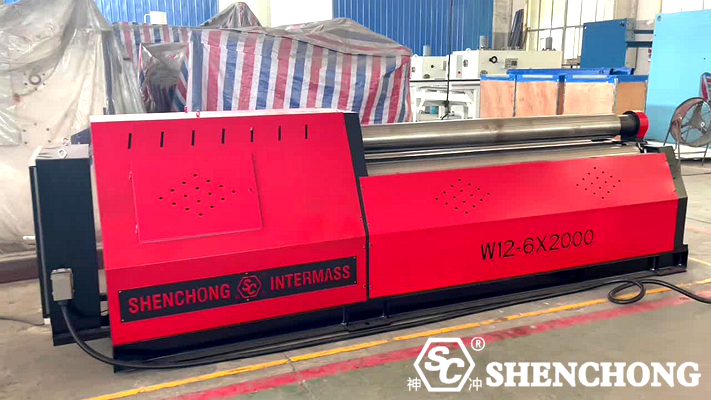
- Máy cán ba trục
Bao gồm:
- Ba cuộn đối xứng
- Ba cuộn không đối xứng
- cuộn trên đa năng ba cuộn
- Máy cán bốn trục
Thông thường có:
- Cuộn trên
- Cuộn xuống
- Cuộn sang trái
- Lăn sang phải
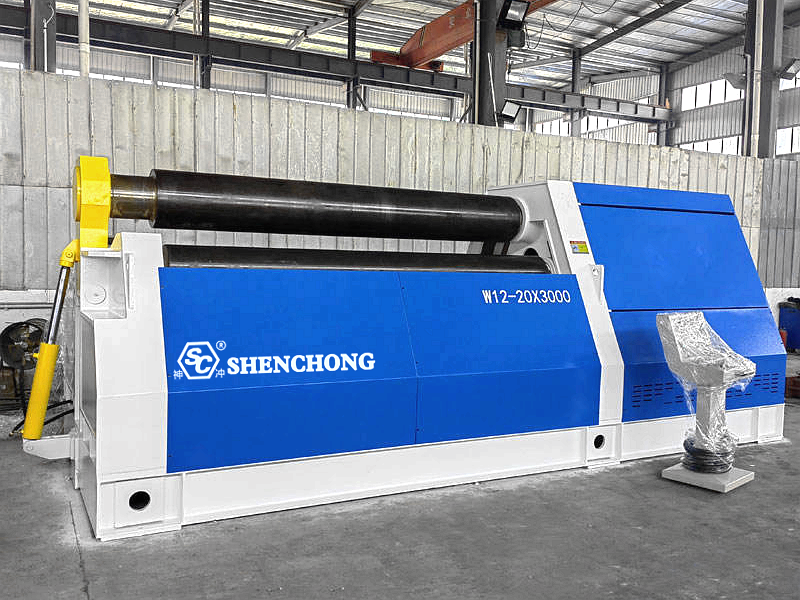
Đối với sản xuất đòi hỏi hiệu quả cao, độ chính xác cao và ít cạnh thẳng ở các đầu, thì máy cán bốn trục có những ưu điểm vượt trội về quy trình.
5) Bước quan trọng nhất trong quá trình cán: Uốn cong trước
Nếu bỏ qua bước uốn cong sơ bộ, nhiều sản phẩm, ngay cả khi cuối cùng được cán thành hình tròn, vẫn dễ bị có các cạnh thẳng quá dài ở cả hai đầu.
Ví dụ: Các đầu của tấm kim loại có thể giữ lại những đoạn thẳng dài.
Tình trạng này gây bất lợi cho các quá trình tiếp theo:
- Hàn nối
- Nối xi lanh
- Lắp đặt mặt bích
- Kiểm soát độ tròn
Tại sao cần phải uốn cong đầu trước khi đóng gói?
Trong quá trình cán tấm kim loại, tấm kim loại chỉ có thể tạo thành một đường uốn ổn định sau khi đi vào vùng bao phủ hiệu quả của các con lăn.
Do đó, phần đầu của tấm vật liệu đi vào thiết bị thường bị thiếu chiều dài uốn hiệu quả.
Mục đích của việc uốn sơ bộ là để tạo hình độ cong mong muốn ở đầu tấm vật liệu.
Quy trình cuối cùng là: Uốn sơ bộ → Cán → Nối → Làm tròn
Thay vì chỉ lăn trực tiếp.
6) Xác định chính xác đường kính lăn mục tiêu
Cán không chỉ đơn thuần là cán tấm vật liệu đến "đường kính kéo".
Cần phải xem xét:
- Độ dày tấm
- Vật liệu
- Vị trí lớp trung tính
- Mùa xuân trở lại
- Phương pháp lăn
- Đường kính con lăn
- Địa điểm kiểm tra sản phẩm cuối cùng
Ví dụ: Đường kính ngoài Ø1000 mm
Nếu sử dụng trực tiếp 1000 mm làm mục tiêu để kiểm soát khoảng cách giữa các con lăn, sản phẩm hoàn thiện thực tế có thể sai lệch so với kích thước mục tiêu do hiện tượng đàn hồi ngược của vật liệu.
Do đó, quy trình thực tế cần thiết lập một vòng khép kín:
Kích thước mục tiêu → Giảm lý thuyết → Bù độ đàn hồi → Kiểm tra thực tế → Hiệu chỉnh thông số
7) Kiểm soát "sự giảm" trong quá trình cán
Đây là một trong những thông số cốt lõi quyết định chất lượng cán.
Áp suất không đủ:
Độ uốn của tấm vật liệu không đủ; đường kính quá lớn sau khi đàn hồi trở lại; cần nhiều chu kỳ cán lại.
Áp suất quá cao:
Dễ gây biến dạng dẻo quá mức; làm tăng tải trọng thiết bị; có thể gây biến dạng cục bộ; làm giảm chất lượng bề mặt.
Do đó, nên sử dụng phương pháp: tạo áp lực từ từ kết hợp với cán nhiều lần, thay vì ép toàn bộ tấm vật liệu vào vị trí cuối cùng cùng một lúc.
8) Cán nhiều lần ổn định hơn so với tạo hình một lần.
Một quy trình điển hình có thể được thiết kế như sau:
Lượt 1:
Vật liệu dạng tấm đi vào → quá trình uốn ban đầu.
Lượt 2:
Tăng áp suất → mở rộng diện tích uốn cong.
Lượt 3:
Tiếp tục lăn → tiến gần đến đường kính mục tiêu.
Lượt 4:
Hoàn thiện → loại bỏ các lỗi cục bộ.
Lượt 5:
Nối → kiểm tra độ tròn.
Phương pháp này đặc biệt phù hợp cho:
- Tấm dày
- Thép cường độ cao
- Thép không gỉ
- Hình trụ đường kính lớn
- Xi lanh độ chính xác cao
9) Điều chỉnh góc cấp liệu bằng con lăn bên
Đối với máy cán tấm bốn trục, vị trí của tấm có thể được điều chỉnh bằng các con lăn bên.
Nếu góc vào của tấm kim loại không chính xác, những điều sau đây có thể xảy ra:
- Các đầu không thẳng hàng
- Hình trụ nón
- Độ tròn không đều
- Khó khăn trong việc căn chỉnh các đường may
Do đó, trước khi chính thức tiến hành thủ tục, cần thực hiện các bước sau:
Định vị → Căn giữa → Kẹp chặt → Lăn thử.
10) Không được phép bỏ qua bước làm tròn sau khi cán.
Ngay cả khi quy trình cán được kiểm soát tốt, sản phẩm hoàn thiện vẫn có thể có những khuyết điểm sau:
- Hình bầu dục
- Các chỗ phình cục bộ
- Biến dạng ở khu vực đường nối
- Đầu không được bo tròn
Do đó, việc làm tròn thường là cần thiết:
Sử dụng lực ép con lăn thích hợp để tinh chỉnh xi lanh.
Mục đích không phải là cán lại, mà là: loại bỏ các lỗi cục bộ và làm cho độ tròn tổng thể của hình trụ đồng đều hơn.
2. Làm thế nào để nâng cao chất lượng cán tôn tấm?
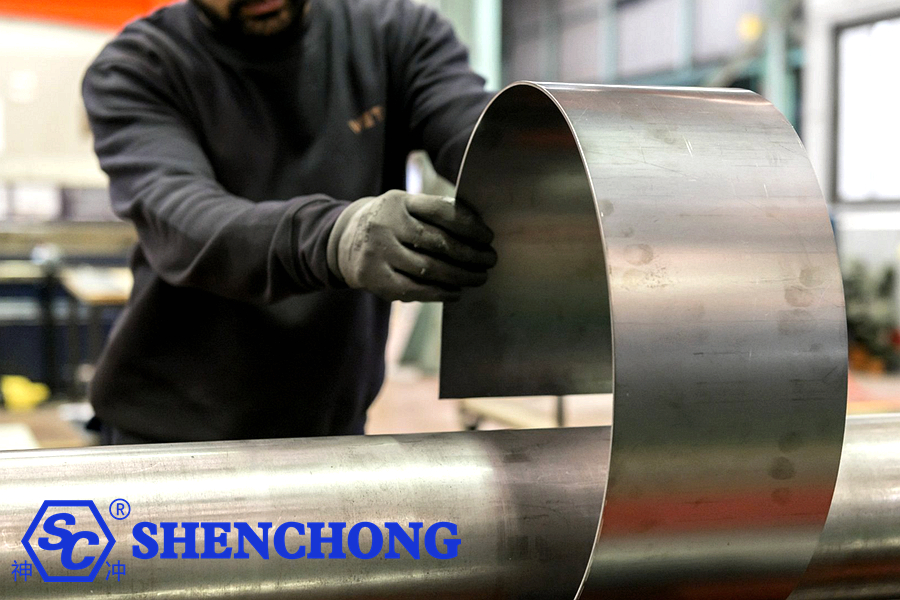
Việc nâng cao chất lượng cán tấm không chỉ đơn thuần là tăng áp suất của máy cán, mà còn là tối ưu hóa đồng thời các khâu chuẩn bị vật liệu, lựa chọn thiết bị, quy trình uốn sơ bộ, thông số cán, bù độ đàn hồi, định vị tấm kim loại, kiểm tra quy trình và hiệu chỉnh độ bo tròn.
Các mục tiêu có thể được tóm tắt như sau:
Cán đều hơn, kích thước chính xác hơn, cạnh thẳng ngắn hơn, bề mặt hoàn thiện tốt hơn, mẻ sản phẩm ổn định hơn và hiệu quả cao hơn.
Bước 1: Cải thiện chất lượng xử lý sơ bộ tấm kim loại
Nhiều vấn đề trong quá trình cán không phải do chính máy cán gây ra, mà là do các vấn đề tồn tại trước khi tấm kim loại được đưa vào thiết bị.
1) Kiểm tra độ dày thực tế của tấm kim loại
Không nên thiết lập các thông số chỉ dựa trên độ dày danh nghĩa.
Ví dụ: Tấm thép dày 12 mm
Độ dày thực tế có thể có dung sai trong quá trình sản xuất, và bán kính cán rất nhạy cảm với sự thay đổi về độ dày tấm kim loại.
Đối với các sản phẩm đòi hỏi độ chính xác cao, độ dày thực tế của tấm vật liệu cần được đo và sử dụng như một trong các thông số quy trình.
2) Kiểm tra độ phẳng của vật liệu tấm.
Hãy tập trung vào việc kiểm tra:
- Phần phình ra ở trung tâm
- Biến dạng cạnh
- Biến dạng sóng
- xoắn
- các vùng trũng cục bộ
Nếu chất liệu tấm không đồng đều, sẽ khó đạt được độ tròn ổn định sau khi cán.
3) Làm sạch vật liệu tấm và bề mặt con lăn
Đặc biệt đối với các sản phẩm có yêu cầu về bề mặt cao như tấm thép không gỉ và tấm nhôm, cần tránh:
- mạt sắt
- Xỉ hàn
- Lớp oxit
- Các hạt kim loại
- vết dầu loang
Rẽ vào giữa con lăn và tấm vật liệu.
Bước 2: Chọn máy cán tấm phù hợp
Cấu trúc thiết bị ảnh hưởng trực tiếp đến quá trình cán tấm.
Các thiết bị thông dụng bao gồm:
- Máy cán tấm ba trục
- Máy cán tấm ba trục đối xứng
- Máy cán tấm ba trục không đối xứng
- Máy cán tấm đa năng con lăn trên
- Máy cán tấm bốn trục
Đối với các sản phẩm yêu cầu độ tròn cao, cạnh thẳng ngắn và hiệu quả sản xuất cao, máy cán tấm bốn trục thường dễ dàng hơn trong việc định vị ổn định, uốn sơ bộ và cán.
Bước 3: Nhấn mạnh việc uốn cong trước phần cuối
Đây là một trong những bước quan trọng nhất để nâng cao chất lượng cán.
Nếu quá trình uốn cong trước không đủ, sản phẩm cuối cùng dễ bị có các cạnh thẳng quá dài ở cả hai đầu.
Do đó, quy trình hoàn chỉnh nên là: uốn cong đầu → cán thân chính → ghép nối → hoàn thiện. Thay vì chỉ đơn giản là cán trực tiếp tấm phẳng thành hình tròn.
Bước 4: Tối ưu hóa lượng giảm
Lượng giảm độ dày là thông số cốt lõi quyết định chất lượng của cuộn thép.
Giảm thiểu không đủ
Có thể dẫn đến:
- Đường kính quá lớn
- Bán kính tăng lên sau khi đàn hồi trở lại
- Độ tròn không đủ
- Cần phải lăn nhiều lần
Giảm quá mức
Có thể dẫn đến:
- Biến dạng quá mức cục bộ
- Vết lõm trên bề mặt
- Tăng tải trọng thiết bị
- Kích thước không đủ
Do đó, phương pháp hợp lý hơn là: giảm kích thước từng bước nhỏ, tạo hình nhiều lần.
Điều này đặc biệt quan trọng đối với các tấm dày, thép cường độ cao và thép không gỉ.
Bước 5: Chuyển từ "cuộn một lần" sang "cuộn nhiều lần"
Ví dụ, đối với một tấm hình trụ dày, có thể sử dụng các công thức sau:
Lần đầu tiên: uốn cong ban đầu
↓
Lần thứ hai: mở rộng khu vực uốn cong
↓
Lần chạy thứ ba: tiến gần đến đường kính mục tiêu
↓
Lượt thứ tư: ghép nối
↓
Lượt thứ năm: hoàn thiện và làm tròn
Phương pháp này nhìn chung dễ kiểm soát hơn về kích thước và độ tròn so với phương pháp giảm kích thước lớn một lần duy nhất.
Bước 6: Củng cố sự thẳng hàng của các tờ giấy
Nếu tấm kim loại bị lệch khi đưa vào máy cán, nó dễ gặp phải các vấn đề sau:
- Hình nón
- Đường kính khác nhau ở cả hai đầu
- Khớp lệch
- Độ tròn không đồng nhất
Do đó, trong quá trình cho ăn, điều cần thiết là phải kiểm soát:
Đường tâm của tấm kim loại = Đường tâm của máy cán
Điều này có thể đạt được bằng cách sử dụng:
- Đường định vị
- Thiết bị định vị bên
- Định vị bằng laser
- Định vị CNC
- Dừng cơ học
- Cải thiện khả năng lặp lại của quá trình cho ăn
Bước 7: Tập trung vào việc kiểm soát độ đàn hồi của vật liệu
Các tấm kim loại có khả năng phục hồi đàn hồi sau khi được dỡ tải.
Do đó: Hình dạng trên máy không nhất thiết là hình dạng cuối cùng sau khi dỡ hàng.
Cần đặc biệt chú ý đến:
- Thép cường độ cao như Q355
- thép không gỉ 304
- Thép không gỉ 316L
- Thép hợp kim cường độ cao
Đối với các vật liệu có độ đàn hồi đáng kể, cần thiết lập các thông số bù đàn hồi cụ thể.
Ví dụ:
Đường kính mục tiêu → Đường kính cán lý thuyết → Bù trừ độ đàn hồi → Kiểm tra thực tế → Hiệu chỉnh thông số
Từng bước phát triển cơ sở dữ liệu quy trình riêng của công ty.
Bước 8: Xây dựng cơ sở dữ liệu tham số cho "vật liệu + độ dày + đường kính"
Đây là một phương pháp rất hiệu quả để cải thiện tính nhất quán trong sản xuất hàng loạt.
Ví dụ:
Vật liệu | độ dày | Chiều rộng bằng sáng chế | Đường kính mục tiêu | Thông số uốn trước | Thông số cán |
Q235 | 6 mm | 2000mm | Ø500 | MỘT | MỘT |
Q235 | 10 mm | 3000mm | Ø800 | B | B |
Q355 | 12 mm | 3000mm | Ø1000 | C | C |
304 | 8mm | 2000mm | Ø600 | D | D |
304 | 12 mm | 3000mm | Ø1200 | E | E |
Các nhà điều hành sẽ không còn cần phải hoàn toàn dựa vào kinh nghiệm mà có thể trực tiếp truy cập các thông số đã được xác minh.
Cải thiện độ chính xác đồng bộ của hệ thống thủy lực và con lăn.
Điều này đặc biệt quan trọng đối với các máy cán tấm thủy lực cỡ lớn.
Nếu vị trí của các con lăn bên trái và bên phải chênh lệch đáng kể, có thể khiến tấm đế bị nghiêng và biến dạng.
Do đó, cần kiểm soát chặt chẽ các khía cạnh sau:
- Đồng bộ hóa các xi lanh thủy lực bên trái và bên phải
- Phản hồi dịch chuyển
- Áp suất thủy lực
- Vị trí con lăn bên
- Điều khiển vòng kín của hệ thống CNC
Đối với quá trình cán chính xác cao, độ chính xác của việc kiểm soát vị trí thường quan trọng hơn việc chỉ đơn thuần tăng áp suất thủy lực.
Nâng cao hiệu quả sản xuất: Giảm thiểu "công đoạn cán lặp lại"
Quy trình sản xuất cán tấm kim loại truyền thống thường bao gồm:
Lăn xúc xắc một lần → Đo → Điều chỉnh → Lăn lại → Đo lại
Mặc dù cách này hoàn tất quy trình, nhưng nó không hiệu quả và phụ thuộc rất nhiều vào kinh nghiệm của người vận hành.
Một cách tiếp cận tốt hơn là:
Bước 1
Ghi lại thông tin về vật liệu và sản phẩm.
Bước 2
Hãy nhớ lại các thông số lịch sử.
Bước 3
Tự động định vị các con lăn.
Bước 4
Tự động thực hiện quy trình uốn cong trước.
Bước 5
Tự động thực hiện nhiều lượt lăn.
Bước 6
Hoàn thành.
Bước 7
Kiểm tra và lưu lại kết quả thực tế.
Điều này dần dần dẫn đến quy trình cán kim loại tấm được số hóa.
3. Làm thế nào để giảm bớt các cạnh thẳng?
Giảm thiểu các cạnh thẳng là yếu tố then chốt để cải thiện quy trình cán tấm.
Các phương pháp chính bao gồm:
Phương pháp 1: Uốn cong trước đủ mức
Tăng độ uốn cong trước ở các đầu.
Phương pháp 2: Sử dụng máy cán tấm bốn trục
Nâng cao khả năng tạo hình đầu cuối thông qua điều khiển con lăn bên.
Phương pháp 3: Tăng lượng uốn cong trước một cách thích hợp
Tránh uốn cong trước không đủ.
Phương pháp 4: Tăng cường các đường chuyền dứt điểm
Đối với các xi lanh có độ chính xác cao, có thể thực hiện nhiều lần gia công hoàn thiện.
Phương pháp 5: Sử dụng đường kính con lăn phù hợp
Đường kính con lăn quá lớn hoặc các thông số quy trình không phù hợp có thể ảnh hưởng đến quá trình tạo hình đầu cuối.
4. Kiểm soát độ đàn hồi
Cần phải xem xét hiện tượng đàn hồi trở lại của vật liệu. Sau khi biến dạng dẻo, các tấm kim loại trải qua quá trình phục hồi đàn hồi ở một mức độ nhất định.
Kiểm soát độ đàn hồi cho các vật liệu khác nhau
Nói chung là:
Nguyên vật liệu | Kiểm soát sự phục hồi |
Thép cacbon thấp thông thường | Khá dễ dàng |
Q235 | Dễ điều khiển hơn |
Q355 | Tăng lương |
thép không gỉ 304 | Cần cân nhắc kỹ lưỡng. |
Thép không gỉ 316L | Cần cân nhắc kỹ lưỡng. |
Thép cường độ cao | Hiện tượng hồi phục rõ rệt hơn. |
Hợp kim nhôm | Cần điều chỉnh dựa trên cấp học. |
Do đó, các thông số của máy cán tấm không thể được thiết lập chỉ dựa trên “độ dày”.
Ít nhất cần xem xét các yếu tố sau: Độ dày + Vật liệu + Chiều rộng + Đường kính mục tiêu.
5. Tóm tắt
Một quy trình cán tấm hiện đại lý tưởng:
Lưu trữ vật liệu dạng tấm
↓
Nhận dạng vật liệu
↓
Phát hiện độ dày/chiều rộng
↓
San phẳng vật liệu dạng tấm
↓
Định vị CNC
↓
Định tâm chính xác
↓
Đầu uốn cong trước
↓
Lăn nhiều lần
↓
Ghép nối tự động
↓
Kiểm tra sơ bộ
↓
Hoàn thiện và làm tròn
↓
hàn
↓
Kiểm tra độ tròn sau hàn
↓
Kiểm tra kích thước cuối cùng
↓
Lưu trữ tham số quy trình
Phương pháp cải tiến hiệu quả nhất có thể được tóm gọn trong “10 hành động chính”.
Nếu muốn thu gọn toàn bộ phương pháp thành một phiên bản dễ dàng triển khai tại chỗ, có thể tóm tắt như sau:
- Chọn thiết bị phù hợp
Chọn máy cán tấm phù hợp dựa trên vật liệu, độ dày, chiều rộng và đường kính.
- Kiểm tra vật liệu trước
Xác nhận cấp độ, độ dày và độ phẳng.
- Giữ cho bề mặt con lăn luôn sạch sẽ.
Tránh làm trầy xước bề mặt.
- Định tâm chính xác
Tránh hiện tượng thu hẹp dần về phía tâm xi lanh.
- Uốn cong trước đúng cách
Cắt bớt các cạnh thẳng ở hai đầu.
- Ép buộc hợp lý
Tránh ấn quá mạnh cùng một lúc.
- Lăn nhiều lần
Cải thiện độ tròn và độ ổn định.
- Cơ chế bù đàn hồi hiệu quả
Hãy đặc biệt chú ý đến thép không gỉ và thép cường độ cao.
- Làm tròn cuối cùng
Loại bỏ biến dạng cục bộ.
- Thiết lập vòng lặp dữ liệu
Lưu lại các thông số thành công và dần dần phát triển các quy trình tiêu chuẩn.
 Vietnamese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Lithuanian
 Czech
 Japanese
 Chinese