Mục lục
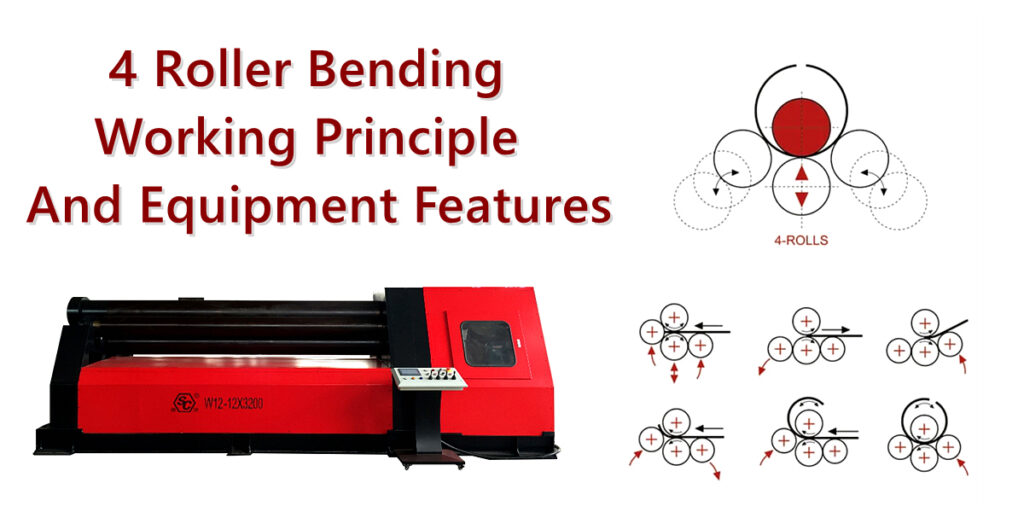
Phương pháp uốn bằng 4 con lăn là một phương pháp được sử dụng rộng rãi để tạo hình các tấm kim loại. Phương pháp này sử dụng sự quay của các con lăn trên máy, sự kẹp chặt tấm kim loại và chuyển động thẳng đứng của các con lăn bên để tạo ra sự biến dạng dẻo dần dần trên một tấm phẳng, cuối cùng tạo hình nó thành hình trụ, hình cung, hình nón hoặc các chi tiết cong khác.
So với máy uốn ba trục truyền thống, máy uốn bốn trục mang lại một số ưu điểm vượt trội: chỉ cần một lần thiết lập, cho phép uốn sơ bộ cả hai đầu, cho phép cán liên tục, có mức độ tự động hóa cao hơn và cung cấp khả năng kiểm soát tốt hơn về độ tròn của phôi và tính lặp lại của quá trình tạo hình.
1. Khái niệm cơ bản về quy trình uốn 4 trục lăn
Quy trình uốn bằng 4 con lăn sử dụng bốn con lăn làm việc—mỗi con lăn có một chức năng cụ thể—để tác dụng lực kẹp, lực ma sát và mômen uốn lên tấm kim loại. Điều này biến đổi tấm kim loại từ trạng thái phẳng thành hình cung hoặc hình trụ với độ cong xác định.
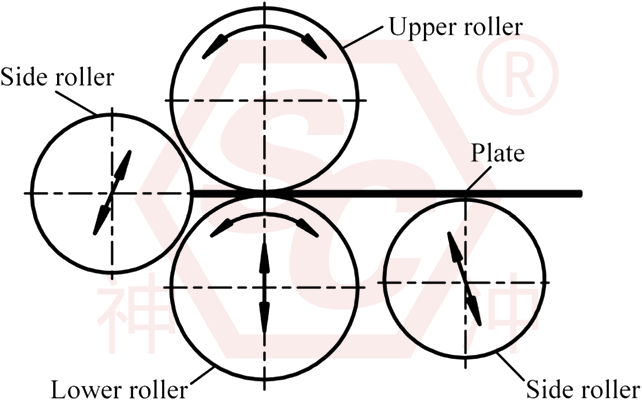
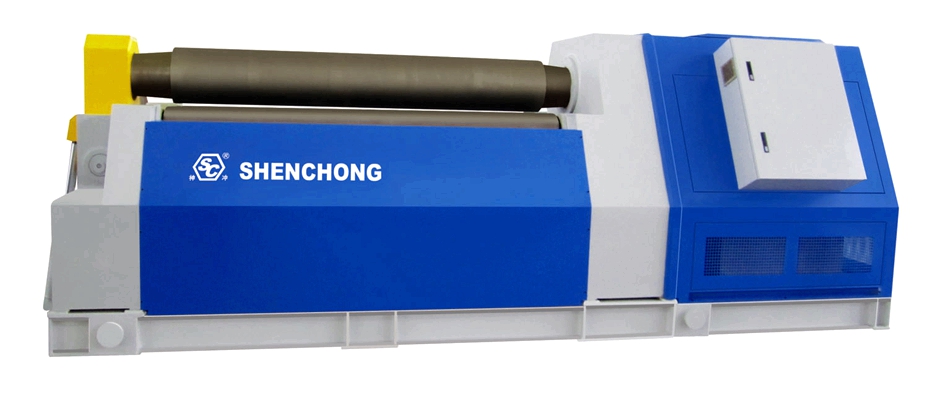
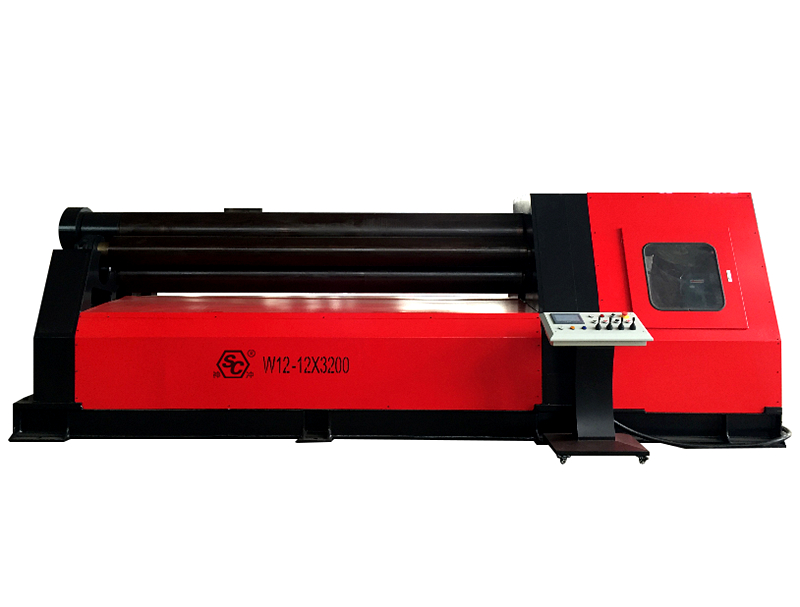
Máy uốn bốn trục thường bao gồm một trục lăn trên, một trục lăn dưới, các trục lăn bên trái và bên phải, một hệ thống truyền động thủy lực, một hệ thống truyền động chính, một khung máy, một hệ thống điều khiển số (CNC) và các thiết bị bảo vệ an toàn.
1) Cấu hình của một máy uốn tấm bốn trục điển hình
Các thành phần chính | Chức năng và vai trò |
Cuộn trên | Đóng vai trò là giá đỡ định hình chính và hoạt động cùng với con lăn phía dưới để kẹp tấm kim loại. |
Cuộn dưới | Tạo áp lực hướng lên để kẹp tấm vật liệu và, phối hợp với hệ thống truyền động, hỗ trợ việc cấp liệu. |
Cuộn sang bên trái | Thực hiện uốn cong sơ bộ ở một đầu (tùy thuộc vào hướng cán) hoặc hỗ trợ trong quá trình cán tròn. |
Cuộn bên phải | Thực hiện uốn cong sơ bộ ở đầu đối diện và tiến hành cán tròn liên tục. |
Hệ thống thủy lực | Điều chỉnh chuyển động thẳng đứng của các con lăn, vị trí của các con lăn bên và lực kẹp. |
Hệ thống truyền động chính | Bộ phận này điều khiển sự quay của các con lăn để cho phép cấp liệu liên tục cho tấm kim loại. |
Hệ thống CNC | Quản lý vị trí cuộn, chương trình xử lý và các thông số quy trình cán. |
Cơ chế nghiêng/thả đầu | Cho phép giải phóng đầu cuộn phía trên trong quá trình dỡ hàng, tạo điều kiện thuận lợi cho việc tháo rời xi lanh cuộn. |
Giữa các nhà sản xuất có sự khác biệt về số lượng con lăn dẫn động, cấu hình mạch thủy lực, phương pháp đồng bộ hóa cho các con lăn bên và thiết lập hệ thống CNC; do đó, các thông số kỹ thuật chức năng thực tế cần được xác định dựa trên đề xuất kỹ thuật cụ thể cho thiết bị.
2) Nguyên lý cơ học của uốn bốn trục
Uốn bằng 4 con lăn về cơ bản là một quá trình biến dạng dẻo và tạo hình cho các tấm kim loại.
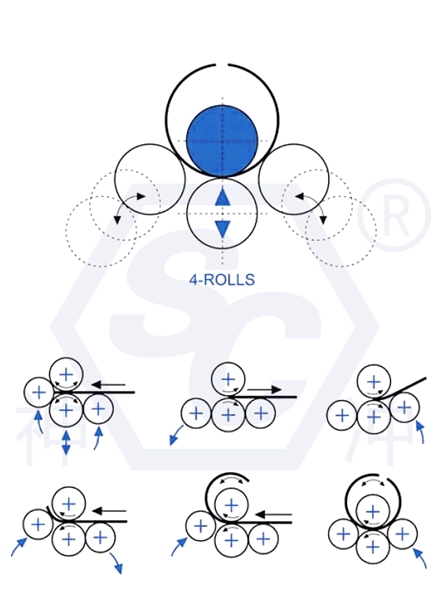
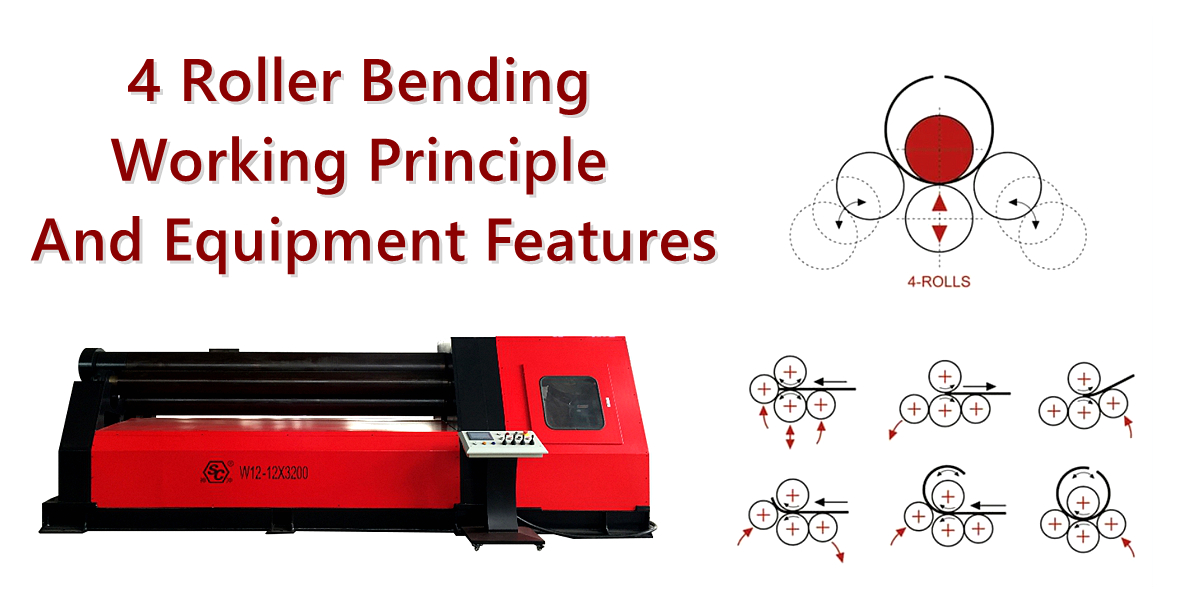
Khi một tấm kim loại đi vào khoảng không giữa con lăn trên và con lăn dưới, con lăn dưới sẽ tạo ra một lực kẹp. Hệ thống truyền động chính đẩy tấm kim loại về phía trước, trong khi các con lăn bên tạo ra một lực uốn, gây ra mômen uốn trong vật liệu.
Khi ứng suất uốn vượt quá giới hạn chảy của vật liệu, tấm sẽ bị biến dạng dẻo, giữ nguyên độ cong nhất định ngay cả sau khi tải trọng được loại bỏ.
Quy trình cơ bản có thể được tóm tắt như sau:
Kẹp và cho ăn
↓
Tạo áp lực thông qua các cuộn bên
↓
Uốn dẻo
↓
Tạo hình trụ
2. Cấu trúc và nguyên lý hoạt động của máy uốn bốn trục lăn
1) Cơ chế kẹp của các con lăn trên và dưới
Khi đi vào máy, con lăn dưới di chuyển lên trên, kẹp chặt tấm kim loại giữa nó và con lăn trên.
Quá trình này phục vụ ba mục đích chính: ngăn tấm kim loại bị trượt trong quá trình cán, đảm bảo cấp liệu liên tục và ổn định, và tăng cường khả năng kiểm soát vị trí trong suốt quá trình tạo hình.
2) Biến dạng uốn cong do cuộn bên
Các con lăn bên trái và bên phải tác dụng lực thông qua các xi lanh thủy lực, làm thay đổi trạng thái ứng suất của tấm kim loại.
Khi ứng suất uốn tác dụng lên tấm vượt quá giới hạn chảy của vật liệu, tấm sẽ bị biến dạng dẻo - một sự thay đổi không hoàn toàn có thể đảo ngược.
Khi điều chỉnh vị trí của các con lăn bên, bán kính uốn cong của tấm cũng thay đổi theo.
Nhìn chung, giả sử các điều kiện khác không thay đổi và giới hạn hoạt động của thiết bị chưa bị vượt quá:
- Điều chỉnh các cuộn bên hướng lên trên sẽ làm tăng độ uốn cong, dẫn đến bán kính lăn nhỏ hơn.
- Điều chỉnh các con lăn bên xuống dưới sẽ làm giảm độ uốn cong, dẫn đến bán kính lăn lớn hơn.
3) Cán liên tục bằng cách quay trục cán
Trục lăn phía trên (và bất kỳ trục lăn dẫn động liên quan nào) đẩy tấm kim loại tiến về phía trước nhờ ma sát, trong khi các trục lăn bên liên tục tác dụng lực uốn, khiến tấm kim loại dần dần có độ cong đều dọc theo chiều dài của nó. Sau một hoặc nhiều vòng cán, tấm kim loại cuối cùng sẽ được tạo hình thành hình trụ hoặc cung tròn mong muốn.
3. Quy trình làm việc hoàn chỉnh cho việc uốn tấm bằng máy cán bốn trục
Quy trình uốn tấm bằng máy cán bốn trục thường bao gồm các giai đoạn sau: chuẩn bị vật liệu, cấp liệu và định vị, kẹp chặt, uốn sơ bộ mép trước, uốn sơ bộ mép sau, cán liên tục, hiệu chỉnh độ tròn và dỡ tải.
Quy trình điển hình:
1) Chuẩn bị vật liệu
Kiểm tra độ dày, chiều rộng, mác vật liệu, tình trạng bề mặt và chất lượng các cạnh cắt của tấm. Xác nhận đường kính mục tiêu và chiều dài cần thiết sau khi trải (không cán).
2) Cấp liệu và kẹp
Đặt tấm kim loại vào giữa con lăn trên và con lăn dưới, căn chỉnh vị trí và siết chặt với lực thích hợp.
3) Uốn cong trước mép dẫn đầu
Điều chỉnh vị trí của con lăn bên tương ứng trong khi xoay các con lăn chính để uốn mép trước của tấm kim loại theo độ cong mục tiêu, nhờ đó giảm thiểu phần mép thẳng còn lại.
4) Uốn cong trước mép sau
Đảo chiều cấp liệu và sử dụng con lăn phía đối diện để uốn cong trước mép sau của tấm.
5) Cán liên tục
Đặt các con lăn bên vào vị trí cần thiết và đẩy tấm kim loại qua vùng uốn để dần dần tạo thành một hình trụ hoàn chỉnh.
6) Hiệu chuẩn độ tròn
Đo độ tròn, đường kính và vị trí của đường nối; thực hiện điều chỉnh từng bước nhỏ—có tính đến độ đàn hồi của vật liệu—để tránh uốn quá mức.
7) Dỡ hàng và kiểm tra
Thả tải, mở ổ đỡ đầu rơi (hoặc giá đỡ đầu) theo hướng dẫn của nhà sản xuất thiết bị, lấy phôi ra và kiểm tra kích thước cũng như chất lượng bề mặt.
Trình tự uốn cong sơ bộ cụ thể và kiểu chuyển động của hệ thống con lăn có thể khác nhau tùy thuộc vào thiết bị; luôn luôn tuân theo quy trình vận hành của nhà sản xuất. Khi cán các tấm lớn, dày, có thể cần phải điều chỉnh vị trí con lăn bên theo nhiều bước để tránh tác dụng lực quá lớn cùng một lúc.
4. Mười tính năng chính của máy uốn tấm bốn trục
1) Khả năng uốn cong trước hai đầu vượt trội
Việc điều chỉnh độc lập các con lăn bên trái và bên phải cho phép uốn cong trước cả hai đầu của tấm trong một lần thiết lập. Điều này giúp giảm thiểu hiệu quả các cạnh thẳng còn sót lại và cải thiện chất lượng tạo hình tại đường nối hình trụ.
2) Độ chính xác và ổn định cao khi lăn
Sự kết hợp giữa kẹp trục lăn trên/dưới và các trục lăn bên có thể điều chỉnh độc lập giúp kiểm soát chính xác bán kính lăn, ngăn tấm kim loại bị lệch và đảm bảo chất lượng ổn định trong sản xuất hàng loạt.
3) Khả năng điều khiển tự động mạnh mẽ
Các mô hình điều khiển CNC sử dụng phản hồi vị trí, điều khiển thủy lực và quản lý chương trình để tự động hóa việc định vị trục lăn, lưu trữ thông số quy trình và toàn bộ trình tự cán.
4) Hiệu quả sản xuất cao
Nhờ giảm thiểu nhu cầu lật, định vị lại và uốn cong sơ bộ, những máy móc này đặc biệt phù hợp cho việc sản xuất hàng loạt các chi tiết hình trụ.
5) Khả năng tương thích vật liệu rộng rãi
Tùy thuộc vào thông số kỹ thuật của thiết bị, nó có thể gia công thép cacbon, thép không gỉ, hợp kim nhôm và một số loại thép tấm cường độ cao.
6) Khả năng tạo hình linh hoạt
Ngoài các hình trụ đơn giản, thiết bị này còn có thể tạo ra các hình cung, hình elip, hình nón và các chi tiết có độ cong khác nhau.
7) Hệ thống truyền động thủy lực mạnh mẽ
Các con lăn bên thủy lực tạo ra lực uốn đáng kể, giúp thiết bị phù hợp để gia công các tấm có độ dày trung bình đến dày.
8) Giảm thiểu lãng phí vật liệu
Việc uốn cong trước giúp giảm thiểu chiều dài của các cạnh thẳng, từ đó giảm nhu cầu cắt tỉa sau này.
8) Dễ dàng tích hợp vào các hệ thống tự động
Thiết bị này có thể được kết hợp với các bệ cấp liệu, khung đỡ phôi, thiết bị định tâm tự động và hệ thống CNC để tạo thành một dây chuyền cán tự động.
9) Chất lượng hàn được cải thiện
Độ cong đồng nhất ở cả hai đầu của hình trụ được cán giúp việc lắp ráp chính xác, hàn điểm và hàn hoàn thiện tiếp theo được thuận lợi hơn.
Những đặc điểm này nhìn chung phù hợp với các thông số kỹ thuật do nhà sản xuất cung cấp cho cấu hình bốn trục lăn và các quy trình tạo hình liên quan; tuy nhiên, độ chính xác thực tế, năng lực sản xuất và khả năng tự động hóa sẽ khác nhau tùy thuộc vào cấu hình thiết bị cụ thể.
5. Các thông số kỹ thuật chính của quy trình cán bốn trục
Bảng các thông số kỹ thuật chính:
Thông số kỹ thuật | Chức năng và Tác động |
Độ dày cán tấm tối đa | Xác định độ dày tấm tối đa mà thiết bị có thể xử lý. |
Độ dày uốn cong trước tối đa | Xác định khả năng uốn cong trước ở cả hai đầu (thường nhỏ hơn độ dày cán tối đa của tấm). |
Chiều rộng cán tấm tối đa | Xác định chiều dài trục của phôi gia công |
Đường kính lăn tối thiểu | Xác định đường kính xi lanh tối thiểu mà thiết bị có thể tạo thành. |
Đường kính cuộn trên | Ảnh hưởng đến khả năng cán, độ cứng và bán kính tạo hình tối thiểu. |
Tốc độ quay của trục lăn làm việc | Ảnh hưởng đến thời gian chu kỳ sản xuất và kiểm soát quy trình. |
Điều chỉnh độ chính xác cuộn ngang | Ảnh hưởng đến khả năng kiểm soát độ cong và tính lặp lại. |
Công suất động cơ chính | Ảnh hưởng đến công suất động cơ và mức tiêu thụ năng lượng. |
Áp suất hệ thống thủy lực | Ảnh hưởng đến lực đẩy và khả năng chịu tải của xi lanh thủy lực. |
Hệ thống CNC | Xác định các khả năng liên quan đến tự động hóa, lưu trữ tham số và điều khiển chương trình. |
Lưu ý quan trọng:
Độ dày tấm tối đa không có nghĩa là thiết bị có thể đạt được độ dày này với bất kỳ chiều rộng tấm, độ bền vật liệu hoặc đường kính nào. Khả năng thực tế phải được kiểm chứng dựa trên đường cong khả năng cán của thiết bị.
6. Tính toán tạo hình cho máy uốn bốn trục
1) Chiều dài phát triển của tấm
Đối với một hình trụ lý tưởng, chiều dài có thể được ước tính dựa trên trục trung hòa:
L ≈ π(DTôi + Kt)
Ở đâu:
L: Chiều dài phần tấm đã phát triển (mm)
DTôiĐường kính trong mục tiêu của xi lanh (mm)
t: Độ dày tấm (mm)
K: Hệ số vị trí trục trung tính (ước tính ban đầu khoảng 0,5; cần điều chỉnh dựa trên vật liệu và quy trình cụ thể).
Ví dụ, với đường kính trong mục tiêu là 1000 mm, độ dày tấm là 10 mm và K = 0,5:
L ≈ 3,1416 * (1000 + 5)
L ≈ 3157,3 mm
Đây là ước tính lý thuyết. Khi chuẩn bị vật liệu, các yếu tố như khe hở mối hàn, lượng dư cắt gọt, độ đàn hồi và kết quả từ quá trình cán thử nghiệm cũng cần được xem xét.
2) Biến dạng uốn của tấm
Trong quá trình uốn bằng 4 con lăn, lớp ngoài của tấm kim loại chịu lực kéo, trong khi lớp trong chịu lực nén.
Trong điều kiện uốn thuần túy đơn giản hóa:
ε ≈ t / 2Rtôi
Trong đó Rtôi là bán kính uốn cong gần trục trung hòa của tấm.
Khi độ dày tấm tăng lên hoặc bán kính mục tiêu giảm xuống, biến dạng uốn thường tăng lên, khiến quá trình cán trở nên khó khăn hơn.
3) Cơ chế bù trừ đàn hồi
Sau khi tấm kim loại rời khỏi các trục cán, nó sẽ trải qua quá trình đàn hồi trở lại; do đó, đường kính thực tế của hình trụ có thể lớn hơn đường kính tạo hình được áp dụng trong quá trình cán.
Các yếu tố chính ảnh hưởng đến hiện tượng đàn hồi ngược bao gồm giới hạn chảy của vật liệu, mô đun đàn hồi, độ dày tấm, bán kính mục tiêu và đường cán.
Trong sản xuất thực tế, lượng bù trừ nên được xác định thông qua các phép đo được thực hiện trong quá trình cán thử, thay vì áp dụng một tỷ lệ bù trừ cố định.
7. So sánh máy uốn tấm bốn trục lăn và máy uốn tấm ba trục lăn
Bảng so sánh:
Tiêu chí so sánh | Máy uốn tấm bốn trục | Máy uốn tấm ba trục |
Số lượng cuộn giấy làm việc | 4 cuộn | 3 cuộn |
Kẹp tấm | Kẹp độc lập bằng các con lăn trên và dưới | Tùy thuộc vào cấu hình cuộn cụ thể. |
Uốn cong trước cả hai đầu | Quá trình hoàn tất chỉ với một lần thiết lập. | Một số mẫu máy yêu cầu lật hoặc định vị lại tấm nền. |
Thước thẳng dư | Thông thường ngắn hơn (thời gian chu kỳ) | Tùy thuộc vào kiểu máy và phương pháp uốn cong trước. |
Độ chính xác lăn | Dễ dàng đạt được độ lặp lại cao | Các mẫu cao cấp cũng có thể đạt được độ chính xác cao. |
Tích hợp tự động hóa | Nói chung là tiện lợi hơn | Tùy thuộc vào cấu trúc và hệ thống điều khiển. |
Độ phức tạp vận hành | Việc kẹp và uốn sơ bộ tương đối đơn giản. | Tùy thuộc vào thiết kế của thiết bị. |
Đầu tư thiết bị | Thông thường năng suất/hiệu quả cao hơn. | Một số mẫu có giá thành thấp hơn |
Các trường hợp áp dụng | Thích hợp cho sản xuất theo lô, hiệu quả cao và tự động. | Gia công đa năng và ứng dụng uốn tấm rộng rãi. |
Cần lưu ý rằng máy cán tấm ba trục Chúng có nhiều cấu hình khác nhau—chẳng hạn như loại đối xứng, không đối xứng và loại đa năng (có thể điều chỉnh con lăn trên)—vì vậy sẽ không chính xác nếu cho rằng không có máy ba con lăn nào có khả năng thực hiện uốn cong trước ở cả hai đầu của tấm kim loại.
Kết luận lựa chọn:
Đối với các doanh nghiệp sản xuất hàng loạt các linh kiện hình trụ đòi hỏi độ uốn cong trước chính xác cao và thay đổi sản phẩm thường xuyên, máy cán tấm bốn trục thường mang lại nhiều ưu điểm hơn. Ngược lại, đối với các công ty có ngân sách hạn chế hoặc sản xuất các linh kiện đơn giản hơn, ít đa dạng hơn, máy ba trục phù hợp có thể là lựa chọn tiết kiệm chi phí cao.
8. Các ngành công nghiệp trọng điểm sử dụng máy cán tấm bốn trục
- Sản xuất bình chịu lực và bồn chứa: Bồn chứa chất lỏng, bình chứa hóa chất và các bộ phận vỏ bình chịu lực.
- Điện gió và thiết bị năng lượng: Tháp tuabin gió và các cấu kiện kết cấu hình trụ quy mô lớn dùng cho thiết bị năng lượng.
- Công trình đóng tàu và kỹ thuật ngoài khơi: Tấm vỏ tàu cong, các bộ phận hình trụ dùng trong hàng hải và các bộ phận kết cấu.
- Ống thép và kết cấu kim loại: Ống thép hàn đường kính lớn, ống khói và ống thông gió.
9. Sáu yếu tố chính ảnh hưởng đến chất lượng cán tấm bốn trục.
1) Loại vật liệu và giới hạn chảy
Các loại vật liệu khác nhau đòi hỏi lực cán khác nhau đáng kể. Ngay cả với cùng độ dày, các vật liệu có độ bền kéo cao hơn thường đòi hỏi mômen uốn lớn hơn.
Do đó, khả năng xử lý của một máy cán tấm Không thể xác định chỉ dựa trên độ dày của tấm.
2) Độ dày và chiều rộng của tấm
Thông thường, độ dày tấm lớn hơn đòi hỏi mômen uốn lớn hơn; chiều rộng tấm tăng lên có thể dẫn đến độ võng khi cán lớn hơn và tổng tải trọng tạo hình cao hơn.
Với một vật liệu và độ cong nhất định—dựa trên mô hình uốn dẻo đàn hồi đơn giản—mômen uốn cần thiết trên mỗi đơn vị chiều rộng xấp xỉ tỷ lệ thuận với bình phương độ dày. Tuy nhiên, tải trọng cán thực tế cũng phụ thuộc vào các yếu tố như khoảng cách giữa các con lăn và điều kiện vận hành cụ thể.
3) Đường kính lăn
Đường kính mục tiêu nhỏ hơn thường đòi hỏi mức độ biến dạng dẻo lớn hơn ở tấm vật liệu.
Đường kính cán tối thiểu mà máy có thể đạt được bị giới hạn bởi các yếu tố bao gồm đường kính của con lăn trên cùng, cách bố trí các con lăn, độ bền vật liệu, độ dày tấm và độ cứng tổng thể của thiết bị.
4) Độ đàn hồi của vật liệu
Sau khi quá trình cán hoàn tất, biến dạng đàn hồi bên trong vật liệu được giải phóng, thường dẫn đến việc đường kính của phôi tăng lên và độ cong giảm đi. Do đó, trong sản xuất thực tế, thường cần phải cố tình uốn cong vật liệu quá mức, sau đó đạt được kích thước mục tiêu thông qua các phép đo và hiệu chỉnh độ tròn tiếp theo.
5) Độ lệch lăn và tính song song
Khi gia công các tấm kim loại rộng, các con lăn có thể bị biến dạng dưới tải trọng, dẫn đến độ cong không đồng đều trên toàn chiều rộng của phôi.
Các biện pháp kiểm soát phải tính đến độ cứng của các con lăn thiết bị, thiết kế bù trừ và chiều rộng thực tế của tấm.
6) Quy trình cho ăn, định vị và vận hành
Sai lệch trong quá trình cấp liệu, lực kẹp không đủ hoặc điều chỉnh không nhất quán các con lăn bên có thể dẫn đến các vấn đề như độ côn, độ méo hoặc sai lệch đường nối.
Do đó, các thông số CNC phải được phối hợp cẩn thận với các quy trình vận hành thực tế.
10. Làm thế nào để cải thiện độ chính xác gia công của máy uốn bốn trục?
Trong sản xuất thực tế, việc tối ưu hóa có thể được tiếp cận từ ba khía cạnh: thiết bị, quy trình và kiểm tra.
Các vấn đề thường gặp | Nguyên nhân có thể xảy ra | Các biện pháp cải tiến |
Hình trụ bị méo quá mức | Vị trí con lăn bên không chính xác, độ đàn hồi không đều. | Thực hiện cán nhiều giai đoạn, hiệu chỉnh độ tròn và điều chỉnh thông số. |
Có các cạnh thẳng tại các đường nối. | Uốn cong trước không đủ | Tối ưu hóa quy trình uốn cong trước khi hoàn thiện |
Làm thon phôi | Cấp liệu không đồng bộ, định vị trục con lăn không nhất quán | Kiểm tra độ cân bằng của tấm và sự đồng bộ giữa chuyển động quay ngang và chuyển động quay dọc. |
Hình dạng phình ra hoặc "thắt eo" (hình đồng hồ cát) ở giữa hình trụ | Độ lệch trục con lăn, sự không đồng nhất vật liệu | Kiểm tra độ cứng vững của thiết bị và bù trừ trục lăn. |
Vết lõm trên bề mặt | Sự nhiễm bẩn trên bề mặt con lăn, lực kẹp quá mức | Làm sạch bề mặt con lăn và tối ưu hóa áp lực kẹp. |
Biến động kích thước trong quá trình xử lý lặp lại | Sự khác biệt giữa các lô vật liệu, thông số quy trình không ổn định | Phân loại các chương trình quy trình và thực hiện kiểm tra sản phẩm mẫu đầu tiên. |
Đối với các loại tấm có yêu cầu cao về chất lượng bề mặt—chẳng hạn như tấm làm bằng thép không gỉ—có thể áp dụng thêm các biện pháp bổ sung, bao gồm sử dụng lớp phủ bảo vệ con lăn, vật liệu tiếp xúc chuyên dụng và các biện pháp phòng chống trầy xước.
11. Làm thế nào để chọn máy cán tấm bốn trục phù hợp?
Khi lựa chọn máy móc, nên xác định trước năm thông số cơ bản của quy trình: loại vật liệu và giới hạn chảy, độ dày tấm tối đa, chiều rộng tấm tối đa, đường kính cán bên trong tối thiểu và liệu có cần uốn cong trước cả hai đầu tấm hay không.
Lấy ví dụ máy cán tấm thủy lực bốn trục dòng W12 thông dụng, các thông số sau đây cần được ưu tiên trong quá trình lựa chọn.
Thông số kỹ thuật | Sự miêu tả |
Độ dày cán tấm tối đa | Độ dày cán tối đa cho các điều kiện vật liệu, chiều rộng và đường kính cụ thể |
Độ dày uốn cong trước tối đa | Độ dày tấm tối đa mà thiết bị có thể thực hiện uốn mép trước |
Chiều rộng cán tấm tối đa | Chiều rộng tấm tối đa cho phép để xử lý |
Đường kính lăn tối thiểu | Đường kính phôi tối thiểu có thể đạt được trong điều kiện vận hành xác định. |
Đường kính cuộn trên | Ảnh hưởng đến độ cứng và khả năng cán các chi tiết có đường kính nhỏ. |
Đường kính cuộn dưới | Ảnh hưởng đến hiệu suất kẹp và cấp liệu. |
Đường kính cuộn bên | Ảnh hưởng đến khả năng chịu tải của các con lăn bên và phạm vi lăn tổng thể. |
Tốc độ lăn | Tốc độ tuyến tính của tấm trong quá trình cán |
Công suất động cơ chính | Liên quan đến công suất truyền động và thông số kỹ thuật thiết bị. |
Áp suất hệ thống thủy lực | Áp suất hoạt động định mức của hệ thống thủy lực |
Hệ thống CNC | Điều khiển vị trí cuộn, trình tự vận hành và chương trình xử lý. |
Tổng trọng lượng máy | Liên quan đến cấu trúc, thông số kỹ thuật và khả năng chịu tải của thiết bị. |
Lấy ví dụ các máy cán tấm bốn trục thông dụng—như các mẫu W12-16×2000 và W12-25×3200—thì các con số trong tên gọi mẫu máy thường cho biết độ dày cán tấm danh nghĩa và chiều rộng làm việc. Tuy nhiên, công suất thực tế luôn cần được kiểm chứng dựa trên thông số kỹ thuật của nhà sản xuất và kết quả thử nghiệm cán.
Đối với máy cán tấm bốn trục W12-25×3200, ký hiệu model thể hiện khả năng cán định mức độ dày 25 mm và chiều rộng 3200 mm. Điều quan trọng cần lưu ý là khả năng cán độ dày này phụ thuộc vào các thông số cụ thể do nhà sản xuất quy định—chẳng hạn như độ bền vật liệu, đường kính cán tối thiểu và điều kiện uốn trước—và không nên được hiểu là khả năng tuyệt đối cán tấm dày 25 mm trong mọi điều kiện hoạt động.
Đối với các cơ sở chủ yếu sản xuất hàng loạt các chi tiết hình trụ, cần ưu tiên các tính năng như điều khiển CNC, tự động căn chỉnh, phản hồi vị trí trục lăn, đồng bộ hóa thủy lực, cấp liệu tự động và các hệ thống hỗ trợ phụ trợ. Ngược lại, đối với các hoạt động sản xuất số lượng nhỏ, đa dạng sản phẩm, cần chú trọng hơn đến tính dễ vận hành, hiệu quả trong việc thay đổi dụng cụ hoặc quy trình, và tổng chi phí đầu tư.
12. Kết luận: Giá trị cốt lõi của quy trình cán bốn trục
Ưu điểm của máy uốn 4 trục không chỉ nằm ở việc bổ sung thêm một trục làm việc; quan trọng hơn, nó cho phép thực hiện các bước uốn sơ bộ, cán và hiệu chỉnh (làm tròn) trên cùng một máy. Điều này đạt được nhờ khả năng kẹp chắc chắn của các trục trên và dưới, kết hợp với hoạt động tạo hình độc lập của các trục bên.
Từ góc độ sản xuất, máy cán tấm bốn trục giúp giảm thiểu nhu cầu xử lý và định vị lại tấm, nâng cao tính nhất quán của quá trình tạo hình trụ và là nền tảng lý tưởng cho các dây chuyền sản xuất cán tự động.
Đối với các nhà sản xuất trong các lĩnh vực như bình áp lực, bồn chứa, kết cấu thép, đóng tàu và thiết bị năng lượng, máy cán tấm bốn trục đặc biệt phù hợp cho các ứng dụng đòi hỏi hiệu quả sản xuất cao, chất lượng cán vượt trội và tính nhất quán trong suốt quá trình sản xuất theo lô.
 Vietnamese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese