
Obsah
Automatický podávací nůžný stroj je klíčovým zařízením pro modernizaci tradičních nůžek na vysoce efektivní, méně obsluhovanou a automatizovanou výrobu plechu. Nejde jen o přidání podávacího zařízení k běžnému nůžnému stroji. Integruje vkládání, polohování, podávání, stříhání, kontinuální zpracování a v některých případech i vyndávání do jednoho systému.
V současné době trh nabízí automatické stříhací stroje s podáváním, od relativně jednoduchých CNC strojů s předním podáváním až po kompletní automatizované stříhací jednotky s funkcí „portálové vkládání + automatické podávání + stříhání + automatické vyndávání“.
Při nákupu se nedívejte jen na slova „automatické podávání“. Zaměřte se na faktory, jako je způsob podávání, specifikace plechu, přesnost podávání, opakovatelnost, přesnost stříhání, řídicí systém, stupeň automatizace a celková tuhost stroje. Některé systémy s předním podáváním používají servopohony, vodicí šroub/hřebenové nebo válečkové mechanismy a dosahují nepřetržitého automatického stříhání pomocí upínání a polohování.
V odvětvích, jako jsou ocelové konstrukce, zpracování plechů, větrací potrubí, výroba automobilů, domácí spotřebiče, stavební stroje, elektrické skříně, dveře a okna a stavba lodí, není výběr vhodného automatického podávacího nůžného stroje pouhou otázkou porovnání „ceny“ a „stupně automatizace“. Vyžaduje to komplexní zvážení specifikací plechů, stříhací kapacity, způsobu podávání, přesnosti polohování, doby výrobního cyklu, úrovně automatizace, řídicího systému a následných nákladů na údržbu.
Následuje systematická analýza toho, jak vybrat stříhací stroj s automatickým podáváním z praktického hlediska nákupu.
1. Jak vybrat automatický systém krmení?
Nejprve si musíte ujasnit: Jaký druh „automatického krmení“ potřebujete? Toto je první krok v procesu výběru a zároveň nejčastěji přehlížený bod.
Takzvané „automatické podávací nůžky“ na trhu mohou ve skutečnosti odpovídat několika zcela odlišným strukturám.
CNC nůžky na zadní doraz
Toto je nejzákladnější forma automatického polohování.
Pracovní postup je obvykle:
Ruční vkládání → Plech se přesouvá k zadnímu dorazu → CNC polohování → Stříhání → Ruční manipulace
Zadní doraz je poháněn servomotorem a může se pohybovat automaticky podle programu.
Přesněji řečeno, patří k:
Automatické polohování, ne plně automatické podávání.
Vhodné pro:
- Malosériová výroba
- Běžné rozměry plechů
- Dostatečné operátory
- Plechářské dílny s nízkými požadavky na automatizaci
Pokud chce společnost pouze omezit ruční měření a úpravy rozměrů, může tato konfigurace uspokojit její potřeby.
2. Co je to skutečně automatický krmný stříhací stroj?
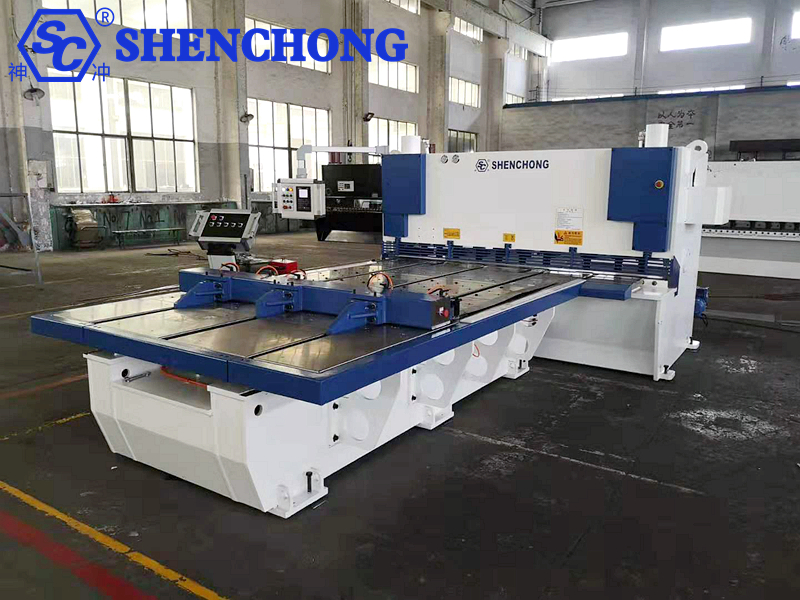
Skutečně automatický podávací systém obvykle přidává na přední část stříhacího stroje následující:
- Krmná plošina
- Servopohon
- Válečkový nebo dopravníkový mechanismus
- Pneumatický/hydraulický upínací mechanismus
- CNC řídicí systém
- Mechanismus určování polohy a detekce
Základní postup je:
Nakládání → Středění → Upínání → Automatické podávání → Automatické polohování → Stříhání → Opakované podávání → Opakované stříhání
Proto je obzvláště vhodný pro:
- Dávkové řezání s pevnou délkou
- Kontinuální segmentace dlouhých desek
- Zpracování úzkých pásů
- Kontinuální řezání různých velikostí
- Opakované objednávky
- Velkoobjemová výroba plechů
Některá průmyslová automatická podávací zařízení používají k uchycení plechu pneumatické svorky, poté jej krok za krokem posouvají podle programu a po dosažení správné polohy automaticky spouštějí stříhání.
3. Výběr metody automatického podávání na základě výrobního režimu
To je při nákupu klíčový faktor.
Řešení 1: Stříhací stroj s předním podáváním
Toto je v současné době výhodná možnost.
Plech se umístí na podávací plošinu před stříhací stroj a servosystém řídí jeho pohyb směrem ke stříhací oblasti.
Typická struktura:
Plech → Přední podávací plošina → Upínací mechanismus → Střihací prostor
Výhody:
- Vysoký stupeň automatizace
- Snižuje opakované ruční zatlačování plechu
- Vhodné pro kontinuální stříhání
- Vhodnější pro zpracování úzkých pásů a krátkých dílů
- Vhodné pro sériovou výrobu
Některé stříhací stroje s předním podáváním dokáží dosáhnout automatického polohování, upínání, podávání a kontinuálního stříhání a ovládat více kroků stříhání pomocí programování.
Obzvláště vhodné pro:
Výrobní režimy, kde „velký plech musí být kontinuálně řezán na mnoho menších plechů různých délek.“
Například:
Původní materiál listu:
2500 × 6000 mm
Nastavení programu:
1000 mm × 2
800 mm × 3
500 mm × 2
300 mm × několik
Zařízení dokáže automaticky provádět kontinuální podávání a stříhání podle programu.
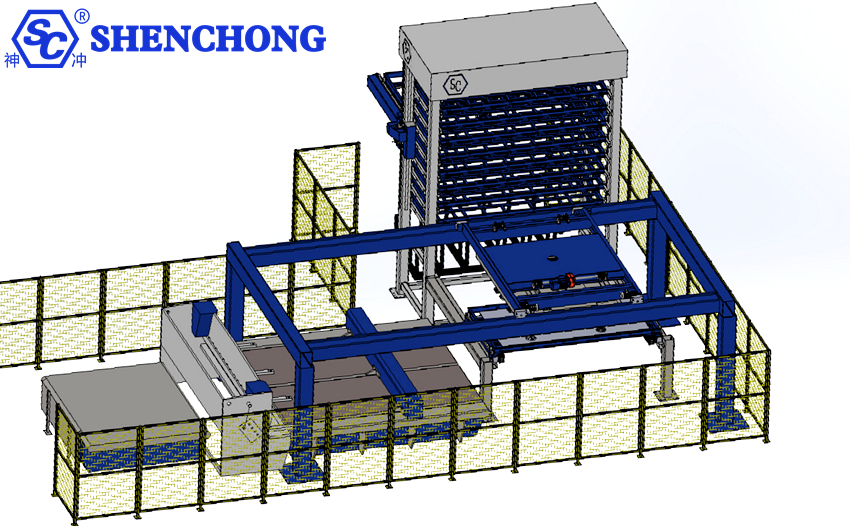
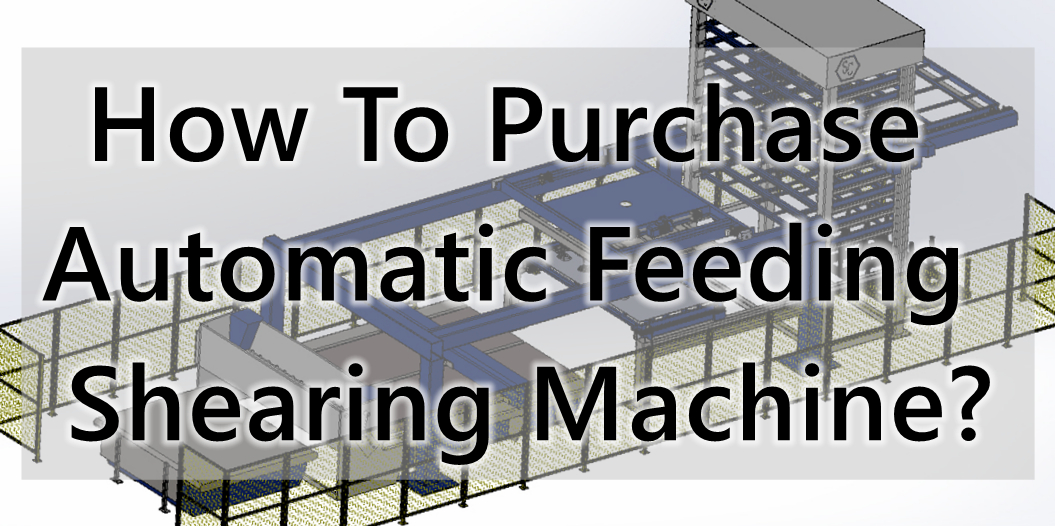
Řešení 2: Automatické podávání příhradových nosníků + CNC nůžky
Tato metoda se blíží automatizované výrobní lince.
Základní postup:
Systém skladování plechů Intellignet → Automatické podávání → Centrování → Stříhací stroj → Polohování zadního dorazu → Stříhání → Příjem
V kombinaci s příhradovým robotem může dosáhnout dalších výsledků:
Automatická manipulace s materiálem → Automatické podávání → Automatické polohování → Automatické stříhání → Automatický příjem
V současné době existují řešení, která integrují podávání z vazníků, přední podávání, stříhání a automatické vykládání, což umožňuje dosáhnout nepřetržité automatizace od podávání plechového materiálu až po stříhání a příjem.
Pokud vaše firma staví:
- Inteligentní továrna na plech
- Automatizovaná výrobní linka
- Bezobslužná dílna
- Inteligentní skladování plechů
- Systém řízení výroby MES
Pak se doporučuje zvážit toto řešení přímo, spíše než jednoduše zakoupit „stříhací stroj s podávacím mechanismem“.
4. Vyberte specifikace stříhacího stroje na základě tloušťky plechu
I ten nejpokročilejší automatický systém podávání je bezvýznamný, pokud samotný stříhací stroj nemá dostatečnou kapacitu.
Při výběru vybavení nejprve určete:
1) Maximální tloušťka smyku
Například:
4 mm
6 mm
8 mm
10 mm
12 mm
16 mm
20 mm
25 mm
30 mm
Je také důležité si ujasnit:
Jakému materiálu odpovídá maximální tloušťka smyku?
Protože:
Q235 ≠ Nerezová ocel 304 ≠ Hliníkový plech
I při stejné jmenovité tloušťce 16 mm se může smyková kapacita potřebná k řezání různých materiálů výrazně lišit.
2) Určete maximální šířku smyku
Mezi běžné specifikace patří:
Řezání Ldélka | Aplikace a funkce |
2500 mm | Malé až středně velké plechové práce |
3000/3200 mm | Konvenční zpracování plechů |
4000 mm | Střední až velké plechy |
5000 mm | Velké konstrukční prvky |
6000 mm | Dlouhé plechy, ocelové konstrukce, výroba těžkých zařízení |
8000 mm a více | Specializované zpracování velkých plechů |
Například:
Automatický podávací stříhací stroj 6×3200 mm
To lze obecně chápat jako:
Za specifikovaných materiálových podmínek je maximální tloušťka smyku přibližně 6 mm a maximální délka smyku je 3200 mm.
Při nákupu byste se však neměli dívat pouze na číslo modelu, ale také se ujistit, že výrobce poskytuje kompletní technické parametry.
5. Jeden z nejdůležitějších ukazatelů automatického krmného systému: Přesnost krmení
Toto je klíčový ukazatel pro posouzení kvality zařízení.
Mnoho výrobců zdůrazňuje: „Vysoce přesné servo podávání.“
Kupující by se však neměli řídit pouze reklamními tvrzeními.
Vy měl by se konkrétně zeptat:
Jaká je přesnost polohování podávání?
Například:
±0,5 mm
±0,2 mm
±0,1 mm
Měli byste se také zeptat:
Při jakém typu materiálu, délce a rychlosti byla tato přesnost testována?
Protože:
Teoretická přesnost polohování ≠ Skutečná přesnost obrábění.
Mezi faktory, které skutečně ovlivňují přesnost krmení, patří:
- Servomotor
- Kodér
- Kuličkový šroub
- Lineární vedení
- Hřeben a pastorek
- Upínací mechanismus
- Rovinnost plechu
- Mechanická vůle
- Tuhost platformy
- Řídicí systém
- Hmotnost plechu
Některé automatické podávací platformy používají lineární vedení a přesné kuličkové šrouby, které nabízejí vysokou přesnost regulace polohy, ale skutečnou přesnost je stále třeba ověřit za specifických provozních podmínek.
6. Neignorujte „opakovatelnost“
Pro hromadnou výrobu:
Opakovatelnost je často důležitější než přesnost jednotlivých ran.
Například požadavek je:
1000 mm
100 po sobě jdoucích řezů.
Pokud je každý řez:
999.5
1000.2
999.8
1000.4
999,6…
Průměrná velikost se může zdát v pořádku, ale konzistence produktu bude špatná.
7. Zaměřte se na kontrolu podávacího mechanismu
Jádrem stříhacího stroje s automatickým posuvem není jen CNC systém.
Ještě důležitější:
Mechanický mechanismus podávání.
Mezi běžné struktury patří:
1) Válečkové podávání
Používá válečky k upínání a posouvání plechu.
Výhody:
- Vysoká rychlost
- Relativně jednoduchá struktura
- Vhodné pro nepřetržitou výrobu
Klíčové aspekty:
- Materiál válečků
- Průměr válce
- Upínací síla
- Protiskluzová úprava
- Odolnost povrchu proti poškrábání (u nerezové oceli)
2) Servopohon podávání šroubů
Používá servomotor + šroub + svorku.
Výhody:
- Vysoká přesnost polohování
- Snadné ovládání
- Vhodné pro zpracování více velikostí
Obzvláště vhodné pro:
- Vysoce přesné rozměrové řezání.
3) Podávání pomocí regálu/kladky
Vhodné pro:
- Dlouhý zdvih
- Velký plech
- Vysoce výkonné automatizační systémy
Jeho charakteristikou je, že zvládne jak dlouhé zdvihy, tak i vysokou nosnost.
8. Upínací mechanismus
Automatické podávací systémy nemohou jednoduše „zatlačit plech“.
Je třeba zvážit:
Jak zajistit, aby plech během podávání neklouzal ani se neposouval?
Proto je nutné zkontrolovat následující:
- Pneumatické svorky
- Hydraulické svorky
- Počet svorek
- Upínací poloha
- Upínací síla
- Protiskluzová struktura
- Centrovací mechanismus
Pokud je upínací síla nedostatečná:
Správná délka podávání ≠ Správná velikost řezu.
Protože plech může během podávání sklouznout.
9. Zkontrolujte funkci automatického centrování
To je velmi důležité pro velké plechy.
Vynikající automatický systém krmení obvykle potřebuje vyřešit:
Problém se zkosením plechu.
Například poté, co plechový materiál skutečně vstoupí do zařízení:
- Levá strana: 1000 mm
- Pravá strana: 1005 mm
Přestože se podávací mechanismus posunul o 1000 mm, řezaný plechový materiál již vykazuje úhlovou chybu.
Vysoce automatizované zařízení proto může zahrnovat:
- Levé a pravé centrování
- Boční umístění
- Přední polohování
- Automatická korekce
- Upínací polohování
Tvarování:
Podávání → Středění → Korekce → Upínání → Stříhání
Místo prostého „tlačení vpřed“.
10. Zkontrolujte konstrukci rámu stříhacího stroje
Nezanedbávejte samotný stříhací stroj jen proto, že se zaměřujete na automatický systém podávání.
Automatické podávání je pouze pomocný systém.
Základem, který skutečně určuje kvalitu stříhání, je stále:
Rám + Držák nožů + Hydraulický systém + Nože + Střižná mezera + Řídicí systém.
1) Tuhost rámu
Klíčové oblasti k kontrole:
- Tloušťka ocelového plechu
- Kvalita svařování
- Odlehčení pnutí po svařování
- Celková tuhost rámu
- Přesnost obrábění tělesa stroje
Pokud je tuhost rámu nedostatečná:
Čím silnější deska, tím zřetelnější je problém.
2) Stabilita držáku čepele
Pohyb držáku čepele musí být plynulý.
Pokud se držák čepele pohybuje asynchronně na obou stranách, může dojít k následujícím problémům:
- Jedna strana řeže jako první
- Jedna strana řeže později
- Deformace desky
- Nekolmé řezy
- Nekonzistentní rozměry
11. Lze smykovou mezeru automaticky nastavit?
Toto je velmi důležitá funkce vysoce konfigurovaného stříhacího stroje.
Různé materiály a tloušťky vyžadují různé mezery mezi čepelemi.
Například:
- Tenké desky: vyžadují menší mezery.
- Silné desky: vyžadují větší mezery.
Pokud je možné automatické seřízení CNC:
Zadání tloušťky plechu → Výpočet systému → Automatické nastavení smykové mezery
Ruční úpravy lze výrazně omezit.
Některé systémy CNC střihacích strojů mohou řídit parametry, jako je mezera nožů, úhel střihu a zdvih.
12. Pozornost si zaslouží i úhel střihu
Hydraulické gilotinové nůžky vyžadují obzvláště pečlivou pozornost při regulaci úhlu střihu.
Rozumný úhel střihu vytváří rovnováhu mezi:
smyková síla, deformace plechu a efektivita výroby.
Pokud je úhel střihu příliš velký:
může to vést ke zvýšené deformaci plechu.
Pokud je příliš malý:
může to zvýšit okamžité smykové zatížení.
Proto se doporučuje zvolit CNC systém, který lze racionálně nastavit podle materiálu a tloušťky.
13. Jak vybrat CNC řídicí systém?
„Mozkem“ automatického stříhacího stroje s podáváním je řídicí systém.
Při nákupu se doporučuje zvážit tři úrovně.
Základní typ
Vhodné pro:
Malé dávky, jednotná velikost, nízké požadavky na automatizaci
Klíčové body:
Jednoduchý, stabilní a snadno ovladatelný.
Střední třída
Vhodné pro:
- Hromadná výroba
- Produkty s více specifikacemi
- Vyžaduje úložiště programu
- Automatické podávání
Vyžaduje:
- Vícenásobné úložiště programů
- Vícekrokové programy
- Automatické podávání
- Automatické polohování
- Automatická zpáteční cesta
- Vyvolání parametrů
Špičkové
Vhodné pro:
- Automatizované výrobní linky
- Chytré továrny
- Integrace MES/ERP
- Nakládání a vykládání robotů
Další úvahy:
- PLC
- CNC
- Průmyslový Ethernet
- Rozhraní MES
- Sběr dat o výrobě
- Poruchový alarm
- Vzdálená diagnostika
- Statistiky produkce
Některé automatizované stříhací systémy lze již integrovat s MES, statistikami výroby a funkcemi automatického plánování.
14. Automatická rychlost podávání
Zvažte automatickou rychlost podávání, ale neusilujte slepě o nejrychlejší možnou rychlost.
Výrobci mohou zdůraznit:
Vysokorychlostní podávání.
Ale na co byste se měli skutečně zaměřit, je:
Rychlost podávání + Přesnost polohování + Stabilita plechu
Zda jsou tyto tři faktory vyvážené.
Například:
Rychlost podávání je velmi vysoká, ale setrvačnost při zastavení je velká.
V konečném důsledku to může vést k:
Zvýšená rychlost → Zvýšená chyba polohování.
Proto je rozumnější metoda hodnocení:
Kolik kvalifikovaných obrobků je dokončeno za jednotku času.
Místo:
Jaká je nejvyšší rychlost posuvného motoru v metrech za minutu?
15. Věnujte pozornost „problému s prohýbáním“ tenkých a velkých plechů
Toto je problém, který automatické krmné střihací stroje snadno přehlížejí.
Zejména:
Tenké talíře + široké talíře + dlouhé talíře
Je velmi pravděpodobné, že dojde k prohýbání.
Například:
Plech 1,5 mm × 3000 mm
Pokud je opora nedostatečná, může dojít k:
- Prověšení
- Deformace
- Odsazení
- Tření
- Škrábání
Některé stříhací stroje používají pneumatické systémy pro podepření plechů ke snížení prohýbání širokých a tenkých plechů a ke zlepšení stability při smyku.
Proto byste se při nákupu měli zeptat:
- Je tam přední podpěra?
- Je tam pneumatická podpora?
- Je tam pracovní stůl s kuličkovými ložisky?
- Jak se zabrání prohýbání u dlouhých desek?
16. Uživatelé plechů z nerezové oceli by měli věnovat zvláštní pozornost prevenci poškrábání
Pokud vaše společnost zpracovává převážně:
- 304
- 316
- Pozinkovaný plech
- Barevně potažený plech
- Hliníkový plech
Pak je ochrana povrchu automatického krmného systému klíčová.
Doporučený výběr:
- Pracovní stůl s kuličkovými ložisky
- Válečky odolné proti poškrábání
- Nylonové válečky
- Pogumované válečky
- Rozumná upínací struktura
Některé konstrukce s předním podáváním používají dopravníkové kuličky/pracovní stoly s kuličkovými ložisky ke snížení odporu při podávání archů a minimalizaci poškrábání povrchu.
17. Úroveň automatizace
Zaměřte se na „úroveň automatizace“, nenechte se zmást termínem „automatické podávání“.
Vybavení lze rozdělit do 4 úrovní:
Úroveň | Titul automatizace | Hlavní vlastnosti |
Úroveň 1 | ★★ | CNC zadní doraz |
Úroveň 2 | ★★★ | Automatické přední podávání |
Úroveň 3 | ★★★★ | Automatické nakládání + podávání + stříhání |
Úroveň 4 | ★★★★★ | Nakládání + polohování + podávání + stříhání + příjem + skladování/MES |
Pokud výrobce uvádí:
„Naše zařízení je plně automatický stříhací stroj.“
Musíte se i nadále ptát:
Co přesně je automatizované?
18. Kdy by se měl zvážit systém zatížení příhradových nosníků?
Pokud je plech velmi těžký, doporučuje se zatížení vazníkem.
Například:
6×3200 mm
Ocelový plech může být již velmi těžký.
Pokud se stále spoléhá na ruční manipulaci:
- Vysoká intenzita práce
- Vysoká bezpečnostní rizika
- Vysoké náklady na pracovní sílu
- Nízká účinnost nakládání
V tomto případě zvažte:
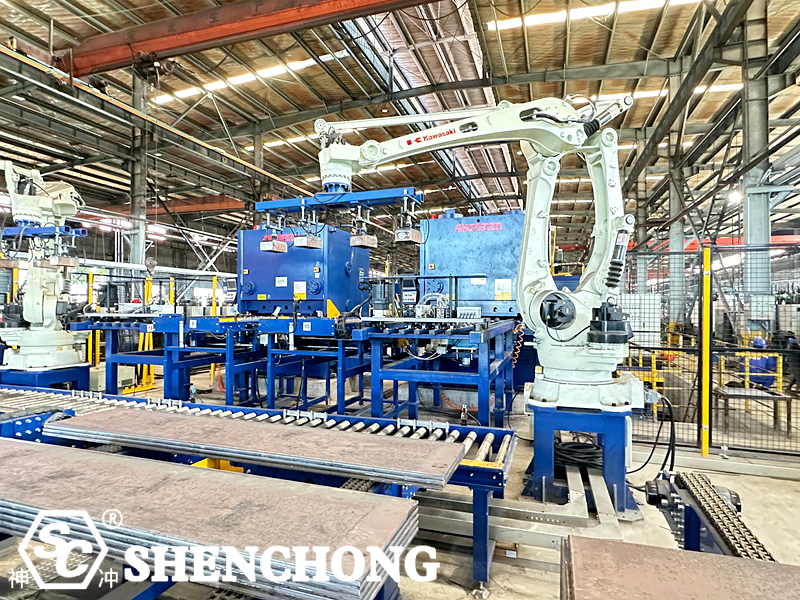
Truss robot + vakuové/elektromagnetické sklíčidlo + automatický podávací střihací stroj.
Kompletní proces:
- Skladování plechů
- Automatická identifikace
- Manipulace s materiálem pro krovy
- Automatické načítání
- Automatické centrování
- Automatické podávání
- Automatické stříhání
- Automatický sběr
Tento typ řešení již představuje skutečně automatizovanou stříhací jednotku. V současné době existují technická řešení, která integrují nakládání vazníků, čelní podávání a stříhání.
19. Jak by si měly různé společnosti vybírat?
- Malé plechové závody
Doporučení:
Běžný hydraulický nůžný stroj + CNC zadní doraz
Plně automatické podávání není vždy nutné.
- Střední plechové závody
Doporučení:
Hydraulické gilotinové nůžky + automatické přední podávání
Vhodnější pro sériovou výrobu na specifické délky.
- Velkovýrobní podniky
Doporučení:
Automatické podávání + CNC přední podávání + automatické stříhání + automatický příjem
Snižuje manuální zásahy.
- Inteligentní výrobní podniky
Doporučení:
Chytré skladování + portálový robot + automatický podávací nůžkový stroj + automatický příjem + MES
Dosahuje:
Objednávka → Plánování výroby → Automatická manipulace s materiálem → Automatické stříhání → Automatické skladování
Tvoří kompletní digitální produkční řetězec.
20. Shrnutí
Pokud jsou vašimi hlavními cíli:
Zlepšete účinnost stříhání, snižte manuální práci a zlepšete rozměrovou konzistenci.
Upřednostnit:
CNC hydraulické gilotinové nůžky + automatické přední podávání
Pokud je cílem:
Hromadná automatizovaná výroba.
Doporučeno:
Automatické podávání + servo přední podávání + CNC střihání + automatické převíjení
Pokud je cílem:
Inteligentní továrna na plech.
Pak doporučeno:
Inteligentní skladování + portálový robot + automatické centrování + servopohon vpředu + CNC nůžky + automatické převíjení + MES
Toto je jediný způsob, jak skutečně vylepšit „automatické podávání“ z jediné funkce na kompletní automatizovanou stříhací výrobní jednotku.
Zvláště pamatujte:
Nesnažte se jednoduše o „nejvíce automatizované funkce“, ale raději si vyberte automatizační řešení, které odpovídá vašim specifikacím plechů, objemu objednávek a výrobnímu cyklu.
Pro většinu společností, které procházejí modernizací automatizace plechových dílů, je „servo přední podávání + CNC gilotinové nůžky„je obvykle velmi praktickým výchozím bodem. Pro hromadnou výrobu jej lze dále vylepšit na kompletní výrobní jednotku s „portálovým automatickým podáváním + předním podáváním + stříháním + automatickým převíjením“.




 Czech
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Japanese
 Chinese