Inhaltsverzeichnis
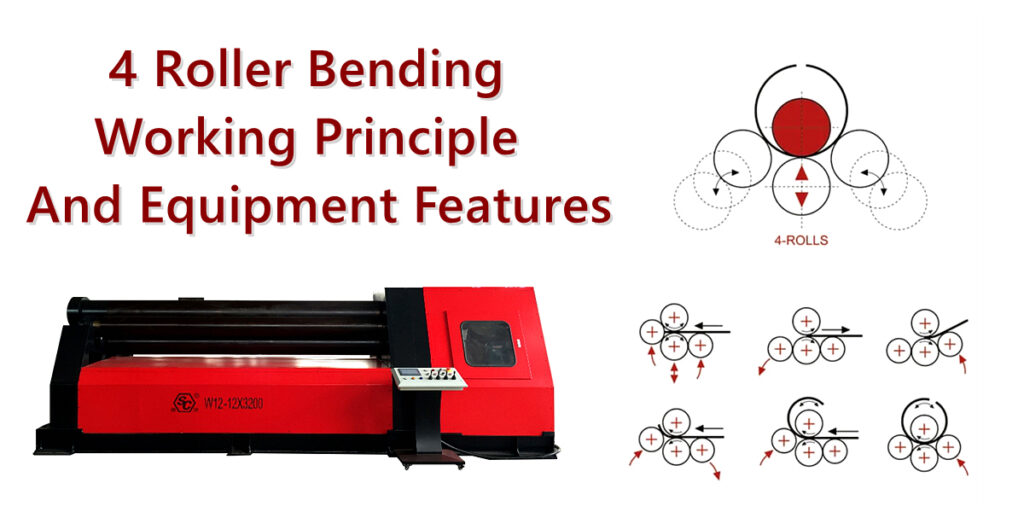
Das Vierwalzenbiegeverfahren ist eine weit verbreitete Methode zur Umformung von Metallplatten. Dabei werden die Rotation der Walzen der Maschine, die Klemmung der Metallplatte und die vertikale Bewegung der Seitenwalzen genutzt, um eine schrittweise plastische Verformung der flachen Platte zu bewirken und sie so in Zylinder, Bögen, Kegel oder andere gekrümmte Bauteile zu formen.
Im Vergleich zu herkömmlichen Dreiwalzen-Biegemaschinen bietet die Vierwalzen-Biegemaschine mehrere deutliche Vorteile: Sie benötigt nur eine einzige Aufspannung, ermöglicht das Vorbiegen beider Enden, ermöglicht kontinuierliches Walzen, zeichnet sich durch einen höheren Automatisierungsgrad aus und bietet eine überlegene Kontrolle über die Rundheit des Werkstücks und die Wiederholbarkeit des Umformprozesses.
1. Grundlegende Konzepte des 4-Walzen-Biegeverfahrens
Beim Vierwalzenbiegeverfahren werden vier Arbeitswalzen – jede mit einer spezifischen Funktion – eingesetzt, um Klemmkraft, Reibungskraft und Biegemomente auf eine Metallplatte auszuüben. Dadurch wird die Platte von einem flachen Zustand in einen Bogen oder Zylinder mit definierter Krümmung umgewandelt.
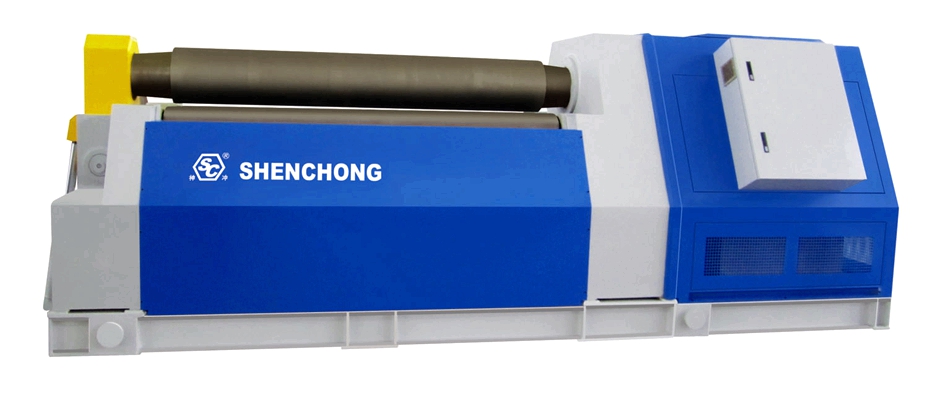
Eine Vierwalzen-Biegemaschine besteht typischerweise aus einer oberen Walze, einer unteren Walze, linken und rechten Seitenwalzen, einem hydraulischen Antriebssystem, einem Hauptgetriebe, einem Maschinenrahmen, einem numerischen Steuerungssystem (CNC) und Sicherheitseinrichtungen.
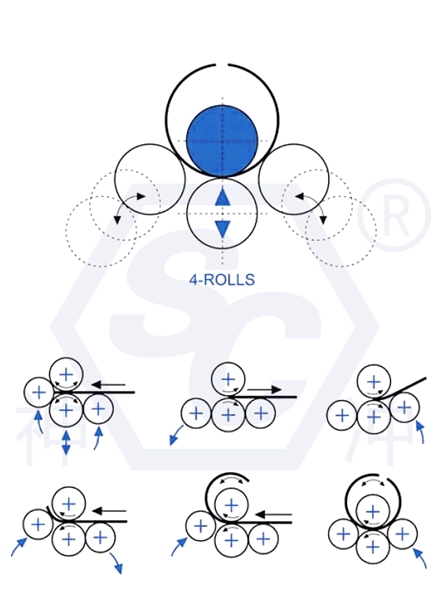
1) Konfiguration einer typischen Vierwalzen-Blechbiegemaschine
Hauptkomponenten | Funktionen und Rollen |
Obere Rolle | Dient als primäre Formstütze und arbeitet mit der unteren Walze zusammen, um das Blech zu fixieren. |
Untere Rolle | Übt einen nach oben gerichteten Druck aus, um das Blech zu fixieren, und erleichtert in Abstimmung mit dem Antriebssystem die Materialzufuhr. |
Linksdrehung | Führt Vorbiegungen an einem Ende durch (abhängig von der Walzrichtung) oder unterstützt den Rundwalzprozess. |
Rechtskurve | Führt am gegenüberliegenden Ende eine Vorbiegung durch und führt ein kontinuierliches kreisförmiges Walzen durch. |
Hydrauliksystem | Regelt die vertikale Bewegung der Walzen, die Positionierung der Seitenwalzen und die Klemmkraft |
Hauptantriebssystem | Treibt die Rotation der Walzen an, um eine kontinuierliche Zuführung des Metallblechs zu ermöglichen. |
CNC-System | Verwaltet die Walzenpositionierung, Verarbeitungsprogramme und Walzprozessparameter |
Kipp-/Absenkmechanismus | Ermöglicht das Lösen des oberen Walzenendes beim Entladen und erleichtert so die Entnahme des gerollten Zylinders. |
Zwischen den Herstellern bestehen Unterschiede hinsichtlich der Anzahl der Antriebswalzen, der Konfigurationen des Hydraulikkreislaufs, der Synchronisationsmethoden für die Seitenwalzen und der CNC-Systemeinstellungen; daher sollten die tatsächlichen funktionalen Spezifikationen auf der Grundlage des jeweiligen technischen Angebots für die Ausrüstung ermittelt werden.
2) Mechanische Grundlagen des Vierwalzenbiegens
Das Vierwalzenbiegen ist im Wesentlichen ein Verfahren der plastischen Verformung und Umformung von Metallplatten.
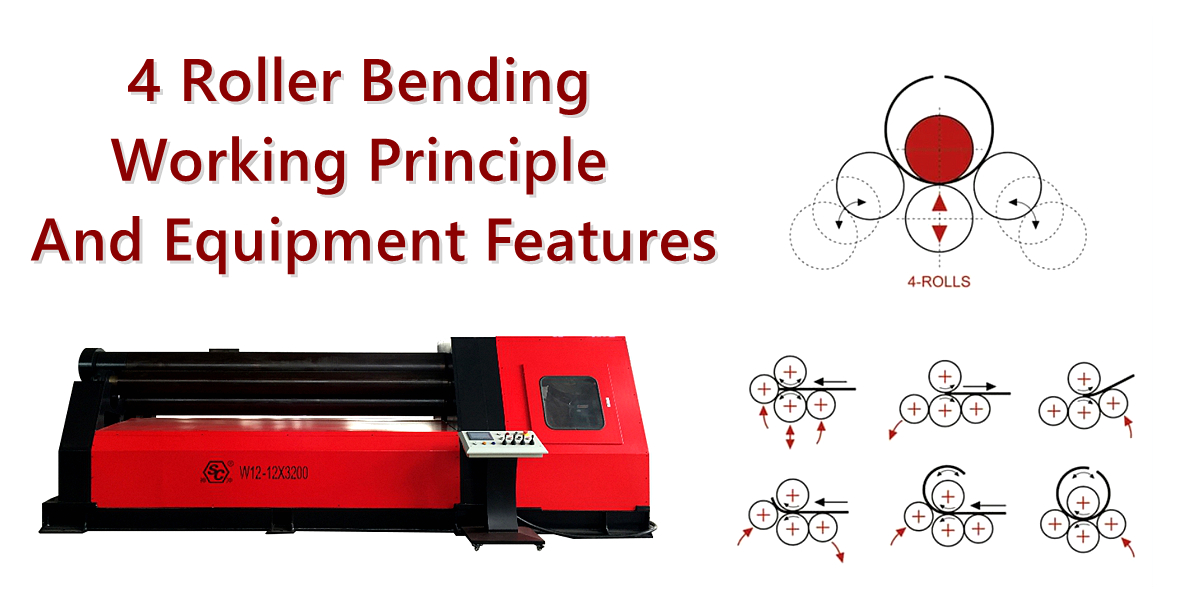
Sobald eine Metallplatte in den Raum zwischen den oberen und unteren Walzen eintritt, übt die untere Walze eine Klemmkraft aus. Das Hauptantriebssystem schiebt die Platte vorwärts, während die Seitenwalzen eine Biegekraft aufbringen und so ein Biegemoment im Material erzeugen.
Sobald die Biegespannung die Streckgrenze des Materials überschreitet, erfährt die Platte eine plastische Verformung und behält auch nach dem Entfernen der Last eine bestimmte Krümmung bei.
Der grundlegende Prozess lässt sich wie folgt zusammenfassen:
Klemmen und Zuführen
↓
Druckausübung über Seitenrollen
↓
Kunststoffbiegung
↓
Zylindrische Formgebung
2. Aufbau und Funktionsprinzipien von Vierwalzen-Biegemaschinen
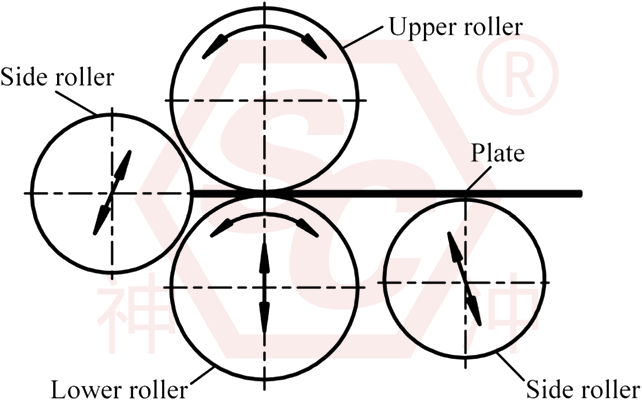
1) Klemmwirkung der oberen und unteren Walzen
Beim Eintritt in die Maschine bewegt sich die untere Walze nach oben und klemmt die Metallplatte fest zwischen sich und der oberen Walze ein.
Dieses Verfahren dient drei Hauptzwecken: dem Verhindern des Verrutschens der Platte während des Walzvorgangs, der Sicherstellung eines kontinuierlichen und stabilen Vorschubs und der Verbesserung der Positionskontrolle während des gesamten Umformprozesses.
2) Biegeverformung durch Seitenrollen
Die Walzen auf der linken und rechten Seite üben über Hydraulikzylinder eine Kraft aus und verändern so den Spannungszustand der Metallplatte.
Wenn die auf die Platte wirkende Biegespannung die Streckgrenze des Materials überschreitet, erfährt die Platte eine plastische Verformung – eine Veränderung, die nicht vollständig reversibel ist.
Durch die Anpassung der Positionen der Seitenwalzen ändert sich der Biegeradius der Platte entsprechend.
Im Allgemeinen, vorausgesetzt, alle anderen Bedingungen bleiben konstant und die Betriebsgrenzen des Geräts sind noch nicht erreicht:
- Durch Anheben der Seitenrollen erhöht sich der Biegungsgrad, was zu einem kleineren Rollradius führt.
- Durch das Absenken der Seitenrollen verringert sich der Biegungsgrad, was zu einem größeren Rollradius führt.
3) Kontinuierliches Walzen durch Rotation der Arbeitswalze
Die obere Walze (und gegebenenfalls zugehörige Antriebswalzen) schiebt das Blech durch Reibung vorwärts, während die Seitenwalzen kontinuierlich Biegekräfte ausüben, wodurch das Blech allmählich eine gleichmäßige Krümmung entlang seiner Länge annimmt. Nach einem oder mehreren Walzdurchgängen ist das Blech schließlich in den gewünschten Zylinder oder Kreisbogen geformt.
3. Vollständiger Verarbeitungsablauf für das Vierwalzen-Blechbiegen
Der Vierwalzen-Blechbiegeprozess besteht im Allgemeinen aus folgenden Schritten: Materialvorbereitung, Zuführung und Positionierung, Klemmen, Vorbiegen der Vorderkante, Vorbiegen der Hinterkante, kontinuierliches Walzen, Rundheitskalibrierung und Entladen.
Typischer Prozessablauf:
1) Materialvorbereitung
Prüfen Sie die Blechdicke, -breite, Werkstoffgüte, Oberflächenbeschaffenheit und Schnittkantenqualität. Bestätigen Sie den Zieldurchmesser und die erforderliche abgewickelte Länge.
2) Zuführung und Klemmung
Setzen Sie die Platte zwischen die obere und untere Walze ein, richten Sie ihre Position aus und bringen Sie die entsprechende Klemmkraft auf.
3) Vorbiegung der Vorderkante
Passen Sie die Position der entsprechenden Seitenwalze an, während Sie die Hauptwalzen drehen, um die Vorderkante der Platte auf die gewünschte Krümmung zu biegen und so die verbleibende gerade Kante zu minimieren.
4) Vorbiegung der Hinterkante
Die Vorschubrichtung umkehren und mit der gegenüberliegenden Walze die Hinterkante der Platte vorbiegen.
5) Kontinuierliches Walzen
Stellen Sie die Seitenwalzen auf die erforderlichen Positionen ein und führen Sie die Platte durch die Biegezone, um schrittweise einen vollständigen Zylinder zu formen.
6) Rundheitskalibrierung
Messen Sie die Rundheit, den Durchmesser und die Position der Naht; nehmen Sie schrittweise Anpassungen vor – unter Berücksichtigung der Materialrückfederung –, um ein Überbiegen zu vermeiden.
7) Entladen und Inspektion
Die Last lösen, das Falllager (bzw. die Endstütze) gemäß den Anweisungen des Geräteherstellers öffnen, das Werkstück entnehmen und dessen Abmessungen und Oberflächenqualität prüfen.
Die genaue Vorbiegesequenz und die Bewegungsmuster des Walzensystems können je nach Anlage variieren; befolgen Sie stets die Bedienungsanleitung des Herstellers. Beim Walzen großer, dicker Bleche kann es erforderlich sein, die Seitenwalzenpositionen in mehreren Schritten anzupassen, um eine zu hohe Krafteinwirkung auf einmal zu vermeiden.
4. Zehn Hauptmerkmale von Vierwalzen-Blechbiegemaschinen
1) Überlegene Doppelend-Vorbiegefähigkeit
Die unabhängige Verstellung der linken und rechten Walzen ermöglicht das Vorbiegen beider Plattenenden in einer einzigen Aufspannung. Dadurch werden verbleibende gerade Kanten effektiv minimiert und die Formqualität an der Zylindernaht verbessert.
2) Hohe Walzgenauigkeit und Stabilität
Die Kombination aus oberer/unterer Walzenklemmung und unabhängig einstellbaren Seitenwalzen ermöglicht eine präzise Kontrolle des Walzradius, verhindert ein Abdriften des Blechs und gewährleistet eine gleichbleibende Qualität in der Serienfertigung.
3) Starke automatisierte Steuerungsfähigkeiten
CNC-gesteuerte Modelle nutzen Positionsrückmeldung, hydraulische Steuerung und Programmmanagement, um die Walzenpositionierung, die Speicherung von Prozessparametern und den gesamten Walzvorgang zu automatisieren.
4) Hohe Produktionseffizienz
Da der Bedarf an Wenden, Umpositionieren und sekundärem Vorbiegen minimiert wird, eignen sich diese Maschinen besonders gut für die Serienfertigung zylindrischer Bauteile.
5) Breite Materialkompatibilität
Je nach den Spezifikationen der Anlage können damit Kohlenstoffstahl, Edelstahl, Aluminiumlegierungen und bestimmte hochfeste Stahlplatten verarbeitet werden.
6) Vielseitige Umformmöglichkeiten
Über einfache Zylinder hinaus kann die Anlage auch Kreisbögen, Ellipsen, Kegelformen und Bauteile mit unterschiedlichen Krümmungen herstellen.
7) Robuster Hydraulikantrieb
Hydraulische Seitenwalzen üben eine erhebliche Biegekraft aus, wodurch sich die Anlage für die Bearbeitung von mitteldicken bis dicken Blechen eignet.
8) Reduzierter Materialabfall
Durch das Vorbiegen wird die Länge gerader Kanten minimiert, wodurch der Bedarf an nachträglichem Beschneiden reduziert wird.
8) Lässt sich leicht in automatisierte Systeme integrieren
Die Ausrüstung kann mit Zuführplattformen, Werkstückstützrahmen, automatischen Zentriervorrichtungen und CNC-Systemen zu einer automatisierten Walzzelle kombiniert werden.
9) Verbesserte Schweißqualität
Die gleichmäßige Krümmung an beiden Enden des gewalzten Zylinders ermöglicht ein präzises Zusammenfügen, Heften und anschließendes Endschweißen.
Diese Eigenschaften entsprechen im Allgemeinen den Spezifikationen der Hersteller für Vierwalzenkonfigurationen und die dazugehörigen Umformprozesse; die tatsächliche Präzision, Produktionskapazität und Automatisierungsmöglichkeiten variieren jedoch je nach der spezifischen Gerätekonfiguration.
5. Wichtige technische Parameter für das Vierwalzen-Walzverfahren
Tabelle der wichtigsten technischen Parameter:
Technische Spezifikationen | Funktionen und Auswirkungen |
Maximale Blechwalzdicke | Ermittelt die maximale Blechdicke, die die Anlage verarbeiten kann. |
Maximale Vorbiegedicke | Bestimmt die Kapazität für das Vorbiegen an beiden Enden (typischerweise geringer als die maximale Blechdicke beim Walzen). |
Maximale Blechwalzbreite | Bestimmt die axiale Länge des Werkstücks |
Mindestwalzdurchmesser | Bestimmt den minimalen Zylinderdurchmesser, den die Anlage bilden kann |
Oberer Walzendurchmesser | Beeinflusst die Walzleistung, die Steifigkeit und den minimalen Formradius |
Arbeitswalzenrotationsgeschwindigkeit | Beeinflusst die Produktionszykluszeit und die Prozesssteuerung |
Präzision der Seitenrollverstellung | Beeinflusst die Krümmungskontrolle und die Wiederholgenauigkeit |
Hauptmotorleistung | Beeinflusst Antriebsleistung und Energieverbrauch |
Hydrauliksystemdruck | Beeinflusst die Schubkraft und die Tragfähigkeit des Hydraulikzylinders |
CNC-System | Ermittelt Fähigkeiten im Zusammenhang mit Automatisierung, Parameterspeicherung und Programmsteuerung |
Wichtiger Hinweis:
Die maximale Blechdicke bedeutet nicht, dass die Anlage diese Dicke für jede Blechbreite, Materialfestigkeit oder jeden Durchmesser erreichen kann. Die tatsächliche Kapazität muss anhand der Walzkapazitätskurve der Anlage überprüft werden.
6. Umformberechnungen für das Vierwalzenbiegen
1) Abgewickelte Länge der Platte
Bei einem idealen Zylinder kann die Länge anhand der neutralen Achse abgeschätzt werden:
L ≈ π(Dich + Kt)
Wo:
L: Abgewickelte Plattenlänge (mm)
Dich: Ziel-Innendurchmesser des Zylinders (mm)
t: Plattendicke (mm)
K: Koeffizient für die Position der neutralen Achse (ungefähr 0,5 für eine erste Schätzung; dieser Wert sollte je nach Material und Prozess angepasst werden).
Zum Beispiel bei einem Zielinnendurchmesser von 1000 mm, einer Plattendicke von 10 mm und K = 0,5:
L ≈ 3,1416 * (1000 + 5)
L ≈ 3157,3 mm
Dies ist eine theoretische Schätzung. Bei der Materialvorbereitung müssen Faktoren wie Schweißspalt, Beschnittzugabe, Rückfederung und Ergebnisse von Probewalzen ebenfalls berücksichtigt werden.
2) Biegeverformung der Platte
Beim Vierwalzenbiegeverfahren wird die äußere Schicht des Blechs auf Zug beansprucht, während die innere Schicht auf Druck beansprucht wird.
Unter vereinfachten Bedingungen reiner Biegung:
ε ≈ t / 2RM
Wo RM ist der Biegeradius in der Nähe der neutralen Achse der Platte.
Mit zunehmender Blechdicke bzw. abnehmendem Zielradius steigt im Allgemeinen die Biegebeanspruchung, was den Walzprozess erschwert.
3) Rückfederungskompensation
Nachdem das Blech die Arbeitswalzen verlassen hat, erfährt es eine elastische Rückfederung; folglich kann der tatsächliche Durchmesser des Zylinders größer sein als der während des Walzprozesses angewendete Formdurchmesser.
Zu den wichtigsten Faktoren, die die Rückfederung beeinflussen, gehören die Streckgrenze des Materials, der Elastizitätsmodul, die Plattendicke, der Zielradius und die Walzbahn.
In der tatsächlichen Produktion sollte die Höhe der Kompensation durch Messungen während des Probewalzens ermittelt werden, anstatt einen festen Kompensationsprozentsatz anzuwenden.
7. Vergleich von Vier-Walzen- und Drei-Walzen-Blechbiegemaschinen
Vergleichstabelle:
Vergleichskriterien | Vierwalzen-Blechbiegemaschine | Dreiwalzen-Blechbiegemaschine |
Anzahl der Arbeitsrollen | 4 Rollen | 3 Rollen |
Plattenklemmung | Unabhängige Klemmung durch die oberen und unteren Walzen | Hängt von der jeweiligen Rollenkonfiguration ab |
Vorbiegen beider Enden | Prozess mit einer einzigen Einrichtung abgeschlossen | Bei einigen Modellen muss die Platte gewendet oder neu positioniert werden. |
Restgerade Kante | Typischerweise kürzer (Zykluszeit) | Hängt vom Modell und der Vorbiegemethode ab. |
Walzgenauigkeit | Hohe Wiederholgenauigkeit leichter zu erreichen | Auch High-End-Modelle können eine hohe Präzision erreichen. |
Automatisierungsintegration | Im Allgemeinen bequemer | Hängt von der Struktur und dem Kontrollsystem ab. |
Operative Komplexität | Klemmen und Vorbiegen sind relativ unkompliziert | Variiert je nach Gerätekonstruktion |
Investitionen in Ausrüstung | Typischerweise höher (Produktivität/Effizienz) | Einige Modelle sind kostengünstiger. |
Anwendbare Szenarien | Geeignet für die Serien-, Hocheffizienz- und automatisierte Produktion | Allgemeine Bearbeitungsmöglichkeiten und ein breites Anwendungsspektrum beim Blechbiegen |
Es sollte beachtet werden, dass Dreiwalzen-Blechwalzmaschinen Es gibt sie in verschiedenen Ausführungen – zum Beispiel als symmetrische, asymmetrische und universelle (oben walzenverstellbare) Typen – daher wäre es unzutreffend anzunehmen, dass keine Dreiwalzenmaschine in der Lage ist, an beiden Enden einer Platte vorzubiegen.
Selektionsergebnis:
Für Unternehmen, die zylindrische Bauteile in Serie fertigen und dabei hochpräzises Vorbiegen sowie häufige Produktwechsel erfordern, bietet eine Vierwalzen-Blechwalzmaschine in der Regel größere Vorteile. Für Unternehmen mit begrenztem Budget oder solche, die einfachere und weniger vielfältige Bauteile herstellen, kann hingegen eine geeignete Dreiwalzenmaschine eine äußerst kostengünstige Alternative darstellen.
8. Schlüsselbranchen für Vierwalzen-Blechwalzanwendungen
- Herstellung von Druckbehältern und Lagertanks: Flüssigkeitslagertanks, Chemikalienbehälter und Druckbehälter-Mantelsegmente.
- Windkraft- und Energieausrüstung: Windkraftanlagentürme und großformatige zylindrische Bauteile für Energieanlagen.
- Schiffbau und Offshore-Technik: Gebogene Rumpfplatten, zylindrische Schiffsbauteile und Strukturbauteile.
- Stahlrohre und Metallkonstruktionen: Geschweißte Stahlrohre mit großem Durchmesser, Abgaskanäle und Lüftungskanäle.
9. Sechs Schlüsselfaktoren, die die Qualität des Vierwalzen-Blechwalzens beeinflussen
1) Materialart und Streckgrenze
Unterschiedliche Materialien erfordern deutlich unterschiedliche Walzkräfte. Selbst bei gleicher Dicke benötigen Materialien mit höherer Streckgrenze im Allgemeinen ein größeres Biegemoment.
Daher ist die Verarbeitungskapazität eines Plattenwalzmaschine kann nicht allein anhand der Plattendicke bestimmt werden.
2) Plattendicke und -breite
Eine größere Blechdicke erfordert typischerweise ein größeres Biegemoment; eine größere Blechbreite kann zu einer größeren Walzendurchbiegung und höheren gesamten Umformkräften führen.
Bei gegebenem Material und gegebener Krümmung ist – basierend auf einem vereinfachten elastisch-plastischen Biegemodell – das pro Breiteneinheit erforderliche Biegemoment annähernd proportional zum Quadrat der Dicke. Die tatsächliche Walzbelastung hängt jedoch auch von Faktoren wie dem Walzenabstand und den spezifischen Betriebsbedingungen ab.
3) Walzdurchmesser
Ein kleinerer Zieldurchmesser erfordert im Allgemeinen einen größeren Grad an plastischer Verformung der Platte.
Der minimale Walzdurchmesser, der mit einer Maschine erreicht werden kann, wird durch Faktoren wie den Durchmesser der obersten Walze, die Anordnung der Walzen, die Materialfestigkeit, die Blechdicke und die Gesamtsteifigkeit der Anlage begrenzt.
4) Material: Elastische Rückstellkraft
Nach Abschluss des Walzprozesses wird die elastische Spannung im Material abgebaut, was typischerweise zu einer Vergrößerung des Durchmessers und einer Verringerung der Krümmung des Werkstücks führt. Daher ist es in der Fertigung oft notwendig, das Material gezielt zu überbiegen und die Zielabmessungen anschließend durch Messung und Rundheitskorrektur zu erreichen.
5) Rollenablenkung und Parallelität
Bei der Bearbeitung breiter Bleche können sich die Walzen unter Last durchbiegen, was zu einer ungleichmäßigen Krümmung über die Breite des Werkstücks führen kann.
Bei den Kontrollmaßnahmen müssen die Steifigkeit der Walzen der Anlage, die Kompensationskonstruktion und die tatsächliche Breite der Platte berücksichtigt werden.
6) Fütterung, Positionierung und operative Verfahren
Fehlausrichtungen beim Zuführen, unzureichende Klemmkraft oder ungleichmäßige Einstellung der Seitenwalzen können zu Problemen wie Verjüngung, Ovalität oder Nahtfehlausrichtung führen.
Folglich müssen die CNC-Parameter sorgfältig mit den tatsächlichen Arbeitsabläufen abgestimmt werden.
10. Wie kann die Bearbeitungsgenauigkeit beim Vierwalzenbiegen verbessert werden?
In der praktischen Produktion kann die Optimierung aus drei Perspektiven angegangen werden: Ausrüstung, Prozess und Inspektion.
Häufige Probleme | Mögliche Ursachen | Verbesserungsmaßnahmen |
Übermäßige Ovalität des Zylinders | Falsche Positionierung der Seitenrollen, ungleichmäßige Rückfederung | Mehrstufiges Walzen, Rundheitskorrektur und Parameteranpassung implementieren |
Vorhandensein gerader Kanten an den Nähten | Unzureichende Vorbiegung | Optimieren Sie den Endvorbiegeprozess |
Verjüngung des Werkstücks | Fehlausgerichtete Materialzufuhr, inkonsistente Walzenachsenpositionierung | Plattenzentrierung und Seitenrollsynchronisation prüfen |
Ausbuchtung oder „taillierte“ (Sanduhr-)Form in der Mitte des Zylinders | Durchbiegung der Rollenachse, Materialungleichmäßigkeit | Prüfen Sie die Steifigkeit der Ausrüstung und den Walzenwellenausgleich. |
Oberflächeneindellungen | Verunreinigungen auf den Walzenoberflächen, übermäßige Anpresskraft | Walzenoberflächen reinigen und Anpressdruck optimieren |
Dimensionsschwankungen bei wiederholter Verarbeitung | Abweichungen zwischen Materialchargen, instabile Prozessparameter | Prozessprogramme kategorisieren und Erstmusterprüfung durchführen |
Bei Platten mit hohen Anforderungen an die Oberflächenqualität – wie beispielsweise solchen aus Edelstahl – können zusätzliche Maßnahmen ergriffen werden, darunter die Verwendung von Schutzwalzenbezügen, speziellen Kontaktmaterialien und Vorkehrungen gegen Kratzer.
11. Wie wählt man die richtige Vierwalzen-Blechwalzmaschine aus?
Bei der Auswahl einer Maschine empfiehlt es sich, zunächst fünf grundlegende Prozessparameter zu bestimmen: Materialart und Streckgrenze, maximale Blechdicke, maximale Blechbreite, minimaler Innenwalzdurchmesser und ob ein Vorbiegen beider Blechenden erforderlich ist.
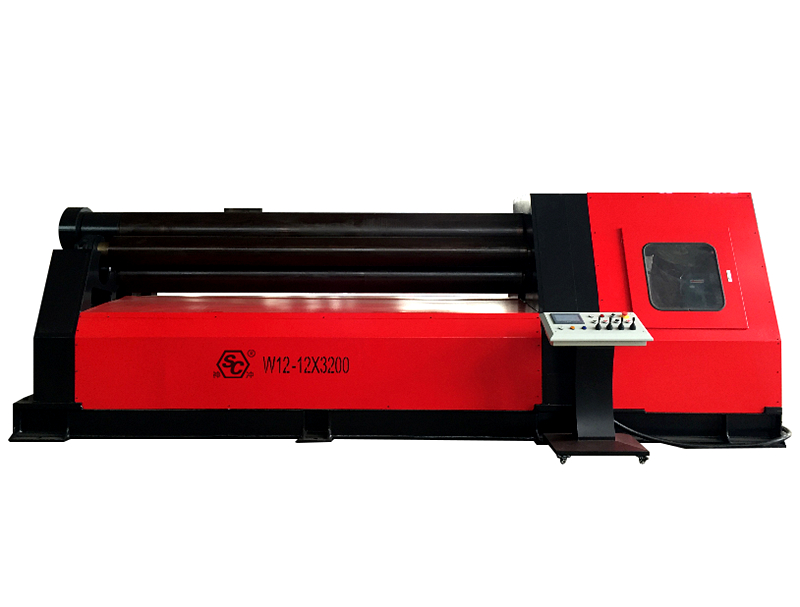
Am Beispiel der gängigen hydraulischen Vierwalzen-Blechwalzmaschine der Baureihe W12 sollten bei der Auswahl folgende Parameter Priorität haben.
Technische Spezifikationen | Beschreibung |
Maximale Blechwalzdicke | Maximale Walzdicke für die angegebenen Material-, Breiten- und Durchmesserbedingungen |
Maximale Vorbiegedicke | Maximale Blechdicke, für die die Anlage das Kantenvorbiegen durchführen kann |
Maximale Blechwalzbreite | Maximal zulässige Plattenbreite für die Bearbeitung |
Mindestwalzdurchmesser | Minimaler Werkstückdurchmesser, der unter den vorgegebenen Betriebsbedingungen erreichbar ist |
Oberer Walzendurchmesser | Beeinträchtigt die Steifigkeit und die Fähigkeit, Werkstücke mit kleinem Durchmesser zu walzen. |
Unterer Walzendurchmesser | Beeinträchtigt die Klemm- und Zuführleistung |
Seitenwalzendurchmesser | Beeinflusst die Tragfähigkeit der Seitenwalzen und den gesamten Walzbereich |
Rollgeschwindigkeit | Lineare Geschwindigkeit der Platte während des Walzprozesses |
Hauptmotorleistung | Bezüglich Antriebskapazität und Gerätespezifikationen |
Hydrauliksystemdruck | Nennbetriebsdruck des Hydrauliksystems |
CNC-System | Steuert die Walzenpositionierung, die Arbeitsabläufe und die Verarbeitungsprogramme. |
Gesamtgewicht der Maschine | Bezüglich der Struktur, der Spezifikationen und der Tragfähigkeit der Ausrüstung |
Am Beispiel gängiger Vierwalzen-Blechwalzmaschinen – wie den Modellen W12-16×2000 und W12-25×3200 – geben die Zahlen in der Modellbezeichnung typischerweise die nominelle Blechdicke und Arbeitsbreite an. Die tatsächliche Kapazität sollte jedoch stets anhand der technischen Spezifikationen des Herstellers und der Ergebnisse von Probewalzversuchen überprüft werden.
Bei einer Vierwalzen-Blechwalzmaschine vom Typ W12-25×3200 impliziert die Modellbezeichnung eine Nennwalzkapazität von 25 mm Dicke und 3200 mm Breite. Es ist wichtig zu beachten, dass diese Walzkapazität von spezifischen, vom Hersteller festgelegten Parametern abhängt – wie z. B. Materialfestigkeit, minimalem Walzdurchmesser und Vorbiegebedingungen – und nicht als absolute Fähigkeit zum Walzen von 25 mm dicken Blechen unter allen Betriebsbedingungen interpretiert werden sollte.
Für Anlagen, die hauptsächlich zylindrische Bauteile in Serie fertigen, sollten Merkmale wie CNC-Steuerung, automatische Zentrierung, Walzenpositionsrückmeldung, hydraulische Synchronisierung, automatische Zuführung und Hilfssysteme Priorität haben. Bei der Fertigung kleiner Serien mit hoher Variantenvielfalt liegt der Fokus hingegen stärker auf Bedienfreundlichkeit, Effizienz bei Werkzeug- und Prozessumstellungen sowie den gesamten Investitionskosten.
12. Fazit: Der Kernnutzen des Vierwalzen-Walzprozesses
Der Vorteil der Vierwalzenbiegemaschine liegt nicht allein in der zusätzlichen Arbeitswalze; vielmehr ermöglicht sie das Vorbiegen, Walzen und Kalibrieren (Verrunden) auf einer einzigen Maschine. Dies wird durch die stabile Klemmwirkung der oberen und unteren Walzen in Kombination mit der unabhängigen Formwirkung der Seitenwalzen erreicht.
Aus produktionstechnischer Sicht minimiert eine Vierwalzen-Blechwalzmaschine den Bedarf an Blechhandhabung und wiederholter Positionierung, verbessert die Konsistenz der zylindrischen Formgebung und dient als ideale Grundlage für automatisierte Walzproduktionslinien.
Für Hersteller in Branchen wie Druckbehälter, Lagertanks, Stahlkonstruktionen, Schiffbau und Energieanlagen ist die Vierwalzen-Blechwalzmaschine besonders gut geeignet für Anwendungen, die eine hohe Produktionseffizienz, überlegene Walzqualität und gleichbleibende Wiederholgenauigkeit über mehrere Chargen hinweg erfordern.
 German
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese