
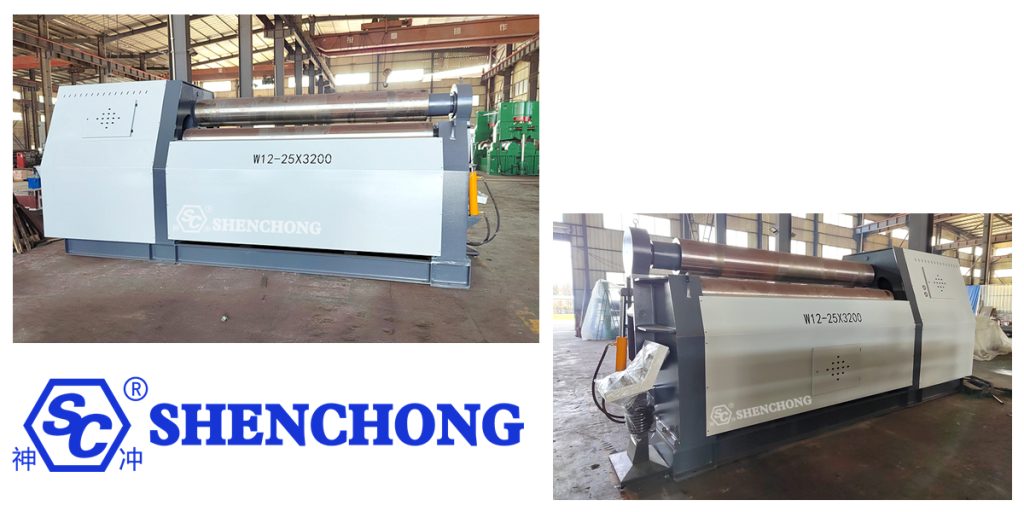
La cintreuse à quatre rouleaux SC W12 25X3200 est une machine hydraulique haute rigidité conçue pour le traitement de tôles moyennes et épaisses. Elle est principalement utilisée pour cintrer des tôles d'acier au carbone, d'acier inoxydable, d'acier faiblement allié et autres métaux en cylindres, arcs, cônes et autres pièces courbes.
Les principales capacités de traitement de cette spécification sont généralement les suivantes : épaisseur maximale de la plaque de 25 mm, largeur utile maximale de la plaque de 3 200 mm et épaisseur de pré-cintrage d’environ 20 mm. Elle convient à des secteurs tels que les appareils à pression, les réservoirs de stockage, les chaudières, les structures métalliques, l’énergie éolienne, la pétrochimie, les engins de chantier, les pipelines et la fabrication de gros équipements.
1. Paramètres de base de la rouleuse à quatre rouleaux W12 25X3200
Vous trouverez ci-dessous un exemple de paramètre de configuration pour le W12 25X3200 machine à rouler les tôles à quatre rouleaux:
Article | Paramètres de référence |
Modèle d'équipement | Laminoir hydraulique à quatre rouleaux W12-25×3200 |
Forme structurelle | 25 mm |
Épaisseur maximale de la bobine | 20mm |
Épaisseur maximale avant pliage | 3200 mm |
Largeur maximale de la bobine | Environ 3300 mm |
Longueur effective du rouleau de travail | ≤245MPa |
Limite d'élasticité de la feuille | Environ 430 mm |
Diamètre du rouleau supérieur | Environ 390 mm |
Diamètre du rouleau inférieur | Environ 330 mm |
Diamètre du rouleau latéral | Environ 4,5 m/min |
Vitesse de la bobine | Environ 22 kW |
Puissance d'entraînement principale | Entraînement hydraulique |
Type de lecteur | NC/CNC en option |
Méthode de contrôle | Pré-cintrage à double extrémité |
Méthode de pré-cintrage | Configurable |
Enroulement conique | Facultatif |
Support de pièce de grand diamètre | Acier au carbone, acier inoxydable, acier faiblement allié, etc. |
type de materiau | Laminoir hydraulique à quatre rouleaux W12-25X3200 |
Les paramètres mentionnés ci-dessus représentent une configuration typique et ne sont pas identiques pour tous les produits W12-25×3200. Par exemple, des modèles d'autres fabricants présentant les mêmes spécifications peuvent utiliser un moteur principal de 30 kW et des diamètres de rouleaux de 430/390/340 mm.
Par conséquent, 25X3200MM ne représente pas une norme unifiée à l'échelle mondiale, notamment en ce qui concerne le diamètre de roulement minimal, le diamètre des rouleaux, la puissance du moteur, la pression du système hydraulique et le nombre d'arbres de commande, qui doivent être confirmés en conjonction avec les spécifications techniques du fabricant.
2. Qu'est-ce qu'une rouleuse de tôles à quatre rouleaux W12 ?
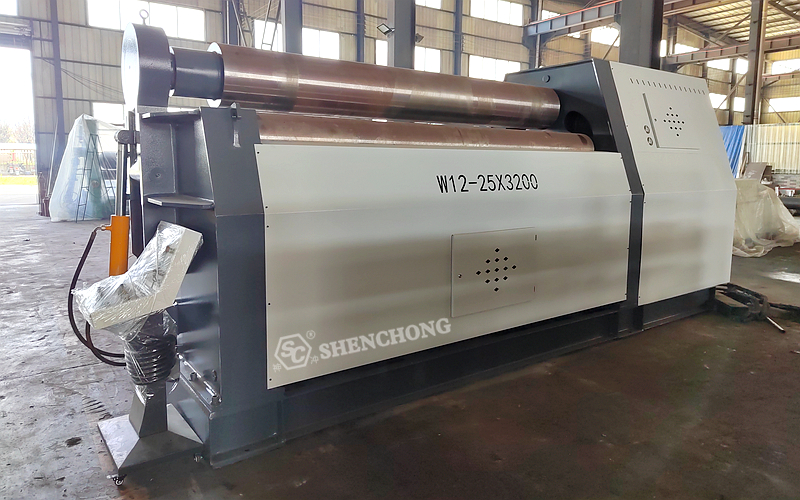
La W12 est une machine typique de laminage de tôles métalliques à 4 rouleaux.
Comparé à un machine à rouler les tôles à trois rouleauxElle ajoute un rouleau inférieur pour le serrage et le positionnement, permettant ainsi à la tôle d'être mieux maintenue entre les rouleaux supérieur et inférieur. Simultanément, le rayon de pliage de la tôle est contrôlé par les rouleaux latéraux gauche et droit.
Les quatre rouleaux de travail remplissent des fonctions différentes :
1) Rouleau supérieur
Le rouleau supérieur est généralement le rouleau de travail le plus important de l'équipement et l'un des principaux rouleaux d'entraînement.
Fonctions principales :
- Pressez la tôle
- Appliquer une pression de roulement
- Utilisez le rouleau inférieur pour former un mécanisme de serrage
- Entraîner la tôle longitudinalement
- Participez à la formation de l'arc final
Pour les plaques d'épaisseur moyenne de 25 mm, la rigidité et la qualité de surface du rouleau supérieur sont cruciales.
2) Rouleau inférieur
Le rouleau inférieur est principalement responsable de :
- Fixation de la plaque d'acier
- Fournir une force motrice de friction stable
- En utilisant le rouleau supérieur, on forme une zone de serrage.
- Aide au positionnement des tôles
- Contrôle de la position de la tôle dans la zone de laminage
L'une des principales caractéristiques d'un laminoir à quatre cylindres est sa capacité à fixer de manière fiable la plaque d'acier à l'aide des cylindres supérieurs et inférieurs.
3) Rouleau gauche
Le rouleau gauche sert principalement à :
- Pré-plier l'extrémité gauche de la tôle
- Contrôler le rayon de roulement
- Support de la tôle
- Ajustement de la trajectoire de pliage de la tôle
4) Rouleau droit
Le rouleau droit fonctionne de concert avec le rouleau gauche pour effectuer le pré-cintrage de l'autre extrémité et le laminage continu.
Par conséquent, un laminoir à quatre cylindres peut réaliser un processus typique :
Serrage → Précintrage avant → Roulage → Précintrage arrière → Arrondi
C’est également une raison importante pour laquelle les laminoirs à quatre cylindres conviennent à la production en continu de plaques d’épaisseur moyenne.
3. Principe de fonctionnement de base de la rouleuse de tôles W12 25X3200
Le principe de base d'une cintreuse à 4 rouleaux peut être résumé comme suit :
Les rouleaux supérieurs et inférieurs serrent la plaque d'acier, et les variations de position des rouleaux latéraux créent un moment de flexion. Lors de la rotation des rouleaux de travail, la plaque subit progressivement une déformation plastique, formant ainsi le cylindre, le cône ou la surface courbe souhaités.
En termes simples :
- Les rouleaux supérieurs et inférieurs sont responsables du « serrage ».
- Les rouleaux latéraux sont responsables de la « flexion ».
- Le système d'entraînement est responsable de l'« alimentation »
- Le système de contrôle est responsable du « positionnement ».
Tous les quatre travaillent ensemble pour mener à bien le processus de cintrage des plaques.
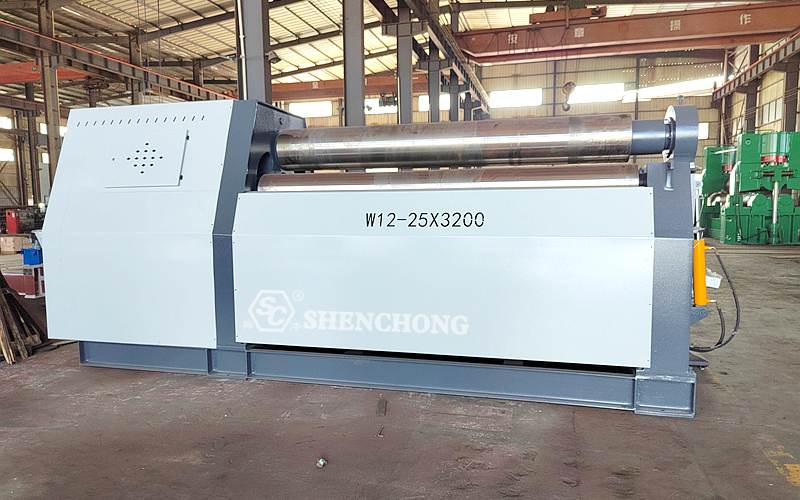
4. Processus de laminage typique pour une cintreuse à rouleaux W12
Étape 1 : Chargement de la plaque d'acier
La plaque d'acier, après cisaillement, découpe laser ou autre traitement, est placée à la position d'alimentation de la machine à laminer.
Pour les plaques d'acier de grande taille (25 mm d'épaisseur), les configurations suivantes sont recommandées :
- Plateforme d'alimentation
- Dispositif de support frontal
- Équipement de levage
- dispositif de positionnement de plaque
- Dispositif de centrage latéral
Les grandes plaques d'acier sont lourdes, et leur manutention manuelle est non seulement inefficace, mais aussi sujette aux collisions et aux risques pour la sécurité.
Étape 2 : Centrage de la plaque
Une fois la plaque d'acier insérée entre les rouleaux supérieur et inférieur, elle doit être centrée latéralement.
La précision du centrage influe directement sur :
- Parallélisme des deux extrémités du cylindre
- Axe cylindrique
- Angle du cône
- position de soudure
- précision d'assemblage ultérieure
Pour les plaques d'acier de 3200 mm de large, il est recommandé d'établir un repère de centrage clair dans le processus de production.
Étape 3 : Levage et serrage du rouleau inférieur
Le rouleau inférieur se déplace vers le haut, pressant la plaque d'acier entre les rouleaux supérieur et inférieur.
À ce stade, il est nécessaire de s'assurer que la force de serrage est suffisante mais non excessive.
Un serrage insuffisant peut entraîner :
- Glissement de la feuille
- Rayon de roulement instantané
- Rayures superficielles
- Mauvais alignement des feuilles
Un serrage excessif peut augmenter la charge sur le système de rouleaux et le système hydraulique.
5. Principaux avantages technologiques
1) Effectuer toutes les opérations en une seule opération de serrage
- Pré-cintrage automatique des deux extrémités
- Pas besoin de changements de bord répétés
- L'efficacité de formage a été augmentée par 30%+
Adapté à la production de masse
2) Capacité de laminage de haute précision
- Précision de la commande synchrone hydraulique jusqu'à ±2 mm
- Bonne rondeur, bords droits courts
Convient aux produits de qualité récipient sous pression
3) Conception structurelle robuste et résistante
- Cadre : soudé Q235 + usinage intégré
- Rouleau : 42CrMo forgé + trempé
- Dureté : HRC45-55 (surface)
Forte résistance à la déformation, adaptée au traitement des tôles épaisses
4) Capacités d'automatisation et de commande numérique par ordinateur (CNC)
- Commande CNC (PLC/écran tactile)
- rouleaux latéraux de positionnement automatique
- Fonction de mémorisation des paramètres
Permet une production par lots constante
5) Système d'automatisation extensible
Configurations optionnelles :
- Support supérieur (roulage de grand diamètre)
- Support latéral (anti-effondrement)
- Table d'alimentation automatique
- Dispositif de roulement conique
Adapté à l'intégration sur une ligne de production automatisée
Machine à rouler les tôles à quatre rouleaux W12 25X3200
Plaque de 25 mm d'épaisseur moyenne × Plaque de 3200 mm de large × Pré-cintrage à quatre rouleaux aux deux extrémités
Pour les tôles d'acier d'épaisseur moyenne de 25 mm, la structure à quatre rouleaux réduit les serrages répétés et les réglages manuels, ce qui améliore l'efficacité de la production et la régularité du traitement par lots. Les capacités de pré-cintrage et de laminage en continu de la machine à quatre rouleaux constituent également des atouts majeurs qui la distinguent des machines traditionnelles à trois rouleaux.
Système de rouleaux haute rigidité · Entraînement hydraulique puissant · Positionnement CNC précis · Pré-cintrage aux deux extrémités · Laminage haute efficacité · Arrondi stable
Grâce à sa structure à quatre rouleaux haute rigidité et à son système d'entraînement hydraulique, cette machine permet un traitement intégré de multiples opérations telles que le serrage de tôles, le pré-cintrage aux deux extrémités, le laminage continu et l'arrondi. Elle peut former efficacement des pièces cylindriques, arquées et coniques pour des secteurs tels que les appareils à pression, les réservoirs de stockage, les structures métalliques, l'énergie éolienne, la pétrochimie et la fabrication de gros équipements.




 French
 English
 Spanish
 Portuguese
 Russian
 Arabic
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese