Table des matières
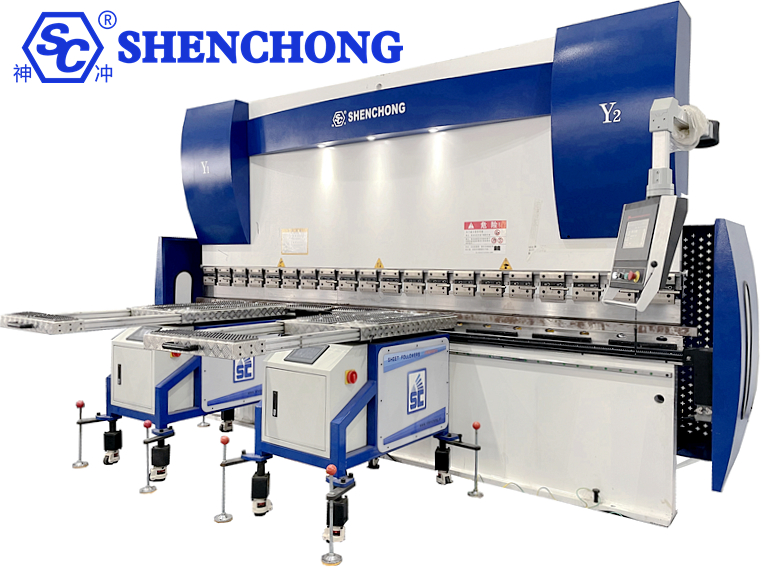
Le dispositif de support de pliage pour presse plieuse CNC est un dispositif auxiliaire installé à l'avant de la machine pour supporter les tôles de grande taille ou de forte épaisseur. Il réduit le fléchissement, le décalage et les rayures de la tôle, ainsi que la fatigue de l'opérateur, en ajustant de manière synchrone l'angle et la trajectoire de déplacement de la plateforme de support pendant le processus de pliage.
Ce manuel explique en détail la structure de l'équipement, son principe de fonctionnement, son installation et sa mise en service, les procédures d'utilisation, le paramétrage des équipements, les consignes de sécurité, la maintenance et les pannes courantes. Il peut servir de document de référence pour la formation à la livraison, l'exploitation sur site et la maintenance quotidienne.
Champ d'application du manuel d'utilisation du système de suivi de pliage :
Presses plieuses hydrauliques CNC, presses plieuses servo hybrides, des équipements de pliage de tôle de grande taille et des systèmes de support de matériaux de suivi.
Remarque importante :
Les dispositifs de support de matériel de suivi de différents fabricants, modèles et systèmes de contrôle varient en termes de nombre d'axes servo, de capacité de charge, de méthode d'installation, de contrôle synchrone et de logique de sécurité.
Ce document est un manuel d'utilisation général. Son utilisation réelle doit être conforme aux indications de la plaque signalétique de l'équipement, aux instructions du fabricant, aux schémas électriques et aux paramètres de réception sur site.
1. Aperçu de l'équipement de pliage CNC pour presses plieuses
1) Qu'est-ce qu'un dispositif de support de flexion ?
Un dispositif de suivi de pliage est un système de support de tôle utilisé avec une presse plieuse. Lors du pliage, un côté de la tôle est maintenu par les matrices supérieure et inférieure de la presse, tandis que l'autre côté peut fléchir ou pivoter sous son propre poids. Le dispositif de suivi de pliage de la presse plieuse CNC soutient la tôle et suit sa rotation, contribuant ainsi à maintenir une posture de pliage stable.
- État de soutien matériel initial
La tôle est placée sur la plateforme de support, et le dispositif de support est en position d'attente ou initiale. L'opérateur effectue le positionnement, le réglage de la règle et la vérification de la pièce.
- État de flexion de suivi
À mesure que le curseur descend et que la tôle se plie progressivement, la plateforme de support du matériau ajuste son angle en fonction de la trajectoire définie ou des instructions du système de contrôle, soutenant ainsi la tôle en continu.
- État de retour et de déchargement
Une fois le pliage terminé, le dispositif de support du matériau retourne dans une position sûre ou passe à l'étape suivante selon le programme, facilitant ainsi le retrait, le retournement ou le pliage continu du matériau.
2) Principales applications
- Support en tôle
Lors du pliage de tôles, le bras de support suit le mouvement de la tôle, assurant son soutien et réduisant le risque d'affaissement des tôles longues, larges et minces.
- Stabilité en flexion améliorée
Réduit les oscillations, les décalages de position et les déformations localisées causées par le poids propre de la tôle, contribuant ainsi à maintenir la constance des dimensions et des angles de pliage.
- Intensité de travail réduite
Pour les grands panneaux de climatisation, les panneaux d'ascenseur, les boîtiers d'armoires et les longues feuilles, le bras de support réduit la charge de travail des opérateurs qui doivent soulever les feuilles en continu.
- Prend en charge le pliage semi-automatique
Peut fonctionner conjointement avec les systèmes de commande des machines de pliage CNC, participant au contrôle du programme dans des configurations appropriées pour contribuer à un processus de pliage plus stable et répétable.
3) Secteurs d'application
- Équipements de climatisation et de réfrigération : grands boîtiers, conduits, panneaux extérieurs d’échangeurs de chaleur.
- Fabrication d'ascenseurs : panneaux de cabine, panneaux de porte, panneaux décoratifs.
- Systèmes électriques et d'armoires : armoires de distribution, armoires de commande, armoires serveurs.
- Machines de construction : capots de protection, éléments de structure. Transformation de l’acier inoxydable : grands panneaux décoratifs, carters d’équipement.
- Équipements de ventilation et de protection de l'environnement : conduits d'air, boîtiers d'équipements de dépoussiérage.
- Équipements pour énergies nouvelles : boîtiers pour batteries, pièces de tôlerie pour armoires de stockage d'énergie.
2. Structure et principaux composants de l'équipement
Liste des principaux composants :
Composants | Fonctions principales | Exploitation et maintenance |
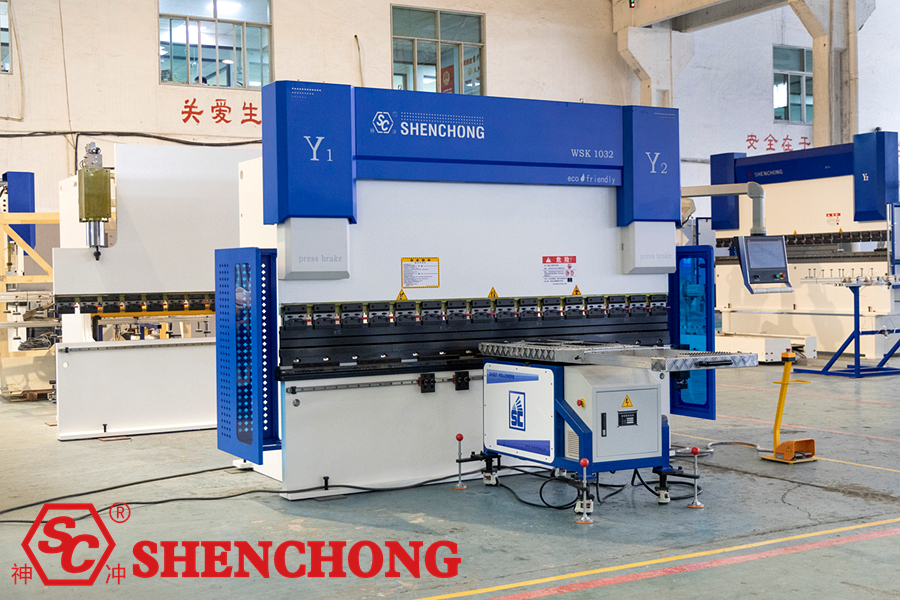
Cadre de portage | Soutenir l'ensemble du mécanisme et transférer les charges | Inspecter les boulons de fixation, les soudures et les déformations structurelles |
Plateforme de support matériel | Soutenez l'extrémité libre de la tôle. | Inspectez l'usure de la surface, sa propreté et son niveau. |
bras de soutien de suivi | Soutenir et piloter la rotation de la plateforme | Vérifiez les jeux, les broches de connexion et les interférences de mouvement. |
Servomoteur et variateur | Contrôler la position, la vitesse et la trajectoire du mouvement | Inspectez les alarmes, les surcharges et les connexions électriques |
mécanisme de transmission | Transmettre la force motrice à la plateforme de support | Inspectez les engrenages, les vis-mères, les réducteurs ou les bielles. |
élément de retour d'information sur la position | Fournir un retour d'information sur la position ou l'angle | Inspectez les codeurs, les capteurs et les signaux de retour d'information |
Système de contrôle | Coordonner les actions de la cintreuse et du support des matériaux | Vérifier les paramètres, les programmes et l'état de la communication |
Dispositif de sécurité | Prévoir un dispositif d'arrêt d'urgence, des interrupteurs de fin de course et les dispositifs de sécurité nécessaires. | Effectuer les tests fonctionnels conformément aux spécifications du fabricant |
Les différents appareils peuvent ne pas comporter tous les composants mentionnés ci-dessus. Certains modèles utilisent des contrôleurs indépendants, tandis que d'autres sont directement reliés au système CNC de la machine de pliage ; le mode d'entraînement peut également être servo-électrique ou hydraulique.
3. Principe de fonctionnement et contrôle de synchronisation
1) Principe de fonctionnement de base
La fonction principale du système de suivi de pliage de la presse plieuse CNC est d'ajuster la position ou l'angle de la plateforme de support du matériau en fonction du mouvement du coulisseau de la machine de pliage et de la rotation de la tôle, assurant ainsi un support continu et stable pour la tôle pendant le pliage.
Couler:
Signal de position/mouvement du curseur de la machine à cintrer
↓
Le contrôleur calcule la trajectoire de suivi et la position cible
↓
Le servomoteur contrôle le moteur et le mécanisme de transmission mécanique
↓
La plateforme de support des matériaux suit le mouvement de la tôle et assure son support.
↓
Retour d'information sur la position et correction de mouvement subséquente (par exemple, configuration d'une boucle de rétroaction fermée)
Il s'agit d'un schéma d'architecture de commande typique. La source du signal, la méthode de rétroaction et la séquence de commande doivent être déterminées conformément aux schémas électriques spécifiques de l'équipement.
Prenons l'exemple d'un servomoteur de suivi classique : son processus de fonctionnement comprend :
- Acquisition du signal : obtention de la position du curseur, de son état de mouvement ou d’un retour d’information provenant de capteurs dédiés.
- Calcul de la trajectoire : le contrôleur calcule la position cible en fonction du mouvement du curseur, des paramètres définis et de la courbe de suivi.
- Exécution de l'entraînement : Le système servo entraîne le bras ou la plateforme de support du matériel pour le déplacer.
- Suivi synchrone : la plateforme s’ajuste en fonction de l’angle de pliage de la tôle.
- Réinitialisation du retour : Après flexion, le système revient à la position définie par le programme.
2) Principaux modes de mouvement du dispositif de suivi
A. Suivi du Rotary
La plateforme de support pivote autour d'un point d'appui, suivant l'angle de pliage de la tôle. Elle est couramment utilisée dans les opérations de pliage nécessitant le support de l'extrémité libre de la tôle.
B. Réglage du levage
Permet de s'adapter à différentes hauteurs de moules, de pièces ou de positions d'installation d'équipements. Le levage peut être effectué manuellement ou par un moteur ou un autre mécanisme d'entraînement.
C. Mouvement auxiliaire
La surface de support des matériaux utilise des roulements à billes, des rouleaux ou d'autres structures à faible friction pour faciliter le positionnement, le déplacement et le retournement des tôles. Toutes les plateformes de support de matériaux ne sont pas équipées de ces structures.
3) Quels paramètres affectent l'effet du suiveur de pliage de la presse plieuse CNC ?
Facteurs d'influence | Problèmes potentiels | Ajuster la direction |
Position de départ de suivi | Perte de support ou interférence lors du pliage de la tôle | Calibrer en fonction de la pièce et des positions du moule |
Vitesse de suivi | La plateforme ne peut pas suivre le rythme de la tôle ou se déplace trop vite. | Réglez la courbe de vitesse conformément au manuel d'utilisation de l'équipement. |
Angle de suivi | Inadéquation entre la posture de la plateforme et celle de la tôle | Recalibrer l'angle ou la trajectoire |
Retour d'information du capteur | Suite au retard, erreur de position | Vérifier l'installation du signal et du capteur |
Poids et centre de gravité de la pièce | Support instable, surcharge du disque | Recalculer la charge et la position du support |
Ouverture et hauteur du moule | Position de la plateforme inappropriée ou collision | Réajuster la position mécanique et les paramètres de processus |
Principe clé :
Ne vous contentez pas de régler la vitesse de suivi au maximum. La vitesse, l'angle, la position de départ et la trajectoire de retour appropriés sont plus importants que la simple augmentation de la vitesse.
4. Installation et réglage mécanique
Il est recommandé de faire installer et mettre en service l'équipement par le fabricant ou par des techniciens qualifiés. L'emplacement et le dégagement nécessaires varient selon la structure de l'équipement. Les dimensions d'autres modèles ne sont pas directement applicables à cette machine.
1) Préparation avant installation
Avant l'installation, veuillez vérifier les points suivants :
- Vérifiez le modèle du dispositif de suivi, la charge nominale et le modèle de la machine à cintrer.
- Inspectez le châssis, la surface de support du matériau, le bras de support et les composants de la transmission afin de détecter tout dommage.
- Vérifiez que les fondations ou la base mobile de l'équipement répondent aux exigences.
- Vérifiez que la tension d'alimentation, la mise à la terre et les interfaces électriques répondent aux exigences de l'équipement.
- Préparer les schémas d'équipement, les schémas de câblage et les instructions d'installation.
- Dégagez la zone devant la machine de pliage, en laissant suffisamment d'espace pour le déplacement du dispositif de support du matériau.
- Sur la base de l'évaluation des risques sur site, mettre en œuvre des mesures de prévention contre la mise hors tension, l'étiquetage et le démarrage accidentel.
2) Étapes d'installation mécanique
– Positionner le suiveur de pliage de presse plieuse CNC
Déplacez le dispositif de suivi à la position désignée devant la machine de pliage, en veillant à ce qu'il n'y ait aucune interférence entre la plateforme de support du matériau, le bras de support et la zone de travail de la machine de pliage.
– Réglage de la hauteur
Ajustez la hauteur du support de matériau en fonction de la surface de travail de la matrice inférieure de la plieuse, de la hauteur de la matrice et des exigences de support de la pièce. Le réglage (affleurement, légèrement plus bas ou autre) doit être conforme aux spécifications du fabricant.
– Réglage de la distance avant-arrière
Veillez à ce que la surface de support du matériau soit positionnée de manière à supporter efficacement la pièce, tout en vous assurant que la tôle n'entrera pas en contact avec la surface ou le mécanisme de support du matériau pendant la rotation.
– Vérification de la position de gauche à droite
Vérifiez que le dispositif de support de matériau est adapté au centre de gravité, à la longueur de pliage et à la plage de support de la pièce. En cas d'utilisation de plusieurs dispositifs de support, assurez-vous également qu'ils ne s'interfèrent pas entre eux.
– Sécuriser et revérifier
Serrez les fixations mécaniques, les freins des roulettes ou les fixations des pieds comme indiqué, et vérifiez le niveau et le dégagement.
3) Connexions électriques et vérifications des signaux
Le câblage électrique doit être réalisé par un personnel qualifié, conformément aux schémas de l'équipement. Ne vous fiez pas uniquement à la couleur des câbles ou à l'aspect des interfaces pour juger du câblage.
Les principaux points d'inspection comprennent :
Éléments d'inspection | Exigences d'acceptation |
Alimentation principale | La tension, la fréquence et la configuration de protection sont conformes aux exigences de la plaque signalétique. |
Mise à la terre de protection | La mise à la terre est fiable. |
servomoteur | Le modèle correspond, aucune alarme anormale. |
Capteur de position | L'installation est sécurisée, les modifications de signal sont correctes. |
Communication de contrôle | Les signaux de la machine à cintrer et du servomoteur sont conformes aux définitions d'interface. |
Interrupteurs de fin de course et arrêts d'urgence | L'inspection et les tests fonctionnels sont réalisés conformément à la logique de conception. |
Disposition des câbles | Aucun frottement, compression ou enchevêtrement avec des pièces mobiles. |
Note spéciale :
Lors de l'installation d'une balance magnétique externe, d'un automate programmable indépendant ou d'un capteur de déplacement à curseur dédié, veuillez respecter scrupuleusement le schéma de câblage du modèle correspondant. Ne connectez pas les signaux de manière arbitraire, ne modifiez pas le circuit de sécurité de la cintreuse et ne court-circuitez pas les fonctions de protection.
5. Démarrage, débogage et première exécution
1) Liste de vérification avant démarrage
Avant de commencer chaque quart de travail, l'opérateur doit effectuer les vérifications suivantes :
Structure mécanique :
- La plateforme de support du matériau, le bras de support et le cadre ne présentent aucune déformation ni fissure apparente.
- Les boulons de fixation, les dispositifs de freinage et les mécanismes de fixation sont fiables.
- Le chemin de circulation est dégagé d'outils, de déchets ou d'autres obstacles.
Système électrique :
- L'alimentation électrique, la mise à la terre et le panneau de commande sont en état normal.
- Les capteurs et les conducteurs ne présentent aucune alarme anormale.
- Les dispositifs d'arrêt d'urgence et de limitation de vitesse sont en état de fonctionnement normal.
Pièce et moule :
- Les dimensions, le poids et le centre de gravité de la pièce sont conformes aux capacités de l'équipement.
- Le moule est correctement installé et la plateforme de support du matériau correspond à la trajectoire de déplacement de la pièce.
- La tôle ne présente aucune anomalie susceptible de provoquer un glissement ou une instabilité.
2) Procédure de démarrage initial
Mise en service des équipements :
Après avoir vérifié que la zone de travail est dégagée, démarrez la cintreuse et le dispositif de suivi successivement, conformément aux instructions du fabricant.
Vérification de l'interface de contrôle :
Vérifiez que l'affichage est normal, que l'état de la communication est correct et qu'il n'y a pas d'alarmes de pilote ou de capteur non traitées.
Retour nul :
Ramenez les axes concernés à leur position de référence, conformément au manuel d'instructions. Si l'équipement nécessite un retour à zéro du chariot de la plieuse, respectez scrupuleusement la séquence de démarrage.
Sélection du mode manuel :
Utilisez le mode de fonctionnement manuel ou par impulsion pour vérifier le sens de déplacement, les interrupteurs de fin de course et le retour du dispositif suiveur. Le mode manuel ne supprime pas le risque de défaillance des dispositifs de sécurité.
Test à vide :
Sans pièce à usiner, vérifiez chaque direction et amplitude de mouvement à la vitesse de sécurité spécifiée pour l'équipement.
Essai de flexion de l'éprouvette :
À l'aide d'une pièce d'essai validée et dans des conditions de processus à faible risque, vérifiez si l'action de support du matériau correspond au mouvement de la tôle.
Production après confirmation :
Vérifier la qualité du pliage, la stabilité du support matériel, le jeu de mouvement et le fonctionnement du dispositif de sécurité, et consigner les résultats du débogage.
3) Comment définir les paramètres clés ?
Paramètres | Principes de configuration | Erreurs courantes |
Position d'origine | Calibrer conformément au programme de point de référence de l'équipement | Un mauvais alignement de l'origine provoque un AVC anormal |
Position de départ | Assurer le positionnement de la pièce et la stabilité initiale du support | Support de matériau insuffisant avant le pliage de la tôle |
Vitesse de suivi | Adaptez la vitesse de pliage aux caractéristiques de la pièce. | Inadéquation due à une vitesse excessivement lente ou rapide |
Angle de suivi | Réglage selon la forme de la pièce et la logique de contrôle | Glissement relatif entre la surface de support du matériau et la tôle |
Retour à la position | Prévoyez suffisamment d'espace pour le déchargement, le retournement et l'étape suivante. | Impact sur la pièce ou le moule lors de la course de retour |
Position limite | Calibrer en fonction de la course admissible réelle du mécanisme | Dépassement des limites de mouvement ou déclenchement prématuré des interrupteurs de fin de course |
Paramètres de chargement | Ne pas dépasser les valeurs nominales et les conditions de fonctionnement spécifiées. | Alarme de surcharge, de déformation ou d'actionneur |
Les noms des paramètres et la logique de configuration varient d'un contrôleur à l'autre. Lors du débogage initial, il convient de noter les valeurs d'origine de chaque paramètre et d'effectuer une sauvegarde avant toute modification. Les paramètres liés à la sécurité ne doivent pas être modifiés arbitrairement et les alarmes ne doivent pas être désactivées.
6. Procédure standard de suivi des opérations de pliage
La procédure suivante s'applique aux conditions de pliage semi-automatiques courantes avec alimentation manuelle et support auxiliaire de suivi.
Étape 1 : Confirmer le processus et la pièce
Vérifiez le matériau, l'épaisseur, la longueur, le poids, le sens de pliage, l'ouverture du moule et la séquence de traitement de la tôle.
Vérifiez que la capacité de charge du dispositif de suivi est suffisante pour répondre aux conditions de support réelles.
Étape 2 : Ajuster la position du support matériel
Ajustez la hauteur, la position avant-arrière et la position latérale du support de pièce en fonction de ses dimensions. Assurez-vous que la pièce est bien stable et ne risque pas de basculer sous son propre poids ou sous l'effet d'une charge excentrée.
Étape 3 : Sélectionner le mode de fonctionnement
Sélectionnez le mode manuel, d'essai ou de suivi automatique conformément au manuel de l'équipement et vérifiez que le programme de pliage, les paramètres de suivi et l'état de sécurité sont corrects.
Étape 4 : Exécuter la flexion
Commencez le pliage en suivant la méthode de commande prescrite. Vérifiez que la plateforme porte-matériaux épouse correctement la forme de la tôle. Ne mettez jamais les mains dans les zones dangereuses de la matrice supérieure, de la matrice inférieure, du bras de support ou de tout autre mécanisme mobile.
Étape 5 : Terminez la course de retour et déchargez le matériau.
Vérifiez que le curseur et le dispositif de transport de matériaux sont dans un état de déchargement sûr avant de procéder au retrait, au retournement ou au passage au processus suivant, conformément aux exigences du processus.
Six exigences clés en cours d'exploitation :
- Ne pas dépasser la charge nominale de l'équipement ni la plage de charge décentrée admissible.
- N’utilisez pas vos mains pour appuyer sur le bras mobile de transport de matériaux ou sur le mécanisme de transmission.
- Ne vous tenez pas dans les zones dangereuses où de grandes tôles métalliques peuvent se balancer, rebondir ou tomber.
- N’effectuez aucune intervention manuelle non autorisée en mode automatique.
- Si vous constatez que le matériel est désynchronisé, bloqué, en collision ou émet des bruits anormaux, arrêtez la machine en toute sécurité conformément à la procédure d'urgence sur site.
- Ne poursuivez pas la production en réinitialisant, en forçant la sortie ou en contournant les interverrouillages de manière répétée jusqu'à ce que le défaut soit résolu.
7. Techniques d'utilisation pour différentes pièces
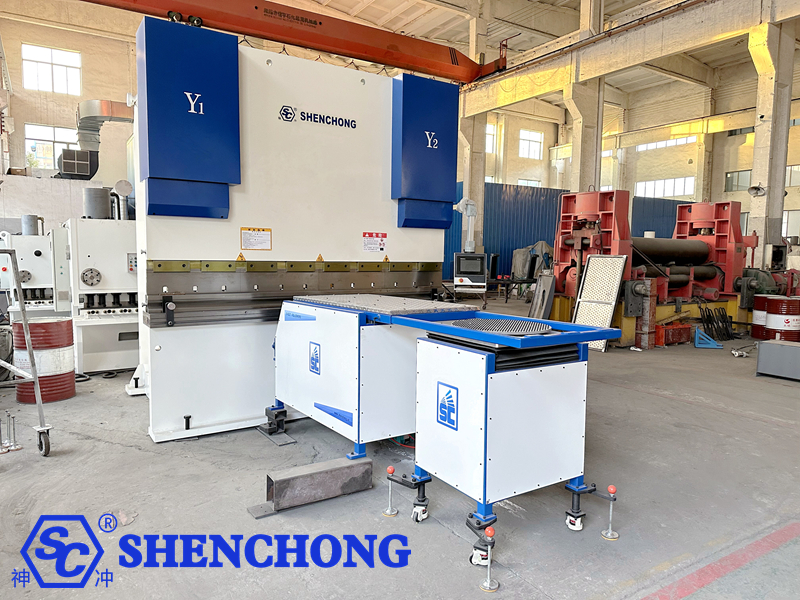
1) Cintrage de plaques longues et minces
Veillez à éviter que le poids propre de la tôle ne provoque un affaissement, une déviation de la ligne de pliage ou des rayures inutiles en surface. 1) Les positions des supports et les trajectoires de suivi doivent être correctement définies.
2) Pliage de grandes plaques lourdes
Il convient de calculer en priorité le poids de la plaque, son centre de gravité, la force de réaction du support et la charge excentrée. Le dispositif de support peut ne pas supporter le poids total de la pièce ; le cas échéant, des solutions de levage ou de support supplémentaires, validées par l’équipe d’ingénierie, doivent être mises en œuvre.
3) Corps de boîte et pliages multiples
Vérifiez attentivement si les bords pliés, les bords à brides latérales et les saillies gênent la plateforme de support du matériau, les bras de support et le cadre. Ajustez la séquence de pliage si nécessaire.
4) Plaques en aluminium et panneaux décoratifs
Privilégiez l'utilisation de surfaces de support propres, de roulements à billes ou de matériaux de protection adaptés à la surface de la pièce à usiner, et vérifiez l'absence de copeaux de métal, d'arêtes vives et de corps étrangers afin de réduire les risques de rayures.
8. Pannes courantes et méthodes de dépannage
Symptômes de panne | Causes possibles | Instructions de dépannage |
Le dispositif de suivi ne démarre pas. | Dysfonctionnement de l'alimentation électrique, arrêt d'urgence non réinitialisé, conditions de démarrage non remplies | Vérifier l'alimentation électrique, les alarmes et l'état de sécurité |
La plateforme Material ne suit pas | Capteur sans signal, échec de communication, mode de contrôle incorrect | Vérifiez les signaux de retour d'information, l'état de la communication et le mode. |
Le sens de la suite est inversé. | Erreur de configuration de direction ou paramètres anormaux | Après l'arrêt, vérifiez la configuration directionnelle conformément aux procédures du fabricant. |
Retard important dans le mouvement | Dysfonctionnement du système de retour d'information, inadéquation des paramètres de trajectoire, résistance mécanique excessive | Vérifier les signaux, les paramètres et l'état du mouvement mécanique |
Vibrations de la plateforme ou bruits anormaux | Connexion desserrée, usure de la transmission, blocage du mécanisme | Après l'arrêt et la coupure de courant, vérifiez la structure mécanique |
Alarme de surcharge du servo | Surcharge, interférence mécanique, résistance de transmission anormale | Éliminer les interférences et vérifier l'état de la charge et du lecteur |
Position d'origine incorrecte | Décalage du point de référence, capteur desserré ou modifications de paramètres | Réexécutez la procédure d'étalonnage prescrite |
rayures superficielles sur la pièce | Présence de corps étrangers, de bavures ou d'un contact inapproprié avec la surface de support du matériau | Nettoyez la surface de support du matériau et vérifiez la zone de contact. |
angle de flexion instable | Supports de tôlerie incohérents, différences de matériaux ou écarts de processus | Vérifiez le support, le moule, l'épaisseur de la plaque et la procédure de pliage |
Coup de retour incomplet | Interrupteurs de fin de course anormaux, obstacles ou paramètres de programme incorrects | Arrêtez le fonctionnement automatique et vérifiez la course et le retour d'information. |
Séquence de dépannage standard :
- Arrêtez l'opération en cours et mettez les mouvements dangereux à l'abri conformément aux spécifications de l'équipement.
- Si les mécanismes internes ou le câblage nécessitent une inspection, effectuez les procédures d'isolation énergétique, de verrouillage et d'étiquetage prescrites, et confirmez que l'énergie résiduelle a été libérée en toute sécurité.
- Consignez les codes d'alarme, l'étape à laquelle le défaut s'est produit, les informations sur la pièce et tout phénomène anormal.
- Inspecter conformément à la liste des défauts ; les réparations qui dépassent les compétences de l’opérateur doivent être effectuées par un personnel qualifié.
- Après le dépannage, revérifiez les fonctions de sécurité et effectuez le test à vide prescrit ainsi que la vérification des échantillons avant de reprendre la production.
9. Plan de maintenance
Les cycles de maintenance doivent être déterminés en fonction de la fréquence d'utilisation de l'équipement, de l'environnement de travail, des conditions de charge et des exigences du fabricant. Le tableau ci-dessous propose un cadre de maintenance quotidienne et ne représente pas les cycles obligatoires pour tous les modèles.
Faire du vélo | Contenu de la maintenance | Normes d'inspection |
Par quart de travail | Nettoyer la surface de support du matériau ; inspecter l'aspect, les alarmes et l'état de mouvement | Aucun corps étranger, aucun bruit anormal |
Hebdomadaire | Inspectez les connecteurs, les freins des roulettes, les câbles et la fixation des capteurs. | Aucun jeu, usure ou dommage |
Mensuel | Vérifier la répétabilité, les actions limites et les dégagements | Respecte les écarts admissibles spécifiés par l'équipement |
Conformément au calendrier du fabricant | Inspectez les composants de la transmission, les points de lubrification, les roulements et le réducteur. | Les conditions de lubrification et d'usure répondent aux exigences |
Régulier maintenance professionnelle | Inspectez le système électrique, le variateur, la mise à la terre et les fonctions de sécurité. | Les résultats des tests sont conformes aux spécifications de l'équipement |
Après des réparations anormales | Revérifiez la position mécanique, le retour d'information, les interverrouillages et la trajectoire de suivi. | La production ne pourra reprendre qu'après vérification et approbation. |
1) Lubrification et nettoyage
Utilisez uniquement le grade de lubrifiant spécifié aux endroits désignés par le fabricant.
Ne pas vaporiser de produits de nettoyage sans discernement sur les servomoteurs, les codeurs ou les composants électriques.
Nettoyer la plateforme de support des matériaux des copeaux de métal, des taches d'huile et des corps étrangers pointus.
Réglez rapidement tout problème tel qu'une lubrification insuffisante, des fuites d'huile, l'usure ou une élévation anormale de la température.
2) Capteurs et système de contrôle
Vérifiez le serrage des capteurs de position et de leurs supports.
Vérifiez que la balance magnétique, les connecteurs et les câbles de signal ne présentent pas de dommages dus à un impact ou de contamination.
Sauvegardez les paramètres du contrôleur et la configuration de l'équipement.
Ne mettez pas à jour le logiciel, ne modifiez pas les paramètres des pilotes et ne rétablissez pas les paramètres d'usine de manière arbitraire.
3) Redémarrage après un arrêt prolongé
Après un arrêt prolongé, vérifiez la structure mécanique, l'alimentation électrique, la lubrification, les capteurs et les fonctions de sécurité.
Lors du redémarrage, effectuez d'abord la mise à zéro et l'essai à vide conformément aux spécifications du fabricant avant de procéder au pliage de l'éprouvette. Ne reprenez pas directement la production à pleine charge.
10. Questions fréquentes concernant les dispositifs de soutien au suivi (FAQ)
Q1 : Un dispositif de support de matériau de suivi de pliage peut-il améliorer la précision du pliage ?
Elle peut améliorer la stabilité du processus dans certaines conditions. Elle contribue à améliorer la régularité des pièces en soutenant la tôle, réduisant ainsi le fléchissement et les écarts de position. Cependant, la précision finale reste influencée par l'état de la presse plieuse, la matrice, les différences de matériaux, les paramètres de compensation et les procédures opératoires.
Q2 : Le dispositif de support de matériau de suivi convient-il à toutes les machines de pliage ?
Non. Il est nécessaire de vérifier l'espace disponible pour l'installation de la machine, la capacité de charge du dispositif de support de matériau, son amplitude de mouvement, son interface de commande et ses dispositifs de sécurité. Certains équipements requièrent des supports spécifiques ou des modifications apportées par le fabricant.
Q3 : Le dispositif de suivi des matériaux peut-il remplacer complètement le travail manuel ?
Pas nécessairement. Cela peut réduire le levage manuel et les travaux d'assistance auxiliaires, mais la gestion de la sécurité lors du chargement, du positionnement, du retournement, de la prise en main et de la manipulation de pièces complexes dépend toujours de la configuration et du niveau de l'équipement. automation.
Q4 : Que dois-je faire si le bras de support du matériel vibre pendant le fonctionnement ?
Le traitement concerné doit être interrompu et la machine inspectée afin de détecter tout desserrage de mécanisme, interférence de mouvement, contamination des rails de guidage, usure de la transmission ou anomalie de commande. Il est impératif de ne pas augmenter directement la vitesse ni de modifier arbitrairement le gain du servomoteur pour masquer le problème.
Q5 : Comment éviter de rayer la surface des tôles d'acier inoxydable ?
Veillez à ce que la surface de support reste propre, éliminez les copeaux et les bavures métalliques, choisissez des mesures de protection appropriées pour la surface de la pièce et vérifiez le glissement et le contact de la tôle pendant le processus ultérieur.
Q6 : À quelle fréquence la maintenance est-elle nécessaire ?
Le cycle de maintenance préconisé par le constructeur doit être respecté. Le nettoyage et l'inspection visuelle peuvent généralement être intégrés au travail de chaque équipe, tandis que les contrôles du mécanisme de transmission, des fixations et de l'état de position doivent faire l'objet d'une maintenance périodique, dont la fréquence doit être adaptée à l'intensité d'utilisation.
Q7 : Le dispositif de support de matériau de suivi peut-il être intégré à la station de travail de pliage du robot ?
Certains modèles le permettent, mais cela nécessite une analyse approfondie de l'amplitude de mouvement du robot, de la trajectoire du bras de support du matériau, de la position de préhension de la pièce, de la communication de contrôle et des interverrouillages de sécurité, et doit faire l'objet d'une évaluation des risques et d'un débogage au niveau du système.
11. Résumé du manuel : Principes fondamentaux d’une utilisation correcte
L'utilisation efficace de Presse plieuse CNC suivre la flexioneuh L'appareil peut être résumé en six tâches principales :
- Sélection correcte : La structure de l’équipement, sa capacité de charge et sa méthode de contrôle sont adaptées à la pièce à usiner et à la machine de pliage.
- Spécifications d'installation : La position d'installation, la connexion mécanique, le point zéro et les interrupteurs de fin de course répondent tous aux exigences du fabricant.
- Correspondance du programme : Les paramètres de la tôle, la séquence de pliage et la trajectoire du support de matériau ont été vérifiés.
- Fonctionnement stable : Le bras de support du matériau se déplace en coordination avec le matériau en feuille, sans poussée anormale, glissement ou collision.
- Maintenance régulière : Des inspections régulières sont effectuées sur le mécanisme de mouvement, le système de commande, la surface de support et les fonctions de sécurité.
- La sécurité avant tout : toute anomalie est traitée conformément à la réglementation, et la production n'est pas poursuivie sans la fonction de protection du blindage.
 French
 English
 Spanish
 Portuguese
 Russian
 Arabic
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese