
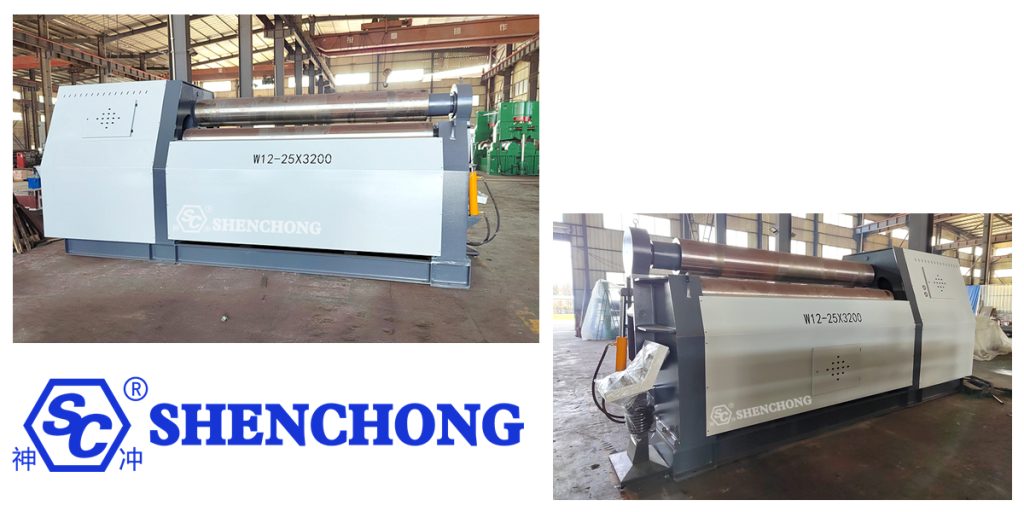
SC W12 25X3200 keturių valcų plokščių valcavimo staklės yra didelio standumo hidraulinė keturių valcų plokščių lenkimo įranga, skirta vidutinio ir sunkaus storio plokščių apdirbimui. Ji daugiausia naudojama anglinio plieno, nerūdijančio plieno, mažai legiruoto plieno ir kitų metalinių plokščių valcavimui į cilindrus, lankus, kūgius ir kitus lenktus ruošinius.
Šios specifikacijos pagrindiniai apdorojimo pajėgumai paprastai yra šie: maksimalus plokštės storis – 25 mm, maksimalus efektyvus plokštės plotis – 3200 mm, o išankstinio lenkimo storis – maždaug 20 mm. Jis tinka tokioms pramonės šakoms kaip slėginiai indai, rezervuarai, katilai, plieno konstrukcijos, vėjo energija, naftos chemija, statybinė technika, vamzdynai ir didelės įrangos gamyba.
1. Pagrindiniai W12 25X3200 keturių ritinių plokščių valcavimo staklės parametrai
Žemiau pateikiamas tipinis W12 25 konfigūracijos parametrasX3200 keturių ritinių plokščių valcavimo mašina:
Prekė | Nuorodų parametrai |
Įrangos modelis | W12-25 × 3200 keturių ritinių hidraulinė plokščių valcavimo mašina |
Struktūrinė forma | 25 mm |
Maksimalus ritės storis | 20 mm |
Maksimalus storis prieš lenkimą | 3200 mm |
Maksimalus ritės plotis | Apytiksliai 3300 mm |
Efektyvus darbo volelio ilgis | ≤245MPa |
Lakšto takumo riba | Apytiksliai 430 mm |
Viršutinio volelio skersmuo | Apytiksliai 390 mm |
Apatinio volelio skersmuo | Maždaug 330 mm |
Šoninio volelio skersmuo | Maždaug 4,5 m/min. |
Ritės greitis | Maždaug 22 kW |
Pagrindinės pavaros galia | Hidraulinė pavara |
Pavaros tipas | NC/CNC pasirinktinai |
Valdymo metodas | Dvigubas išankstinis lenkimas |
Išankstinio lenkimo metodas | Konfigūruojamas |
Kūginis vyniojimas | Pasirinktinai |
Didelio skersmens ruošinio atrama | Anglinis plienas, nerūdijantis plienas, mažai legiruotas plienas ir kt. |
Medžiagos tipas | W12-25X3200 keturių ritinių hidraulinė plokščių valcavimo mašina |
Aukščiau paminėti parametrai atspindi tipinę konfigūraciją ir nėra vienodi visiems W12-25×3200 gaminiams. Pavyzdžiui, kitų gamintojų modeliuose, turinčiuose tas pačias specifikacijas, gali būti naudojamas 30 kW pagrindinis variklis ir 430/390/340 mm ritinėlių skersmuo.
Todėl 25X3200MM nėra visuotinai suvienodintas standartas, ypač kalbant apie minimalų riedėjimo skersmenį, ritinio skersmenį, variklio galią, hidraulinės sistemos slėgį ir valdymo velenų skaičių, kuriuos reikia patvirtinti kartu su gamintojo techninėmis specifikacijomis.
2. Kas yra W12 keturių valcų plokščių valcavimo staklės?
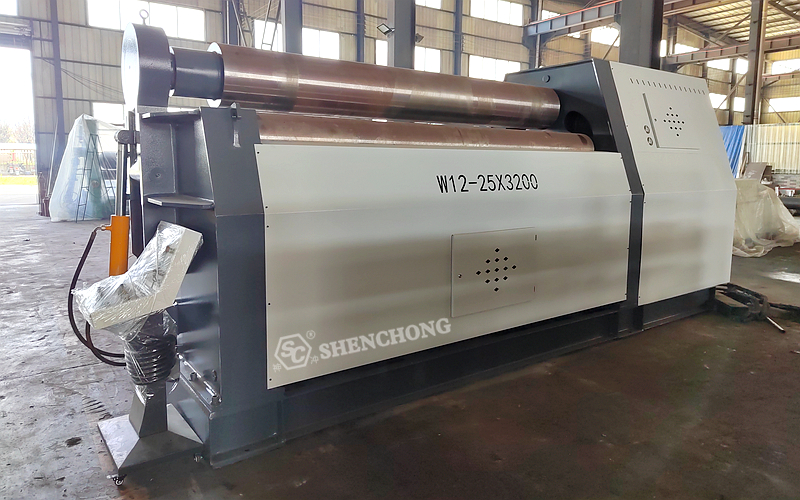
W12 yra tipinė 4 ritinėlių metalo lakštų valcavimo staklės.
Palyginti su Trijų ritinių plokščių valcavimo mašina, pridedamas apatinis ritinėlis tvirtinimui ir pozicionavimui, leidžiantis lakštiniam metalui stabiliau pritvirtinti viršutinį ir apatinį ritinėlius. Tuo pačiu metu lakštinio metalo lenkimo spindulys kontroliuojamas kairuoju ir dešiniuoju šoniniais ritinėliais.
Keturi darbiniai ritinėliai atlieka skirtingas funkcijas:
1) Viršutinis ritinėlis
Viršutinis ritinėlis paprastai yra svarbiausias įrangos darbinis ritinėlis ir vienas iš pagrindinių pavaros ritinėlių.
Pagrindinės funkcijos:
- Spauskite lakštinį metalą
- Užtikrinkite riedėjimo slėgį
- Dirbkite su apatiniu voleliu, kad suformuotumėte prispaudimo mechanizmą
- Įkalti lakštinį metalą išilgai
- Dalyvaukite galutiniame lanko formavime
25 mm vidutinio storio plokštėms labai svarbus viršutinio volelio standumas ir paviršiaus kokybė.
2) Apatinis volelis
Apatinis volelis daugiausia atsakingas už:
- Plieninės plokštės tvirtinimas
- Užtikrina stabilią trinties varomąją jėgą
- Dirbant su viršutiniu voleliu, suformuojant prispaudimo sritį
- Pagalba pozicionuojant lakštinį metalą
- Lakštinio metalo padėties valdymas valcavimo zonoje
Vienas didžiausių keturių valcų staklės privalumų yra gebėjimas patikimai pritvirtinti plieninę plokštę naudojant tiek viršutinius, tiek apatinius volelius.
3) Kairysis volelis
Kairysis volelis daugiausia naudojamas:
- Lakštinio metalo kairiojo galo išankstinis lenkimas
- Riedėjimo spindulio valdymas
- Lakštinio metalo atrama
- Lakštinio metalo lenkimo trajektorijos reguliavimas
4) Dešinysis volelis
Dešinysis volelis veikia kartu su kairiuoju voleliu, kad užbaigtų kito galo išankstinį lenkimą ir nepertraukiamą valcavimą.
Todėl keturių valcų malūnas gali pasiekti tipinį procesą:
Priekinis išankstinis lenkimas → Valcavimas → Galinis išankstinis lenkimas → Apvalinimas
Tai taip pat yra svarbi priežastis, kodėl keturių valcų staklės tinka nepertraukiamai vidutinio storio plokščių gamybai.
3. Pagrindinis W12 25X3200 plokščių valcavimo mašinos veikimo principas
4 valcų plokščių lenkimo mašinos pagrindinį principą galima apibendrinti taip:
Viršutiniai ir apatiniai ritinėliai įtvirtina plieninę plokštę, o kairiojo ir dešiniojo šoninių ritinėlių padėties pokyčiai sukuria lenkimo momentą. Darbiniams ritinėliams sukant, plokštė palaipsniui patiria plastinę deformaciją, galiausiai suformuodama tikslinį cilindrą, kūgį arba išlenktą paviršių.
Paprastai tariant:
- Viršutiniai ir apatiniai ritinėliai yra atsakingi už „prispaudimą“
- Šoniniai voleliai yra atsakingi už „lenkimą“
- Pavaros sistema yra atsakinga už „maitinimą“
- Valdymo sistema yra atsakinga už „pozicionavimą“
Visi keturi veikia kartu, kad užbaigtų plokštės lenkimo procesą.
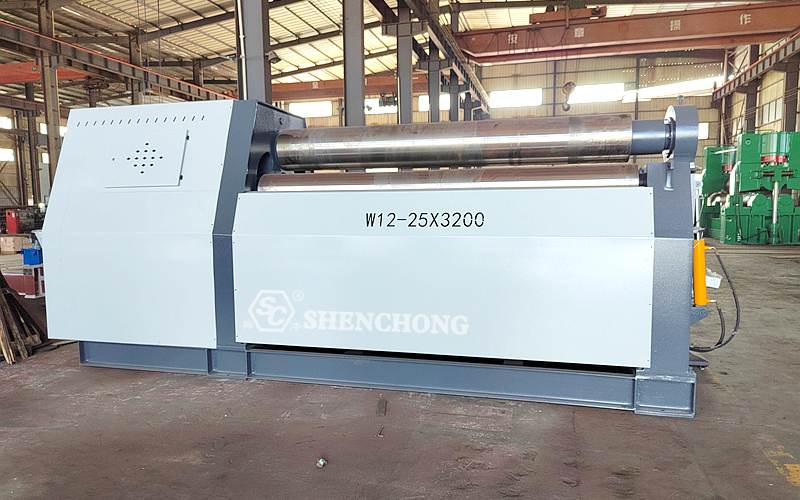
4. Tipinis W12 ritininio lenkimo staklių valcavimo procesas
1 veiksmas: plieno plokščių pakrovimas
Plieninė plokštė, po kirpimo, pjovimo lazeriu ar kito apdorojimo, dedama į valcavimo staklės padavimo padėtį.
Didelių matmenų plieninėms plokštėms (25 mm storio) rekomenduojamos šios konfigūracijos:
- Šėrimo platforma
- Priekinis atraminis įtaisas
- Kėlimo įranga
- Plokščių padėties nustatymo įtaisas
- Šoninis centravimo įtaisas
Didelės plieninės plokštės yra sunkios, o rankinis tvarkymas yra ne tik neefektyvus, bet ir linkęs į susidūrimus bei saugos riziką.
2 veiksmas: plokštės centravimas
Kai plieninė plokštė patenka tarp viršutinio ir apatinio ritinėlių, ją reikia centruoti šonu.
Centravimo tikslumas tiesiogiai veikia:
- Cilindro abiejų galų lygiagretumas
- Cilindro ašis
- Kūgio kampas
- Suvirinimo padėtis
- Vėlesnis surinkimo tikslumas
3200 mm pločio plieninėms plokštėms gamybos procese rekomenduojama nustatyti aiškų centravimo etaloną.
3 veiksmas: Apatinio volelio pakėlimas ir prispaudimas
Apatinis volas juda aukštyn, spausdamas plieninę plokštę tarp viršutinio ir apatinio volelių.
Šiuo metu būtina užtikrinti, kad: prispaudimo jėga būtų pakankama, bet ne per didelė.
Nepakankamas užspaudimas gali sukelti:
- Lapo slydimas
- Momentinis riedėjimo spindulys
- Paviršiaus įbrėžimai
- Lapo nesutapimas
Per didelis prispaudimas gali padidinti volų sistemos ir hidraulinės sistemos apkrovą.
5. Pagrindiniai technologiniai pranašumai
1) Užbaikite visus procesus vienu spaustuku
- Automatinis abiejų galų išankstinis lenkimas
- Nereikia pakartotinai keisti kraštų
- Formavimo efektyvumas padidėjo 30%+
Tinka masinei gamybai
2) Didelio tikslumo valcavimo galimybės
- Hidraulinio sinchroninio valdymo tikslumas iki ±2 mm
- Geras apvalumas, trumpi tiesūs kraštai
Tinka slėginių indų tipo gaminiams
3) Tvirtas, tvirtas ir tvirtas konstrukcijos dizainas
- Rėmas: Q235 suvirintas + integruotas apdirbimas
- Volelis: 42CrMo kaltas + grūdintas
- Kietumas: HRC45-55 (paviršius)
Stiprus atsparumas deformacijai, tinka storų plokščių apdirbimui
4) Automatizavimo ir CNC galimybės
- CNC valdymas (PLC / jutiklinis ekranas)
- Automatinis šoninių ritinėlių padėties nustatymas
- Parametrų atminties funkcija
Palaiko nuoseklią partijų gamybą
5) Išplečiama automatizavimo sistema
Papildomos konfigūracijos:
- Viršutinis laikiklis (didelio skersmens riedėjimas)
- Šoninis laikiklis (apsauginis nuo griūties)
- Automatinis šėrimo stalas
- Kūginis valcavimo įtaisas
Tinka automatizuotai gamybos linijai integruoti
W12 25X3200 keturių ritinių plokščių valcavimo mašina
25 mm vidutinio storio plokštė × 3200 mm pločio plokštė × Keturių ritinėlių dvigubas išankstinis lenkimas
25 mm vidutinio storio plieno plokštėms keturių valcų konstrukcija sumažina pakartotinį prispaudimą ir rankinį reguliavimą, o tai naudinga gerinant gamybos efektyvumą ir partijų apdorojimo nuoseklumą. Keturių valcų mašinos išankstinio lenkimo ir nepertraukiamo valcavimo galimybės taip pat yra svarbios savybės, skiriančios ją nuo tradicinių trijų valcų mašinų.
Didelio standumo volelių sistema · Galinga hidraulinė pavara · Tikslus CNC pozicionavimas · Dvipusis išankstinis lenkimas · Didelio efektyvumo valcavimas · Stabilus apvalinimas
Dėl didelio standumo keturių valcų konstrukcijos ir hidraulinės pavaros sistemos galima integruoti kelis procesus, tokius kaip lakštų prispaudimas, dvigubas išankstinis lenkimas, nepertraukiamas valcavimas ir apvalinimas. Galima efektyviai formuoti cilindrinius, lanko formos ir kūginius ruošinius tokioms pramonės šakoms kaip slėginiai indai, rezervuarai, plieno konstrukcijos, vėjo energija, naftos chemija ir didelės įrangos gamyba.




 Lithuanian
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Czech
 Japanese
 Chinese