Оглавление
Лазерная резка металла — это процесс, который может показаться простым, сводится к «настройке параметров и резке», но на самом деле он включает в себя множество факторов: мощность лазера, положение фокуса, сопло, вспомогательный газ, давление газа, скорость резки, тип материала, толщина, состояние поверхности, оптический путь, линзы, система охлаждения и точность перемещения станка.
Это особенно актуально для станков для лазерной резки волоконным лазером. Поскольку уровни мощности выросли с 3 кВт, 6 кВт и 12 кВт до 20 кВт, 30 кВт и выше, простое увеличение мощности не гарантирует качества резки. Для достижения действительно высокого качества и высокой эффективности резки необходимо создать комплексную технологическую систему, которая объединяет материал, мощность, фокусное расстояние, сопло, газ, скорость, давление и траекторию резки.
Ниже представлен систематический обзор методов лазерной резки листового металла с точки зрения практического производства.
1. Основная логика лазерной резки листового металла
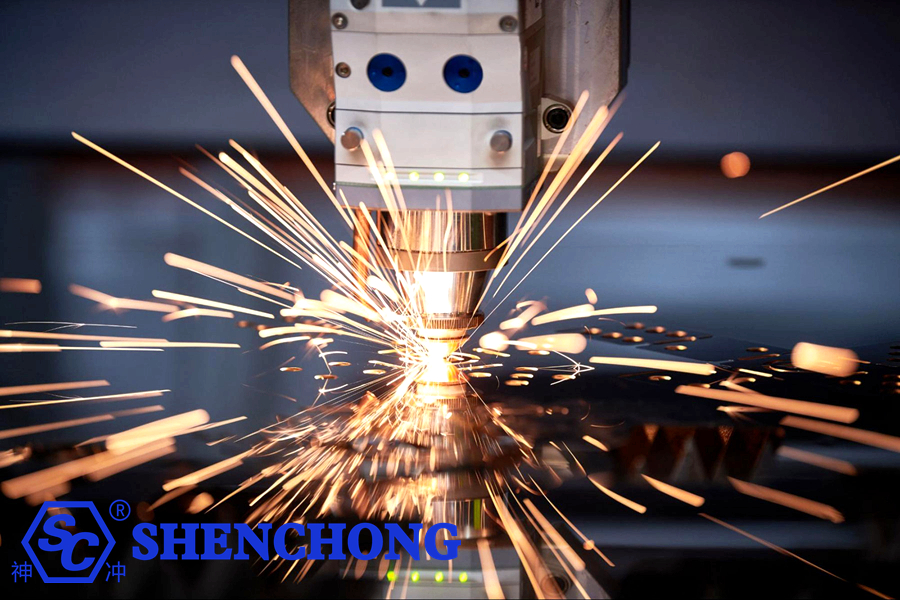
В основе лазерной резки лежит использование лазерного луча высокой плотности энергии для быстрого локального расплавления, испарения или воспламенения материала, при этом вспомогательный газ используется для удаления расплавленного материала из пропила (зазора в пропиле).
Полный процесс резки можно разбить следующим образом:
Лазерный генератор → Передача луча → Фокусировка → Нагрев материала → Плавление/испарение → Удаление газового шлака → Формирование пропила
Следовательно, качество нарезки в конечном итоге зависит от нескольких ключевых факторов:
Плотность энергии лазера + Фокусное состояние + Реакция материала + Возможность удаления газового шлака + Траектория движения
Проблемы в любой из этих областей могут привести к следующим последствиям:
- Беррс
- Адгезия шлака
- Неполная резка
- Чрезмерная ширина пропила
- Скошенные края
- выжигание по краю
- Перегрев
- Деформация отверстия
- Некруглые отверстия
- Погрешности размеров
- Почернение поверхности
- Сниженная скорость резки
- Загрязнение линз
- Повреждение сопла
2. Важнейшая подготовка перед нарезкой
Многие дефекты резки возникают не из-за настроек параметров, а из-за проблем, существующих до начала самого процесса резки.
1) Проверка листового материала
Перед нарезкой проверьте следующее:
- Толщина листа соответствует заявленной?
- Соответствует ли тип материала техническим требованиям программы?
- Простыня ровная?
- Имеется ли сильная поверхностная ржавчина?
- Присутствует ли загрязнение маслом или смазкой?
- Присутствует ли окалина?
- Есть ли царапины?
- Наблюдается ли локальная деформация?
- Содержит ли лист внутренние напряжения?
Это особенно важно для тонких листов. Если сам лист сильно деформирован, добиться стабильных результатов резки сложно, даже с лазерной головкой, оснащенной автоматической фокусировкой.
2) Рекомендации
Для высокоточных деталей:
Отдавайте предпочтение использованию простыней с идеально ровной поверхностью.
Для толстых тарелок:
Обратите особое внимание на внутренние напряжения и термическую деформацию.
3. Методы резки различных металлических материалов
Различные материалы по-разному реагируют на энергию лазера и вспомогательные газы.
1) Углеродистая сталь
Углеродистая сталь — один из наиболее распространенных материалов для лазерной резки.
Типичные толщины:
0,5 мм
1 мм
1,5 мм
2 мм
3 мм
4мм
5мм
6мм
8мм
10мм
12мм
16 мм
20 мм
25мм
30 мм и более
Тонкая углеродистая сталь: тонкие листы обычно можно резать с помощью воздуха, кислорода или азота.
Преимущества кислородной резки:
- Высокая режущая способность
- Хорошая производительность на толстых пластинах.
- Относительно низкая стоимость
Однако, поскольку кислород участвует в реакции окисления, на срезе образуется оксидный слой.
2) Нержавеющая сталь
Нержавеющая сталь, как правило, лучше подходит для резки азотом.
Это объясняется тем, что азот сводит к минимуму окисление на срезе.
Преимущества:
- Более насыщенный цвет кромки
- Более светлая поверхность среза
- Сниженное окисление
- Подходит для последующей сварки
- Подходит для обработки деталей, где важен внешний вид.
Преимущества:
- Более насыщенный цвет кромки
- Более светлая поверхность среза
- Сниженное окисление
- Подходит для последующей сварки
- Подходит для обработки деталей, где важен внешний вид.
3) Алюминиевые листы
Алюминий — это материал с высокой отражательной способностью и высокой теплопроводностью.
При резке алюминиевых листов необходимо уделять особое внимание следующим моментам:
- Отражение лазерного луча
- Фокусное положение
- Проникающая стабильность
- Высота сопла
- Вспомогательный газ
- Состояние поверхности материала
Сложность резки значительно возрастает, особенно при работе с толстыми алюминиевыми пластинами.
4) Латунь и медь
Одна из главных проблем, связанных с медью и латунью, — это их высокая отражательная способность.
Обработка меди, особенно с использованием традиционных волоконно-оптических лазерных систем, предъявляет более высокие требования к источнику лазерного излучения, режущей головке и параметрам процесса.
В процессе реального производства следует уделять особое внимание следующим аспектам:
- Поддерживает ли оборудование материалы с высокой отражательной способностью
- Подходит ли лазерный источник для обработки меди?
- Проникающая стабильность
- Совместимость сопел
- Чистота защитной линзы
Не следует просто применять стандартные параметры, используемые для углеродистой стали.
4. Более высокая мощность лазера не всегда лучше.
Многие пользователи допускают распространенное заблуждение при выборе станка для лазерной резки:
Чем выше мощность, тем лучше качество резки.
В действительности это не так.
Например, для систем мощностью 6 кВт, 12 кВт или 20 кВт:
Основные преимущества заключаются в следующем:
- Возможность резать более толстые материалы
- Более высокие скорости резки
- Повышение эффективности производства
- Более широкий технологический диапазон
Однако при нарезке:
Тонкие листы (1 мм, 2 мм, 3 мм)
Высокая мощность не обязательно напрямую означает превосходное качество резки.
В случае тонких листов высокая мощность может даже привести к таким проблемам, как:
- Перегрев
- Деформация мелких отверстий
- Плавление краев
- Расширенная зона термического воздействия (ЗТВ)
Следовательно, при выборе оборудования следует руководствоваться следующим принципом:
Выбирайте уровень мощности, исходя из типа материала, диапазона толщины и требований к производственному циклу, а не просто стремясь к максимально возможной мощности.
5. Фокусное положение имеет решающее значение для качества резки.
Фокусное положение является одним из наиболее важных параметров в процессе лазерной резки.
Проще говоря:
Фокусное положение определяет, как энергия лазера распределяется по толщине листа.
Если фокусировка слишком высокая или слишком низкая, это повлияет на качество резки.
1) Тонкие листы
Для изготовления тонких листов, как правило, требуется высокая концентрация энергии.
Если фокус внимания значительно смещается, это может привести к следующим последствиям:
- Расширенный пропил (ширина реза)
- Неполная резка (невозможность прорезать насквозь)
- Увеличение количества заусенцев
- Сниженное качество резки
2) Толстые пластины
При резке толстых пластин необходимо учитывать распределение лазерной энергии внутри материала.
Корректировка положения фокуса, как правило, должна производиться с учетом совокупности факторов:
- Материал
- Толщина
- Мощность лазера
- Тип сопла
- давление газа
- Скорость резки
3) Не следует слепо полагаться на фиксированное положение фокуса.
Оптимальное положение фокуса зависит от материала, толщины и используемого газа.
Следовательно, в ходе фактического производства необходимо создать систему, обеспечивающую взаимосвязь между:
Материал + Толщина + Газ + Мощность → Соответствующие параметры фокуса
Это помогает создать собственную, запатентованную базу данных технологических процессов компании.
6. Выбор форсунки имеет решающее значение.
Несмотря на то, что сопло — это небольшой компонент, оно оказывает существенное влияние на качество резки.
К распространенным типам форсунок относятся:
- Однослойные форсунки
- Двухслойные форсунки
Форсунки с различными диаметрами отверстий. Например:
1,0 мм
1,2 мм
1,5 мм
1,8 мм
2,0 мм
2,5 мм
3,0 мм
Выбор материала не может основываться исключительно на его толщине.
Необходимо также учитывать и другие факторы:
- Мощность лазера
- Вспомогательный газ
- давление газа
- Скорость резки
- Материал
- Конструкция сопла
Сопло должно быть точно отцентрировано.
Этот вопрос часто упускается из виду.
Если лазерный луч не центрирован точно внутри сопла:
Это может привести к следующим последствиям:
- С одной стороны скопление шлака.
- Наклонные срезы
- Нестабильная резка
- Столкновения сопел
- Неровности пирсинга
Поэтому необходимо регулярно проверять:
Соосность сопла имеет решающее значение.
7. Советы по выбору вспомогательного газа
Вспомогательный газ делает больше, чем просто «сдувает расплавленный шлак».
На самом деле это играет роль в:
- Удаление шлака
- Охлаждение
- Реакции окисления
- Регулировка скорости резки
- Контроль качества резки
Распространённые газы:
Кислород (O₂)
В основном используется для резки углеродистой стали.
Преимущества:
- Высокая режущая способность
- Хорошая производительность на толстых пластинах.
- Бюджетный
Недостатки:
- На срезе образуется слой окисления.
Азот (N₂)
В основном используется для:
- Нержавеющая сталь
- Алюминий
- Медь
- Высококачественные эстетические детали
Преимущества:
- Минимальное окисление на срезе.
- Улучшенный внешний вид поверхности среза
- Подходит для последующей сварки и обработки поверхности.
Недостатки:
- Более высокая стоимость газа
- Резка толстолистового металла требует высокого давления газа и соответствующего оборудования.
Сжатый воздух
В последние годы резка с использованием воздуха становится все более популярной.
Преимущества:
- Бюджетный
- Легкодоступный
- Очень экономичный вариант для обработки некоторых тонких листов.
Однако, поскольку воздух содержит кислород и влагу, необходимо обратить внимание на следующее:
Воздушный компрессор + осушитель + система фильтрации
Избыточная влажность воздуха может ухудшить стабильность резания и увеличить риск загрязнения соответствующих компонентов.
8. Как отрегулировать скорость резки?
Скорость резания — критически важный параметр.
1) Скорость слишком высока
Возможные проблемы:
- Неполное проникновение
- Прилипание шлака к основанию
- Неполный разрез шва
- Неспособность срезать острые углы
- Сниженное качество мелких отверстий
2) Скорость слишком низкая
Возможные проблемы:
- Перегрев
- Увеличение зоны теплового воздействия (ЗТВ)
- Расширенный пропил
- Деформация плиты
- Почерневшие края
- Повышенная адгезия шлака
Следовательно, правильный подход заключается не в принципе «чем быстрее, тем лучше».
Вместо этого цель состоит в том, чтобы максимально увеличить стабильную скорость резки, обеспечивая при этом полное проникновение и высокое качество резки.
9. Как определить, подходит ли скорость резки?
Вы можете наблюдать искры от резки.
1) Нормальное состояние
Искры:
- Разгрузка прошла без проблем.
- Стабильное направление
- Значительного обратного разбрызгивания вверх не наблюдается.
- Непрерывная линия разреза
2) Слишком высокая скорость
Обычно наблюдается:
- Искры тянутся значительно назад.
- Трудности с удалением шлака снизу.
- В некоторых местах обрезка неполная.
3) Слишком низкая скорость
Может привести к:
- Расширенная зона расплава
- Аномально концентрированные искры
- Перегрев края пластины
Это очень практичный метод для оценки на месте.
10. Техника пирсинга
Пробивка отверстий — один из этапов лазерной резки, наиболее подверженный проблемам.
Особенно в случае с:
Толстые пластины, материалы с высокой отражательной способностью и специальные материалы.
Прокалывание ушей — более сложная процедура.
1) Не используйте стандартные параметры резки для пробивки отверстий.
Условия прокола отличаются от условий непрерывной резки.
Для следующих случаев обычно требуются отдельные настройки:
- Проникающая сила
- Время пирсинга
- Проникающее давление газа
- Фокусное положение пирсинга
- Количество пронзающих импульсов
- высота пирсинга
2) Для толстых пластин рекомендуется многоэтапное прокалывание.
Для толстых тарелок можно использовать:
Предварительное прокалывание с низкой энергией → Проникновение с высокой энергией
Или многоэтапный пирсинг.
Это помогает уменьшить:
- Брызги
- Загрязнение линз
- Повреждение сопла
- Провал при проколе
11. Методы вырезания небольших отверстий
Это важнейший метод в реальном производстве.
Пример: толщина пластины 6 мм, диаметр отверстия 6 мм.
Вырезать такие маленькие отверстия значительно сложнее, чем вырезать стандартные контуры.
Вообще говоря:
Чем ближе диаметр отверстия к толщине пластины, тем сложнее резка.
При обработке отверстий малого диаметра сосредоточьтесь на настройке:
- Мощность лазера
- Скорость
- Фокусное положение
- давление газа
- Параметры прокола
- Вводная линия
- Скорость прохождения поворотов
Не следует просто копировать параметры, используемые для внешних контуров.
12. Почему маленькие отверстия часто имеют эллиптическую форму?
К распространённым причинам относятся:
1) Слишком высокая скорость резки
Проснувшись однажды утром после беспокойного сна, Грегор Замза обнаружил, что он у себя в постели превратился в страшное насекомое.
2) Слишком высокое ускорение
Механическая система часто меняет направление движения внутри небольшого круга.
3) Слишком высокая мощность лазера
Может легко привести к локальному накоплению тепла.
4) Неподходящее давление газа
Недостаточная эффективность удаления шлака. 5) Неточная фокусировка.
Это приводит к неравномерному распределению энергии по обеим сторонам пропила.
5) Недостаточная точность перемещения оборудования.
В частности, что касается:
- Стеллажи
- Шестерни
- Направляющие рельсы
- Сервосистемы
Погрешности в этих компонентах повлияют на округлость маленьких отверстий.
13. Методы резки острых углов
Прямая резка относительно проста.
Истинная проверка возможностей оборудования и технологических процессов заключается в следующем:
Острые углы, заостренные грани, узкие щели, маленькие отверстия и замысловатые узоры.
Если лазерная головка поддерживает высокую скорость при прохождении острого угла, могут возникнуть следующие проблемы:
- Скругление острого угла
- Перегрев
- Отклонение размеров
- Увеличение вследствие плавления
- Поэтому обычно необходимо:
- Снизьте скорость на повороте + отрегулируйте мощность лазера.
Это обеспечивает более эффективный подвод тепла в области острых углов.
14. Важность вводных строк
Грамотно спроектированная вводная линия предотвращает заметные дефекты в начальной точке заготовки.
Распространенные методы:
- Прямолинейный ввод
- Вводная дуга
- Касательный ввод
Для деталей с высокими эстетическими требованиями целесообразно избегать начала резки непосредственно на критически важном крае изделия.
Точку для прокола можно расположить в:
Зона приема металлолома или подъездная зона.
Это значительно улучшает качество кромки изделия.
15. Методы предотвращения термической деформации
Лазерная резка тонких листов особенно подвержена термической деформации.
Это вызвано локальными высокими температурами, генерируемыми лазером.
Типичные проявления:
- деформация листа
- Деформация заготовки
- загибание краев
- Изменения размеров
Решения:
Метод 1: Оптимизация вложенности
Избегайте концентрации большого количества мелких деталей в одном месте.
Метод 2: Использование метода пропущенной резки.
Измените последовательность резки, чтобы уменьшить локальное накопление тепла.
Метод 3: Посекционная резка
Разделите весь лист на несколько зон.
Метод 4: Правильно настройте последовательность резки.
Как правило, сначала удаляют внутренние элементы, а затем внешние.
Это предотвращает преждевременное разрушение листом опоры для заготовки из-за внешнего контура.
16. Методы гнездования
Эффективная компоновка может напрямую повысить эффективность использования материалов.
Факторы, которые следует учитывать:
- Расстояние между деталями
- Поля по краям листа
- Ширина пропила
- Зона теплового воздействия (ЗТВ)
- Ориентация части
- Направление прокатки
- Последующее направление изгиба
Для массового производства деталей можно использовать резку по одной линии.
Например, две прямоугольные детали имеют общую грань.
Это позволяет:
- Уменьшенная длина резки
- Меньше операций по пирсингу
- Повышение эффективности производства
- Снижение расхода газа
- Более эффективное использование материалов
Однако при раскрое по единой линии особое внимание следует уделить следующим моментам:
Последовательность резки и термическая деформация.
17. Методы защиты линз
Защитная линза станка для лазерной резки волоконным лазером является расходным элементом, изготавливаемым с высокой частотой. Загрязнение защитной линзы может привести к следующим последствиям:
- Сниженная мощность лазера
- Аномальное пятно луча
- Неспособность прорезать материал
- Сниженная скорость резки
- Низкое качество нарезки
- Перегрев или даже повреждение объектива
Следовательно, проверки не должны ограничиваться случаями возникновения проблем с резкой.
Рекомендуется установить:
График планового осмотра защитной линзы.
18. Как определить, загрязнена ли защитная линза?
Проверьте следующее:
- Пыль на поверхности линзы
- Желтые пятна
- Черные точки абляции
- Масляные пятна
- Трещины
При обнаружении каких-либо неисправностей осмотрите и замените линзу в соответствии с рекомендациями производителя оборудования.
Не протирайте оптические поверхности непосредственно обычными бумажными полотенцами или пальцами.
19. Регулировка высоты режущей головки
Расстояние между лазерной головкой и листовым металлом имеет решающее значение.
Если высота слишком велика:
- Поток газа рассеивается
- Эффективность удаления шлака снижается.
- Резка становится нестабильной
Если высота слишком низкая:
- Риск столкновения возрастает.
- Сопло подвержено повреждениям
- Шлак может легко загрязнить сопло.
Следовательно, поддержание стабильного расстояния от сопла до листа имеет важное значение.
Современное оборудование обычно использует:
емкостные системы отслеживания высоты
Для автоматического регулирования высоты лазерной головки.
20. Что следует предпринять, если листовой металл неровный?
Если листовой металл сильно деформирован, рекомендуется:
- Использовать автоматическую регулировку высоты
- Снизьте риски порезов
- Предотвратить столкновения лазерных головок
- Предварительно обработайте сильно деформированные листы.
Для сверхтонких листов плоскостность имеет особенно важное значение для качества обработки.
21. Как можно уменьшить образование шлака?
Образование шлака — один из наиболее распространенных дефектов лазерной резки.
Корректировки могут быть внесены в следующих областях:
1) Увеличьте или уменьшите скорость резки.
Определите необходимую корректировку, исходя из формы шлака.
2) Отрегулируйте давление вспомогательного газа
Слишком низкое давление:
Недостаточная эффективность удаления шлака.
Слишком высокое давление:
Может вызвать аномальное поведение расплавленного материала.
3) Отрегулируйте фокусное расстояние
Неправильно установленная точка фокусировки затрудняет удаление расплавленного материала из нижней части разреза.
4) Проверьте сопло
Проблемы с форсунками, такие как:
- Деформация
- Загрязнение
- Несоосность (эксцентриситет)
…все это может повлиять на поток газа.
5) Проверьте линзы
Загрязнение защитной линзы также может привести к снижению фактической выходной мощности.
22. Распространенные дефекты лазерной резки и способы их устранения
Вопросы сокращения | Распространенные причины | Приоритетные проверки |
Неполный разрез | Чрезмерная скорость / недостаточная мощность / ненормальная фокусировка | Мощность, скорость, концентрация |
Осадок на дне | Неправильное давление газа, скорость или фокусировка. | Давление газа, скорость |
Почернение в верхней части | Чрезмерный подвод тепла | Мощность, скорость |
Необработанный край | Несоответствие параметров | Фокус, скорость, газ |
Расширенный пропил | Избыточная энергия / ненормальная концентрация внимания | Фокус, сила |
Круглые отверстия приобретают эллиптическую форму. | Скорость, ускорение или механическая точность | Параметры, сервопривод, механика |
Острые углы закруглены | Избыточный нагрев в углах | Скорость, мощность |
Опилки с одной стороны | Смещение сопла | Соосность |
Провал при проколе | Неправильные параметры пирсинга | Проникающая сила/время |
Внезапное ухудшение качества резки | Загрязнение линз | Защитная линза |
Нестабильная резка | Проблемы с подачей газа или форсункой. | Давление газа, сопло |
Деформация плиты | Концентрация тепла | Вложенность, последовательность |
23. Параметры резки включают в себя не только одну цифру.
Многие операторы при настройке параметров сосредотачиваются исключительно на скорости. Этого недостаточно.
Полный набор параметров процесса должен включать, как минимум:
Мощность + Скорость + Фокусировка + Сопло + Газ + Давление газа + Высота + Параметры прокола
Поэтому создание собственной базы данных процессов лазерной резки имеет решающее значение.
Например:
Материал | Толщина | Газ | Власть | Сопло | Скорость | Фокус | Давление воздуха |
Q235 | 3 мм | О₂ | 6 кВт | 1,5 мм | Тестирование процесса | Тестирование процесса | Тестирование процесса |
Q235 | 6мм | О₂ | 6 кВт | 1,5/2,0 мм | Тестирование процесса | Тестирование процесса | Тестирование процесса |
304 | 3 мм | Н₂ | 6 кВт | 1,5 мм | Тестирование процесса | Тестирование процесса | Тестирование процесса |
304 | 6мм | Н₂ | 6 кВт | 2,0 мм | Тестирование процесса | Тестирование процесса | Тестирование процесса |
Алюминий | 3 мм | Н₂/ Воздух | 6 кВт | 1,5 мм | Тестирование процесса | Тестирование процесса | Тестирование процесса |
Примечание: Параметры в таблице должны основываться на конкретном источнике лазерного излучения, режущей головке, сопле, партии материала и результатах проверки процесса; их не следует использовать напрямую в качестве универсальных настроек.
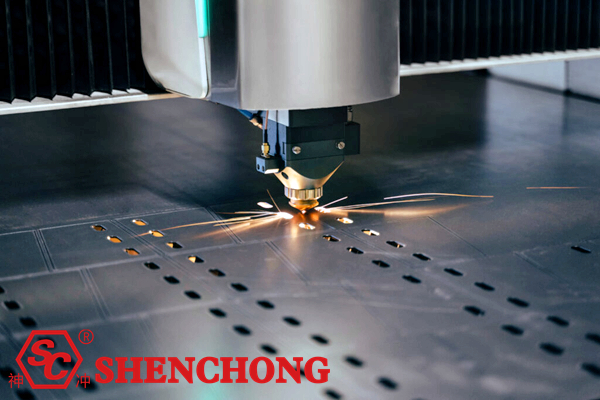
24. Технологические стратегии для различной толщины
Тонкие листы толщиной 0,5-2 мм
Основной фокус:
- Высокоскоростной
- Низкий подвод тепла
- Качество отверстий малого диаметра
- Предотвращение перегорания
- Предотвращение деформации листового металла
листы средней толщины 3-6 мм
Это очень распространенный диапазон толщин, используемый в лазерной резке.
Основной фокус:
- Скорость
- Вспомогательный газ
- Фокусное положение
- Качество отверстий малого диаметра
- Обрезка по общей линии
листы средней толщины 8-12 мм
Внимание переключается на:
- Пирсинг
- Удаление шлака с помощью газа
- Сопло
- Фокусное положение
- давление газа
- Перпендикулярность среза
Листы толщиной 16-30 мм
Основной фокус:
- Мощность лазера
- Проникающая способность
- давление газа
- Фокусное положение
- Скорость резки
- Качество материала
- Возможности режущей головки
При резке толстых листов не следует гнаться только за скоростью; вместо этого следует отдавать приоритет:
Стабильность + Качество среза + Возможность непрерывной обработки.
25. Основные методы повышения эффективности резки
Если цель состоит в увеличении производственных мощностей, следует рассмотреть следующие подходы:
1) Увеличьте мощность лазера.
Подходит для крупносерийной обработки толстых листов.
2) Оптимизация параметров резки
Избегайте длительного использования консервативных параметров.
3) Сократите количество пирсингов.
Достигнуто за счет оптимизации размещения и обрезки по общей линии.
4) Оптимизация траекторий резки
Сократите нерезочные (воздушные) движения.
5) Увеличьте ускорение
Повышение динамических характеристик в пределах возможностей станка.
6) Автоматизированная погрузка/разгрузка
Сократите объем ручной работы.
7) Автоматическое вложение
Улучшить использование материалов.
8) Создайте базу данных параметров.
Сократите время на настройку и тестирование оборудования.
26. Интеграция робототехники/автоматизированной погрузки и разгрузки с лазерной резкой.
Для массового производства дальнейшая интеграция может быть достигнута с использованием следующих методов:
Интеллектуальное хранение листов + Станок лазерной резки + Автоматизированная загрузка/выгрузка + Сортировка готовых деталей
…для создания автоматизированной производственной ячейки.
Типичный рабочий процесс:
Интеллектуальное хранение материалов → Автоматический поиск материалов → Лазерная резка → Сортировка готовых деталей → Обработка отходов → Складирование готовых деталей
Это уменьшает:
- Ручная обработка
- Время ожидания
- Время, затраченное на поиск материалов
- Время погрузки и разгрузки
- Производственные ошибки
В то же время, это улучшает ситуацию:
- Использование оборудования
- Безопасность персонала
- непрерывность производства
- Использование материалов
Для крупносерийного производства листового металла это представляет собой ключевое направление в эволюции лазерной резки от «автономной обработки» к «интеллектуальным производственным ячейкам».
27. Советы по ежедневному техническому обслуживанию станков лазерной резки
Ежедневные проверки
Основные моменты, которые необходимо проверить:
- Сопло
- Защитная линза
- давление газа
- Чиллер
- Лазерная головка
- Платформа из листового металла
- Система удаления пыли
Еженедельные проверки
Рекомендуемые проверки:
- Направляющие рельсы
- Реечные стойки
- Компоненты трансмиссии
- Кабели
- Газопроводы
- Система охлаждения
- Соосность сопла
- Периодические проверки
Включает в себя:
- Состояние выходного сигнала лазера
- Оптическая система
- Точность движения
- Сервосистема
- Автоматическая система регулировки высоты
- Охлаждающая жидкость
- Система сжатого воздуха
Техническое обслуживание следует проводить в соответствии с требованиями производителя оборудования.
28. Советы по повышению точности лазерной резки
Если требуется высокая точность размеров, необходимо учитывать три аспекта: механический, программный и технологический.
Механические аспекты
Проверять:
- точность направляющей рельсы
- Реечный механизм
- Ходовой винт
- Жесткость рамы машины
- Деформация поперечной балки
- Сервомоторы
Программные аспекты
Проверять:
- Чертежи САПР
- Параметры CAM
- Компенсация пропила
- Вводные линии
- планирование траектории
- Ускорение/замедление
Аспекты процесса
Проверять:
- Толщина листа
- Термическая деформация
- Последовательность монтажа
- Фокусная точка
- Скорость резки
29. Как улучшить перпендикулярность поверхности среза?
Это особенно важно при резке толстых пластин.
Если профиль реза шире сверху и уже снизу (или наоборот), это может указывать на проблему с распределением энергии лазерного луча по толщине материала.
Основные области для проверки:
- Положение фокусной точки
- Качество лазерного луча
- Соосность сопла
- Вспомогательный газ
- Скорость резки
- Защитная линза
- Материальное состояние
Если проблема сохраняется, требуется дополнительная проверка лазерного луча и оптической системы режущей головки.
30. Наиболее практичная последовательность устранения неполадок в производственном цехе.
Если качество лазерной резки внезапно снижается, не следует сразу же вносить радикальные изменения во все параметры.
Рекомендуемый подход:
Шаг 1: Проверьте материал листа.
Проверьте: тип материала, толщину и плоскостность.
Шаг 2: Проверьте сопло
Проверка: осмотрите на наличие деформаций, засоров или загрязнений.
Шаг 3: Проверьте защитную линзу.
Проверка: осмотрите на наличие загрязнений или повреждений.
Шаг 4: Проверьте уровень газа
Проверьте: тип газа, давление, чистоту и расход.
Шаг 5: Проверьте фокусировку
Проверка: правильное положение фокуса.
Шаг 6: Проверьте скорость
Внесите незначительные корректировки.
Шаг 7: Проверьте питание
Проверка: нормальный выходной сигнал лазера.
Шаг 8: Проверка механической системы
Если следующие проблемы сохраняются:
- Погрешности размеров
- Деформация круглых отверстий
- Прямые линии, не прямые
- Аномальная повторяемость
Затем проведите дополнительную проверку:
Направляющие рельсы, зубчатые рейки, сервосистемы, рама станка и система управления движением.
31. «Золотые правила» оптимизации процесса лазерной резки
В реальных производственных условиях следующие принципы могут служить быстрыми диагностическими критериями:
Неспособность пробиться сквозь препятствия: В первую очередь проверьте скорость, фокусировку и расход топлива.
Накопление примесей: в первую очередь проверьте скорость, давление газа, фокусировку и сопло.
Окалина с одной стороны: сосредоточьтесь на соосности сопла.
Некруглые мелкие отверстия: проверьте скорость, ускорение, фокусировку и механическую точность.
Острые углы могут обгореть: уменьшите тепловое воздействие в углах.
Деформация листа: оптимизация последовательности раскроя и резки.
Внезапное снижение качества резки: в первую очередь проверьте защитную линзу и сопло.
Неспособность резать толстые пластины: необходимо сосредоточиться на мощности, пробивной способности, давлении газа и концентрации внимания.
Для тонких листов, склонных к возгоранию: уменьшите тепловое воздействие и оптимизируйте скорость, мощность и качество пробивки.
32. Передовые стратегии оптимизации лазерной резки листового металла
Если компания уже стабильно выполняет стандартную лазерную резку, следующий этап — это переход от простого «выполнения резки» к следующему:
① Режьте быстрее
Увеличивать:
Скорость резания (м/мин)
② Режьте лучше
Улучшать:
- Шероховатость
- Перпендикулярность
- Беррс
- Зона теплового воздействия (ЗТВ)
- Точность круглого отверстия
③ Сокращать расходы более экономично
Уменьшать:
- Потребление кислорода
- Потребление азота
- Потребление электроэнергии
- Расход форсунки
- Расход линз
④ Режьте надежнее
Увеличивать:
- Время непрерывной обработки
- процент успешных пирсингов
- Повторяемость параметров
- Стабильность партии
⑤ Разумная резка
Дополнительная информация:
Автоматическая фокусировка + Автоматическая смена сопел + Автоматическая загрузка/выгрузка + Интеллектуальная компоновка + Интеллектуальное складирование + База данных технологических процессов + Система управления производством MES
В конечном итоге было установлено:
Интеллектуальное складирование → Автоматическая загрузка → Лазерная резка → Автоматическая сортировка → Буферизация готовой продукции → Управление данными
…полностью интеллектуальный рабочий процесс производства изделий из листового металла.
33. Краткий контрольный список для лазерной резки листового металла
Производственный персонал может выполнять проверки непосредственно в следующей последовательности:
1) Перед нарезкой
□ Правильный материал листа
□ Правильная толщина листа
□ Простыня ровная
□ Состояние лазерного блока нормальное
□ Холодильная установка работает в обычном режиме
□ Подача газа в норме
□ Насадка в хорошем состоянии
□ Очистка защитной линзы
□ Фокусировка откалибрована
□ Норма соосности сопла
2) Во время лазерной резки Mtela
□ Надежный пирсинг
□ Нормальное направление искры
□ Стабильный звук резки
□ Отсутствие значительного количества шлака/окалии
□ Отсутствие значительного обжига по краям
□ Стабильная высота лазерной головки
□ Стабильное давление газа
□ Отсутствует значительная термическая деформация листа
3) После нарезки
□ Осмотрите поверхность среза
□ Проверьте наличие заусенцев
□ Проверьте размеры
□ Проверьте диаметры отверстий
□ Проверьте округлость
□ Проверьте перпендикулярность
□ Запишите оптимальные параметры
□ Обновить базу данных процессов
34. Резюме: Что определяет действительно высококачественную лазерную резку?
Высококачественная лазерная резка листового металла — это не просто наличие мощного лазерного станка.
Для достижения действительно превосходного качества лазерной резки необходимо обеспечить безупречное выполнение всех операций в следующих областях:
Оборудование, материалы, параметры, газ, сопла, фокусировка, пробивка, траектории резки, раскрой, техническое обслуживание и автоматизация.
Это можно обобщить в исчерпывающей формуле:
Высококачественная лазерная резка = Соответствующая мощность лазера + Стабильное качество луча + Точная фокусировка + Подходящее сопло + Соответствующий вспомогательный газ + Точное давление газа + Разумная скорость резки + Отличная точность перемещения станка + Правильная траектория резки + Надлежащее техническое обслуживание
Для современных заводов по обработке листового металла будущее направление развития выглядит следующим образом:
Мощная лазерная резка → Высокоскоростная резка → Автоматическая погрузка/разгрузка → Интеллектуальная вложенность → Автоматическая сортировка → Интеллектуальное складирование → Интеграция данных MES/ERP
Это отражает основную траекторию эволюции лазерной резки листового металла — переход от автономных станков к интеллектуальным, автоматизированным и беспилотным производственным линиям.
 Russian
 English
 Spanish
 Portuguese
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese