
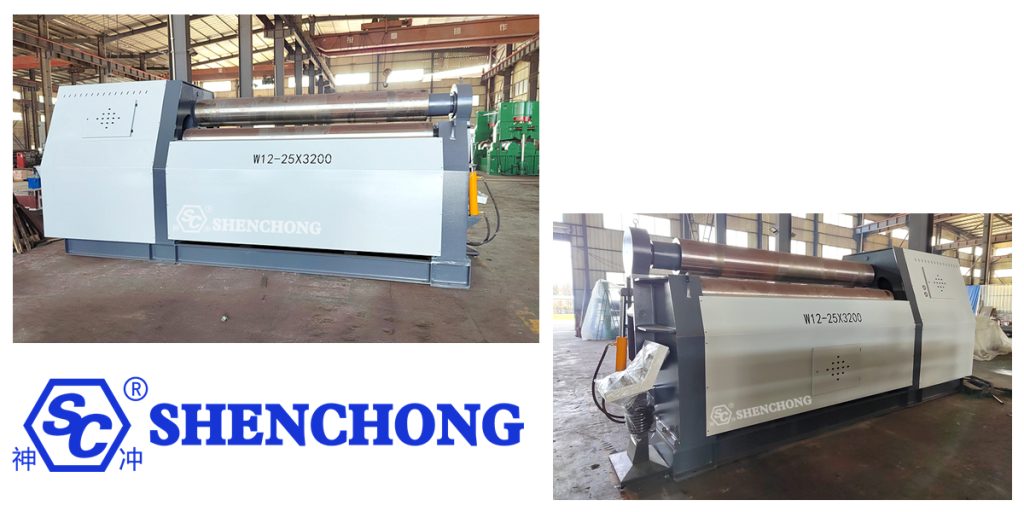
Четырехвалковый листогибочный станок SC W12 25X3200 — это высокопрочное гидравлическое четырехвалковое листогибочное оборудование, предназначенное для обработки средних и тяжелых листов. Он в основном используется для прокатки углеродистой стали, нержавеющей стали, низколегированной стали и других металлических листов в цилиндры, дуги, конусы и другие криволинейные заготовки.
Основные технологические характеристики данной спецификации обычно следующие: максимальная толщина листа 25 мм, максимальная эффективная ширина листа 3200 мм и толщина предварительного изгиба приблизительно 20 мм. Она подходит для таких отраслей, как производство сосудов под давлением, резервуаров для хранения, котлов, стальных конструкций, ветроэнергетика, нефтехимия, строительная техника, трубопроводы и крупногабаритное оборудование.
1. Основные параметры четырехвалкового листопрокатного стана W12 25X3200
Ниже представлен примерный набор параметров конфигурации для W12 25.Икс3200 Четырехвалковый листопрокатный станок:
Элемент | Эталонные параметры |
Модель оборудования | Четырехвалковый гидравлический листопрокатный станок W12-25×3200 |
Структурная форма | 25мм |
Максимальная толщина катушки | 20 мм |
Максимальная толщина предварительного изгиба | 3200мм |
Максимальная ширина катушки | Приблизительно 3300 мм |
Эффективная длина рабочего ролика | ≤245 МПа |
Предел текучести листа | Приблизительно 430 мм |
Диаметр верхнего ролика | Примерно 390 мм |
Диаметр нижнего ролика | Примерно 330 мм |
Диаметр бокового ролика | Примерно 4,5 м/мин |
Скорость катушки | Примерно 22 кВт |
Питание главного привода | Гидравлический привод |
Тип привода | NC/CNC (опционально) |
Метод контроля | Предварительная гибка с двух сторон |
Метод предварительного изгиба | Настраиваемый |
Коническая намотка | Необязательный |
Опора для заготовки большого диаметра | Углеродистая сталь, нержавеющая сталь, низколегированная сталь и т. д. |
Тип материала | Четырехвалковый гидравлический листопрокатный станок W12-25X3200 |
Указанные выше параметры представляют собой типичную конфигурацию и не являются идентичными для всех изделий W12-25×3200. Например, модели других производителей с теми же характеристиками могут использовать главный двигатель мощностью 30 кВт и диаметр рулона 430/390/340 мм.
Таким образом, размер 25x3200 мм не является единым глобальным стандартом, особенно в отношении минимального диаметра прокатки, диаметра валков, мощности двигателя, давления в гидравлической системе и количества управляющих валов, которые необходимо уточнять в соответствии с техническими характеристиками производителя.
2. Что представляет собой четырехвалковый листопрокатный станок W12?
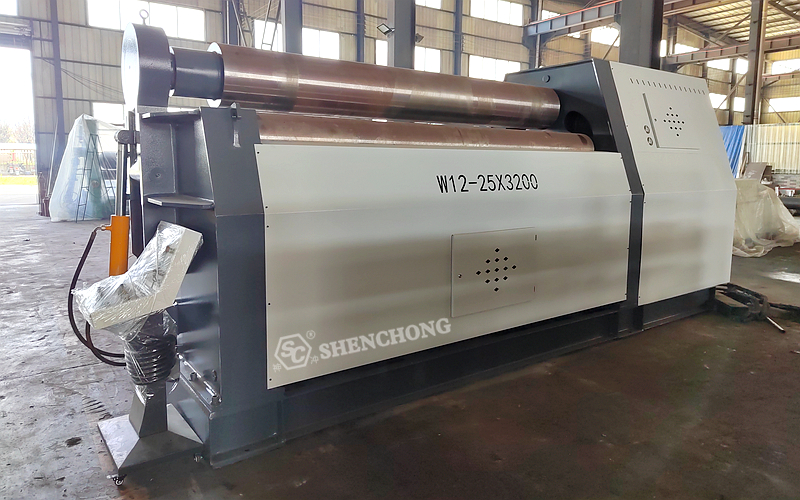
W12 — это типичный четырехвалковый листопрокатный станок.
По сравнению с трехвалковый листопрокатный станокВ конструкции добавлен нижний ролик для зажима и позиционирования, что позволяет листовому металлу образовывать более стабильное зажимное состояние между верхним и нижним роликами. Одновременно радиус изгиба листового металла контролируется левым и правым роликами.
Четыре рабочих валка выполняют различные функции:
1) Верхний вал
Верхний валок, как правило, является наиболее важным рабочим валком оборудования и одним из основных приводных валков.
Основные функции:
- Прижмите листовой металл
- Обеспечьте давление прокатки
- Вместе с нижним роликом сформируйте зажимной механизм.
- Продольно обработайте листовой металл.
- Примите участие в формировании финальной дуги.
Для листов средней толщины 25 мм жесткость и качество поверхности верхнего ролика имеют решающее значение.
2) Нижний ролик
Нижний ролик в основном отвечает за:
- Зажим стальной пластины
- Обеспечение стабильной движущей силы трения
- Работа с верхним роликом для формирования зоны зажима.
- Помощь в позиционировании листового металла.
- Контроль положения листового металла в зоне прокатки.
Одной из важнейших особенностей четырехвалкового прокатного стана является его способность надежно зажимать стальную пластину с помощью как верхнего, так и нижнего валков.
3) Левый ролик
Левый ролик в основном используется для:
- Предварительная гибка левого торца листового металла.
- Контроль радиуса качения
- Поддержка листового металла
- Регулировка траектории изгиба листового металла.
4) Правый ролик
Правый ролик работает совместно с левым роликом для завершения предварительного изгиба другого конца и непрерывной прокатки.
Таким образом, четырехвалковая мельница позволяет реализовать типичный технологический процесс:
Зажим → Предварительная гибка передней части → Прокатка → Предварительная гибка задней части → Закругление
Это также важная причина, по которой четырехвалковые прокатные станы подходят для непрерывного производства листового металла средней толщины.
3. Основной принцип работы листопрокатного станка W12 25X3200
Основной принцип работы 4-валкового листогибочного станка можно кратко описать следующим образом:
Верхний и нижний ролики зажимают стальную пластину, а изменение положения левого и правого роликов создает изгибающий момент. По мере вращения рабочих роликов пластина постепенно подвергается пластической деформации, в конечном итоге образуя целевой цилиндр, конус или криволинейную поверхность.
Проще говоря:
- Верхний и нижний ролики отвечают за «зажим».
- Боковые ролики отвечают за «изгиб».
- Приводная система отвечает за «подачу».
- Система управления отвечает за «позиционирование».
Все четверо работают вместе, чтобы завершить процесс гибки пластин.
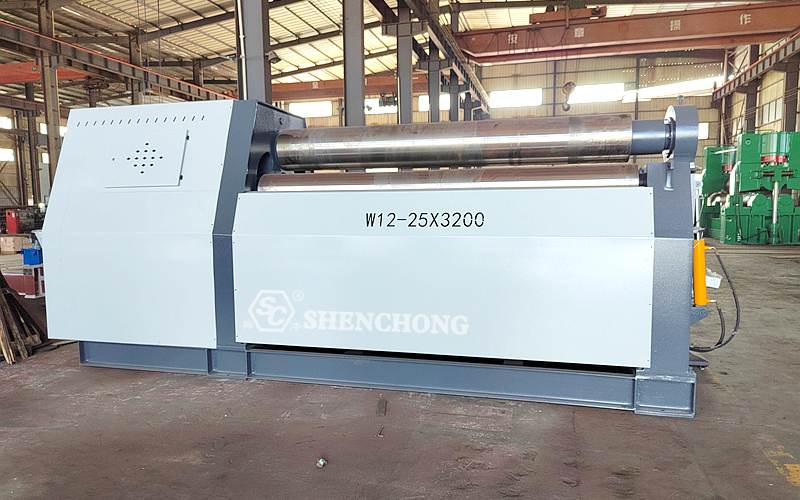
4. Типичный процесс прокатки на валкогибочном станке W12.
Шаг 1: Нагрузка на стальную пластину
После резки, лазерной резки или другой обработки стальная пластина помещается в подающее устройство прокатного стана.
Для стальных листов больших размеров (толщиной 25 мм) рекомендуются следующие конфигурации:
- Платформа для кормления
- Устройство поддержки интерфейса
- Подъемное оборудование
- Устройство позиционирования пластины
- Устройство для бокового центрирования
Большие стальные листы тяжелые, и их ручная погрузка не только неэффективна, но и чревата столкновениями и угрозой безопасности.
Шаг 2: Центрирование пластины
После того как стальная пластина войдет между верхним и нижним роликами, ее необходимо центрировать в поперечном направлении.
Точность центрирования напрямую влияет на:
- Параллельность обоих концов цилиндра
- Ось цилиндра
- Угол конуса
- Положение сварки
- точность последующей сборки
Для стальных листов шириной 3200 мм рекомендуется установить четкий ориентир центрирования в процессе производства.
Шаг 3: Подъем и зажим нижнего ролика
Нижний ролик перемещается вверх, прижимая стальную пластину между верхним и нижним роликами.
На данном этапе необходимо убедиться в том, что: усилие зажима достаточное, но не чрезмерное.
Недостаточное крепление может привести к:
- Скольжение листа
- Мгновенный радиус качения
- Поверхностные царапины
- Несоосность листа
Чрезмерное сжатие может увеличить нагрузку на роликовую систему и гидравлическую систему.
5. Основные технологические преимущества
1) Завершить все процессы за один цикл зажима.
- Автоматическое предварительное сгибание обоих концов
- Нет необходимости в повторных изменениях ребер.
- Эффективность формования повышена на 30%+
Подходит для массового производства
2) Возможность высокоточной прокатки
- Точность гидравлического синхронного управления до ±2 мм.
- Хорошая округлость, короткие прямые края
Подходит для изделий, предназначенных для работы под давлением.
3) Прочная конструкция, рассчитанная на большие нагрузки.
- Рама: сварная из стали Q235 + цельнометаллическая обработка.
- Ролик: кованый из стали 42CrMo с закалкой.
- Твердость: HRC45-55 (поверхность)
Высокая устойчивость к деформации, подходит для обработки толстолистового металла.
4) Возможности автоматизации и ЧПУ
- ЧПУ-управление (ПЛК/сенсорный экран)
- Автоматическое позиционирование боковых роликов
- Функция памяти параметров
Обеспечивает стабильное серийное производство.
5) Расширяемая система автоматизации
Дополнительные параметры конфигурации:
- Верхний кронштейн (большого диаметра, роликовый)
- Боковой кронштейн (противоскладывающийся)
- Автоматический подающий стол
- Коническое прокатное устройство
Подходит для интеграции в автоматизированные производственные линии.
Четырехвалковый листопрокатный станок W12 25X3200
Лист средней толщины 25 мм × лист шириной 3200 мм × четырехвалковый двухсторонний станок для предварительной гибки
Для стальных листов средней толщины 25 мм четырехвалковая конструкция уменьшает необходимость многократного зажима и ручной регулировки, что способствует повышению эффективности производства и стабильности пакетной обработки. Предварительная гибка и непрерывная прокатка, которые обеспечивает четырехвалковая машина, также являются важными особенностями, отличающими ее от традиционных трехвалковых машин.
Высокопрочная роликовая система · Мощный гидравлический привод · Точное позиционирование с ЧПУ · Предварительная гибка с двух сторон · Высокоэффективная прокатка · Стабильное скругление
Благодаря высокопрочной четырехвалковой конструкции и гидравлической системе привода, станок позволяет осуществлять комплексную обработку множества процессов, таких как зажим листа, предварительная гибка с двух сторон, непрерывная прокатка и скругление. Он эффективно формирует цилиндрические, дугообразные и конические заготовки для таких отраслей, как производство сосудов под давлением, резервуаров для хранения, стальных конструкций, ветроэнергетика, нефтехимия и крупногабаритное оборудование.




 Russian
 English
 Spanish
 Portuguese
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese