目录
金属激光切割看似简单的过程就是“设置参数并切割”,但实际上,它涉及多种因素:激光功率、焦点位置、喷嘴、辅助气体、气体压力、切割速度、材料类型、厚度、表面状况、光路、透镜、冷却系统和机器运动精度。
对于光纤激光切割机而言,这一点尤为重要。随着功率水平从3kW、6kW和12kW发展到20kW、30kW甚至更高,仅仅提高功率并不能保证切割质量。要实现真正高质量、高效率的切割,需要建立一个综合的工艺系统,将材料、功率、焦点、喷嘴、气体、速度、压力和切割路径等因素整合起来。
以下是对钣金激光切割技术从实际生产角度进行的系统总结。
1.钣金激光切割的核心逻辑
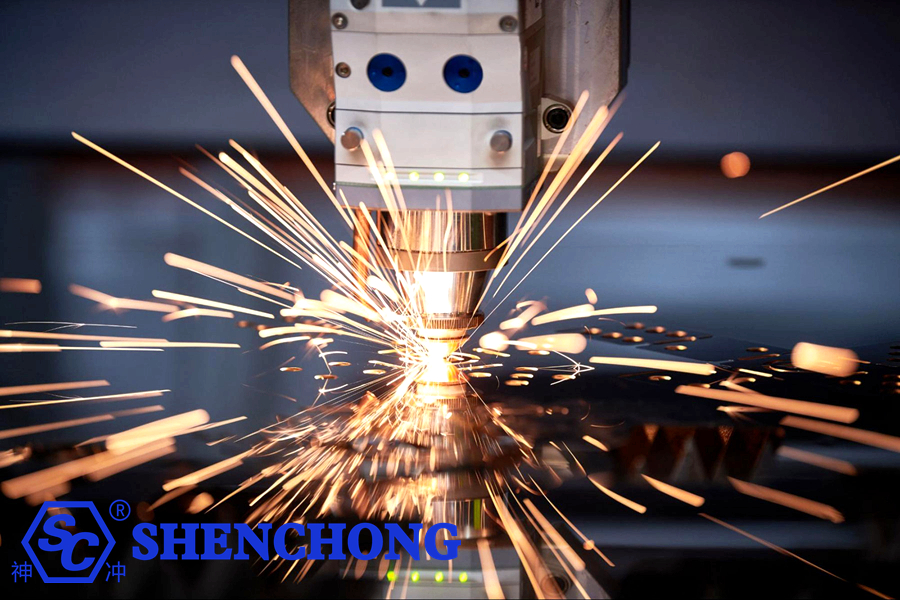
激光切割的核心原理是利用高能量密度的激光束快速熔化、汽化或点燃材料,同时利用辅助气体将熔融材料从切缝(切割间隙)中排出。
完整的切割过程可以分解如下:
激光发生器 → 光束传输 → 聚焦 → 材料加热 → 熔化/汽化 → 辅助去除气体熔渣 → 切缝形成
因此,切割质量最终取决于几个核心变量:
激光能量密度 + 聚焦状态 + 材料响应 + 气体熔渣去除能力 + 运动轨迹
以上任何方面出现问题都可能导致:
- 伯尔斯
- 浮渣粘附
- 切割不完全
- 切缝宽度过大
- 斜边
- 边缘燃烧
- 过度燃烧
- 孔变形
- 非圆形孔
- 尺寸误差
- 表面发黑
- 降低切割速度
- 镜片污染
- 喷嘴损坏
2. 切割前的关键准备工作
许多切割缺陷并非源于参数设置,而是源于实际切割过程开始之前就存在的问题。
1)检查板材
切割前,请检查以下各项:
- 板材厚度准确吗?
- 材料类型是否符合程序规范?
- 床单平整吗?
- 表面是否有严重锈蚀?
- 是否有油污或油脂污染?
- 是否有氧化皮?
- 有划痕吗?
- 是否存在局部形变?
- 该板材是否存在内应力?
这一点对于薄板尤其重要。如果板材本身严重翘曲,即使使用配备自动对焦功能的激光切割头,也很难获得一致的切割效果。
2)建议
对于高精度零件:
优先使用平整度好的纸张。
对于厚板:
特别注意内部应力和热变形。
3. 不同金属材料的切割技术
不同的材料对激光能量和辅助气体的反应截然不同。
1)碳钢
碳钢是激光切割最常用的材料之一。
常用厚度:
0.5毫米
1毫米
1.5毫米
2毫米
3毫米
4毫米
5毫米
6毫米
8毫米
10毫米
12 毫米
16 毫米
20 毫米
25毫米
30毫米及以上
薄碳钢:薄板一般可以用空气、氧气或氮气切割。
氧气切割的优点:
- 高切割能力
- 在厚板上表现良好
- 成本相对较低
然而,由于氧气参与了氧化反应,因此在切割边缘会形成氧化层。
2)不锈钢
不锈钢通常更适合氮气切割。
这是因为氮气可以最大限度地减少切边处的氧化。
优点:
- 更好的边缘色彩
- 更亮的切割面
- 氧化作用减弱
- 适用于后续焊接
- 适用于对外观要求较高的零件加工。
优点:
- 更好的边缘色彩
- 更亮的切割面
- 氧化作用减弱
- 适用于后续焊接
- 适用于对外观要求较高的零件加工。
3)铝板
铝是一种具有高反射率和高导热性的材料。
切割铝板时,必须特别注意以下几点:
- 激光反射
- 焦点位置
- 穿刺稳定性
- 喷嘴高度
- 辅助气体
- 材料表面状况
切割难度显著增加,尤其是切割厚铝板时。
4)黄铜和铜
铜和黄铜最大的挑战之一是它们的反射率很高。
加工铜——尤其是使用传统波长光纤激光系统——对激光源、切割头和工艺参数提出了更高的要求。
实际生产中,请特别注意:
- 该设备是否支持高反射材料
- 激光源是否适用于铜
- 穿刺稳定性
- 喷嘴兼容性
- 防护镜片的清洁度
不要直接套用碳钢的标准参数。
4. 激光功率越高并非总是越好
许多用户在选择激光切割机时都会陷入一个常见的误解:
功率越高,切割性能越好。
但实际上并非如此。
例如,对于 6kW、12kW 或 20kW 的系统:
其优势主要体现在:
- 能够切割较厚的材料
- 更高的切削速度
- 更高的生产效率
- 更宽的工艺窗口
但是,在切割时:
薄片(1毫米、2毫米、3毫米)
高功率并不一定能直接转化为更优异的切割质量。
对于薄片材料,高功率甚至会导致以下问题:
- 过度燃烧
- 小孔变形
- 边缘熔化
- 扩大的热影响区(HAZ)
因此,设备选择应遵循以下原则:
根据材料类型、厚度范围和生产周期要求来选择功率等级,而不是仅仅追求最高的功率。
5. 焦点位置是切割质量的关键
焦点位置是激光切割过程中最关键的参数之一。
简而言之:
焦点位置决定了激光能量在薄片厚度方向上的分布情况。
如果焦距过高或过低,都会影响切割性能。
1)薄片
薄片通常需要高能量密度。
如果关注点出现显著偏差,可能会导致:
- 加宽的切口(切割宽度)
- 切割不完全(未能切透)
- 毛刺增多
- 切割质量下降
2)厚板
切割厚板需要考虑激光能量在材料内部的分布情况。
焦点位置的调整通常需要根据多种因素综合考虑:
- 材料
- 厚度
- 激光功率
- 喷嘴类型
- 气体压力
- 切割速度
3)不要盲目依赖固定焦距
最佳聚焦位置会因材料、厚度和所用气体的不同而有所变化。
因此,实际生产操作应建立以下系统:
材料 + 厚度 + 气体 + 功率 → 相应的焦点参数
这有助于构建公司自己的专有流程数据库。
6. 喷嘴的选择至关重要
虽然喷嘴只是一个很小的部件,但它对切割质量有着显著的影响。
常见的喷嘴类型包括:
- 单层喷嘴
- 双层喷嘴
具有不同孔径的喷嘴,例如:
1.0毫米
1.2毫米
1.5毫米
1.8毫米
2.0毫米
2.5毫米
3.0毫米
实际的选择不能仅仅依据材料厚度。
还必须考虑其他因素:
- 激光功率
- 辅助气体
- 气体压力
- 切割速度
- 材料
- 喷嘴结构
喷嘴必须精确地居中。
这是一个经常被忽视的问题。
如果激光束没有精确地位于喷嘴中心:
这可能导致:
- 一侧积聚浮渣
- 斜切边缘
- 不稳定的切割
- 喷嘴碰撞
- 穿孔异常
因此,应定期检查:
喷嘴同心度至关重要。
7. 选择辅助气体的技巧
辅助气体的作用不仅仅是“吹走熔渣”。
它实际上在以下方面发挥着作用:
- 炉渣清除
- 冷却
- 氧化反应
- 切割速度控制
- 切割质量控制
常见气体:
氧气(O₂)
主要用于切割碳钢。
优点:
- 强大的切割能力
- 在厚板上表现良好
- 低成本
缺点:
- 切边上会形成氧化层。
氮气(N₂)
主要用于:
- 不锈钢
- 铝
- 铜
- 高品质美观部件
优点:
- 切边氧化程度极低
- 更好的切割面外观
- 适用于后续焊接和表面处理
缺点:
- 天然气成本上涨
- 厚板切割需要高气压和强大的设备能力。
压缩空气
近年来,空气切割技术越来越受欢迎。
优点:
- 低成本
- 易于到达
- 加工某些薄片非常经济实惠
然而,由于空气中含有氧气和水分,因此必须注意以下几点:
空气压缩机+干燥机+过滤系统
空气中水分含量过高会影响切割稳定性,并增加污染相关部件的风险。
8. 如何调整切割速度?
切削速度是一个关键参数。
1)速度太快
潜在问题:
- 未完全渗透
- 底部浮渣粘附
- 未完成的裁剪缝
- 未能顺利通过尖角
- 小孔质量下降
2)速度太慢
潜在问题:
- 过度燃烧
- 热影响区 (HAZ) 增大
- 加宽的切口
- 板块变形
- 边缘发黑
- 浮渣粘附性增强
因此,正确的心态不是“越快越好”。
相反,目标是在保证完全穿透和高切割质量的同时,最大限度地提高稳定的切割速度。
9. 如何判断切削速度是否合适?
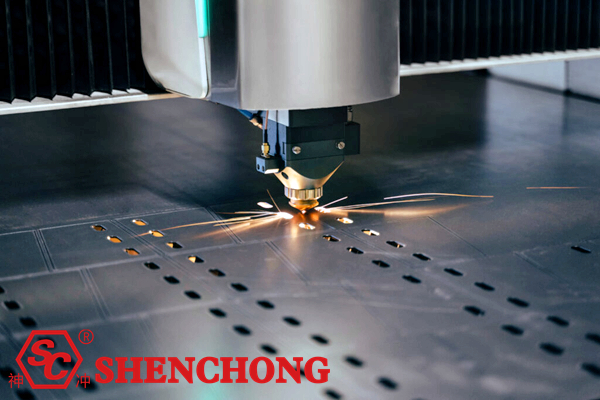
你可以看到切割产生的火花。
1)正常状态
火花:
- 顺利排出
- 稳定方向
- 没有明显的向上回喷
- 连续切割线
2)速度太快
通常观察到的情况:
- 火花明显向后拖曳
- 底部排渣困难
- 部分区域切割不完整
3)速度太慢
可能导致:
- 扩大的熔融区
- 异常集中的火花
- 板边过热
这是一种非常实用的现场评估方法。
10. 穿孔技术
激光切割过程中,穿孔往往是最容易出现问题的环节之一。
尤其是:
厚板、高反射材料和特殊材料
穿孔更难。
1)穿孔时不要使用标准切割参数。
穿孔条件与连续切割条件不同。
通常需要对以下内容进行单独设置:
- 穿透力
- 穿孔时间
- 穿透性气体压力
- 穿透焦点位置
- 穿刺脉搏次数
- 穿孔高度
2) 对于较厚的耳骨板,建议采用多阶段穿孔法。
对于厚盘子,您可以使用:
低能量预穿刺 → 高能量穿透
或者分阶段穿孔。
这有助于减少:
- 溅
- 镜片污染
- 喷嘴损坏
- 穿孔失败
11. 小孔切割技术
这是实际生产中的一项关键技术。
例如:板材厚度 6 毫米,孔径 6 毫米
切割这种小孔比切割标准轮廓要困难得多。
一般来说:
孔径越接近板材厚度,切割难度就越大。
对于小孔加工,重点在于调整:
- 激光功率
- 速度
- 焦点位置
- 气体压力
- 穿孔参数
- 引言
- 弯道速度
不要直接复制用于外轮廓的参数。
12. 为什么小孔经常会变成椭圆形?
常见原因包括:
1)切割速度过快
这是测试文本,单击 “编辑” 按钮更改此文本。
2)加速度过高
该机械系统在小圆圈内频繁改变方向。
3)激光功率过高
容易导致局部热量积聚。
4)气体压力不当
排渣能力不足。5)聚焦不准确
这导致切口两侧的能量分布不均匀。
5)机器运动精度不足
具体而言:
- 货架
- 齿轮
- 导轨
- 伺服系统
这些部件的误差会影响小孔的圆度。
13. 急转弯技巧
直线切割相对容易。
设备和工艺能力的真正考验在于:
尖角、锐角、窄槽、小孔和复杂的图案。
如果激光头在转弯时保持高速运转,可能会出现以下问题:
- 尖角的圆角
- 过度燃烧
- 尺寸偏差
- 熔化引起的膨胀
- 因此,通常需要:
- 降低弯道速度 + 调整激光功率输出
这样可以确保在尖角区域获得更合适的热量输入。
14. 引言的重要性
精心设计的导入线可以防止工件起始点出现明显的缺陷。
常用方法:
- 直线导入
- 电弧导入
- 切线引言
对于对美观性要求较高的零件,建议避免直接从产品的关键边缘开始切割。
穿孔点可以放置在:
废料区或导入区。
这显著提高了产品的边缘质量。
15. 避免热变形的技术
激光切割薄板特别容易发生热变形。
这是由激光产生的局部高温造成的。
常见表现:
- 板材翘曲
- 工件变形
- 卷边
- 尺寸变化
解决方案:
方法一:优化嵌套
避免将大量小部件集中在一个区域内。
方法二:采用跳切法
改变切割顺序以减少局部热量积聚。
方法三:分段切割
将整张纸分成多个区域。
方法四:正确设置切割顺序
通常先切割内部结构,再切割外部结构。
这样可以防止外轮廓过早地切断板材对工件的支撑。
16. 嵌套技术
有效的嵌套可以直接提高材料利用率。
需要考虑的因素:
- 零件间距
- 纸张边缘边距
- 切缝宽度
- 热影响区(HAZ)
- 零件方向
- 滚动方向
- 后续弯曲方向
对于零件的大批量生产,可以采用共线切割。
例如,两个矩形部分共用一条边。
这样就可以:
- 缩短切割长度
- 穿孔手术减少
- 提高生产效率
- 降低天然气消耗
- 更高的材料利用率
但是,共线切割需要特别注意以下几点:
切割顺序和热变形。
17. 镜头保护技巧
光纤激光切割机的保护透镜是一种高频耗材。 防护镜片受到污染会导致:
- 降低激光功率
- 异常光束斑点
- 未能切透材料
- 降低切割速度
- 切割质量差
- 镜头过热甚至损坏
因此,检查不应仅限于出现切割问题的时候。
建议建立:
防护镜片的例行检查计划。
18. 如何判断防护镜片是否被污染?
请检查以下各项:
- 镜头表面有灰尘
- 黄色斑点
- 黑色消融点
- 油渍
- 裂缝
如果发现任何异常情况,请按照设备制造商的指南检查并更换镜头。
请勿用普通纸巾或手指直接擦拭光学表面。
19. 切割头高度控制
激光头与金属板之间的距离至关重要。
如果高度太高:
- 气流分散
- 排渣能力下降
- 切割变得不稳定
如果高度太低:
- 碰撞风险增加
- 喷嘴容易损坏
- 炉渣很容易污染喷嘴
因此,保持稳定的喷嘴到纸张距离至关重要。
现代设备通常采用:
电容式高度跟踪系统
自动控制激光头高度。
20. 如果金属板不平整,应该怎么办?
如果金属板出现明显的变形,建议:
- 使用自动高度调节
- 降低切割风险
- 防止激光头碰撞
- 对严重变形的板材进行预处理
对于超薄片材而言,平整度对于加工质量尤为重要。
21. 如何减少浮渣(炉渣)的形成?
熔渣形成是激光切割中最常见的缺陷之一。
可以在以下几个方面进行调整:
1)增加或降低切削速度
根据浮渣的形状确定调整量。
2)调节辅助气体压力
压力过低:
排渣能力不足。
压力过高:
可能导致熔融材料出现异常行为。
3)调整焦点
焦点不正确会导致难以将熔融材料从切口底部排出。
4)检查喷嘴
喷嘴问题,例如:
- 形变
- 污染
- 错位(偏心)
……都会影响气体流动。
5)检查镜头
保护镜片的污染也会导致实际输出功率下降。
22. 常见激光切割缺陷及解决方案
削减问题 | 常见原因 | 优先检查 |
未完成切割 | 速度过快/动力不足/注意力异常集中 | 力量、速度、专注 |
底部的浮渣 | 气体压力、速度或焦距不当 | 气体压力、速度 |
顶部变黑 | 过量的热输入 | 动力、速度 |
粗切边缘 | 参数不匹配 | 专注、速度、油门 |
加宽的切口 | 精力过剩/注意力异常集中 | 专注力,力量 |
圆形孔洞逐渐变为椭圆形 | 速度、加速度或机械精度 | 参数、伺服、机械 |
尖角被磨圆 | 边角处过热 | 速度、动力 |
一侧有浮渣 | 喷嘴错位 | 同轴性 |
穿孔失败 | 穿孔参数不当 | 穿透力/时间 |
切片质量突然下降 | 镜片污染 | 防护镜片 |
不稳定的切割 | 燃气供应或喷嘴问题 | 气体压力,喷嘴 |
板块变形 | 热量集中 | 嵌套,序列 |
23. 切削参数涉及的不仅仅是一个数字。
许多操作员在调整参数时只关注速度,这是不够的。
一套完整的工艺参数至少应包括:
功率 + 速度 + 聚焦 + 喷嘴 + 气体 + 气体压力 + 高度 + 穿透参数
因此,建立内部激光切割工艺数据库至关重要。
例如:
材料 | 厚度 | 气体 | 力量 | 喷嘴 | 速度 | 重点 | 气压 |
Q235 | 3毫米 | 氧气 | 6千瓦 | 1.5毫米 | 过程测试 | 过程测试 | 过程测试 |
Q235 | 6毫米 | 氧气 | 6千瓦 | 1.5/2.0毫米 | 过程测试 | 过程测试 | 过程测试 |
304 | 3毫米 | N₂ | 6千瓦 | 1.5毫米 | 过程测试 | 过程测试 | 过程测试 |
304 | 6毫米 | N₂ | 6千瓦 | 2.0毫米 | 过程测试 | 过程测试 | 过程测试 |
铝 | 3毫米 | N₂/空气 | 6千瓦 | 1.5毫米 | 过程测试 | 过程测试 | 过程测试 |
注意:表中的参数应基于具体的激光源、切割头、喷嘴、材料批次和工艺验证结果;不应直接用作通用设置。
24. 不同厚度的工艺策略
0.5-2毫米薄片
重点:
- 高速
- 低热输入
- 小孔质量
- 防止过度燃烧
- 防止板材变形
3-6毫米中薄片
这是激光切割生产中非常常见的厚度范围。
重点:
- 速度
- 辅助气体
- 焦点位置
- 小孔质量
- 共线切割
8-12毫米中等厚度板材
重点转移到:
- 冲孔
- 气体除渣
- 喷嘴
- 焦点位置
- 气体压力
- 切面垂直度
厚度为16-30毫米的板材
重点:
- 激光功率
- 穿刺能力
- 气体压力
- 焦点位置
- 切割速度
- 材料质量
- 切割头能力
切割厚板材时,不应只追求速度,而应优先考虑以下几点:
稳定性+切面质量+连续加工能力。
25. 提高切割效率的核心方法
如果目标是提高产能,请考虑以下方法:
1)提高激光功率
适用于大批量厚板材加工。
2)优化切削参数
避免长期依赖保守参数。
3)减少穿孔数量
通过优化嵌套和共线切割实现。
4)优化切割路径
减少非切割(空切)运动。
5)增加加速度
在机床性能极限范围内提升动态性能。
6)自动化装卸
减少人工搬运。
7)自动排版
提高材料利用率。
8)建立参数数据库
缩短机器设置/测试时间。
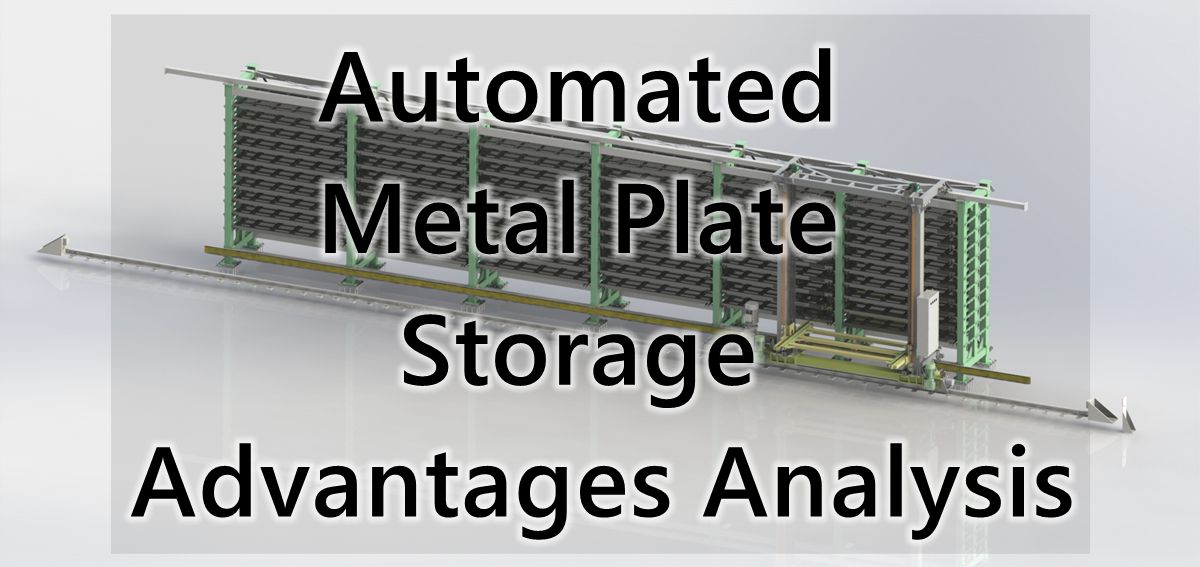
26. 将机器人/自动化装卸与激光切割相结合
典型工作流程:
智能材料存储 → 自动材料回收 → 激光切割 → 成品分拣 → 废料处理 → 成品缓冲
这将减少:
- 人工搬运
- 等待时间
- 寻找材料所花费的时间
- 装卸时间
- 生产错误
与此同时,它有所改进:
- 设备利用率
- 人员安全
- 生产连续性
- 材料利用
对于大批量钣金生产而言,这代表了激光切割技术从“独立加工”向“智能制造单元”发展的一个关键方向。
27. 激光切割机日常维护技巧
每日检查
需要重点检查的项目:
- 喷嘴
- 防护镜片
- 气体压力
- 冷水机
- 激光头
- 钣金平台
- 除尘系统
每周检查
建议检查的项目:
- 导轨
- 齿条
- 传动部件
- 电缆
- 燃气管道
- 冷却系统
- 喷嘴同轴度
- 定期检查
包括:
- 激光输出状态
- 光学系统
- 运动精度
- 伺服系统
- 自动高度调节系统
- 冷却液
- 压缩空气系统
维护保养应按照设备制造商的要求进行。
28. 提高激光切割精度的技巧
如果需要很高的尺寸精度,则必须在三个方面进行考虑:机械、软件和工艺。
机械方面
查看:
- 导轨精度
- 齿轮齿条
- 导螺杆
- 机器框架刚性
- 横梁变形
- 伺服电机
软件方面
查看:
- CAD图纸
- CAM参数
- 切口补偿
- 引言
- 路径规划
- 加速/减速
流程方面
查看:
- 板材厚度
- 热变形
- 剪辑顺序
- 焦点
- 切割速度
29. 如何提高切割面垂直度?
切割厚板时,这一点尤其重要。
如果切割轮廓顶部较宽底部较窄(或反之亦然),则可能是激光束沿材料厚度方向的能量分布存在问题。
需要重点检查的方面:
- 焦点位置
- 激光束质量
- 喷嘴同轴度
- 辅助气体
- 切割速度
- 防护镜片
- 物质条件
如果问题仍然存在,则需要进一步检查激光束和切割头的光学系统。
30. 生产车间最实用的故障排除顺序
当激光切割质量突然下降时,不要立即对所有参数进行剧烈更改。
推荐方法:
步骤 1:检查板材
核实内容:材料类型、厚度和平整度。
步骤 2:检查喷嘴
核实:检查是否有变形、堵塞或污染。
步骤 3:检查保护镜片
核实:检查是否有污染或损坏。
第四步:检查气体
核实:气体类型、压力、纯度和流量。
第五步:检查对焦情况
确认:对焦位置正确。
步骤六:检查速度
进行一些细微调整。
步骤 7:检查电源
确认:激光输出正常。
步骤 8:检查机械系统
如果以下问题仍然存在:
- 尺寸误差
- 圆孔的变形
- 直线不直
- 异常重复性
然后进一步检查:
导轨、齿条、伺服系统、机器框架和运动控制系统。
31. 激光切割工艺优化的“黄金法则”
在实际生产中,以下原则可作为快速诊断标准:
未能成功通过:首先检查速度、方向和油门。
浮渣堆积:首先检查速度、气体压力、焦点和喷嘴。
一侧有熔渣:注意喷嘴同心度。
非圆形小孔:检查速度、加速度、聚焦和机械精度。
尖角烧焦:减少拐角处的热量输入。
板材变形:优化排料和切割顺序。
切割质量突然下降:首先检查保护镜片和喷嘴。
无法切割厚板:重点在于力量、穿透力、气体压力和专注力。
薄片易燃:减少热输入,优化速度、功率和穿透力。
32. 金属板材激光切割的高级优化策略
如果一家公司已经能够稳定地进行标准激光切割,那么下一步就是超越“完成切割”的层面,做到:
① 切得更快
增加:
切割速度(米/分钟)
② 切得更好
提升:
- 粗糙度
- 垂直度
- 伯尔斯
- 热影响区(HAZ)
- 圆孔精度
③ 更经济地切割
减少:
- 耗氧量
- 氮消耗
- 用电量
- 喷嘴消耗量
- 镜片消费
④ 切割更可靠
增加:
- 连续处理时间
- 穿孔成功率
- 参数重复性
- 批次一致性
⑤ 巧妙地切割
进一步介绍:
自动对焦 + 自动喷嘴更换 + 自动上下料 + 智能排料 + 智能仓储 + 工艺数据库 + MES 生产管理
最终确立:
智能仓储 → 自动装载 → 激光切割 → 自动分拣 → 成品缓冲 → 数据管理
……一套完整的智能钣金生产工作流程。
33.钣金激光切割快速检查清单
生产人员可按以下顺序直接进行检查:
1)切割前
□ 正确的板材
□ 正确的板材厚度
□ 纸张平整
□ 激光单元状态正常
□ 冷水机运行正常
□ 燃气供应正常
□ 喷嘴状况良好
□ 保护性镜片清洁
□ 对焦已校准
□ 喷嘴同轴度法线
2)在Mtela激光切割过程中
□ 稳定的穿孔
□ 正常火花方向
□ 稳定的切割声
□ 无明显浮渣/炉渣
□ 无明显边缘烧灼痕迹
□ 稳定的激光头高度
□ 稳定的气体压力
□ 板材无严重热变形
3)切割后
□ 检查切割面
□ 检查是否有毛刺
□ 检查尺寸
□ 检查孔径
□ 检查圆度
□ 检查垂直度
□ 记录最佳参数
□ 更新流程数据库
34. 总结:真正高水平激光切割的定义是什么?
高水平的钣金激光切割不仅仅是拥有一台大功率激光切割机那么简单。
真正优秀的激光切割工艺需要在以下几个方面都做到完美:
设备、材料、参数、气体、喷嘴、聚焦、穿孔、切割路径、嵌套、维护和自动化。
这可以用一个概括性的公式来说明:
高质量激光切割 = 合适的激光功率 + 稳定的光束质量 + 精确的聚焦 + 合适的喷嘴 + 合适的辅助气体 + 精确的气体压力 + 合理的切割速度 + 优异的机器运动精度 + 正确的切割路径 + 良好的维护
对于现代钣金加工厂而言,未来的发展方向是:
高功率激光切割 → 高速切割 → 自动装卸 → 智能嵌套 → 自动分拣 → 智能仓储 → MES/ERP 数据集成
这代表了钣金激光切割发展的核心轨迹——从独立机器向智能、自动化和无人生产线发展。
 Chinese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese