Obsah
Podpěrné zařízení pro ohýbání CNC ohraňovacího lisu je pomocné zařízení instalované před ohýbacím strojem pro podepření velkých nebo těžkých plechů. Snižuje prohýbání plechu, odsazení, povrchové škrábance a únavu obsluhy synchronním nastavením úhlu a trajektorie pohybu podpěrné plošiny během procesu ohýbání.
Tato příručka systematicky vysvětluje strukturu zařízení, princip činnosti, instalaci a uvedení do provozu, provozní postupy, nastavení parametrů, bezpečnostní předpisy, údržbu a běžné poruchy. Může sloužit jako referenční dokument pro školení v oblasti dodávek zařízení, provoz na místě a každodenní údržbu.
Rozsah použití uživatelské příručky k následnému ohýbání:
CNC hydraulické ohraňovací lisy, hybridní servo ohraňovací lisy, velká zařízení pro ohýbání plechů a podpůrné systémy pro následnou materiálovou podporu.
Důležitá poznámka:
Následná zařízení pro podporu materiálu od různých výrobců, modelů a řídicích systémů se liší počtem servoos, nosností, způsobem instalace, synchronním řízením a bezpečnostní logikou.
Tento dokument je obecnou provozní příručkou. Skutečné použití musí být založeno na typovém štítku zařízení, pokynech výrobce, elektrických výkresech a parametrech pro převzetí na místě.
1. Přehled zařízení pro ohýbání CNC lisů s následným ohýbáním
1) Co je to podpůrné zařízení pro ohýbání?
Sledovací zařízení ohýbacího lisu je systém pro podepření plechu používaný ve spojení s ohýbačkou. Během ohýbání je jedna strana plechu sevřena horní a dolní matricou ohýbačky, zatímco druhá strana se může v důsledku vlastní hmotnosti prohýbat nebo otáčet. Sledovací zařízení ohýbačky CNC ohraňovacího lisu podpírá plech a sleduje jeho rotaci, čímž pomáhá udržovat stabilní pohybovou polohu.
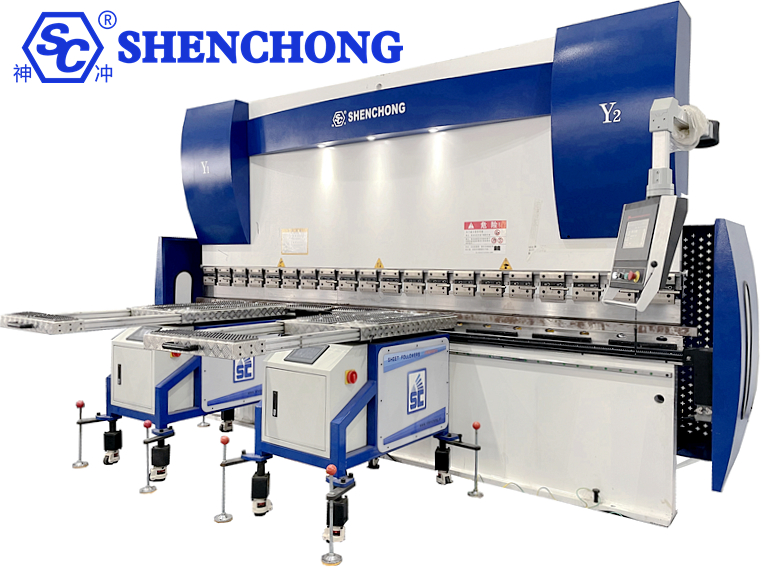
- Počáteční stav materiální podpory
Plech je umístěn na plošině pro podepření materiálu a zařízení pro podepření materiálu je v pohotovostní nebo počáteční poloze. Obsluha provede polohování, nastavení pravítka a potvrzení obrobku.
- Následný stav ohýbání
Jak se posuvník sjíždí dolů a plech se postupně ohýbá, platforma pro podepření materiálu upravuje svůj úhel podle nastavené trajektorie nebo pokynů řídicího systému a neustále podpírá plech.
- Stav vrácení a vykládky
Po dokončení ohýbání se zařízení pro podepření materiálu vrátí do bezpečné polohy nebo přejde do další polohy podle programu, což usnadňuje odstraňování materiálu, převrácení nebo kontinuální ohýbání.
2) Hlavní aplikace
- Podpora plechových dílů
Během ohýbání plechu sleduje nosné rameno pohyb plechu, čímž poskytuje oporu a snižuje riziko prohýbání u dlouhých, širokých a velkých tenkých plechů.
- Zlepšená stabilita v ohybu
Snižuje kývání, posuny polohy a lokální deformace způsobené vlastní hmotností plechu, což pomáhá udržovat konzistenci rozměrů a úhlů ohybu.
- Snížená pracovní náročnost
U velkých klimatizačních panelů, výtahových panelů, skříní skříní a dlouhých plechů snižuje nosné rameno zátěž obsluhy, která musí plechy neustále zvedat.
- Podporuje poloautomatické ohýbání
Může pracovat ve spojení s řídicími systémy CNC ohýbaček a podílet se na řízení programu ve vhodných konfiguracích, aby se dosáhlo stabilnějšího a opakovatelnějšího procesu ohýbání.
3) Aplikační odvětví
- Klimatizační a chladicí zařízení: Velké skříně, potrubí, vnější panely výměníků tepla.
- Výroba výtahů: Panely kabin, dveřní panely, ozdobné panely.
- Elektrické a rozvaděčové systémy: Rozvaděče, rozvaděče, serverovny.
- Stavební stroje: Ochranné kryty, konstrukční prvky. Zpracování nerezové oceli: velké dekorativní panely, kryty zařízení.
- Větrací a ochranná zařízení: vzduchovody, skříně zařízení na odsávání prachu.
- Nová energetická zařízení: pouzdra bateriových zařízení, plechové díly skříní pro skladování energie.
2. Struktura zařízení a hlavní komponenty
Seznam hlavních komponent:
Součásti | Hlavní funkce | Zaměření na provoz a údržbu |
Nosný rám | Podepřít celý mechanismus a přenést zatížení | Zkontrolujte upevňovací šrouby, svary a strukturální deformaci |
Platforma pro materiální podporu | Podepřete volný konec plechu | Zkontrolujte opotřebení, čistotu a rovnost povrchu |
Následná podpůrná složka | Podpora a řízení rotace platformy | Zkontrolujte vůle, spojovací kolíky a rušení pohybu |
Servomotor a ovladač | Řízení polohy, rychlosti a trajektorie pohybu | Zkontrolujte alarmy, přetížení a elektrické připojení |
Převodový mechanismus | Přenos hnací síly na podpůrnou plošinu | Zkontrolujte ozubená kola, vodicí šrouby, reduktory nebo ojnice |
Prvek zpětné vazby polohy | Poskytněte zpětnou vazbu o poloze nebo úhlu | Zkontrolujte enkodéry, senzory a signály zpětné vazby |
Řídicí systém | Koordinace ohýbačky a podpůrného materiálu | Kontrola parametrů, programů a stavu komunikace |
Bezpečnostní zařízení | Zajistěte nouzové zastavení, koncové spínače a nezbytné bezpečnostní prvky | Proveďte funkční testy dle pokynů výrobce |
Různá zařízení nemusí obsahovat všechny výše uvedené komponenty. Některé modely používají nezávislé řídicí jednotky, zatímco jiné jsou přímo propojeny s CNC systémem ohýbačky; pohon může být také servoelektrický nebo hydraulický.
3. Princip činnosti a řízení synchronizace
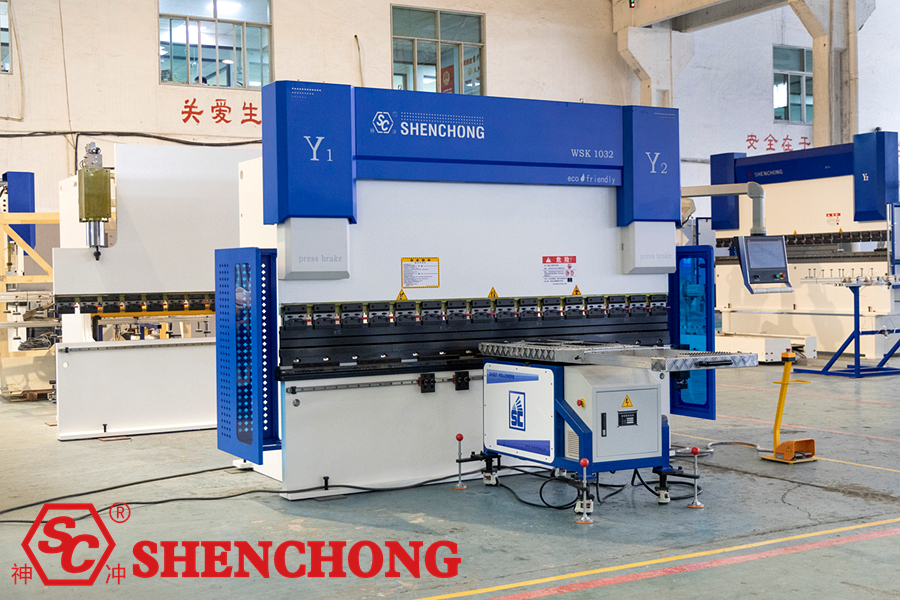
1) Základní princip fungování
Hlavním úkolem systému ohýbacího lisovacího nářadí CNC je nastavení polohy nebo úhlu podpěrné plošiny materiálu na základě pohybu jezdce ohýbačky a otáčení plechu, čímž se zajišťuje nepřetržitá a stabilní opora plechu během ohýbání.
Tok:
Signál polohy / pohybu jezdce ohýbačky
↓
Řídicí jednotka vypočítává trajektorii letu a polohu cíle
↓
Servopohon ovládá motor a mechanický převodový mechanismus
↓
Podpěrná plošina pro materiál sleduje pohyb plechu a poskytuje oporu
↓
Zpětná vazba polohy a následná korekce pohybu (např. konfigurace zpětné vazby v uzavřené smyčce)
Toto je typický diagram architektury řízení. Skutečný zdroj signálu, metoda zpětné vazby a řídicí sekvence by měly být založeny na elektrických výkresech konkrétního zařízení.
Vezměme si jako příklad běžné servopohony, jejichž pracovní proces zahrnuje:
- Akvizice signálu: Získávání polohy posuvníku, stavu pohybu nebo zpětné vazby z vyhrazených senzorů.
- Výpočet trajektorie: Řídicí jednotka vypočítá cílovou polohu na základě pohybu posuvníku, nastavených parametrů a křivky sledování.
- Provedení pohonu: Servosystém pohání rameno nebo plošinu pro podepření materiálu do pohybu.
- Synchronní sledování: Plošina se přizpůsobuje úhlu ohybu plechu.
- Návrat k resetu: Po ohnutí se systém vrátí do nastavené polohy dle programu.
2) Hlavní režimy pohybu sledovacího zařízení
A. Následná činnost Rotary
Podpěra materiálu se otáčí kolem otočného bodu a sleduje úhel ohybu plechu. Běžně se používá v ohýbacích podmínkách vyžadujících podepření volného konce plechu.
B. Nastavení zvedání
Používá se k přizpůsobení různým výškám forem, výškám obrobků nebo polohám instalace zařízení. Zvedání může být nastaveno ručně nebo provedeno motorem či jiným pohonným mechanismem.
C. Pomocný pohyb
Podpůrná plocha materiálu využívá kuličková ložiska, válečky nebo jiné konstrukce s nízkým třením, které usnadňují polohování, pohyb a naklápění plechů. Ne všechny podpůrné plošiny materiálu jsou těmito konstrukcemi vybaveny.
3) Které parametry ovlivňují účinek ohýbacího kladíčka CNC ohraňovacího lisu?
Ovlivňující faktory | Potenciální problémy | Upravit směr |
Následná výchozí pozice | Ztráta podpory nebo překážky při ohýbání plechu | Kalibrace podle polohy obrobku a formy |
Rychlost následných kroků | Plošina nedrží krok s plechem nebo se pohybuje příliš rychle | Upravte křivku rychlosti dle návodu k obsluze zařízení |
Úhel sledování | Nesoulad polohy plošiny a plechu | Překalibrujte úhel nebo trajektorii |
Zpětná vazba senzoru | Následné zpoždění, chyba polohy | Zkontrolujte instalaci signálu a senzoru |
Hmotnost obrobku a těžiště | Nestabilní podpěra, přetížení pohonu | Přepočítat zatížení a polohu podpory |
Otvor a výška formy | Nevhodná poloha plošiny nebo kolize | Upravte mechanickou polohu a procesní parametry |
Klíčový princip:
Nenastavujte pouze maximální rychlost sledování. Vhodná rychlost, úhel, výchozí pozice a trajektorie návratu jsou důležitější než pouhé zvýšení rychlosti.
4. Instalace a mechanické nastavení
Instalaci a první uvedení do provozu doporučuje provést výrobce zařízení nebo kvalifikovaný technik. Místo instalace a vzdálenost od zařízení se liší v závislosti na konstrukci zařízení. Rozměry z jiných modelů nelze na tento stroj přímo aplikovat.
1) Příprava před instalací
Před instalací ověřte následující položky:
- Ověřte model následného zařízení, jmenovité zatížení a model ohýbačky.
- Zkontrolujte rám, nosnou plochu materiálu, nosné rameno a součásti převodovky, zda nejsou poškozeny.
- Ověřte, zda základ pro instalaci zařízení nebo pohyblivá základna splňuje požadavky.
- Ověřte, zda napájecí napětí, uzemnění a elektrická rozhraní splňují požadavky na zařízení.
- Připravte výkresy zařízení, schémata zapojení a instalační pokyny.
- Uvolněte prostor před ohýbačkou a ponechte prostor pro pohyb podpěry materiálu.
- Na základě posouzení rizik na místě zaveďte opatření k vypnutí napájení, označení a prevenci náhodného spuštění.
2) Kroky mechanické instalace
– Umístění Ohýbací lis s CNC lisem
Přesuňte sledovací zařízení na určené místo před ohýbačkou a ujistěte se, že mezi plošinou pro podepření materiálu, podpěrným ramenem a pracovním prostorem ohýbačky nic nepřekáží.
– Nastavení výšky
Výšku podpěry materiálu upravte podle pracovní plochy spodní matrice ohýbačky, výšky matrice a požadavků na podpěru obrobku. Zda má být v jedné rovině, mírně níže nebo použít jiné nastavení, je nutné dodržovat pokyny výrobce.
– Nastavení vzdálenosti mezi přední a zadní částí
Ujistěte se, že povrch podpěry materiálu je v poloze, která umožňuje účinné podepření obrobku, a zároveň zajistěte, aby plech během otáčení nenarazil na povrch podpěry materiálu ani na mechanismus.
– Kontrola polohy zleva doprava
Zkontrolujte, zda podpěra materiálu odpovídá těžišti obrobku, délce ohybu a rozsahu podepření. Při použití více podpěr materiálu zkontrolujte také, zda mezi nimi nedochází k kolizi.
– Zajistěte a znovu zkontrolujte
Utáhněte mechanické spoje, brzdy koleček nebo upevnění nohou dle pokynů a zkontrolujte rovinnost a vůli.
3) Elektrické zapojení a kontroly signálů
Elektrické zapojení by měl provést kvalifikovaný elektrikář dle výkresů zařízení. Neposuzujte způsob zapojení pouze podle barvy kabelu nebo vzhledu rozhraní.
Mezi hlavní kontrolní položky patří:
Kontrolní položky | Požadavky na přijetí |
Hlavní zdroj napájení | Konfigurace napětí, frekvence a ochran splňuje požadavky uvedené na typovém štítku. |
Ochranné uzemnění | Uzemnění je spolehlivé. |
Servopohon | Model se shoduje, žádné abnormální alarmy. |
Snímač polohy | Instalace je bezpečná, změny signálu jsou správné. |
Řídicí komunikace | Signály ohýbačky a servopohonu odpovídají definicím rozhraní. |
Koncové spínače a nouzové zastavení | Inspekce a funkční testování se provádějí dle konstrukční logiky. |
Rozložení kabelů | Žádné tření, stlačení ani zapletení do pohyblivých částí. |
Zvláštní poznámka:
Pokud používáte externí magnetické pravítko, nezávislý PLC nebo specializovaný snímač posuvu posuvníku, striktně dodržujte během instalace schéma zapojení odpovídajícího modelu. Nepřipojujte libovolně signály, neupravujte bezpečnostní obvod ohýbačky ani neobcházejte ochranné funkce.
5. Spuštění, ladění a první spuštění
1) Kontrolní seznam před spuštěním
Před zahájením každé směny by měl operátor provést následující kontroly:
Mechanická struktura:
- Podpěrná plošina materiálu, podpěrné rameno a rám nemají žádné zjevné deformace ani praskliny.
- Spojovací šrouby, brzdová zařízení a upevňovací mechanismy jsou spolehlivé.
- Dráha pohybu je bez nářadí, odpadu nebo jiných překážek.
Elektrický systém:
- Napájení, uzemnění a ovládací panel jsou v normálním stavu.
- Senzory a ovladače nemají žádné abnormální alarmy.
- Nouzové zastavení a omezovací zařízení jsou v normálním stavu.
Obrobek a forma:
- Rozměry, hmotnost a těžiště obrobku odpovídají možnostem zařízení.
- Forma je správně nainstalována a platforma pro podepření materiálu odpovídá dráze pohybu obrobku.
- Plech nevykazuje žádné abnormální podmínky, které by mohly způsobit prokluzování nebo nestabilitu.
2) Postup prvního spuštění
Spuštění zařízení:
Po ověření, že je pracovní prostor volný, spusťte ohýbačku a následné zařízení postupně podle pokynů výrobce.
Kontrola řídicího rozhraní:
Ověřte, zda je displej normální, zda je komunikace v pořádku a zda nejsou k dispozici žádné nezpracované alarmy ovladače nebo senzoru.
Nulový návrat:
Vraťte příslušné osy do referenční polohy podle pokynů v návodu k obsluze. Pokud zařízení vyžaduje, aby se suport ohýbačky nejprve vrátil do nuly, striktně dodržujte jeho spouštěcí sekvenci.
Manuální výběr režimu:
Pro kontrolu směru pohybu, koncových spínačů a zpětného chodu sledovacího zařízení použijte krokování nebo ruční ovládání. Ruční režim nevylučuje riziko selhání bezpečnostní funkce.
Zkouška bez zátěže:
Bez obrobku ověřte každý směr pohybu a rozsah pohybu při stanovené bezpečné rychlosti zařízení.
Ohýbání zkušebního kusu:
Pomocí validovaného zkušebního vzorku a procesních podmínek s nízkým rizikem zkontrolujte, zda podpěrné působení materiálu odpovídá pohybu plechu.
Produkce po potvrzení:
Ověřte kvalitu ohybu, stabilitu podepření materiálu, vůli pohybu a funkčnost bezpečnostních zařízení a zaznamenejte výsledky ladění.
3) Jak nastavit klíčové parametry?
Parametry | Principy nastavení | Časté chyby |
Původní pozice | Kalibrace podle programu referenčních bodů zařízení | Nesprávné zarovnání původu způsobující abnormální zdvih |
Výchozí pozice | Zajistěte umístění obrobku a počáteční stabilitu podepření | Nedostatečná podpěra materiálu před ohýbáním plechu |
Rychlost následné kontroly | Přizpůsobte rychlost ohýbání vlastnostem obrobku | Neshoda způsobená nadměrně nízkou nebo vysokou rychlostí |
Úhel sledování | Nastavení podle tvaru obrobku a řídicí logiky | Relativní posuv mezi nosnou plochou materiálu a plechem |
Návratová pozice | Zajistěte dostatek prostoru pro vykládku, obracení a další krok | Náraz na obrobek nebo formu během zpětného zdvihu |
Mezní poloha | Kalibrace na základě skutečného povoleného zdvihu mechanismu | Pohyb překračující meze nebo předčasné spuštění koncových spínačů |
Nastavení načtení | Nepřekračujte podmínky uvedené na typovém štítku a specifikované provozní podmínky. | Alarm přetížení, deformace nebo akčního členu |
Názvy parametrů a logika nastavení různých řídicích jednotek nejsou jednotné. Během počátečního ladění by měly být původní hodnoty zaznamenány položku po položce a parametry by měly být před úpravou zálohovány. Bezpečnostní parametry by neměly být libovolně upravovány ani by neměly být deaktivovány alarmy.
6. Standardní postup následného ohýbání
Následující postup platí pro běžné poloautomatické ohýbací podmínky s ručním podáváním a následnou pomocnou podporou.
Krok 1: Potvrďte proces a obrobek
Zkontrolujte materiál, tloušťku, délku, hmotnost, směr ohybu, otvor formy a postup zpracování plechu.
Ověřte, zda je únosnost sledovacího zařízení dostatečná pro splnění skutečných podmínkách podepření.
Krok 2: Úprava polohy podpěry materiálu
Upravte výšku podpěry materiálu, polohu zepředu dozadu a polohu zleva doprava podle velikosti obrobku. Ujistěte se, že je obrobek umístěn stabilně a že se nebude naklánět v důsledku vlastní hmotnosti nebo excentrického zatížení.
Krok 3: Vyberte provozní režim
Vyberte ruční, zkušební nebo automatický režim sledování podle návodu k zařízení a ověřte, že program ohýbání, parametry sledování a bezpečnostní stav jsou správné.
Krok 4: Proveďte ohýbání
Začněte ohýbat podle předepsané metody kontroly provozu. Sledujte, zda plošina s materiálem plynule sleduje plech. Nikdy nevkládejte ruce do nebezpečných oblastí horního nástroje, spodního nástroje, podpěrného ramene nebo jiných pohyblivých mechanismů.
Krok 5: Dokončete zpětný zdvih a vyložte materiál
Před odstraňováním materiálu, jeho převrácením nebo přechodem k dalšímu procesu v souladu s požadavky procesu se ujistěte, že je posuvník a zařízení pro přepravu materiálu v bezpečném stavu pro vykládání.
Šest klíčových požadavků během provozu:
- Nepřekračujte jmenovité zatížení zařízení ani povolený rozsah zatížení mimo střed.
- Netlačte rukama na pohyblivé rameno nesoucí materiál ani na převodový mechanismus.
- Nestůjte v nebezpečných prostorách, kde by se velké plechy mohly kymácet, odrážet nebo spadnout.
- V automatickém režimu neprovádějte neoprávněné ruční zásahy.
- Pokud zjistíte, že materiál není synchronizovaný, zasekává se, koliduje nebo vydává abnormální zvuky, bezpečně zastavte stroj podle nouzového postupu platného na místě.
- Nepokračujte ve výrobě opakovaným resetováním, vynucováním výstupu nebo obcházením blokování, dokud není závada odstraněna.
7. Techniky použití pro různé obrobky
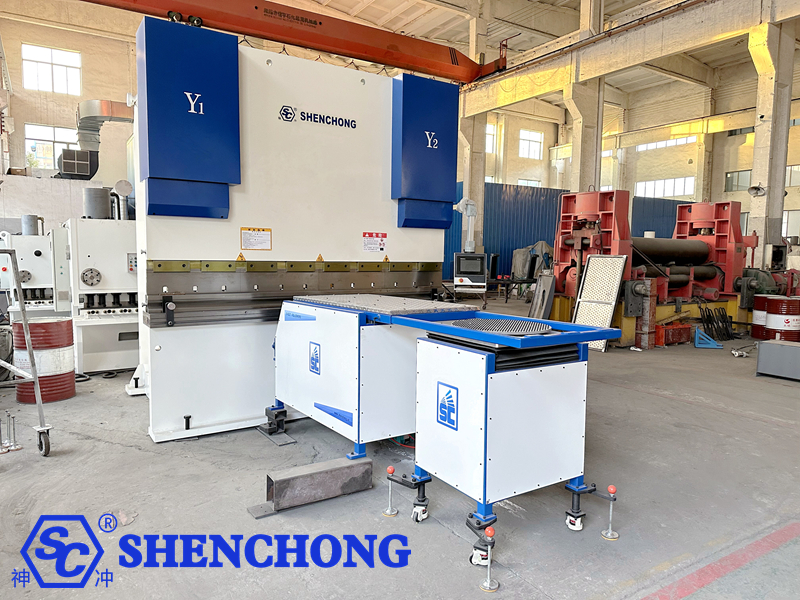
1) Ohýbání dlouhých, tenkých plechů
Zaměřte se na to, aby se zabránilo prohýbání, odchylkám od linie ohybu nebo zbytečným škrábancům na povrchu v důsledku vlastní hmotnosti plechu. 1) Polohy podpěr a následné trajektorie by měly být nastaveny vhodně.
2) Ohýbání velkých těžkých desek
Upřednostněte výpočet hmotnosti desky, těžiště, reakční síly podpěry a excentrického zatížení. Zařízení pro podepření materiálu nemusí být schopno unést plnou hmotnost obrobku; v případě potřeby by měly být přijaty další zvedací nebo podpěrné systémy potvrzené technickým týmem.
3) Skříňové nástavby a vícenásobné ohyby
Zaměřte se na kontrolu, zda ohnuté hrany, boční příruby a výstupky nepřekážejí podpůrné plošině materiálu, podpůrným ramenům a rámu. V případě potřeby upravte pořadí ohýbání.
4) Hliníkové desky a dekorativní panely
Upřednostňujte používání čistých podkladových povrchů materiálu, kuličkových ložisek nebo ochranných materiálů vhodných pro povrch obrobku a kontrolujte, zda neobsahují kovové třísky, ostré hrany a cizí předměty, abyste snížili riziko poškrábání.
8. Běžné závady a metody jejich řešení
Příznaky poruchy | Možné příčiny | Pokyny pro řešení problémů |
Následné zařízení se nespustí | Porucha napájení, nouzové zastavení se neresetovalo, nebyly splněny podmínky pro spuštění | Zkontrolujte napájení, alarmy a bezpečnostní stav |
Materiální platforma se neřídí | Žádný signál ze senzoru, chyba komunikace, nesprávný režim řízení | Zkontrolujte signály zpětné vazby, stav komunikace a režim |
Směr sledování je obrácený | Chyba konfigurace směru nebo abnormální parametry | Po vypnutí zkontrolujte směrovou konfiguraci podle postupů výrobce. |
Významné zpoždění v pohybu | Porucha zpětné vazby, nesoulad parametrů trajektorie, nadměrný mechanický odpor | Zkontrolujte signály, parametry a stav mechanického pohybu |
Vibrace plošiny nebo abnormální hluk | Volné spojení, opotřebení převodovky, zasekávání mechanismu | Po vypnutí a odpojení napájení zkontrolujte mechanickou konstrukci |
Alarm přetížení serva | Přetížení, mechanické rušení, abnormální přenosový odpor | Eliminujte rušení a ověřte stav zátěže a měniče |
Nesprávná výchozí poloha | Posun referenčního bodu, uvolněný senzor nebo změny parametrů | Znovu proveďte předepsaný kalibrační postup |
Škrábance na povrchu obrobku | Cizí předměty, otřepy nebo nesprávný kontakt s povrchem podkladového materiálu | Očistěte povrch podkladu a zkontrolujte kontaktní plochu |
Nestabilní úhel ohybu | Nekonzistentní podpěra plechu, rozdíly v materiálech nebo odchylky od procesu | Zkontrolujte podpěru, formu, tloušťku desky a postup ohýbání |
Neúplný zpětný zdvih | Abnormální koncové spínače, překážky nebo nesprávné parametry programu | Zastavte automatický provoz a zkontrolujte zdvih a zpětnou vazbu |
Standardní postup odstraňování problémů:
- Zastavte probíhající provoz a uveďte nebezpečné pohyby do bezpečného stavu v souladu se specifikacemi zařízení.
- Pokud je třeba zkontrolovat vnitřní mechanismy nebo zapojení, proveďte předepsanou energetickou izolaci, uzamčení a označení a ověřte, že zbytková energie byla bezpečně uvolněna.
- Zaznamenejte si kódy alarmů, krok, ve kterém k chybě došlo, informace o obrobku a veškeré abnormální jevy.
- Proveďte kontrolu podle seznamu závad; opravy mimo pravomoc obsluhy by měl provádět kvalifikovaný personál.
- Po odstranění závad znovu zkontrolujte bezpečnostní funkce a před obnovením výroby proveďte předepsaný test bez zátěže a ověření vzorku.
9. Plán údržby
Cykly údržby by měly být stanoveny na základě četnosti používání zařízení, pracovního prostředí, podmínek zatížení a požadavků výrobce. Níže uvedená tabulka poskytuje doporučený rámec denní údržby a nepředstavuje povinné cykly pro všechny modely.
Cyklus | Obsah údržby | Inspekční normy |
Za směnu | Vyčistěte povrch podkladu; zkontrolujte vzhled, alarmy a stav pohybu | Žádné cizí předměty, žádné abnormální zvuky |
Týdně | Zkontrolujte konektory, brzdy koleček, kabely a upevnění senzoru | Žádné uvolnění, opotřebení ani poškození |
Měsíční | Zkontrolujte opakovatelnost, omezte působení a mezery | Splňuje povolené odchylky stanovené zařízením |
Dle plánu výrobce | Zkontrolujte součásti převodovky, mazací body, ložiska a redukční převod | Podmínky mazání a opotřebení splňují požadavky |
Pravidelný profesionální údržba | Zkontrolujte elektrický systém, pohon, uzemnění a bezpečnostní funkce | Výsledky testů splňují specifikace zařízení |
Po abnormálních opravách | Znovu zkontrolujte mechanickou polohu, zpětnou vazbu, blokování a trajektorii sledování | Výroba může být obnovena až po ověření a schválení |
1) Mazání a čištění
Používejte mazivo předepsaného druhu pouze na místech určených výrobcem.
Nestříkejte čisticí prostředky na servomotory, enkodéry ani elektrické součástky bez rozdílu.
Z podpěrné plošiny materiálu očistěte kovové třísky, olejové skvrny a ostré cizí předměty.
Veškeré problémy, jako je nedostatečné mazání, úniky oleje, opotřebení nebo abnormální nárůst teploty, řešte neprodleně.
2) Senzory a řídicí systém
Zkontrolujte snímače polohy a jejich držáky, zda nejsou uvolněné.
Zkontrolujte magnetickou stupnici, konektory a signální kabely, zda nejsou poškozené nárazem nebo znečištěné.
Zálohujte parametry řídicí jednotky a konfiguraci zařízení.
Neprovádějte aktualizace softwaru, neupravujte parametry ovladače ani svévolně neobnovujte tovární nastavení.
3) Restartování po dlouhodobém vypnutí
Po dlouhodobém odstavení zkontrolujte mechanickou konstrukci, napájení, mazání, senzory a bezpečnostní funkce.
Při opětovném spuštění nejprve dokončete nulování a zkušební chod bez zatížení podle pokynů výrobce, než provedete ohýbání zkušebního vzorku. Neobnovujte výrobu s plným zatížením přímo.
10. Časté otázky týkající se podpůrných materiálů pro následnou péči (FAQ)
Q1: Může zařízení pro podporu materiálu pro následné ohýbání zlepšit přesnost ohýbání?
Za určitých podmínek může zlepšit stabilitu zpracování. Pomáhá zlepšit konzistenci obrobku tím, že podpírá plech, snižuje prohýbání a polohové odchylky. Konečná přesnost je však stále ovlivněna stavem ohýbačky, raznicí, rozdíly v materiálu, kompenzačními parametry a provozními postupy.
Q2: Je zařízení pro podepření materiálu vhodné pro všechny ohýbačky?
Ne. Je nutné potvrdit instalační prostor stroje, nosnost podpěry materiálu, rozsah pohybu, ovládací rozhraní a bezpečnostní blokovací prvky. Některá zařízení vyžadují speciální konzole nebo úpravy od výrobce.
Q3: Může zařízení pro následnou materiálovou podporu zcela nahradit manuální práci?
Ne nutně. Může to snížit ruční zvedání a pomocnou podpůrnou práci, ale řízení bezpečnosti nakládání, polohování, otáčení, zvedání a složitých obrobků stále závisí na konfiguraci zařízení a úrovni automatizace.
Otázka 4: Co mám dělat, když rameno pro podpůrný materiál během provozu vibruje?
Příslušné zpracování by mělo být zastaveno a stroj by měl být zkontrolován, zda nedochází k uvolněným mechanismům, rušení pohybu, znečištění vodicích lišt, opotřebení převodovky nebo k abnormalitám v řízení. Nezvyšujte přímo rychlost ani svévolně neupravujte zesílení serva, abyste problém zamaskovali.
Q5: Jak zabránit poškrábání povrchu plechů z nerezové oceli?
Udržujte opěrnou plochu čistou, odstraňujte kovové třísky a otřepy, zvolte vhodná ochranná opatření pro povrch obrobku a během následné kontroly kontrolujte kluznost a kontakt plechu.
Q6: Jak často je nutná údržba?
Je třeba dodržovat cyklus údržby stanovený výrobcem. Čištění a vizuální kontrola mohou být obvykle součástí každé směny, zatímco kontroly převodového mechanismu, upevňovacích prvků a stavu polohy by měly být součástí pravidelné údržby, přičemž harmonogram by měl být upraven podle náročnosti provozu.
Q7: Lze do pracovní stanice robotického ohýbání integrovat zařízení pro podporu následného materiálu?
Některé modely to dokážou, ale vyžaduje to komplexní zvážení rozsahu pohybu robota, trajektorie ramene pro podepření materiálu, polohy úchopu obrobku, řídicí komunikace a bezpečnostních blokování a musí to projít posouzením rizik a laděním na úrovni systému.
11. Shrnutí manuálu: Základní zásady správného používání
Efektivní využití CNC ohraňovací lis ohýbání následovatehm Zařízení lze shrnout do šesti hlavních úkolů:
- Správný výběr: Konstrukce zařízení, nosnost a způsob ovládání jsou sladěny s obrobkem a ohýbačkou.
- Specifikace instalace: Instalační poloha, mechanické připojení, nulový bod a koncové spínače splňují požadavky výrobce.
- Párování programu: Byly ověřeny parametry plechu, sekvence ohýbání a trajektorie podepření materiálu.
- Stabilní provoz: Rameno pro podpůrnou vrstvu materiálu se pohybuje koordinovaně s plechem, bez abnormálního tlačení, prokluzování nebo kolize.
- Včasná údržba: Pravidelné kontroly se provádějí u pohybového mechanismu, řídicího systému, nosné plochy a bezpečnostních funkcí.
- Bezpečnost především: Jakákoli abnormalita je řešena v souladu s předpisy a výroba nepokračuje bez ochranné funkce stínění.
 Czech
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Korean
 Japanese
 Chinese