目次
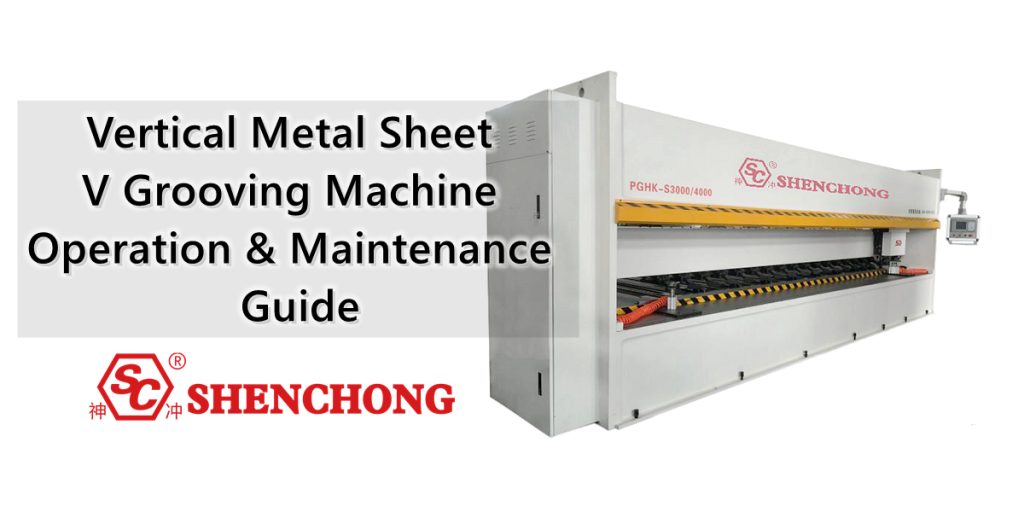
縦型金属板V溝加工機は、金属板にV溝を加工するために特別に設計されたCNC加工機です。ステンレス鋼装飾、建築用カーテンウォール、エレベーター製造、金属家具、キッチン・浴室設備、精密板金、高級金属製品などの業界で幅広く使用されています。
従来の直接曲げ加工と比較して、垂直溝加工機は、板金上の所定の曲げ位置にV溝を加工することで、局所的な残留厚みを低減し、小さな丸みを帯びた角、明確なエッジ、そして洗練された曲げ加工の外観を容易に形成できます。
本稿では、垂直金属板溝加工機の正しい操作と使用方法について、装置構造、動作原理、操作手順、CNCパラメータ設定、工具選定、加工技術、安全規則、日常メンテナンス、よくある故障とその解決策など、様々な側面を網羅して体系的に解説する。
1. 垂直金属板V溝加工機の構造と動作原理
1) 装置の主要構造
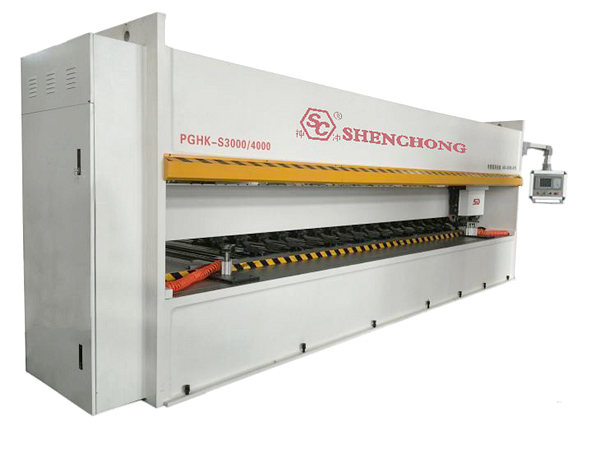
典型的な垂直 CNC溝加工機 主に、フレーム、作業台、工具ホルダー、CNCシステム、位置決めシステム、油圧式または空圧式クランプ装置、潤滑システム、および安全保護システムから構成される。
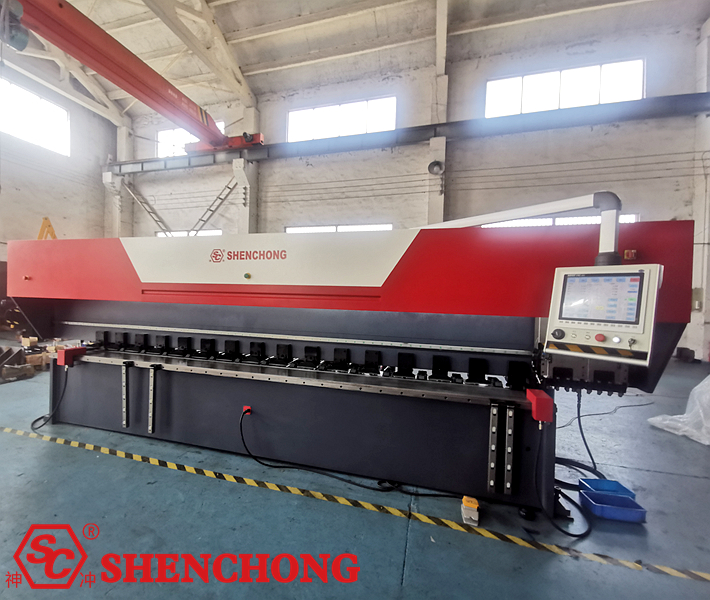
構成要素表:
主要構成要素 | 機能 |
高剛性フレーム | 支援機器、加工振動および構造変形の低減 |
作業台 | ベアリングおよび位置決め用金属板 |
CNCシステム | 溝の位置、加工深さ、送り速度、および加工プログラムの制御 |
ツールポストと切削工具 | 金属板のV溝切断を完了する |
サーボ駆動システム | ツールホルダの動きと位置決め軸を制御する |
クランプ装置 | 加工中の板金の動きや振動を防ぐ |
位置決めおよび停止装置 | 溝加工位置の正確性を確保する |
潤滑システム | 可動部品の摩擦と摩耗を低減する |
電気制御盤 | 電源供給、制御、保護、および故障診断の実装 |
安全保護装置 | 可動部品や飛散物との接触リスクを低減する |
メーカーによって、立形溝加工機の工具ホルダの向き、クランプ方式、軸数、制御システムなどが異なる場合があります。そのため、実際の装置構成を考慮する必要があります。
2) 動作原理
垂直型金属板V溝加工機は、CNCシステムを用いて工具を制御し、あらかじめ設定された軌道に沿って切削することで、板材表面に指定された深さと角度のV字型の溝を形成する。
基本的な処理フローは以下のとおりです。
シートの配置と位置決め
↓
シートを押し付けて固定する
↓
CNCシステムが溝加工プログラムを実行する
↓
工具は設定された深さまで層状に切削する
↓
溝の位置、溝の形状、および残りの厚みを確認してください。
↓
処理を完了し、次の曲げ加工に進みます。
3) 溝の深さと残存厚さ
溝加工の核心は、溝の深さと溝底部の残存厚さを制御することにある。
d = t – r
どこ:
d:溝の深さ(mm)
t:実際のシート厚(mm)
r:溝底部の残存厚さ(mm)
例えば、シートの厚さが2.0mmで、設計上の残りの厚さが0.6mmの場合、次のようになります。
d = 2.0 – 0.6 = 1.4 mm
特記事項:
残りの厚みは、薄ければ薄いほど良いというわけではありません。薄すぎると、曲げ箇所での亀裂、強度不足、加工時の変形につながる可能性があります。最終的な値は、材料、曲げ角度、応力要件、およびサンプル検証に基づいて決定する必要があります。
2. 始業前準備および機器点検
適切な始業前点検は、加工精度、生産効率、および機器の安全性を確保するために不可欠です。
1) 垂直金属板V溝加工機の検査チェックリスト
8つの始業前点検項目:
電源電圧、接地、および電気接続が正常であることを確認してください。
- 緊急停止ボタン、安全ガード、および連動装置を確認してください。
- ガイドレール、リードスクリュー、および潤滑システムの作動状況を確認してください。
- 切削工具に欠け、ひび割れ、または緩みがないか確認してください。
- 作業台と位置決めストッパーの清掃状態を確認してください。
- 油圧式または空気圧式のクランプ装置の状態を確認してください。
- 板金の材質、厚さ、および加工図面を確認してください。
- 加工エリアに人がおらず、障害物がないことを確認してください。
点検中に異常が発見された場合は、機械を停止し、資格のある担当者に点検を依頼してください。インターロックを短絡させたり、警報装置を無効にしたりして運転を継続しないでください。
2) 板金加工
加工前に、板金表面に明らかな油染み、異物、著しい反り、および規格外の変形がないことを確認してください。
特に以下の点に注意を払う必要があります。
- ステンレス製ミラーパネル:位置決め、クランプ、切断工程中の表面傷を防ぎます。
- アルミ板:材質が比較的柔らかいため、表面にへこみが生じるような過度の圧縮は避けてください。
- 炭素鋼板:表面の酸化スケール、材料の硬度、切削荷重に注意してください。
- 長尺または薄板の場合:吊り下げによる変形を防ぐため、工程全体を通して十分な支持を確保してください。
3. 垂直金属板溝加工機の標準操作手順
ステップ1:機器を起動する
機器メーカーが指定する起動手順に従って、主電源、制御システム、および関連する補助システムを起動してください。
システムが自己診断を完了し、未解決の障害アラームがないことを確認した後、必要なゼロ点調整または基準点操作を実行します。
注:ゼロ点調整を行う前に、工具ホルダと動作機構が安全な状態であることを確認し、板金や治具との衝突を防いでください。
ステップ2:加工プログラムを入力する
図面の要件に従って、板金寸法、溝加工位置、溝深さ、工具パラメータ、送り速度、およびパス数を設定します。
一部のCNCシステムは、グラフィカルプログラミング、溝リスト、複数溝加工バッチ処理、およびプログラム保存機能をサポートしています。
ステップ3:板金を取り付けて位置決めする
板金を作業台に置き、位置決めストッパーと基準エッジを使用して位置を合わせます。
作業者は、板金が平坦で支持面にしっかりと密着していることを確認し、溝加工の方向が工程要件を満たしていることを確認する必要があります。
ステップ4:板金を固定する
装置の指示に従ってクランプ動作を開始し、板金が確実に固定されていることを確認してください。
締め付け力が不十分だと、板金が振動したり、溝の位置ずれが生じたりします。締め付け力が強すぎると、板金の変形や表面の損傷につながる可能性があります。
ステップ5:試運転
新しいプログラムを初めて処理する際は、製造元の仕様に従ってプログラムチェック、無負荷運転、または安全シミュレーションを実施し、保守的なパラメータで試運転を行ってください。
試し切りでは、溝の位置、工具の移動方向、クランプ状態、工具干渉のリスク、および実際の残存厚さを確認することに重点を置くべきである。
ステップ6:正式な処理
試し切りが成功したら、自動処理プログラムを開始します。
加工中は、機器の動作音、振動、切削屑の排出、およびCNCシステムの警報を監視してください。
工具が動いている間は、切りくずを取り除いたり、板金を調整したり、加工領域に触れたりしないでください。
ステップ7:完成品の検査
加工が完了し、工具が停止していることが確認され、装置が材料を処理できる状態になったら、板金を取り外し、品質検査を実施する。
主な測定項目には、溝の位置、溝の深さ、溝底部の残存厚さ、および溝の形状の一貫性が含まれます。
ステップ8:シャットダウンと清掃
処理後、所定の安全位置で装置を停止し、操作手順に従って補助システム、CNCシステム、および主電源を遮断してください。
作業台や切削屑の清掃には適切な工具を使用し、鋭利な金属切削屑を直接手で扱わないでください。メンテナンス、工具の分解、または危険区域への立ち入り時には、電源を遮断し、誤作動防止対策を実施してください。
4. CNC V溝加工機の加工パラメータ設定
溝加工のパラメータは、加工精度、工具寿命、溝表面品質、およびその後の曲げ効果に直接影響を与える。
1) 主なパラメータとその機能
パラメータ | 主な影響 | 原則の設定 |
板厚 | 溝深さの計算基準を決定する | 実際の測定厚さに基づく入力 |
グルーギングポジション | その後の曲げ寸法を決定する | 展開図と参照エッジに基づいて決定する |
溝の深さ | 曲げ抵抗と残留強度に影響する | 曲げ要件とサンプル検証と組み合わせる |
工具角度 | 溝の形状と曲げ形状に影響します | 目標曲げ角度とスプリングバックに基づいて選択する |
切断速度 | 加工効率、温度上昇、摩耗に影響します | 材料と切削工具に基づいて決定する |
単一切削深さ | 切削負荷と溝表面品質に影響します | 機器や切削工具の許容範囲を超えないようにしてください。深い溝は通常、層状に加工されます。 |
カット数 | 最終的な深さと効率に影響します | 確実に固定し、表面に損傷を与えないようにしてください。 |
クランプ状態 | 板金の安定性に影響を与える | 実際の測定厚さに基づく入力 |
2) さまざまな材料の加工特性
材料 | グルーヴ 特徴 | 重要な注意事項 |
304ステンレス鋼 | 高い靭性を持ち、加工硬化しやすい。 | 工具は鋭利に保ち、繰り返し擦らないようにしましょう。 |
316ステンレス鋼 | 切削抵抗が大きく、加工硬化の問題も発生する。 | 切削深さと工具摩耗を適切に制御する |
201ステンレス鋼 | パフォーマンスは特定のグレードや条件によって影響を受ける | 試し切りでパラメータを確認してください |
アルミニウム合金 | 一部のグレードは工具が固着しやすい。 | アルミニウムに適した工具と切削屑除去方法を使用する |
Q235炭素鋼 | 酸化スケールと材料の状態を考慮する必要があります | 切削負荷と工具の摩耗に注意してください。 |
銅板 | 優れた材料延性と接着特性 | バリ、構成刃先、表面品質を制御する |
異なる材料に対する推奨切削速度、切削深さ、および工具の種類は、材料名だけで決定することはできません。材料の硬度、工具のグレード、装置の剛性、および工具ホルダの構造も考慮する必要があります。
5. さまざまな材料に対する溝加工技術
1) ステンレス鋼板
SUS304やSUS316などのステンレス鋼は、加工硬化を起こしやすい性質があります。ステンレス鋼に適した切れ味の良い刃を選び、繰り返し摩擦や過度の切削深さを避け、工具の摩耗状態を定期的に確認することが重要です。
2) アルミニウム合金板
アルミニウムは工具の固着や構成刃先が発生しやすい。適切な工具形状を選択し、刃先を鋭利に保ち、設備の制約に応じて潤滑方法と切りくず除去方法を最適化する必要がある。
3) 炭素鋼板
切削条件は、鋼種、強度、および実際の板厚に基づいて選択する必要があります。厚板の溝加工では、工具ホルダの剛性、切削抵抗、および溝底部の残存板厚に特に注意を払う必要があります。
4) 銅板と真鍮板
送り速度と切削速度は、銅材の硬度に応じて制御し、材料の圧縮、バリの増加、溝底面の不均一性を避ける必要がある。
6.溝加工工具の選定と使用
工具は、V溝加工の品質を左右する重要な要素である。
1) 一般的なツール
立形溝加工機では、一般的に超硬工具または交換式インサートが使用されます。具体的な工具構造は、機械の機種によって異なります。
ツールの選定にあたっては、以下の点を考慮する必要があります。
工具の材質とコーティング。
工具先端の角度と刃先の形状。
被加工材の硬度と靭性。
目標とする溝幅、溝深さ、および溝表面品質。
工具のクランプ安定性と機械の許容切削荷重。
2) 工具角度の選択
一般的なV溝加工工具では、60°、90°、またはその他の特殊な角度など、さまざまな挟角を使用できますが、工具の挟角は必ずしも最終的な曲げ角度と等しいとは限りません。
例えば、目標曲げ角度が90°のワークピースの場合、溝の形状、曲げ方向、材料のスプリングバック、および残存厚みを総合的に考慮する必要があります。90°の工具を使用すれば必ずしも90°の曲げ角度が得られるとは限らないことを、単純に想定してはいけません。
3) 工具交換時の注意事項
工具を交換する前に、機器を製造元が指定する安全な保守状態に置き、必要なエネルギー遮断を実施する必要があります。
取り付け時には、工具ホルダの接触面を清掃し、工具に損傷がないか確認した後、指定された締結具とトルクで工具を固定してください。交換後は、機器の要件に従って工具パラメータの校正と切削試験を実施してください。
7. 立溝加工機の加工精度を向上させるにはどうすればよいか?
溝加工精度に影響を与える主な要因としては、装置の剛性、位置決めシステム、板金の状態、工具の摩耗、クランプの信頼性、およびCNCパラメータなどが挙げられる。
1) 位置決め精度の向上
加工前に位置決め基準面を清掃し、ストッパー機構に緩みや大きな隙間がないか確認してください。複数のスロットを持つワークピースの場合は、繰り返し発生するクランプ誤差を減らすため、可能な限り一貫した位置決め基準を使用してください。
2) スロット底部の残存厚さの制御
スロット底部の残存厚みの安定性は、その後の曲げ加工の一貫性に直接影響を与える。
実際の板厚を測定し、工具の原点位置を確認し、工具の摩耗を監視し、作業台の平面度をチェックすることによって、これを管理することが推奨されます。
3) 加工時の振動を低減する
装置の振動は、溝表面に工具痕、寸法誤差、工具の欠けを引き起こす可能性があります。
工具のクランプ状態、送りパラメータ、および機械伝達システムを確認してください。必要に応じて、1回あたりの切削負荷を低減してください。
4) バリと表面品質を制御する
工具は常に鋭利に保ち、適切な切削条件を選択し、加工中に過度な構成刃先が発生しないようにしてください。表面仕上げ精度が求められる装飾パネルの場合は、試し切りによって溝の表面粗さと表面保護方法を検証する必要があります。
8. 垂直溝加工機と後続の曲げ加工工程との連携
垂直型金属板V溝加工機の究極の目的は、単にV溝を作ることではなく、その後の高品質な曲げ加工のための条件を作り出すことである。
溝の深さと形状を適切に制御することで、以下の加工効果が得られます。
- 曲げ点における局所的な材料の厚みを減らすことで、必要な曲げ力を低減する。
- 曲げ部分の外側半径を小さくすることで、装飾部品の外観を向上させる。
- 複雑な板金製品の曲げ成形における制御性を向上させる。
- 適切な工程検証を行った上で、繰り返し処理の一貫性を向上させる。
- 大きな半径の角によって生じる、一部の装飾パネルの寸法設計上の制約を軽減する。
溝加工は材料のスプリングバックを完全に排除できるものではなく、曲げ点に亀裂が生じないことを保証するものでもないことに留意すべきである。荷重を受ける部品、繰り返し応力を受ける部品、または疲労要件のある製品については、強度チェックおよび必要な試験検証を実施する必要がある。
9. よくある故障と解決策
障害症状 | 可能 Cオーズ | トラブルシューティングと操作手順 |
溝の深さが一定しない | 板厚の変動、工具の摩耗、位置決め異常、またはテーブルの異常 | 板厚を測定し、切削工具と基準点を検査する。 |
溝位置のずれ | 位置決め誤差、シート材の動き、トランスミッションのクリアランス | 材料ストッパーとクランプシステムを点検する |
粗い溝面 | 工具摩耗、パラメータの不一致、振動 | 切削工具と切削パラメータを点検する |
過剰なバリ | 刃先の鈍化、工具への材料の付着 | 切削工具を交換または調整する |
工具のチッピング | 過度の切削負荷、衝撃、異常な締め付け | 切削深さ、クランプ状態、材料の状態を検査する |
シート材の振動 | 締め付け不足、支持力不足 | クランプとプレートサポートを点検する |
工具ホルダの異常な動作 | ガイドレール、トランスミッション、サーボシステムの不具合 | 機械停止後、資格のある担当者による点検を行う。 |
システムアラーム | センサー、ドライブ、電気系統、またはプログラムの異常 | アラームコードに基づくトラブルシューティング |
工具の衝突、異常な騒音、工具の破損、クランプ不良などの危険な状況が発生した場合は、装置に規定された安全停止措置を直ちに講じる必要があります。生産再開は、原因が特定された後にのみ可能です。
10. 日常的なメンテナンスとケア
- 各シフトごとに、切削屑の清掃、工具、作業台、クランプ装置の点検、および警報記録の確認を行う。
- 毎週:潤滑状態、位置決め機構、および目視可能な締結部品を点検する。
- 毎月:ガイドレール、伝動機構、油圧または空圧システム、および安全装置を点検する。
- 四半期ごと:機器のマニュアルに従って、位置決め精度、再現性、および機械の状態を確認してください。
- 毎年:包括的な精度チェック、電気安全チェック、および予防保守を実施する。
上記は一般的なメンテナンス計画です。潤滑油の種類、潤滑サイクル、油圧、締め付けトルク、および校正方法は、特定の機械モデルに関する製造元の指示に厳密に従ってください。
11. CNC立形V溝加工機の操作に関する10の重要な注意事項
- オペレーターは、機器の操作方法について訓練を受け、CNCシステムと安全な操作手順を熟知していなければならない。
- 加工前に、板金の材質、厚さ、加工寸法を確認する必要があります。
- 工具はしっかりと固定されていなければなりません。ひび割れや明らかな欠けのある刃は使用してはなりません。
- 切削工具が作動中に板金を調整したり、切りくずを除去したりすることは固く禁じられています。
- 装置の板厚、加工範囲、切断能力を超えてはならない。
- 最初に加工する部品については、試し切りと寸法検査を実施しなければならない。
- 安全インターロックや機器の警報装置は、恣意的に無効化してはならない。
- 鏡面仕上げのステンレス鋼など、高い表面仕上げ精度が求められる材料には、適切な傷防止対策を講じる必要があります。
- 異常な振動、異音、または切削負荷の急激な変化が検出された場合は、直ちに機械を停止して点検を行う必要があります。
- 工具交換、メンテナンス作業、危険区域への立ち入りを行う前に、規定されたエネルギー遮断措置を実施しなければならない。
12.まとめ:垂直型金属板溝加工機の正しい使い方とは?
垂直型金属板V溝加工機は、ステンレス鋼、炭素鋼、アルミニウム、銅などの金属板の表面に精密なV溝加工を施すための専用装置です。ステンレス鋼装飾、金属カーテンウォール、エレベーター製造、厨房機器、板金加工、シャーシ・キャビネット、高精度曲げ加工など、幅広い産業分野で活用されています。
通常の板金加工における直接曲げとは異なり、垂直板金溝加工機は、あらかじめ設定された曲げ位置で、一定の深さと角度のV溝を加工できます。これにより、局所的な曲げ抵抗が低減され、その後の曲げ加工が容易になり、より小さな外径とより鮮明な曲げ線を実現できます。
CNC立型板金溝加工機の操作における鍵は、V溝の切削を完了させることだけではなく、材料検査、工程計算、装置の位置決め、工具の選定、試切削検査からその後の曲げ加工に至るまでの完全な加工フローを確立することにある。
実際の生産においては、初回品検査システム、各種材料に対応した溝加工プロセスデータベース、および日常的な設備点検・保守システムの3つの主要基準を確立することが推奨されます。これにより、安全性を確保するとともに、溝深さの一貫性を向上させ、工具摩耗を低減し、後続の曲げ加工製品の品質を安定させることができます。
 Japanese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Chinese