Mục lục
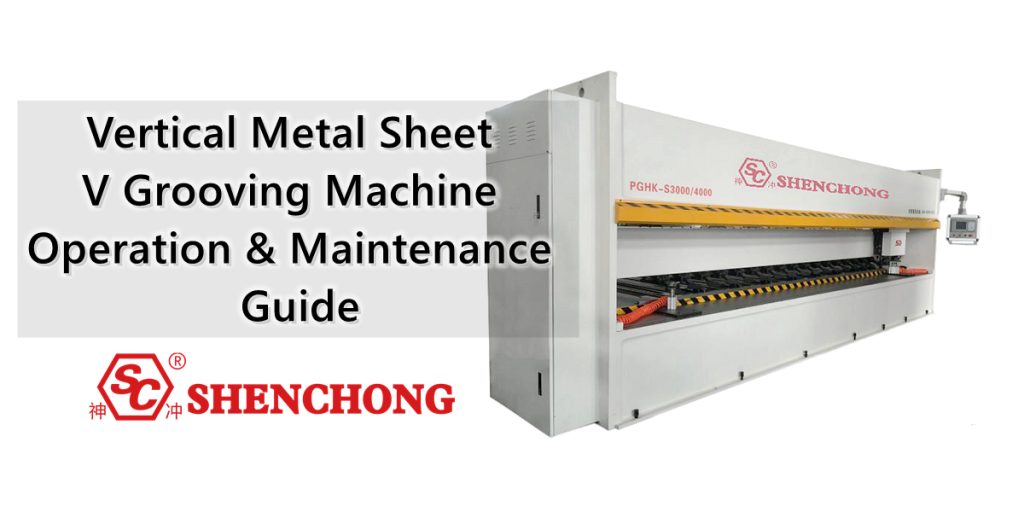
Máy tạo rãnh chữ V trên tấm kim loại theo phương thẳng đứng là máy CNC được thiết kế đặc biệt để gia công các rãnh chữ V trên tấm kim loại. Nó được sử dụng rộng rãi trong trang trí bằng thép không gỉ, vách kính xây dựng, sản xuất thang máy, đồ nội thất kim loại, thiết bị nhà bếp và phòng tắm, gia công tấm kim loại chính xác và các ngành công nghiệp sản phẩm kim loại cao cấp.
So với các quy trình uốn trực tiếp truyền thống, máy tạo rãnh dọc giúp giảm độ dày dư cục bộ bằng cách tạo các rãnh chữ V tại các vị trí uốn đã được xác định trước trên tấm kim loại, giúp dễ dàng tạo ra các góc bo tròn nhỏ, các cạnh sắc nét và hình dạng uốn cong tinh tế.
Bài viết này giới thiệu một cách hệ thống về cách vận hành và sử dụng đúng máy tạo rãnh kim loại thẳng đứng, bao gồm các khía cạnh như cấu trúc thiết bị, nguyên lý hoạt động, quy trình vận hành, cài đặt thông số CNC, lựa chọn dụng cụ, kỹ thuật gia công, quy định an toàn, bảo trì hàng ngày, các lỗi thường gặp và giải pháp.
1. Cấu trúc và nguyên lý hoạt động của máy tạo rãnh chữ V trên tấm kim loại thẳng đứng
1) Cấu trúc chính của thiết bị
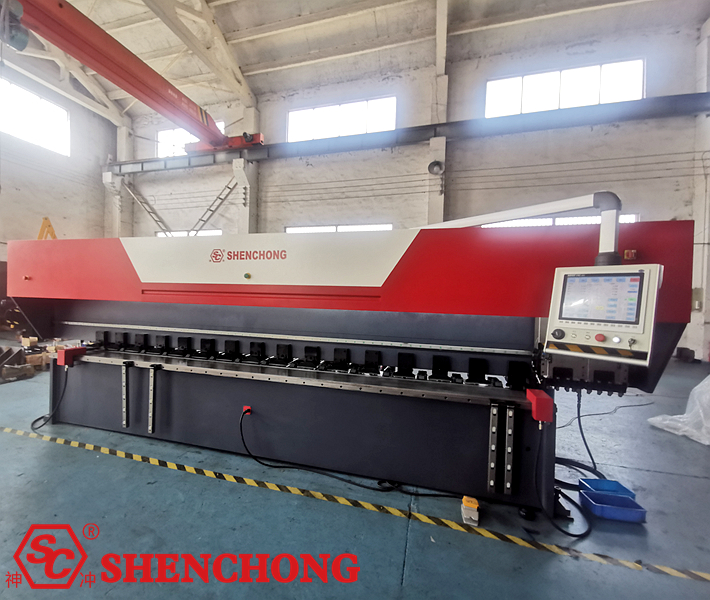
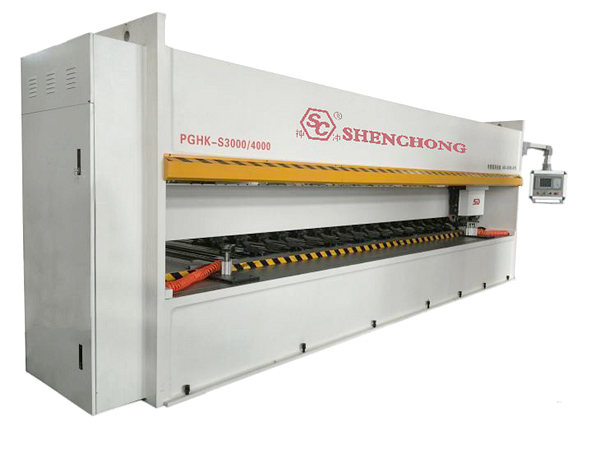
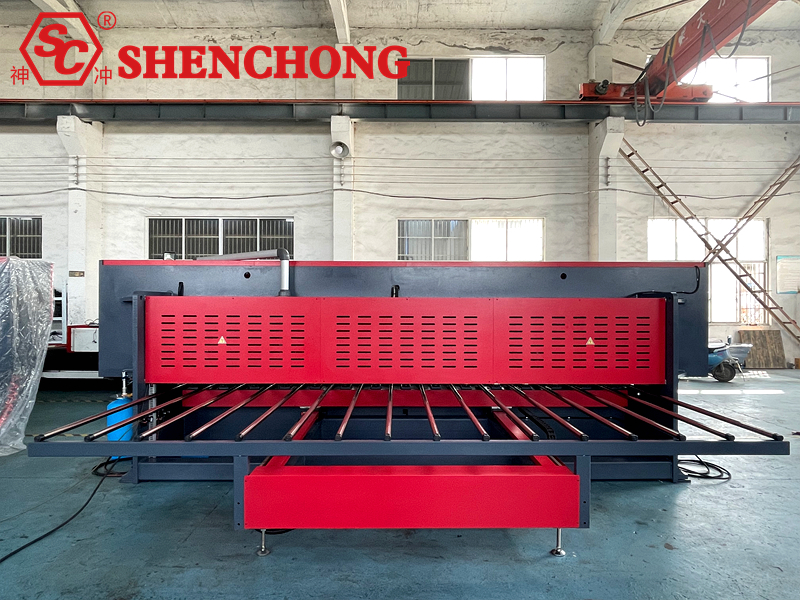
Một đường thẳng đứng điển hình Máy tạo rãnh CNC Về cơ bản bao gồm khung, bàn làm việc, giá đỡ dụng cụ, hệ thống CNC, hệ thống định vị, thiết bị kẹp thủy lực hoặc khí nén, hệ thống bôi trơn và hệ thống bảo vệ an toàn.
Bảng các thành phần:
Các thành phần chính | Chức năng |
Khung có độ cứng cao | Thiết bị hỗ trợ, giảm rung động trong quá trình gia công và biến dạng kết cấu. |
Bàn làm việc | Tấm kim loại chịu lực và định vị |
Hệ thống CNC | Kiểm soát vị trí rãnh, độ sâu gia công, tốc độ cấp liệu và chương trình gia công. |
Giá đỡ dụng cụ và dụng cụ cắt | Hoàn thành việc cắt rãnh chữ V trên tấm kim loại. |
Hệ thống truyền động servo | Điều khiển chuyển động của giá đỡ dụng cụ và trục định vị |
Thiết bị kẹp | Ngăn ngừa sự dịch chuyển hoặc rung động của tấm kim loại trong quá trình gia công. |
Thiết bị định vị và dừng | Đảm bảo vị trí rãnh chính xác |
Hệ thống bôi trơn | Giảm ma sát và mài mòn của các bộ phận chuyển động |
Tủ điều khiển điện | Triển khai hệ thống cấp nguồn, điều khiển, bảo vệ và chẩn đoán lỗi. |
Thiết bị bảo vệ an toàn | Giảm thiểu rủi ro nhân viên tiếp xúc với các bộ phận chuyển động và mảnh vỡ bay. |
Máy phay rãnh đứng của các nhà sản xuất khác nhau có thể khác nhau về hướng giá đỡ dụng cụ, phương pháp kẹp, số trục và hệ thống điều khiển. Cần xem xét cấu hình thực tế của thiết bị.
2) Nguyên lý hoạt động
Máy tạo rãnh chữ V trên tấm kim loại theo phương thẳng đứng sử dụng hệ thống CNC để điều khiển dụng cụ cắt theo quỹ đạo đã được thiết lập sẵn, tạo thành rãnh hình chữ V với độ sâu và góc xác định trên bề mặt tấm kim loại.
Quy trình xử lý cơ bản như sau:
Đặt và định vị tờ giấy
↓
Ép và cố định tờ giấy
↓
Hệ thống CNC thực hiện chương trình tạo rãnh.
↓
Công cụ cắt theo từng lớp đến độ sâu đã định.
↓
Kiểm tra vị trí rãnh, hình dạng rãnh và độ dày còn lại.
↓
Hoàn tất quá trình xử lý và tiến hành bước uốn tiếp theo.
3) Độ sâu rãnh và độ dày còn lại
Cốt lõi của quá trình tạo rãnh nằm ở việc kiểm soát độ sâu của rãnh và độ dày còn lại ở đáy rãnh.
d = t – r
Ở đâu:
d: Độ sâu rãnh, mm
t: Độ dày thực tế của tấm, mm
r: Độ dày còn lại ở đáy rãnh, mm
Ví dụ, nếu độ dày tấm là 2,0 mm và độ dày còn lại theo thiết kế là 0,6 mm thì:
d = 2,0 – 0,6 = 1,4 mm
Lưu ý đặc biệt:
Độ dày còn lại không nhất thiết tốt hơn nếu nó càng mỏng. Độ dày quá mỏng có thể dẫn đến nứt tại điểm uốn, độ bền không đủ và biến dạng trong quá trình gia công. Giá trị cuối cùng nên được xác định dựa trên vật liệu, góc uốn, yêu cầu về ứng suất và kiểm tra mẫu.
2. Chuẩn bị trước khi khởi động và kiểm tra thiết bị
Kiểm tra trước khi khởi động đúng cách là rất quan trọng để đảm bảo độ chính xác gia công, hiệu quả sản xuất và an toàn thiết bị.
1) Danh sách kiểm tra máy tạo rãnh chữ V trên tấm kim loại thẳng đứng
8 hạng mục kiểm tra trước khi khởi động:
Kiểm tra xem điện áp nguồn, tiếp đất và các kết nối điện có hoạt động bình thường hay không.
- Kiểm tra nút dừng khẩn cấp, các thiết bị bảo vệ an toàn và các thiết bị khóa liên động.
- Kiểm tra ray dẫn hướng, vít me và tình trạng hệ thống bôi trơn.
- Kiểm tra dụng cụ cắt xem có bị sứt mẻ, nứt hoặc lỏng lẻo không.
- Kiểm tra độ sạch sẽ của bàn làm việc và các điểm dừng định vị.
- Kiểm tra trạng thái của các thiết bị kẹp thủy lực hoặc khí nén.
- Kiểm tra vật liệu, độ dày và bản vẽ gia công của tấm kim loại.
- Hãy đảm bảo khu vực gia công không có người hoặc vật cản.
Nếu phát hiện bất kỳ sự bất thường nào trong quá trình kiểm tra, hãy dừng máy và nhờ nhân viên có chuyên môn xử lý. Không được tiếp tục vận hành bằng cách nối tắt các khóa liên động hoặc vô hiệu hóa hệ thống báo động.
2) Chuẩn bị tấm kim loại
Trước khi gia công, hãy đảm bảo bề mặt tấm kim loại không có vết dầu mỡ rõ ràng, vật lạ, bị cong vênh nghiêm trọng và biến dạng không đạt yêu cầu.
Cần đặc biệt chú ý đến:
- Tấm gương bằng thép không gỉ: Ngăn ngừa trầy xước bề mặt trong quá trình định vị, kẹp và cắt.
- Tấm nhôm: Lưu ý rằng vật liệu này tương đối mềm; tránh nén quá mức có thể gây ra vết lõm trên bề mặt.
- Thép tấm cacbon: Cần chú ý đến lớp oxit trên bề mặt, độ cứng vật liệu và tải trọng cắt.
- Tấm dài hơn hoặc mỏng hơn: Đảm bảo có đủ giá đỡ trong suốt quá trình để tránh biến dạng do treo.
3. Quy trình vận hành tiêu chuẩn cho máy tạo rãnh tấm kim loại thẳng đứng
Bước 1: Khởi động thiết bị
Khởi động nguồn điện chính, hệ thống điều khiển và các hệ thống phụ trợ liên quan theo trình tự khởi động do nhà sản xuất thiết bị quy định.
Sau khi hệ thống hoàn tất quá trình tự kiểm tra và xác nhận không còn cảnh báo lỗi nào chưa được khắc phục, hãy thực hiện thao tác thiết lập điểm 0 hoặc điểm tham chiếu cần thiết.
Lưu ý: Trước khi hiệu chỉnh về 0, hãy đảm bảo giá đỡ dụng cụ và cơ cấu chuyển động ở trạng thái an toàn để tránh va chạm với tấm kim loại hoặc các đồ gá.
Bước 2: Nhập chương trình gia công
Thiết lập kích thước tấm kim loại, vị trí rãnh, độ sâu rãnh, thông số dụng cụ, tốc độ tiến dao và số lần cắt theo yêu cầu của bản vẽ.
Một số hệ thống CNC hỗ trợ lập trình đồ họa, danh sách rãnh, xử lý hàng loạt nhiều rãnh và chức năng lưu trữ chương trình.
Bước 3: Lắp đặt và định vị tấm kim loại
Đặt tấm kim loại lên bàn làm việc và định vị nó bằng cách sử dụng chốt định vị và cạnh tham chiếu.
Người vận hành cần đảm bảo tấm kim loại phẳng và bám chắc vào bề mặt đỡ, đồng thời kiểm tra xem hướng rãnh có đáp ứng yêu cầu của quy trình hay không.
Bước 4: Kẹp tấm kim loại
Tiến hành thao tác kẹp theo hướng dẫn của thiết bị để xác nhận rằng tấm kim loại đã được cố định chắc chắn.
Lực kẹp không đủ sẽ gây ra hiện tượng rung động tấm kim loại và lệch rãnh; lực kẹp quá lớn có thể dẫn đến biến dạng tấm hoặc hư hỏng bề mặt.
Bước 5: Chạy thử
Khi vận hành một chương trình mới lần đầu tiên, hãy thực hiện kiểm tra chương trình, chạy không tải hoặc mô phỏng an toàn theo thông số kỹ thuật của nhà sản xuất và tiến hành cắt thử với các thông số an toàn.
Các lần cắt thử nên tập trung vào việc kiểm tra vị trí rãnh, hướng di chuyển của dụng cụ, trạng thái kẹp, nguy cơ va chạm giữa các dụng cụ và độ dày còn lại thực tế.
Bước 6: Xử lý chính thức
Sau khi cắt thử thành công, hãy khởi động chương trình xử lý tự động.
Trong quá trình gia công, hãy theo dõi tiếng ồn hoạt động của thiết bị, độ rung, lượng phôi được loại bỏ và các cảnh báo của hệ thống CNC.
Không được thò tay vào để làm sạch phoi, điều chỉnh tấm kim loại hoặc chạm vào khu vực gia công trong khi dụng cụ đang di chuyển.
Bước 7: Kiểm tra sản phẩm hoàn thiện
Sau khi quá trình xử lý hoàn tất và công cụ được xác nhận đã dừng hoạt động, thiết bị ở trạng thái có thể xử lý vật liệu, loại bỏ tấm kim loại và thực hiện kiểm tra chất lượng.
Các phép đo chính bao gồm vị trí rãnh, độ sâu rãnh, độ dày còn lại ở đáy rãnh và độ đồng nhất về hình dạng rãnh.
Bước 8: Tắt máy và vệ sinh
Sau khi hoàn tất quá trình gia công, dừng thiết bị ở vị trí an toàn đã được chỉ định và tắt các hệ thống phụ trợ, hệ thống CNC và nguồn điện chính theo quy trình vận hành.
Hãy sử dụng các dụng cụ thích hợp khi làm sạch bàn làm việc và phôi vụn; tuyệt đối không được cầm trực tiếp các phôi vụn kim loại sắc nhọn bằng tay. Khi bảo trì, tháo lắp dụng cụ hoặc khi vào khu vực nguy hiểm, hãy thực hiện các biện pháp ngắt nguồn điện và phòng ngừa khởi động ngoài ý muốn.
4. Cài đặt thông số gia công máy tạo rãnh chữ V CNC
Các thông số tạo rãnh ảnh hưởng trực tiếp đến độ chính xác gia công, tuổi thọ dụng cụ, chất lượng bề mặt rãnh và các hiệu ứng uốn cong sau đó.
1) Các thông số chính và chức năng của chúng
Thông số | Tác động chính | Thiết lập nguyên tắc |
Độ dày tấm | Xác định cơ sở để tính toán độ sâu rãnh. | Dữ liệu đầu vào dựa trên độ dày thực tế đo được. |
Vị trí rãnh | Xác định kích thước uốn cong tiếp theo | Xác định dựa trên sơ đồ đã trải phẳng và cạnh tham chiếu. |
Độ sâu rãnh | Ảnh hưởng đến khả năng chống uốn và độ bền dư. | Kết hợp với các yêu cầu về uốn cong và xác minh mẫu. |
Góc dụng cụ | Ảnh hưởng đến hình dạng rãnh và hình học uốn cong. | Lựa chọn dựa trên góc uốn mục tiêu và độ đàn hồi trở lại. |
Tốc độ cắt | Ảnh hưởng đến hiệu quả xử lý, sự tăng nhiệt độ và độ mài mòn. | Xác định dựa trên vật liệu và dụng cụ cắt. |
Độ sâu cắt đơn | Ảnh hưởng đến tải trọng cắt và chất lượng bề mặt rãnh. | Tránh vượt quá phạm vi cho phép của thiết bị và dụng cụ cắt. Rãnh sâu thường được gia công theo từng lớp. |
Số lần cắt | Ảnh hưởng đến độ sâu và hiệu quả cuối cùng. | Đảm bảo cố định chắc chắn và không gây hư hại bề mặt. |
Trạng thái kẹp | Ảnh hưởng đến độ ổn định của tấm kim loại | Dữ liệu đầu vào dựa trên độ dày thực tế đo được. |
2) Đặc điểm gia công của các loại vật liệu khác nhau
Nguyên vật liệu | Groov Đặc trưng | Các biện pháp phòng ngừa chính |
Thép không gỉ 304 | Độ bền cao, dễ bị cứng hóa do gia công. | Giữ cho dụng cụ luôn sắc bén và tránh chà xát nhiều lần. |
Thép không gỉ 316 | Các vấn đề đáng kể về khả năng chống cắt và độ cứng khi gia công | Kiểm soát độ sâu cắt và độ mòn dụng cụ một cách hợp lý. |
Thép không gỉ 201 | Hiệu suất bị ảnh hưởng bởi các cấp độ và điều kiện cụ thể. | Xác nhận các thông số bằng cách cắt thử. |
Hợp kim nhôm | Một số loại đá dễ bị dính dụng cụ. | Sử dụng các dụng cụ và phương pháp loại bỏ phôi phù hợp với nhôm. |
Thép Cacbon Q235 | Cần phải xem xét lớp oxit và tình trạng vật liệu. | Hãy chú ý đến tải trọng cắt và độ mòn của dụng cụ. |
Tấm đồng | Đặc tính dẻo và độ bám dính đáng kể của vật liệu | Kiểm soát bavia, gờ bám và chất lượng bề mặt. |
Tốc độ cắt, chiều sâu cắt và loại dụng cụ được khuyến nghị cho các vật liệu khác nhau không thể chỉ được xác định dựa trên tên vật liệu; độ cứng của vật liệu, cấp độ dụng cụ, độ cứng vững của thiết bị và cấu trúc giá đỡ dụng cụ cũng phải được xem xét.
5. Các kỹ thuật tạo rãnh cho các loại vật liệu khác nhau
1) Tấm thép không gỉ
Thép không gỉ như SUS304 và SUS316 có xu hướng cứng hóa đáng kể khi gia công. Cần chọn lưỡi dao sắc bén phù hợp với thép không gỉ, tránh ma sát lặp đi lặp lại và độ sâu cắt quá mức, đồng thời ưu tiên kiểm tra độ mòn của dụng cụ.
2) Tấm hợp kim nhôm
Nhôm dễ bị kẹt dụng cụ và tích tụ phôi trên cạnh cắt. Cần lựa chọn hình dạng dụng cụ phù hợp, giữ cho lưỡi cắt luôn sắc bén, và tối ưu hóa phương pháp bôi trơn và loại bỏ phôi theo giới hạn của thiết bị.
3) Tấm thép cacbon
Các thông số cắt cần được lựa chọn dựa trên mác thép, độ bền và độ dày thực tế của tấm thép. Việc tạo rãnh trên các tấm thép dày đòi hỏi phải đặc biệt chú ý đến độ cứng vững của giá đỡ dụng cụ, lực cản cắt và độ dày còn lại ở đáy rãnh.
4) Tấm đồng và đồng thau
Tốc độ cấp liệu và tốc độ cắt cần được điều chỉnh theo độ cứng của vật liệu đồng để tránh hiện tượng nén vật liệu, tăng bavia và bề mặt đáy rãnh không đều.
6. Lựa chọn và sử dụng dụng cụ tạo rãnh
Dụng cụ là yếu tố then chốt quyết định chất lượng gia công rãnh chữ V.
1) Các công cụ thông dụng
Máy phay rãnh đứng thường sử dụng dụng cụ bằng cacbua hoặc mảnh dao thay thế. Cấu trúc dụng cụ cụ thể phụ thuộc vào kiểu máy.
Việc lựa chọn công cụ cần xem xét các yếu tố sau:
Vật liệu và lớp phủ của dụng cụ.
Góc mũi dao và hình dạng cạnh cắt.
Độ cứng và độ bền của vật liệu phôi.
Mục tiêu về chiều rộng rãnh, độ sâu rãnh và chất lượng bề mặt rãnh.
Độ ổn định kẹp dụng cụ và tải trọng cắt cho phép của máy.
2) Lựa chọn góc dụng cụ
Các dụng cụ tạo rãnh chữ V thông thường có thể sử dụng các góc tạo rãnh khác nhau, chẳng hạn như 60°, 90° hoặc các góc chuyên dụng khác, nhưng góc tạo rãnh của dụng cụ không nhất thiết phải bằng với góc uốn cuối cùng.
Ví dụ, đối với một chi tiết cần uốn cong ở góc 90°, hình dạng rãnh, hướng uốn, độ đàn hồi của vật liệu và độ dày còn lại phải được xem xét toàn diện. Không thể đơn giản cho rằng việc sử dụng dụng cụ uốn 90° sẽ nhất thiết tạo ra góc uốn 90°.
3) Các biện pháp phòng ngừa khi thay thế dụng cụ
Trước khi thay thế dụng cụ, thiết bị phải được đặt trong điều kiện bảo trì an toàn do nhà sản xuất quy định và phải thực hiện cách ly nguồn điện cần thiết.
Trong quá trình lắp đặt, hãy làm sạch bề mặt tiếp xúc của giá đỡ dụng cụ, kiểm tra xem dụng cụ có bị hư hỏng không, và cố định dụng cụ bằng các ốc vít và mô-men xoắn được chỉ định. Sau khi thay thế, hãy thực hiện hiệu chuẩn thông số dụng cụ và thử cắt theo yêu cầu của thiết bị.
7. Làm thế nào để nâng cao độ chính xác gia công của máy tạo rãnh đứng?
Các yếu tố chính ảnh hưởng đến độ chính xác của việc xẻ rãnh bao gồm độ cứng vững của thiết bị, hệ thống định vị, tình trạng tấm kim loại, độ mòn dụng cụ, độ tin cậy của kẹp giữ và các thông số CNC.
1) Cải thiện độ chính xác định vị
Làm sạch bề mặt tham chiếu định vị trước khi gia công và kiểm tra độ lỏng hoặc khe hở đáng kể trong cơ cấu chặn. Đối với các chi tiết có nhiều rãnh, hãy sử dụng bề mặt tham chiếu định vị nhất quán nhất có thể để giảm thiểu sai sót khi kẹp phôi lặp lại.
2) Kiểm soát độ dày còn lại ở đáy rãnh
Độ ổn định của độ dày còn lại ở đáy rãnh ảnh hưởng trực tiếp đến tính nhất quán của quá trình uốn cong tiếp theo.
Nên kiểm soát điều này bằng cách đo độ dày thực tế của tấm kim loại, xác minh vị trí điểm 0 của dụng cụ, theo dõi độ mòn của dụng cụ và kiểm tra độ phẳng của bàn làm việc.
3) Giảm rung động khi gia công
Sự rung động của thiết bị có thể gây ra các vết hằn do dụng cụ, sai lệch kích thước và sứt mẻ dụng cụ trên bề mặt rãnh.
Cần kiểm tra việc kẹp dụng cụ và điều kiện kẹp, các thông số cấp liệu và hệ thống truyền động cơ khí. Nếu cần, nên giảm tải trọng cắt đơn.
4) Kiểm soát bavia và chất lượng bề mặt
Giữ cho dụng cụ cắt luôn sắc bén, chọn các thông số cắt phù hợp và tránh tạo ra các cạnh tích tụ quá mức trong quá trình gia công. Đối với các tấm trang trí có yêu cầu về độ hoàn thiện bề mặt cao, độ nhám bề mặt rãnh và phương án bảo vệ bề mặt cần được kiểm tra thông qua các lần cắt thử.
8. Phối hợp máy tạo rãnh đứng với các quy trình uốn tiếp theo
Mục tiêu cuối cùng của máy tạo rãnh chữ V trên tấm kim loại theo phương thẳng đứng thường không chỉ đơn thuần là tạo ra các rãnh chữ V, mà còn là tạo điều kiện cho quá trình uốn chất lượng cao sau đó.
Bằng cách kiểm soát chính xác độ sâu và hình dạng rãnh, có thể đạt được các hiệu quả xử lý sau:
- Giảm độ dày vật liệu cục bộ tại điểm uốn, từ đó giảm lực uốn cần thiết.
- Đạt được bán kính góc ngoài nhỏ hơn tại các khúc uốn, cải thiện vẻ ngoài của các chi tiết trang trí.
- Nâng cao khả năng kiểm soát quá trình uốn định hình đối với các sản phẩm kim loại tấm phức tạp.
- Cải thiện tính nhất quán của quá trình xử lý lặp lại sau khi đã xác minh quy trình đúng cách.
- Giảm thiểu những hạn chế về kích thước trong thiết kế của một số tấm trang trí do các góc bán kính lớn gây ra.
Cần lưu ý rằng việc tạo rãnh không thể loại bỏ hoàn toàn hiện tượng đàn hồi ngược của vật liệu, cũng như không thể đảm bảo điểm uốn sẽ không bị nứt. Đối với các bộ phận chịu tải, các bộ phận chịu ứng suất lặp đi lặp lại, hoặc các sản phẩm có yêu cầu về độ bền mỏi, cần phải thực hiện kiểm tra độ bền và xác minh thử nghiệm cần thiết.
9. Các lỗi thường gặp và giải pháp
Triệu chứng lỗi | Khả thi Causes | Hướng dẫn khắc phục sự cố và xử lý |
Độ sâu rãnh không đồng nhất | Biến động độ dày tấm, mòn dụng cụ, bất thường về vị trí hoặc bàn làm việc. | Đo độ dày tấm, kiểm tra dụng cụ cắt và các điểm tham chiếu. |
Sai lệch vị trí rãnh | Sai số định vị, sự dịch chuyển vật liệu tấm, khe hở truyền động | Kiểm tra hệ thống chặn và kẹp vật liệu. |
Bề mặt rãnh thô | Mòn dụng cụ, sai lệch thông số, rung động | Kiểm tra dụng cụ cắt và các thông số cắt. |
quá nhiều gờ | Lưỡi cắt bị cùn, vật liệu bám dính vào dụng cụ. | Thay thế hoặc điều chỉnh dụng cụ cắt |
Sự mài mòn dụng cụ | Tải trọng cắt quá mức, va đập, kẹp bất thường | Kiểm tra độ sâu cắt, độ kẹp và vật liệu. |
rung động vật liệu dạng tấm | Kẹp không đủ chắc, hỗ trợ không đầy đủ | Kiểm tra bộ phận kẹp và giá đỡ tấm. |
Hoạt động bất thường của giá đỡ dụng cụ | Trục dẫn hướng, hộp số, hệ thống servo bị trục trặc | Kiểm tra bởi nhân viên có trình độ chuyên môn sau khi máy ngừng hoạt động. |
Cảnh báo hệ thống | Lỗi cảm biến, ổ đĩa, điện hoặc chương trình | Khắc phục sự cố dựa trên mã báo động |
Trong trường hợp xảy ra các tình huống nguy hiểm như va chạm dụng cụ, tiếng ồn bất thường nghiêm trọng, gãy dụng cụ hoặc lỗi kẹp, cần phải thực hiện ngay các biện pháp dừng máy an toàn theo quy định của nhà sản xuất. Chỉ được phép tiếp tục sản xuất sau khi đã xác định được nguyên nhân.
10. Bảo trì và chăm sóc hàng ngày
- Mỗi ca làm việc: Vệ sinh phôi, kiểm tra dụng cụ, bàn làm việc, thiết bị kẹp và ghi nhận cảnh báo.
- Hàng tuần: Kiểm tra tình trạng bôi trơn, cơ cấu định vị và các ốc vít có thể nhìn thấy.
- Hàng tháng: Kiểm tra ray dẫn hướng, cơ cấu truyền động, hệ thống thủy lực hoặc khí nén và các thiết bị an toàn.
- Hàng quý: Kiểm tra độ chính xác định vị, độ lặp lại và tình trạng cơ khí theo hướng dẫn sử dụng thiết bị.
- Hàng năm: Tiến hành kiểm tra độ chính xác toàn diện, kiểm tra an toàn điện và bảo trì phòng ngừa.
Trên đây là kế hoạch bảo dưỡng tổng quát. Loại chất bôi trơn, chu kỳ bôi trơn, áp suất thủy lực, mô-men xoắn siết chặt và phương pháp hiệu chuẩn phải tuân thủ nghiêm ngặt hướng dẫn của nhà sản xuất đối với từng loại máy cụ thể.
11. Mười biện pháp phòng ngừa quan trọng khi vận hành máy cắt rãnh chữ V đứng CNC
- Người vận hành phải được đào tạo về thiết bị và làm quen với hệ thống CNC cũng như các quy trình vận hành an toàn.
- Trước khi gia công, cần phải xác nhận vật liệu, độ dày và kích thước gia công của tấm kim loại.
- Các dụng cụ phải được lắp đặt chắc chắn; không được sử dụng các lưỡi dao bị nứt hoặc sứt mẻ rõ ràng.
- Nghiêm cấm mọi hành động điều chỉnh tấm kim loại hoặc làm sạch phôi vụn khi dụng cụ cắt đang hoạt động.
- Độ dày tấm kim loại, phạm vi gia công và khả năng cắt của thiết bị không được vượt quá.
- Phải tiến hành cắt thử và kiểm tra kích thước trên mảnh đầu tiên được gia công.
- Không được tự ý vô hiệu hóa các khóa an toàn hoặc chuông báo động của thiết bị.
- Cần áp dụng các biện pháp chống trầy xước thích hợp đối với các vật liệu có yêu cầu về độ hoàn thiện bề mặt cao, chẳng hạn như thép không gỉ đánh bóng như gương.
- Nếu phát hiện rung động bất thường, tiếng ồn lạ hoặc thay đổi đột ngột về tải trọng cắt, cần dừng máy ngay lập tức để kiểm tra.
- Phải thực hiện các biện pháp cách ly nguồn điện theo quy định trước khi thay đổi dụng cụ, tiến hành bảo trì và vào các khu vực nguy hiểm.
12. Tóm tắt: Cách sử dụng máy tạo rãnh tấm kim loại thẳng đứng đúng cách?
Máy tạo rãnh chữ V trên tấm kim loại dạng đứng là thiết bị chuyên dụng để tạo rãnh chữ V chính xác trên bề mặt các tấm kim loại như thép không gỉ, thép carbon, nhôm và đồng. Nó được sử dụng rộng rãi trong các ngành công nghiệp như trang trí thép không gỉ, vách kính kim loại, sản xuất thang máy, thiết bị nhà bếp, gia công tấm kim loại, khung gầm và tủ, và tạo hình uốn chính xác cao.
Khác với việc uốn trực tiếp các tấm kim loại thông thường, máy tạo rãnh chữ V trên tấm kim loại theo phương thẳng đứng có thể tạo ra các rãnh chữ V với độ sâu và góc nhất định tại các vị trí uốn đã được xác định trước. Điều này làm giảm lực cản uốn cục bộ, giúp việc uốn tiếp theo dễ dàng hơn, đạt được bán kính ngoài nhỏ hơn và đường uốn rõ nét hơn.
Chìa khóa để vận hành máy cắt rãnh chữ V đứng bằng máy CNC không chỉ là hoàn thành việc cắt rãnh chữ V, mà còn là thiết lập một quy trình vận hành hoàn chỉnh từ khâu kiểm tra vật liệu, tính toán quy trình, định vị thiết bị, lựa chọn dụng cụ, kiểm tra cắt thử cho đến công đoạn uốn tiếp theo.
Đối với sản xuất thực tế, nên thiết lập ba tiêu chuẩn chính: hệ thống kiểm tra sản phẩm đầu tiên, cơ sở dữ liệu quy trình tạo rãnh cho các vật liệu khác nhau và hệ thống kiểm tra và bảo trì thiết bị hàng ngày. Điều này sẽ đảm bảo an toàn đồng thời cải thiện độ sâu rãnh đồng nhất, giảm mài mòn dụng cụ và ổn định chất lượng của các sản phẩm uốn tiếp theo.
 Vietnamese
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese