Tabla de contenido
El corte láser de metales es un proceso que puede parecer tan simple como "establecer los parámetros y cortar", pero en realidad, implica multitud de factores: potencia del láser, posición focal, boquilla, gas auxiliar, presión del gas, velocidad de corte, tipo de material, espesor, estado de la superficie, trayectoria óptica, lentes, sistema de refrigeración y precisión del movimiento de la máquina.
Esto es especialmente cierto para las máquinas de corte por láser de fibra. A medida que los niveles de potencia han evolucionado de 3 kW, 6 kW y 12 kW a 20 kW, 30 kW y más, el simple aumento de potencia no garantiza la calidad del corte. Para lograr un corte de alta calidad y eficiencia, es necesario establecer un sistema de proceso integral que integre el material, la potencia, el punto focal, la boquilla, el gas, la velocidad, la presión y la trayectoria de corte.
A continuación se presenta un resumen sistemático de las técnicas de corte láser de chapa metálica desde una perspectiva práctica de producción.
1. Lógica básica del corte láser de chapa metálica
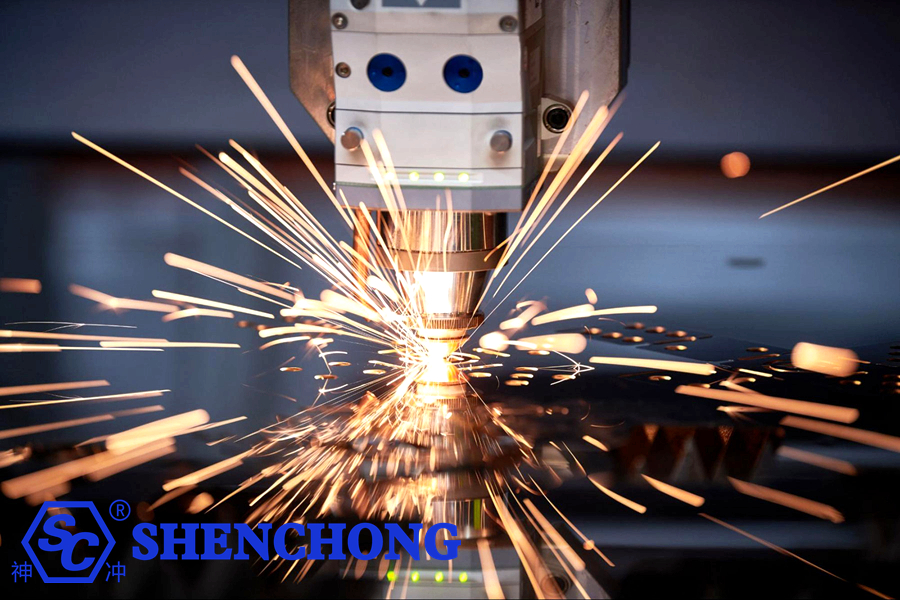
En esencia, el corte por láser utiliza un haz láser de alta densidad energética para fundir, vaporizar o encender rápidamente el material de forma localizada, al tiempo que utiliza un gas auxiliar para expulsar el material fundido del corte (el espacio entre las piezas cortadas).
El proceso de corte completo se puede desglosar de la siguiente manera:
Generador láser → Transmisión del haz → Enfoque → Calentamiento del material → Fusión/Vaporización → Eliminación de escoria gaseosa asistida → Formación del corte
En consecuencia, la calidad del corte depende en última instancia de varias variables fundamentales:
Densidad de energía láser + Estado focal + Respuesta del material + Capacidad de eliminación de escoria gaseosa + Trayectoria de movimiento
Los problemas en cualquiera de estas áreas pueden provocar:
- Rebabas
- Adhesión de escoria
- Corte incompleto
- Ancho de corte excesivo
- Bordes biselados
- Quemado de bordes
- Quemado excesivo
- Deformación del agujero
- agujeros no circulares
- Errores dimensionales
- ennegrecimiento de la superficie
- Velocidad de corte reducida
- Contaminación de la lente
- Daños en la boquilla
2. Preparativos críticos antes del corte
Muchos defectos de corte no se deben a la configuración de los parámetros, sino a problemas presentes antes de que comience el proceso de corte propiamente dicho.
1) Inspección del material de la lámina
Antes de cortar, compruebe lo siguiente:
- ¿El grosor de la lámina es correcto?
- ¿El tipo de material coincide con las especificaciones del programa?
- ¿Está la sábana plana?
- ¿Hay óxido superficial severo?
- ¿Hay contaminación por aceite o grasa?
- ¿Hay cascarilla de laminación?
- ¿Tiene arañazos?
- ¿Existe deformación localizada?
- ¿La lámina presenta tensiones internas?
Esto es especialmente importante para láminas delgadas. Si la lámina está muy deformada, resulta difícil obtener resultados de corte uniformes, incluso con un cabezal láser equipado con enfoque automático.
2) Recomendaciones
Para piezas de alta precisión:
Priorice el uso de sábanas con buena planitud.
Para placas gruesas:
Preste especial atención a las tensiones internas y a la deformación térmica.
3. Técnicas de corte para diferentes materiales metálicos
Los distintos materiales responden de forma muy diferente a la energía láser y a los gases auxiliares.
1) Acero al carbono
El acero al carbono es uno de los materiales más comunes para el corte por láser.
Espesores comunes:
0,5 mm
1 mm
1,5 mm
2 mm
3mm
4 mm
5 mm
6 mm
8 mm
10 mm
12 mm
16mm
20mm
25 mm
30 mm y superior
Acero al carbono delgado: Las láminas delgadas generalmente se pueden cortar utilizando aire, oxígeno o nitrógeno.
Ventajas del corte con oxígeno:
- Alta capacidad de corte
- Buen rendimiento en placas gruesas
- Coste relativamente bajo
Sin embargo, dado que el oxígeno participa en la reacción de oxidación, se forma una capa de óxido en el borde cortado.
2) Acero inoxidable
El acero inoxidable suele ser más adecuado para el corte con nitrógeno.
Esto se debe a que el nitrógeno minimiza la oxidación en el borde de corte.
Ventajas:
- Mejor color de borde
- Superficie de corte más brillante
- Oxidación reducida
- Adecuado para soldadura posterior
- Adecuado para el procesamiento de piezas donde la apariencia es importante.
Ventajas:
- Mejor color de borde
- Superficie de corte más brillante
- Oxidación reducida
- Adecuado para soldadura posterior
- Adecuado para el procesamiento de piezas donde la apariencia es importante.
3) Láminas de aluminio
El aluminio es un material con alta reflectividad y alta conductividad térmica.
Al cortar láminas de aluminio, se debe prestar especial atención a:
- Reflexión láser
- Posición focal
- Estabilidad de perforación
- Altura de la boquilla
- Gas de asistencia
- condición de la superficie del material
La dificultad de corte aumenta significativamente, especialmente con placas de aluminio gruesas.
4) Latón y cobre
Uno de los mayores desafíos del cobre y el latón es su alta reflectividad.
El procesamiento del cobre, especialmente con sistemas láser de fibra de longitud de onda tradicional, impone mayores exigencias a la fuente láser, al cabezal de corte y a los parámetros del proceso.
En la producción real, preste especial atención a:
- Si el equipo admite materiales altamente reflectantes
- Si la fuente láser es adecuada para el cobre.
- Estabilidad de perforación
- Compatibilidad de boquillas
- Limpieza de la lente protectora
No aplique simplemente los parámetros estándar utilizados para el acero al carbono.
4. Mayor potencia láser no siempre es mejor.
Muchos usuarios caen en un error común al seleccionar una máquina de corte por láser:
Cuanto mayor sea la potencia, mejor será el rendimiento de corte.
En realidad, no es así.
Por ejemplo, con sistemas de 6 kW, 12 kW o 20 kW:
Las ventajas radican principalmente en:
- Capacidad para cortar materiales más gruesos
- Mayores velocidades de corte
- Mayor eficiencia de producción
- Un período de proceso más amplio
Sin embargo, al cortar:
Láminas delgadas (1 mm, 2 mm, 3 mm)
Una alta potencia no se traduce necesariamente en una calidad de corte superior.
En láminas delgadas, una alta potencia puede incluso provocar problemas como los siguientes:
- Quemado excesivo
- Deformación de pequeños agujeros
- Fusión de bordes
- Una zona afectada por el calor (ZAC) ampliada
Por lo tanto, la selección de equipos debe seguir este principio:
En lugar de buscar simplemente la máxima potencia posible, elija el nivel de potencia en función del tipo de material, el rango de espesor y los requisitos del ciclo de producción.
5. La posición focal es clave para la calidad del corte.
La posición focal es uno de los parámetros más críticos en el proceso de corte por láser.
En pocas palabras:
La posición focal determina cómo se distribuye la energía del láser a lo largo del espesor de la lámina.
Si el enfoque es demasiado alto o demasiado bajo, el rendimiento del corte se verá afectado.
1) Láminas delgadas
Las láminas delgadas generalmente requieren una alta concentración de energía.
Si el enfoque se desvía significativamente, puede conducir a:
- Ancho de corte (ranura de corte)
- Corte incompleto (fallo al cortar)
- Aumento de rebabas
- Calidad de corte reducida
2) Placas gruesas
Para cortar placas gruesas es necesario tener en cuenta cómo se distribuye la energía del láser dentro del material.
Los ajustes a la posición focal generalmente deben realizarse en función de una combinación de factores:
- Material
- Espesor
- Potencia del láser
- Tipo de boquilla
- Presión de gas
- Velocidad de corte
3) No confíe ciegamente en una posición focal fija.
La posición focal óptima varía en función del material, el espesor y el gas utilizado.
Por lo tanto, las operaciones de producción reales deberían establecer un sistema que vincule:
Material + Espesor + Gas + Potencia → Parámetros focales correspondientes
Esto ayuda a crear la base de datos de procesos propia de la empresa.
6. La selección de la boquilla es crucial
Aunque la boquilla es un componente pequeño, tiene un impacto significativo en la calidad del corte.
Los tipos de boquillas más comunes incluyen:
- Boquillas de una sola capa
- Boquillas de doble capa
Boquillas con diferentes diámetros de orificio. Por ejemplo:
1,0 mm
1,2 mm
1,5 mm
1,8 mm
2,0 mm
2,5 mm
3,0 mm
La selección no puede basarse únicamente en el grosor del material.
También deben tenerse en cuenta otros factores:
- Potencia del láser
- Gas de asistencia
- Presión de gas
- Velocidad de corte
- Material
- Estructura de la boquilla
La boquilla debe estar centrada con precisión.
Este es un tema que a menudo se pasa por alto.
Si el rayo láser no está centrado con precisión dentro de la boquilla:
Puede tener como resultado:
- Acumulación de escoria en un lado
- Bordes de corte inclinados
- Corte inestable
- colisiones de boquillas
- Irregularidades en la perforación
Por lo tanto, revise periódicamente:
La concentricidad de la boquilla es crucial.
7. Consejos para seleccionar el gas de asistencia
El gas auxiliar hace algo más que simplemente "eliminar la escoria fundida".
En realidad, desempeña un papel en:
- Eliminación de escorias
- Enfriamiento
- Reacciones de oxidación
- Control de velocidad de corte
- Control de calidad de corte
Gases comunes:
Oxígeno (O₂)
Se utiliza principalmente para cortar acero al carbono.
Ventajas:
- Gran capacidad de corte
- Buen rendimiento en placas gruesas
- Bajo costo
Desventajas:
- Se forma una capa de oxidación en el borde cortado.
Nitrógeno (N₂)
Se utiliza principalmente para:
- Acero inoxidable
- Aluminio
- Cobre
- Piezas estéticas de alta calidad
Ventajas:
- Oxidación mínima en el borde cortado.
- Mejor apariencia de la superficie de corte
- Adecuado para soldadura y tratamiento superficial posteriores.
Desventajas:
- Mayor costo de la gasolina
- El corte de chapa gruesa requiere alta presión de gas y capacidad de equipo.
Aire comprimido
El corte con aire comprimido se ha vuelto cada vez más popular en los últimos años.
Ventajas:
- Bajo costo
- Fácilmente accesible
- Muy económico para el procesamiento de ciertas láminas delgadas.
Sin embargo, dado que el aire contiene oxígeno y humedad, se debe prestar atención a:
Compresor de aire + secador + sistema de filtración
Un contenido excesivo de humedad en el aire puede comprometer la estabilidad del corte y aumentar el riesgo de contaminación de los componentes relacionados.
8. ¿Cómo ajustar la velocidad de corte?
La velocidad de corte es un parámetro crítico.
1) La velocidad es demasiado rápida
Problemas potenciales:
- Penetración incompleta
- Adherencia de escoria en la parte inferior
- Costura de corte incompleta
- No lograr cortar en las esquinas afiladas
- Calidad reducida de los agujeros pequeños
2) La velocidad es demasiado lenta
Problemas potenciales:
- Quemado excesivo
- Aumento de la zona afectada por el calor (ZAC)
- Corte de ranura más ancho
- Deformación de la placa
- Bordes ennegrecidos
- Mayor adhesión de escoria
Por lo tanto, la mentalidad correcta no es "cuanto más rápido, mejor".
En cambio, el objetivo es maximizar la velocidad de corte constante, garantizando al mismo tiempo una penetración total y una alta calidad de corte.
9. ¿Cómo se determina si la velocidad de corte es la adecuada?
Se pueden observar las chispas del corte.
1) Estado normal
Moscas:
- Descargado sin problemas
- Dirección estable
- No se observa un retroceso significativo hacia arriba.
- Línea de corte continua
2) Velocidad demasiado rápida
Se observa típicamente:
- Las chispas retroceden significativamente
- Dificultad para descargar la escoria del fondo.
- Corte incompleto en algunas zonas
3) Velocidad demasiado lenta
Puede resultar en:
- Zona fundida expandida
- Chispas anormalmente concentradas
- Sobrecalentamiento del borde de la placa
Este es un método muy práctico para la evaluación in situ.
10. Técnicas de perforación
La perforación suele ser una de las etapas del corte por láser más propensas a presentar problemas.
Especialmente con:
Placas gruesas, materiales altamente reflectantes y materiales especiales.
Perforarse es más difícil.
1) No utilice parámetros de corte estándar para la perforación.
Las condiciones de perforación difieren de las condiciones de corte continuo.
Por lo general, se requieren configuraciones separadas para:
- Poder de penetración
- Tiempo de perforación
- Presión de gas penetrante
- Posición focal penetrante
- Número de pulsos penetrantes
- Altura del piercing
2) Se recomienda la perforación en varias etapas para placas gruesas.
Para platos gruesos, puede utilizar:
Perforación previa de baja energía → Penetración de alta energía
O perforación en varias etapas.
Esto ayuda a reducir:
- Salpicar
- Contaminación de la lente
- Daños en la boquilla
- Fallo de perforación
11. Técnicas de corte de agujeros pequeños
Esta es una técnica crucial en la producción real.
Ejemplo: espesor de la placa de 6 mm, diámetro del orificio de 6 mm
Cortar agujeros tan pequeños es considerablemente más difícil que cortar contornos estándar.
En términos generales:
Cuanto más se aproxime el diámetro del orificio al espesor de la placa, más difícil será el corte.
Para el procesamiento de agujeros pequeños, concéntrese en ajustar:
- Potencia del láser
- Velocidad
- Posición focal
- Presión de gas
- Parámetros de perforación
- Línea de entrada
- Velocidad en curva
No copie simplemente los parámetros utilizados para los contornos exteriores.
12. ¿Por qué los agujeros pequeños suelen tener forma elíptica?
Las causas comunes incluyen:
1) Velocidad de corte demasiado rápida
Lorem fistrum por la gloria de mi madre esse jarl aliqua llevame al sircoo. De la pradera ullamco qué dise usteer está la cosa muy malar.
2) Aceleración demasiado alta
El sistema mecánico cambia de dirección con frecuencia dentro del círculo pequeño.
3) Potencia del láser demasiado alta
Puede provocar fácilmente una acumulación de calor localizada.
4) Presión de gas inadecuada
Capacidad insuficiente para eliminar la escoria. 5) Enfoque impreciso
Esto da como resultado una distribución desigual de la energía a ambos lados del corte.
5) Precisión insuficiente en el movimiento de la máquina
En concreto, respecto a:
- Estantes
- Engranajes
- Rieles guía
- Sistemas servo
Los errores en estos componentes afectarán la redondez de los agujeros pequeños.
13. Técnicas para cortar esquinas afiladas
Cortar en línea recta es relativamente fácil.
La verdadera prueba de las capacidades de los equipos y procesos reside en:
Esquinas afiladas, ángulos agudos, ranuras estrechas, agujeros pequeños y diseños intrincados.
Si el cabezal láser mantiene una alta velocidad al navegar por una curva pronunciada, pueden producirse los siguientes problemas:
- Redondeo de la esquina afilada
- Quemado excesivo
- Desviación dimensional
- Agrandamiento debido a la fusión
- Por lo tanto, suele ser necesario:
- Reduzca la velocidad en la curva + Ajuste la potencia de salida del láser
Esto garantiza una entrada de calor más adecuada en la zona de la esquina afilada.
14. Importancia de las líneas introductorias
Una línea de entrada bien diseñada evita defectos perceptibles en el punto de partida de la pieza de trabajo.
Métodos comunes:
- Entrada en línea recta
- Arco de entrada
- Introducción tangencial
Para piezas con altos requisitos estéticos, es aconsejable evitar comenzar el corte directamente en un borde crítico del producto.
La punta de perforación se puede colocar en:
La zona de desecho o la zona de entrada.
Esto mejora significativamente la calidad de los bordes del producto.
15. Técnicas para evitar la deformación térmica
El corte por láser de láminas delgadas es particularmente propenso a la deformación térmica.
Esto se debe a las altas temperaturas localizadas generadas por el láser.
Manifestaciones comunes:
- Deformación de la lámina
- deformación de la pieza de trabajo
- Curvado de los bordes
- Cambios dimensionales
Soluciones:
Método 1: Optimizar el anidamiento
Evite concentrar una gran cantidad de piezas pequeñas en una sola área.
Método 2: Utilizar cortes discontinuos
Modifique la secuencia de corte para reducir la acumulación de calor localizada.
Método 3: Corte por secciones
Divide la hoja completa en varias zonas.
Método 4: Configurar correctamente la secuencia de corte
Por lo general, se recortan primero los elementos internos y luego los externos.
Esto evita que el contorno exterior separe prematuramente el soporte de la lámina para la pieza de trabajo.
16. Técnicas de anidamiento
Una correcta organización del espacio puede aumentar directamente la utilización del material.
Factores a considerar:
- espaciado de las piezas
- márgenes de los bordes de la hoja
- Ancho de corte
- Zona afectada por el calor (ZAC)
- Orientación de piezas
- Dirección de rodadura
- Dirección de flexión subsiguiente
Para la producción en masa de piezas, se puede emplear el corte en línea común.
Por ejemplo, dos piezas rectangulares comparten una sola arista.
Esto permite:
- Longitud de corte reducida
- Menos operaciones de perforación
- Mayor eficiencia de producción
- Menor consumo de gas
- Mayor utilización de materiales
Sin embargo, el corte de línea común requiere especial atención a:
Secuencia de corte y deformación térmica.
17. Técnicas de protección de lentes
La lente protectora de una máquina de corte por láser de fibra es una pieza consumible de alta frecuencia. La contaminación de la lente protectora puede provocar:
- Potencia láser reducida
- punto de haz anormal
- No lograr cortar el material
- Velocidad de corte reducida
- Mala calidad de corte
- Sobrecalentamiento o incluso daños en la lente
Por lo tanto, las inspecciones no deben limitarse a los momentos en que surgen problemas de corte.
Se recomienda establecer:
Un programa de inspección rutinaria para la lente protectora.
18. ¿Cómo puedo determinar si la lente protectora está contaminada?
Verifique lo siguiente:
- Polvo en la superficie de la lente
- manchas amarillas
- Puntos de ablación negros
- manchas de aceite
- Grietas
Si se detecta alguna anomalía, inspeccione y reemplace la lente siguiendo las instrucciones del fabricante del equipo.
No limpie las superficies ópticas directamente con toallas de papel comunes ni con los dedos.
19. Control de altura del cabezal de corte
La distancia entre el cabezal láser y la chapa metálica es fundamental.
Si la altura es demasiado elevada:
- El flujo de gas se dispersa
- Disminuye la capacidad de eliminación de escoria.
- El corte se vuelve inestable
Si la altura es demasiado baja:
- Aumenta el riesgo de colisión.
- La boquilla es propensa a dañarse.
- La escoria puede contaminar fácilmente la boquilla.
Por lo tanto, es fundamental mantener una distancia estable entre la boquilla y la hoja de papel.
Los equipos modernos suelen emplear:
Sistemas de seguimiento de altura capacitivos
Para controlar automáticamente la altura del cabezal láser.
20. ¿Qué se debe hacer si la chapa metálica está irregular?
Si la chapa metálica presenta una deformación significativa, se recomienda:
- Utilice el ajuste automático de altura.
- Reducir los riesgos de corte
- Evitar colisiones entre los cabezales láser
- Pretratar las láminas gravemente deformadas
En el caso de láminas ultrafinas, la planitud es especialmente importante para la calidad del procesamiento.
21. ¿Cómo se puede reducir la formación de escoria?
La formación de escoria es uno de los defectos más comunes en el corte por láser.
Se pueden realizar ajustes en las siguientes áreas:
1) Aumentar o disminuir la velocidad de corte
Determinar el ajuste en función de la forma de la escoria.
2) Ajustar la presión del gas de asistencia
Presión demasiado baja:
Capacidad insuficiente para la eliminación de escoria.
Presión demasiado alta:
Puede provocar un comportamiento anormal del material fundido.
3) Ajustar el punto focal
Un punto focal incorrecto dificulta la expulsión del material fundido desde el fondo del corte.
4) Compruebe la boquilla
Problemas con la boquilla, tales como:
- Deformación
- Contaminación
- Desalineación (excentricidad)
…todo ello puede afectar al flujo de gas.
5) Revisa los lentes
La contaminación de la lente protectora también puede provocar una disminución de la potencia de salida real.
22. Defectos comunes en el corte por láser y sus soluciones.
Cuestiones de corte | Causas comunes | Controles de prioridad |
Corte incompleto | Velocidad excesiva / potencia insuficiente / enfoque anormal | Potencia, velocidad, concentración |
Escoria en el fondo | Presión, velocidad o enfoque del gas inadecuados | Presión del gas, velocidad |
Oscurecimiento en la parte superior | Entrada de calor excesiva | Potencia, velocidad |
borde de corte áspero | Desajuste de parámetros | Enfoque, velocidad, gasolina |
Corte ensanchado | Energía excesiva / enfoque anormal | Enfoque, poder |
Agujeros circulares que se vuelven elípticos | Velocidad, aceleración o precisión mecánica | Parámetros, servo, mecánica |
Esquinas afiladas redondeadas | Calor excesivo en las esquinas | Velocidad, potencia |
Escoria en un lado | Desalineación de la boquilla | Coaxialidad |
Fallo de perforación | Parámetros de perforación incorrectos | Poder/tiempo de penetración |
Deterioro repentino de la calidad del corte. | Contaminación de la lente | Lente protectora |
Corte inestable | Problemas con el suministro de gas o la boquilla | Presión de gas, boquilla |
Deformación de la placa | Concentración de calor | Anidamiento, secuencia |
23. Los parámetros de corte implican más que una sola cifra.
Muchos operadores se centran únicamente en la velocidad al ajustar los parámetros. Esto es insuficiente.
Un conjunto completo de parámetros de proceso debe incluir, como mínimo:
Potencia + Velocidad + Enfoque + Boquilla + Gas + Presión de gas + Altura + Parámetros de perforación
Por lo tanto, establecer una base de datos interna sobre el proceso de corte por láser es fundamental.
Por ejemplo:
Material | Espesor | Gas | Fuerza | Boquilla | Velocidad | Enfocar | Presión atmosférica |
Q235 | 3mm | O₂ | 6 kW | 1,5 mm | Prueba de proceso | Prueba de proceso | Prueba de proceso |
Q235 | 6 mm | O₂ | 6 kW | 1,5/2,0 mm | Prueba de proceso | Prueba de proceso | Prueba de proceso |
304 | 3mm | N₂ | 6 kW | 1,5 mm | Prueba de proceso | Prueba de proceso | Prueba de proceso |
304 | 6 mm | N₂ | 6 kW | 2,0 mm | Prueba de proceso | Prueba de proceso | Prueba de proceso |
Aluminio | 3mm | N₂/ Aire | 6 kW | 1,5 mm | Prueba de proceso | Prueba de proceso | Prueba de proceso |
Nota: Los parámetros de la tabla deben basarse en la fuente láser, el cabezal de corte, la boquilla, el lote de material y los resultados de la validación del proceso específicos; no deben utilizarse directamente como ajustes universales.
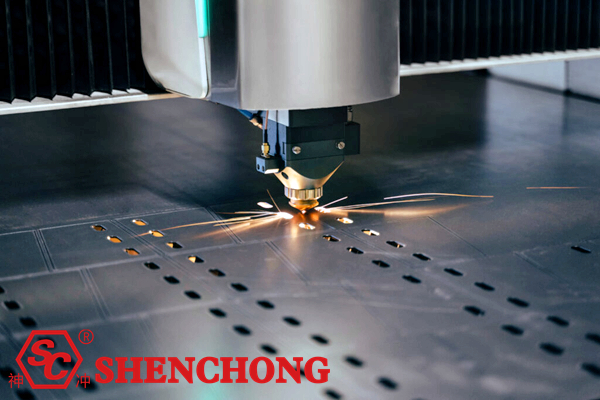
24. Estrategias de proceso para diferentes espesores
Láminas delgadas de 0,5 a 2 mm
Enfoque principal:
- Alta velocidad
- Entrada de calor baja
- Calidad de agujeros pequeños
- Prevención de la sobrecalentamiento
- Prevención de la deformación de la lámina
Láminas de grosor medio de 3-6 mm
Este es un rango de espesor muy común en la producción mediante corte láser.
Enfoque principal:
- Velocidad
- Gas de asistencia
- Posición focal
- Calidad de agujeros pequeños
- Corte de línea común
Láminas de espesor medio de 8-12 mm
El enfoque cambia a:
- Perforación
- Eliminación de escorias mediante gas
- Boquilla
- Posición focal
- Presión de gas
- Perpendicularidad de la cara de corte
Láminas de 16-30 mm de espesor
Enfoque principal:
- Potencia del láser
- Capacidad de perforación
- Presión de gas
- Posición focal
- Velocidad de corte
- Calidad del material
- Capacidad del cabezal de corte
Al cortar láminas gruesas, no se debe buscar simplemente la velocidad; en cambio, se debe priorizar:
Estabilidad + Calidad de la superficie de corte + Capacidad de procesamiento continuo.
25. Métodos básicos para mejorar la eficiencia de corte
Si el objetivo es aumentar la capacidad de producción, considere los siguientes enfoques:
1) Aumentar la potencia del láser
Adecuado para el procesamiento de láminas gruesas en grandes volúmenes.
2) Optimizar los parámetros de corte
Evite basarse en parámetros conservadores durante períodos prolongados.
3) Reducir el número de perforaciones
Se logra mediante la optimización del anidamiento y el corte de línea común.
4) Optimizar las trayectorias de corte
Reduzca el movimiento que no produce corte (corte por aire).
5) Aumentar la aceleración
Mejorar el rendimiento dinámico dentro de los límites de la máquina herramienta.
6) Carga/descarga automatizada
Reducir la manipulación manual.
7) Anidamiento automático
Mejorar la utilización de los materiales.
8) Establecer una base de datos de parámetros
Reduzca el tiempo de configuración/prueba de la máquina.
26. Integración de robótica/carga y descarga automatizada con corte láser
Para la producción en masa, se puede lograr una mayor integración utilizando:
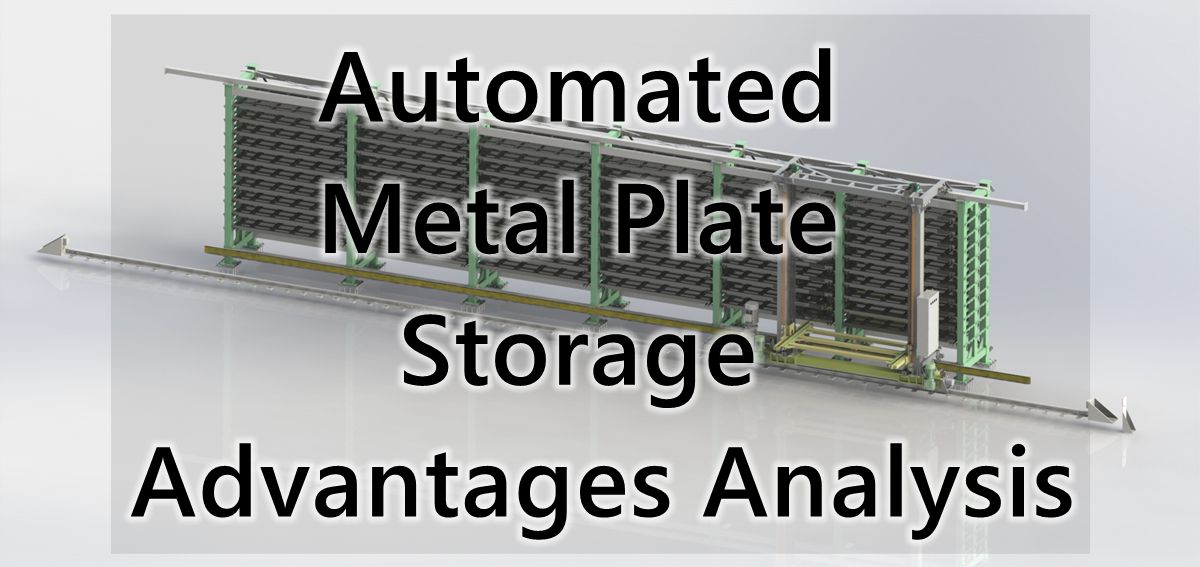
Almacenamiento inteligente de hojas + Máquina de corte láser + Carga/descarga automatizada + Clasificación de piezas terminadas
…para formar una célula de producción automatizada.
Flujo de trabajo típico:
Almacenamiento inteligente de materiales → Recuperación automática de materiales → Corte láser → Clasificación de piezas terminadas → Gestión de residuos → Almacenamiento temporal de piezas terminadas
Esto reduce:
- Manipulación manual
- Tiempo de espera
- Tiempo empleado en localizar materiales
- Tiempo de carga y descarga
- Errores de producción
Al mismo tiempo, mejora:
- Utilización de equipos
- Seguridad del personal
- Continuidad de la producción
- utilización de materiales
Para la producción de grandes volúmenes de chapa metálica, esto representa una dirección clave en la evolución del corte por láser, pasando del "procesamiento independiente" a las "células de fabricación inteligentes".
27. Consejos para el mantenimiento diario de las máquinas de corte láser
Controles diarios
Elementos clave a revisar:
- Boquilla
- Lente protectora
- Presión de gas
- enfriador
- Cabezal láser
- Plataforma de chapa metálica
- Sistema de eliminación de polvo
Cheques semanales
Comprobaciones recomendadas:
- Rieles guía
- Estantes de engranajes
- Componentes de transmisión
- Cables
- Líneas de gas
- Sistema de refrigeración
- coaxialidad de la boquilla
- Controles periódicos
Incluye:
- Estado de salida del láser
- Sistema óptico
- Precisión del movimiento
- Sistema de servocontrol
- Sistema de ajuste automático de altura
- Refrigerante
- Sistema de aire comprimido
El mantenimiento debe realizarse de acuerdo con los requisitos del fabricante del equipo.
28. Consejos para mejorar la precisión del corte láser
Si se requiere una alta precisión dimensional, se deben tener en cuenta tres áreas: mecánica, software y proceso.
Aspectos mecánicos
Controlar:
- Precisión del riel guía
- Cremallera y piñón
- husillo de avance
- Rigidez del bastidor de la máquina
- Deformación de la viga transversal
- servomotores
Aspectos del software
Controlar:
- Dibujos CAD
- Parámetros CAM
- Compensación de corte
- Líneas de entrada
- Planificación de rutas
- Aceleración/desaceleración
Aspectos del proceso
Controlar:
- Espesor de la chapa
- Deformación térmica
- Secuencia de corte
- Punto focal
- Velocidad de corte
29. ¿Cómo mejorar la perpendicularidad de la superficie de corte?
Esto es especialmente importante al cortar planchas gruesas.
Si el perfil de corte es más ancho en la parte superior y más estrecho en la inferior (o viceversa), puede haber un problema con la distribución de la energía del rayo láser a lo largo del espesor del material.
Áreas clave a revisar:
- Posición del punto focal
- calidad del haz láser
- coaxialidad de la boquilla
- Gas de asistencia
- Velocidad de corte
- Lente protectora
- Estado del material
Si el problema persiste, será necesaria una inspección más exhaustiva del haz láser y del sistema óptico del cabezal de corte.
30. Secuencia de resolución de problemas más práctica para la planta de producción
Cuando la calidad del corte láser disminuye repentinamente, no realice cambios drásticos en todos los parámetros de inmediato.
Enfoque recomendado:
Paso 1: Compruebe el material de la lámina.
Verificar: tipo de material, grosor y planitud.
Paso 2: Compruebe la boquilla
Verificar: Comprobar si hay deformación, obstrucción o contaminación.
Paso 3: Compruebe la lente protectora
Verificar: Comprobar si hay contaminación o daños.
Paso 4: Comprobar el gas
Verificar: tipo de gas, presión, pureza y caudal.
Paso 5: Comprobar el enfoque
Verificar: posición de enfoque correcta.
Paso 6: Comprobar la velocidad
Realizar pequeños ajustes.
Paso 7: Comprobar la alimentación
Verificar: salida láser normal.
Paso 8: Comprobar el sistema mecánico
Si persisten los siguientes problemas:
- Errores dimensionales
- Deformación de agujeros circulares
- Líneas rectas, no rectas
- Repetibilidad anormal
Luego, inspeccione más a fondo:
Rieles guía, cremalleras, sistemas de servocontrol, el bastidor de la máquina y el sistema de control de movimiento.
31. "Reglas de oro" para la optimización del proceso de corte por láser
En la producción real, los siguientes principios pueden servir como criterios de diagnóstico rápido:
Si no logra cortar: compruebe primero la velocidad, el enfoque y el combustible.
Acumulación de escoria: Compruebe primero la velocidad, la presión del gas, el enfoque y la boquilla.
Escoria en un lado: Concéntrese en la concentricidad de la boquilla.
Agujeros pequeños no redondos: Compruebe la velocidad, la aceleración, el enfoque y la precisión mecánica.
Esquinas afiladas que se queman: Reduzca el aporte de calor en las esquinas.
Deformación de la lámina: Optimizar el anidamiento y la secuencia de corte.
Disminución repentina de la calidad de corte: Compruebe primero la lente protectora y la boquilla.
Incapacidad para cortar placas gruesas: Concéntrese en la potencia, la perforación, la presión del gas y el enfoque.
Láminas finas propensas a quemarse: Reduzca el aporte de calor y optimice la velocidad, la potencia y la perforación.
32. Estrategias avanzadas de optimización para el corte láser de chapa metálica
Si una empresa ya puede realizar de forma consistente el corte láser estándar, la siguiente etapa consiste en ir más allá de simplemente “hacer el corte” y pasar a:
① Cortar más rápido
Aumentar:
Velocidad de corte (m/min)
② Corta mejor
Mejorar:
- Aspereza
- Perpendicularidad
- Rebabas
- Zona afectada por el calor (ZAC)
- Precisión de orificio redondo
③ Recortar de forma más económica
Reducir:
- Consumo de oxígeno
- Consumo de nitrógeno
- Consumo de electricidad
- Consumo de boquilla
- Consumo de lentes
④ Cortar de forma más fiable
Aumentar:
- Tiempo de procesamiento continuo
- Tasa de éxito de la perforación
- Repetibilidad de los parámetros
- Consistencia del lote
⑤ Cortar de forma inteligente
Presentamos además:
Enfoque automático + Cambio automático de boquillas + Carga/descarga automática + Anidamiento inteligente + Almacenamiento inteligente + Base de datos de procesos + Gestión de producción MES
En última instancia, se establece:
Almacenamiento inteligente → Carga automática → Corte láser → Clasificación automática → Almacenamiento temporal de producto terminado → Gestión de datos
…un flujo de trabajo completo e inteligente para la producción de chapa metálica.
33. Lista de verificación rápida para el corte láser de chapa metálica
El personal de producción puede realizar las comprobaciones directamente en el siguiente orden:
1) Antes de cortar
□ Material de hoja correcto
□ Grosor correcto de la lámina
□ La hoja está plana
□ Estado de la unidad láser: normal
□ El enfriador funciona con normalidad
□ Suministro de gas normal
□ Boquilla en buen estado
□ Limpieza de lentes protectoras
□ Enfoque calibrado
□ Coaxialidad de la boquilla normal
2) Durante el corte láser de Mtela
□ Perforación estable
□ Dirección normal de la chispa
□ Sonido de corte estable
□ Sin escoria/escoria significativa
□ No se observa quemadura significativa en los bordes.
□ Altura estable del cabezal láser
□ Presión de gas estable
□ No se observa deformación térmica severa de la lámina.
3) Después del corte
□ Inspeccione la superficie de corte.
□ Compruebe si hay rebabas
□ Comprobar dimensiones
□ Comprobar los diámetros de los agujeros
□ Comprobar la redondez
□ Comprobar la perpendicularidad
□ Registrar parámetros óptimos
□ Actualizar la base de datos del proceso
34. Resumen: ¿Qué define el corte láser de verdadero alto nivel?
El corte láser de chapa metálica de alta precisión no es simplemente cuestión de poseer una máquina de corte láser de alta potencia.
Un proceso de corte láser verdaderamente excelente requiere que todo esté correcto en estas áreas:
Equipos, materiales, parámetros, gas, boquillas, enfoque, perforación, trayectorias de corte, anidamiento, mantenimiento y automatización.
Esto se puede resumir en una fórmula completa:
Corte láser de alta calidad = Potencia láser adecuada + Calidad de haz estable + Enfoque preciso + Boquilla adecuada + Gas auxiliar adecuado + Presión de gas precisa + Velocidad de corte razonable + Excelente precisión de movimiento de la máquina + Trayectoria de corte correcta + Buen mantenimiento
Para las modernas fábricas de chapa metálica, la dirección del desarrollo futuro es:
Corte láser de alta potencia → Corte de alta velocidad → Carga/descarga automática → Anidamiento inteligente → Clasificación automática → Almacenamiento inteligente → Integración de datos MES/ERP
Esto representa la trayectoria principal en la evolución del corte láser de chapa metálica: el paso de máquinas independientes a líneas de producción inteligentes, automatizadas y no tripuladas.
 Spanish
 English
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese