Tabla de contenido
Mejorar la precisión del corte con guillotina hidráulica requiere más que simplemente ajustar el tope trasero. La precisión está determinada por la interacción combinada de la estructura mecánica, la holgura de la cuchilla, el tope trasero, el sistema hidráulico, el posicionamiento de la chapa, la rigidez del bastidor, el sistema de control y el mantenimiento operativo.
A continuación se presenta un análisis sistemático desde una perspectiva de producción práctica.
1. ¿Cómo mejorar la precisión del corte con guillotina hidráulica?
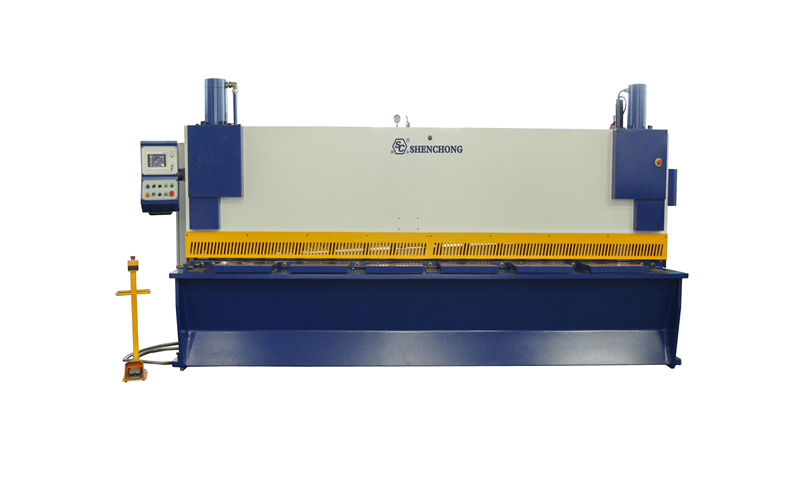
En primer lugar, identifique los factores clave que afectan la precisión del corte con guillotina.
La precisión final de una cizalla guillotina hidráulica se refleja típicamente en:
- precisión de la longitud de corte
- Precisión diagonal
- Rectitud
- Cuadratura (perpendicularidad)
- Calidad del borde de corte
- Precisión de posicionamiento repetible
- Consistencia en el procesamiento por lotes
Esto se puede resumir de la siguiente manera:
Precisión de corte = Rigidez del bastidor + Estado de la cuchilla + Control de la holgura de la cuchilla + Precisión del tope trasero + Estabilidad hidráulica + Método de posicionamiento + Funcionamiento correcto
Los errores significativos en cualquiera de estas áreas pueden provocar que las dimensiones finales queden fuera de los límites de tolerancia.
2. 15 aspectos clave para mejorar la precisión
1) Mejorar la rigidez del bastidor y del soporte de la cuchilla de la máquina de corte de guillotina hidráulica.
Este es el requisito fundamental.
Cuando una cizalla guillotina hidráulica está en funcionamiento, el soporte superior de la cuchilla se somete a importantes fuerzas de corte. Si la rigidez del bastidor, la mesa de trabajo o el soporte de la cuchilla es insuficiente, se producen pequeñas deformaciones durante el corte de chapas gruesas.
Por ejemplo:
Corte de placas delgadas: La deformación del marco tiene un impacto relativamente menor.
Corte de placas de 10 a 20 mm de espesor: La fuerza de corte aumenta significativamente.
Una rigidez insuficiente del marco puede provocar:
- Dimensiones inconsistentes en los extremos de la placa
- Desviación de la línea de corte
- Ligera flexión de la placa
- Aumento del error diagonal
- Sección transversal de corte inconsistente
- Métodos de mejora
Concéntrese en la inspección:
- Calidad de soldadura del bastidor
- Rigidez general del marco
- Rigidez del soporte de la hoja superior
- Planitud de la mesa de trabajo
- Espacio libre de la guía del portacuchillas
- Desgaste en el mecanismo de guía
- Sincronización entre los lados izquierdo y derecho
Para los equipos diseñados para cortar placas gruesas, un bastidor muy rígido combinado con un diseño estructural sólido es más importante que simplemente aumentar la presión hidráulica.
2) Control preciso de la separación de las palas
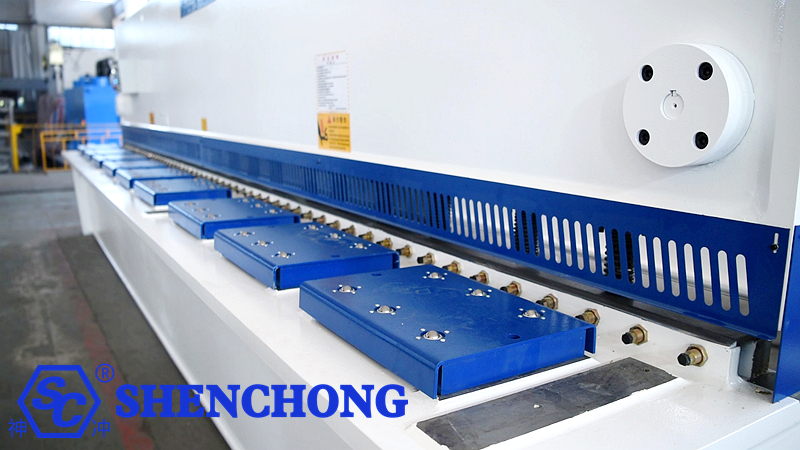
Este es uno de los factores más críticos que afectan la calidad del corte.
Tanto una holgura excesiva como insuficiente entre las cuchillas pueden causar problemas.
Un desprendimiento excesivo suele tener como resultado:
- Aumento de rebabas
- Deformación de la placa
- Sección transversal de corte rugosa
- Desplazamiento de borde (colapso)
- Estabilidad dimensional reducida
Un espacio libre insuficiente puede causar:
- Aumento de la fuerza de corte
- Desgaste acelerado de las cuchillas
- Desconchado del filo de la hoja
- Mayor carga del sistema hidráulico
- Aplastamiento anormal del borde de la placa
Por lo tanto, la holgura de la cuchilla debe ajustarse en función del espesor de la placa, el tipo de material y la resistencia del material.
Enfoque típico:
Materiales | Espesor de la placa | Ajuste de la holgura de la cuchilla |
Acero al carbono ordinario | placa delgada | Pequeño |
Acero al carbono ordinario | Placa de grosor medio | Medio |
Acero de alta resistencia | Mismo grosor | Por lo general, requiere un espacio libre más adecuado/mayor. |
Acero inoxidable | Mismo grosor | Ajustar adecuadamente en función de la resistencia del material. |
Lámina de aluminio | placa delgada | Generalmente emplea una holgura pequeña y estable. |
No utilice una separación fija de la cuchilla para procesar todos los materiales.
3) Mejorar la precisión del sistema de tope trasero.
Para Cizallas guillotina hidráulicas CNCEl sistema de tope trasero es un componente clave que determina la precisión de la longitud de corte.
El tope trasero controla principalmente la distancia desde el filo de corte hasta el punto de posicionamiento.
Por ejemplo, si se requiere una longitud de corte de 2500 mm, pero la posición real del tope trasero es de solo 2498,5 mm, inevitablemente se producirá un error dimensional en la pieza de trabajo.
Los componentes clave del tope trasero que se deben inspeccionar incluyen:
- husillo de avance
- Rieles guía
- Servo motor
- Mecanismo de reducción
- Codificador
- dedos del tope trasero
- Rigidez de la viga
- Espacio libre mecánico
- Reacción
4) Alta repetibilidad del tope trasero
Si:
Primera pieza: 500,00 mm
Segunda pieza: 500,05 mm
Tercera pieza: 499,98 mm
Este tipo de discrepancia se clasifica como un error de repetibilidad.
Esto es especialmente importante para la producción por lotes.
Componentes recomendados:
- Servomotor de alta precisión
- Husillo de bolas de alta precisión
- Rieles guía lineales
- Codificador de alta resolución
- viga de tope trasero rígida
Además, realice pruebas de repetibilidad periódicas.
Por ejemplo, 10 ciclos de posicionamiento consecutivos:
Contar | Medidas reales |
1 | 500.02 |
2 | 500.01 |
3 | 500.03 |
4 | 500.00 |
5 | 500.02 |
6 | 500.01 |
7 | 500.02 |
8 | 500.04 |
9 | 500.01 |
10 | 500.02 |
Mediante el análisis de los valores máximos, mínimos y promedio, se puede determinar la repetibilidad real del sistema de tope trasero.
5) Asegúrese de que la lámina esté correctamente colocada contra el tope trasero.
Este es un problema que a menudo se pasa por alto en los entornos de producción reales.
Aunque la máquina en sí tenga una alta precisión, se producirán errores si la hoja no queda completamente alineada con el tope trasero.
Si la lámina está inclinada, las dimensiones finales del corte serán inexactas.
Pasos operativos clave
Antes de esquilar:
- Coloca la hoja sobre la mesa de trabajo.
- Alinee el borde de la lámina con el dispositivo de posicionamiento.
- Asegúrese de que la lámina esté paralela al tope trasero.
- Elimine cualquier espacio entre la lámina y el tope trasero.
- Inicie el proceso de corte.
Para hojas grandes, considere usar:
- Soportes delanteros
- Elevadores neumáticos de láminas
- Brazos de soporte de láminas
- Sistemas de alimentación frontal
- Sistemas de carga automáticos
Esto ayuda a minimizar los errores de posicionamiento causados por la manipulación manual.
6) Asegurar una presión estable del sistema hidráulico.
El propio sistema hidráulico afecta a la estabilidad al corte.
Una presión hidráulica inestable puede provocar:
- Fluctuaciones en la velocidad de corte
- Movimiento inestable del soporte superior de la hoja
- Falta de sincronización entre los lados izquierdo y derecho.
- Vibración durante el corte
- Dificultad para cortar placas gruesas
- Repetibilidad reducida
Componentes clave a comprobar:
- bomba hidráulica
- Válvula proporcional
- Válvula de alivio
- Válvula solenoide
- Cilindro hidráulico
- Focas
- Aceite hidráulico
- Temperatura del aceite
- Limpieza del aceite
Preste especial atención a:
La contaminación por aceite hidráulico es una causa importante y oculta de pérdida de precisión en las cizallas hidráulicas.
Los altos niveles de contaminantes en el aceite hidráulico pueden provocar un movimiento inestable del carrete de la válvula, lo que a su vez afecta al movimiento del soporte de la cuchilla.
7) Controlar la sincronización de los cilindros izquierdo y derecho.
Las cizallas de viga giratoria o guillotina suelen accionar el soporte de la cuchilla mediante cilindros hidráulicos izquierdo y derecho.
Si la posición del cilindro izquierdo no coincide con la del cilindro derecho:
El soporte de la pala puede inclinarse.
Esto afecta directamente a:
- Espacio libre de la cuchilla
- ángulo de corte
- Calidad de corte
- Deformación de la lámina
- Consistencia dimensional a lo largo del ancho
Por lo tanto, es necesario comprobar periódicamente la sincronización de los cilindros izquierdo y derecho, así como la nivelación del soporte de la cuchilla.
8) Controlar el ángulo de corte
El ángulo de corte también afecta a la precisión.
Ángulo de corte excesivo:
- Fuerza de corte reducida
- Posible aumento de la deformación de la lámina
- Cambios en el perfil del borde cortado
Ángulo de corte insuficiente:
- Aumento de la fuerza de corte
- Mayor carga en el sistema hidráulico
- Mayor consumo de energía
Por lo tanto, el ángulo de corte adecuado debe seleccionarse en función del espesor y el material de la placa.
En las máquinas de corte de guillotina CNC, un control adecuado del ángulo de corte permite lograr un equilibrio entre la fuerza de corte, la deformación de la chapa y la calidad del corte.
9) Las cuchillas deben mantenerse afiladas.
El estado de la cuchilla afecta directamente a la precisión del corte.
El desgaste de la cuchilla conlleva:
- Aumento de rebabas
- Deformación de la lámina
- bordes cortados de forma irregular
- Estabilidad dimensional reducida
- Aumento de la fuerza de corte
El desgaste es particularmente rápido al procesar:
- Acero inoxidable
- Acero de alta resistencia
- placa de acero gruesa
- Placa de níquel
- Materiales de alta dureza
Se recomienda establecer un sistema de gestión de cuchillas.
Mantenga registros de:
Longitud de corte acumulada → Desgaste de la cuchilla → Número de rotaciones/giros de la cuchilla → Programa de reemplazo
Además, preste atención a lo siguiente después de la instalación de la cuchilla:
- Paralelismo
- consistencia de altura
- Apriete de los pernos de montaje
10) Seleccione los materiales de la hoja adecuados.
Los diferentes materiales requieren diferentes cuchillas.
Los materiales comunes para las hojas incluyen:
9CrSi
6CrW2Si
Cr12MoV
H13
Aceros para herramientas de aleación de alto rendimiento, etc.
Por ejemplo, los requisitos de resistencia al desgaste y tenacidad de las hojas difieren entre el acero al carbono común y el acero inoxidable de alta resistencia.
Si la elección de la cuchilla no es la adecuada, incluso una máquina de alta precisión puede experimentar:
Desgaste rápido de la cuchilla → Cambios en la holgura de la cuchilla → Aumento de rebabas → Reducción de la estabilidad dimensional
11) Mejorar la planitud de la mesa de trabajo
La mesa de trabajo sirve de base para el posicionamiento de las láminas.
Cuestiones como:
- Depresiones localizadas
- Deformación por soldadura
- Tener puesto
- objetos extraños
- Rebabas
…impiden que la sábana quede plana y estable.
El impacto es particularmente significativo en láminas delgadas y placas de gran tamaño.
Por lo tanto, la mesa de trabajo debe mantenerse:
Limpio + Plano + Sin deformaciones significativas.
12) Utilice dispositivos de soporte delantero y trasero para la lámina.
Para platos de gran tamaño como:
4×2000 mm, 6×3200 mm, 8×4000 mm, 12×4000 mm, 16×6000 mm
...depender únicamente del operario para sujetar la hoja suele provocar que se incline.
Considere usar:
- Brazos de soporte delanteros: Para reducir los errores causados por el soporte manual.
- Soporte neumático para chapas: Adecuado para chapas finas y planchas de gran tamaño. Alimentación frontal automática: Reduce aún más los errores causados por el posicionamiento manual.
- Para máquinas de corte de gran tamaño: Alimentación automática + soporte trasero + soporte delantero
Estas características pueden mejorar significativamente la uniformidad en la producción en masa.
13) Selección de la velocidad de corte correcta
Muchas personas creen:
Cuanto más rápido sea el corte, mayor será la productividad.
Sin embargo, para ciertos materiales y espesores, un proceso de cizallamiento excesivamente rápido puede agravar problemas como la deformación de la lámina y la vibración.
Por lo tanto, la velocidad debe seleccionarse en función de:
- Espesor de la placa
- Tipo de material
- Longitud de corte
- ángulo de corte
- Espacio libre de la cuchilla
En el mecanizado de precisión, la estabilidad suele ser más importante que la simple búsqueda de la máxima velocidad.
14) Evite realizar cortes más allá de las especificaciones.
Este es un punto crucial.
Por ejemplo, si una máquina tiene una capacidad nominal de 12 × 3200 mm:
Esto indica la capacidad máxima de corte para un rango específico de resistencias del material.
Si el equipo se utiliza de forma constante para cortar:
- Platos demasiado gruesos
- Acero de alta resistencia
- Acero inoxidable
- Materiales de alta dureza
Esto puede conducir a:
Sobrecarga del sistema hidráulico + desgaste de la hoja + deformación del bastidor + problemas con el soporte de la hoja + reducción de la precisión
Por lo tanto, no se debe simplemente asumir: "Si la máquina puede cortarlo, es seguro hacerlo a largo plazo".
Las operaciones deben ajustarse a los parámetros nominales del equipo y a la resistencia del material.
15) Establecer un sistema de "inspección y calibración de precisión".
Esta es una de las formas más efectivas de mantener la precisión a largo plazo.
Se recomiendan inspecciones periódicas para:
① Precisión de posicionamiento del tope trasero
Por ejemplo:
100 milímetros
500 milímetros
1000 milímetros
2000 milímetros
3000 milímetros
Mide cada posición individualmente.
② Medidas diagonales
Para piezas rectangulares: compare las dos diagonales.
Si la diferencia es significativa, indica problemas con el posicionamiento o la orientación de la hoja.
③ Rectitud
Compruebe el borde cortado para detectar lo siguiente:
- Abultado en el centro
- Desplazamiento en los extremos
- Flexión localizada
④ Repetibilidad del posicionamiento
Realice pruebas de posicionamiento 10 o más veces consecutivas.
3. Instrucciones para la solución de problemas correspondientes a diferentes errores
Este es un diagrama muy práctico para la planta de producción.
Asunto | Causas principales | Controles de prioridad |
La longitud total es consistentemente demasiado larga. | Posición incorrecta del tope trasero | Calibración del tope trasero |
La longitud total es consistentemente demasiado corta. | Posición incorrecta del tope trasero | Compensación de parámetros |
La primera pieza es precisa, pero las piezas posteriores muestran una desviación creciente. | Deriva térmica / Juego mecánico | Tope trasero, servo |
Dimensiones inconsistentes entre los lados izquierdo y derecho. | Problemas de desalineación de láminas / vigas de corte | Posicionamiento, soporte del ariete/cuchilla |
Error diagonal significativo | Posicionamiento no perpendicular | Tope trasero, posicionamiento lateral |
Rebabas excesivas | Espacio libre inadecuado de la hoja / Desgaste de la hoja | Espacio libre de las cuchillas, cuchillas |
Exceso de rebabas en un lado | Espacio libre desigual entre las cuchillas (izquierda vs. derecha) | Instalación de la cuchilla |
Distorsión de la lámina | Espacio libre de la hoja / Ángulo de corte / Problemas de material | Ángulo de separación de la hoja |
Borde áspero y cortado | Desgaste de la cuchilla | Sustitución/Inversión de la cuchilla |
Dificultad para cortar placas gruesas | Presión insuficiente / Exceso de especificaciones | Sistema hidráulico |
Posicionamiento repetitivo inestable | Juego del husillo o guía | Calibrador trasero |
Los portacuchillas izquierdo y derecho están desincronizados. | Problemas de sincronización hidráulica | Cilindro, bloque de válvulas |
4. Áreas clave para mejorar la precisión en función del espesor del material.
Láminas delgadas de 1-3 mm
Enfoque principal:
Precisión del tope trasero + Planitud de la chapa + Espacio libre de la cuchilla
Las láminas delgadas son particularmente susceptibles a deformarse.
placas medianas de 4-8 mm
Enfoque principal:
Espacio libre de la hoja + Tope trasero + Afilado de la hoja + Rigidez del bastidor
placas de 10-16 mm de espesor
Enfoque principal:
Rigidez del bastidor + Sistema hidráulico + Cuchillas + Espacio libre de las cuchillas + Ángulo de corte
Placas de más de 20 mm de espesor
Cambio de enfoque:
Capacidad nominal del equipo + Deformación del bastidor + Estabilidad hidráulica + Resistencia de la hoja + Resistencia del material
No te centres únicamente en el tope trasero.
5. Mayor precisión de automatización
Las modernas líneas de corte de guillotina hidráulica CNC pueden equiparse además con:
Sistema de control CNC
↓
tope trasero del servo
↓
Ajuste automático de la distancia entre las cuchillas
↓
Sistema de alimentación frontal
↓
Soporte automático para hojas
↓
detección de láminas
↓
cizallamiento automático
↓
Descarga automática de material
Esto transforma el “esquilado manual, basado en la experiencia”.
en un proceso de "cizallado de precisión digitalizado, automatizado y repetible".
6. Las 5 principales prioridades para mejorar
Si una guillotina hidráulica existente no ofrece la precisión esperada, recomiendo solucionar el problema en el siguiente orden en lugar de reemplazar todos los componentes a la vez:
Primero: tope trasero
Compruebe la posición real y la repetibilidad.
Segundo: Despeje de la hoja
Recalibrar en función del tipo y grosor del material.
Tercero: Cuchillas
Compruebe el desgaste, la calidad de la instalación y el paralelismo.
Cuarto: Sincronización de cilindros izquierda/derecha
Compruebe que el soporte de la cuchilla esté nivelado y que el movimiento sea uniforme entre los lados izquierdo y derecho.
Quinto: Estructura/Guías/Mesa de trabajo
Compruebe si hay deformaciones o desgaste derivados del uso prolongado.
Abordar estas cinco áreas suele resolver una parte importante de los problemas de precisión en el corte.
 Spanish
 English
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese