Spis treści
Proces walcowania blach, pozornie prosty proces kształtowania płaskiej płyty w cylinder lub łuk, w rzeczywistości obejmuje wiele etapów, obejmujących m.in. właściwości materiału, grubość i szerokość blachy, konstrukcję maszyny do walcowania, geometrię walca, gięcie wstępne, pozycjonowanie podajnika, stopień redukcji, kolejność walcowania, kontrolę sprężynowania oraz korekty przed i po spawaniu.
Jeśli celem nie jest po prostu „toczenie się w koło”, ale raczej uzyskanie odpowiedniej okrągłości, stabilnej średnicy, krótkich prostych odcinków na końcach, dokładnego wyrównania szwu, wysokiej spójności partii i wysokiej wydajności produkcji, wówczas cały proces musi zostać unowocześniony z „operacji wykonywanej przez jedną maszynę” na kompletny przepływ kontroli procesu.
1. Jak zoptymalizować proces walcowania blach?
1) Najpierw wyjaśnij główny cel „doskonalenia procesu wałkowania”
Wysokiej jakości proces walcowania blachy wymaga zazwyczaj jednoczesnej kontroli następujących wskaźników:
Cele kontroli | Główne cechy |
Okrągłość | Gotowy przekrój poprzeczny jest zbliżony do okręgu projektowego |
Dokładność średnicy | Rzeczywista średnica odpowiada wymiarom na rysunku |
Owalność | Zmniejsza różnice między osiami główną i poboczną |
Jakość końcowa | Redukuje proste krawędzie, zapadnięte krawędzie i spłaszczone końce |
Jakość Wspólna | Zapewnia dokładne wyrównanie na obu końcach |
Powierzchnia materiału bazowego | Zmniejsza zarysowania, wgniecenia i ślady po rolkach |
Spójność partii | Zachowuje stabilność wymiarową w wielu produktach |
Wydajność produkcji | Zmniejsza liczbę powtarzających się regulacji i przeróbek |
Bezpieczeństwo | Zapobiega przesuwaniu się, kołysaniu i ściskaniu arkuszy. |
Dlatego też poprawa arkusz Proces walcowania powinien koncentrować się nie tylko na tym, czy nacisk walcarki jest wystarczający, ale powinien także optymalizować sześć aspektów:
materiał → sprzęt → proces → operacja → kontrola → korekta.
2) Przed wałkowaniem: Odpowiednio przygotuj materiał
Wiele problemów związanych z jakością walcowania pojawia się jeszcze przed wejściem blachy do walcarki.
- Sprawdź grubość blachy
Różnica pomiędzy grubością rzeczywistą a grubością teoretyczną ma bezpośredni wpływ na promień gięcia.
Na przykład, jeżeli w projekcie zastosowano: blachę stalową o grubości 10 mm
Rzeczywista grubość może mieć pewną tolerancję.
Przy produkcji cylindrów o wysokiej precyzji należy w miarę możliwości sprawdzać rzeczywistą grubość blachy, a nie ustalać parametrów ściśle według grubości nominalnej.
- Sprawdź gatunek materiału
Różne materiały mają różną granicę plastyczności, wytrzymałość na rozciąganie i wydłużenie.
Do powszechnie stosowanych materiałów zalicza się:
- Q235
- Q355
- stal nierdzewna 304
- Stal nierdzewna 316L
- Płyta aluminiowa
- Blacha miedziana
- Stopy na bazie niklu
- Stal o wysokiej wytrzymałości
Nawet przy tej samej blachy o grubości 10 mm różne materiały mogą wymagać znacząco różnych nacisków walcowania i kompensacji sprężynowania.
Na przykład:
Stal nierdzewna 304 charakteryzuje się zwykle wyraźniejszą zdolnością do sprężynowania niż zwykła stal węglowa.
Dlatego też nie można po prostu zastosować parametrów walcowania stosowanych dla zwykłej stali węglowej.
3) Wstępna obróbka arkuszy
Wstępna obróbka arkusza jest kluczowa.
- Sprawdź gatunek materiału
Jeżeli arkusz sam w sobie ma:
- centralne wybrzuszenia
- wypaczanie krawędzi
- lokalne falowanie
- pokrętny
Po wejściu do walcowni jest podatny na:
niestabilna okrągłość + deformacja krawędzi + lokalne nieprawidłowości promienia.
W razie konieczności należy przeprowadzić poziomowanie.
- Wyczyść powierzchnię arkusza
Przed wałkowaniem należy wyjąć:
- opiłki żelaza
- żużel spawalniczy
- olej
- skala
- obca materia
Szczególnie blachy ze stali nierdzewnej i aluminium.
Jeżeli na powierzchni walca znajduje się twarda, obca substancja, może ona łatwo spowodować powstanie trwałych wgnieceń.
Aby uzyskać produkty o wysokiej jakości powierzchni, należy wziąć pod uwagę:
folia ochronna + czyszczenie powierzchni rolki + specjalna obróbka powierzchni rolki.
4) Określ prawidłową trasę procesu walcowania arkuszy
Różne maszyny walcownicze mają różne ścieżki technologiczne.
W skład standardowego wyposażenia wchodzą:
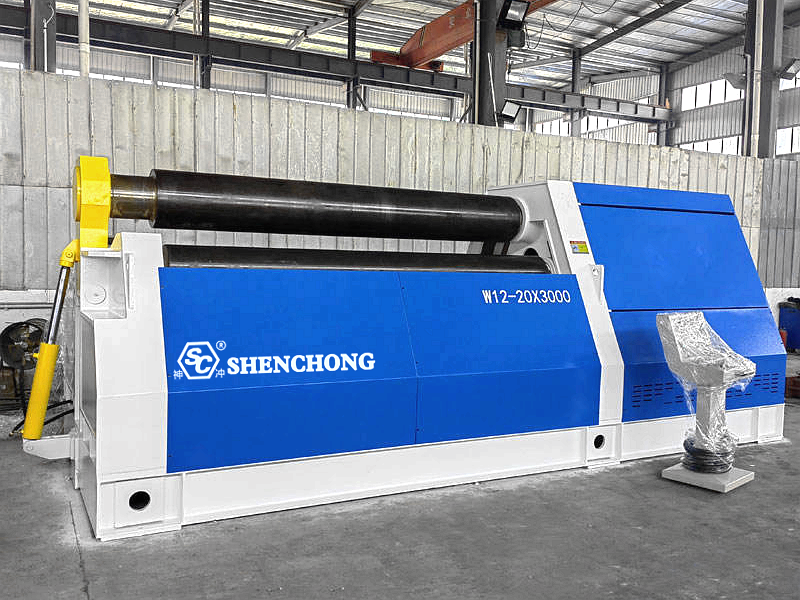
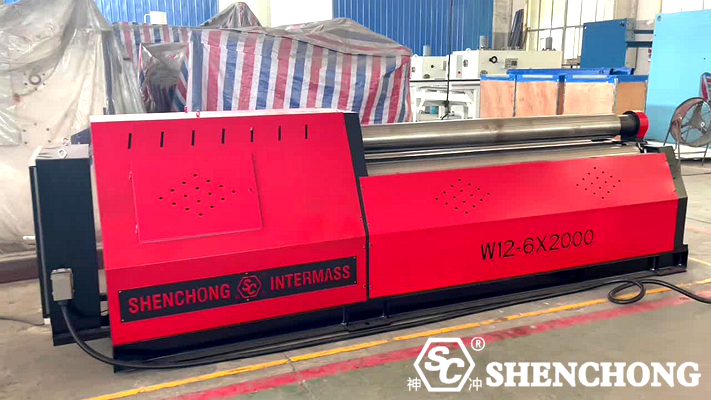
- Walcarka trójwalcowa
Zawiera:
- Symetryczny trójrolkowy
- Asymetryczny trójrolkowy
- Górny wałek uniwersalny trójrolkowy
- Walcarka czterowalcowa
Zwykle zawiera:
- Górny wałek
- Dolna rolka
- Lewy obrót
- Prawy obrót
Do produkcji wymagającej wysokiej wydajności, wysokiej precyzji i mniejszej liczby prostych krawędzi na końcach, maszyna do walcowania czterowalcowego ma znaczące zalety procesowe.
5) Najważniejszy etap walcowania: wstępne zginanie
Jeśli zignorujemy wstępne zginanie, wiele produktów, nawet jeśli zostaną ostatecznie zwinięte w okrąg, będzie miało tendencję do posiadania nadmiernie długich, prostych krawędzi na obu końcach.
Na przykład: Końce blachy mogą zachować długie, proste odcinki.
Stan ten ma niekorzystny wpływ na późniejsze procesy:
- Spawanie doczołowe
- Łączenie cylindrów
- Montaż kołnierza
- Kontrola okrągłości
Dlaczego konieczne jest wstępne gięcie końcówek?
W procesie walcowania blachy, blacha może utworzyć stabilne gięcie dopiero po wejściu w efektywny obszar obwiedni rolek.
Dlatego też początkowy obszar końcowy materiału arkuszowego wprowadzanego do urządzenia często charakteryzuje się niewystarczającą efektywną długością gięcia.
Celem wstępnego gięcia jest wstępne uformowanie docelowej krzywizny na końcu arkusza materiału.
Proces końcowy wygląda następująco: Wstępne gięcie → Walcowanie → Łączenie → Zaokrąglanie
Zamiast po prostu od razu zwijać.
6) Dokładnie określ docelową średnicę toczenia
Walcowanie nie polega po prostu na zwijaniu materiału w arkusze do „średnicy rysunku”.
Należy wziąć pod uwagę:
- Grubość blachy
- Tworzywo
- Pozycja warstwy neutralnej
- Sprężyna powrotna
- Metoda wałkowania
- Średnica rolki
- Miejsce kontroli produktu końcowego
Na przykład: Średnica zewnętrzna Ø1000 mm
Jeżeli docelową wartością do sterowania odstępem między rolkami będzie 1000 mm, rzeczywisty produkt końcowy może różnić się od rozmiaru docelowego ze względu na sprężynowanie materiału.
Dlatego rzeczywisty proces musi ustanowić zamkniętą pętlę:
Rozmiar docelowy → Teoretyczna redukcja → Kompensacja sprężynowania → Rzeczywista inspekcja → Korekta parametrów
7) Kontroluj „redukcję” podczas wałkowania
Jest to jeden z podstawowych parametrów decydujących o jakości walcowania.
Niedostateczne ciśnienie:
Niedostateczne wygięcie materiału arkuszowego; nadmierna średnica po odkształceniu sprężynowym; konieczność wielokrotnych cykli ponownego walcowania.
Nadmierne ciśnienie:
Łatwo powoduje nadmierne odkształcenia plastyczne; zwiększa obciążenie urządzeń; może powodować lokalne odkształcenia; pogarsza jakość powierzchni.
Dlatego zaleca się stosowanie: stopniowego docisku + wałkowania wielokrotnych przejść, zamiast dociskania materiału arkuszowego do pozycji końcowej na raz.
8) Walcowanie wieloprzebiegowe jest bardziej stabilne niż formowanie jednoprzebiegowe
Typowy proces można zaprojektować w następujący sposób:
Przejście 1:
Materiał arkuszowy wchodzi → wstępne gięcie.
Przejście 2:
Zwiększ ciśnienie → powiększ obszar gięcia.
Przejście 3:
Kontynuuj toczenie → zbliżanie się do średnicy docelowej.
Przejście 4:
Wykończenie → eliminacja błędów lokalnych.
Przejście 5:
Łączenie → sprawdź okrągłość.
Metoda ta jest szczególnie przydatna w przypadku:
- Grube płyty
- Stal o wysokiej wytrzymałości
- Stal nierdzewna
- Cylindry o dużej średnicy
- Cylindry o wysokiej precyzji
9) Kontrola kąta podawania za pomocą rolek bocznych
W przypadku czterowalcowych zwijarek położenie blachy można regulować za pomocą rolek bocznych.
Jeżeli kąt wejścia płyty jest nieprawidłowy, mogą wystąpić następujące zdarzenia:
- Nierówno ustawione końce
- Cylinder stożkowy
- Nierównomierna okrągłość
- Trudności w wyrównaniu szwów
Dlatego przed formalnym wałkowaniem należy wykonać następujące czynności:
Pozycjonowanie → Centrowanie → Zaciskanie → Walcowanie próbne.
10) Nie można pominąć zaokrąglania po wałkowaniu
Nawet jeśli proces walcowania jest dobrze kontrolowany, gotowy produkt może nadal wykazywać:
- Owalny
- Lokalne wybrzuszenia
- Deformacja w obszarze szwu
- Niezaokrąglone końce
Dlatego zaokrąglanie jest zazwyczaj konieczne:
Użycie odpowiedniego nacisku rolki w celu udoskonalenia cylindra.
Celem nie jest ponowne walcowanie, ale wyeliminowanie lokalnych błędów i zapewnienie większej spójności ogólnej okrągłości cylindra.
2. Jak poprawić jakość walcowania blach?
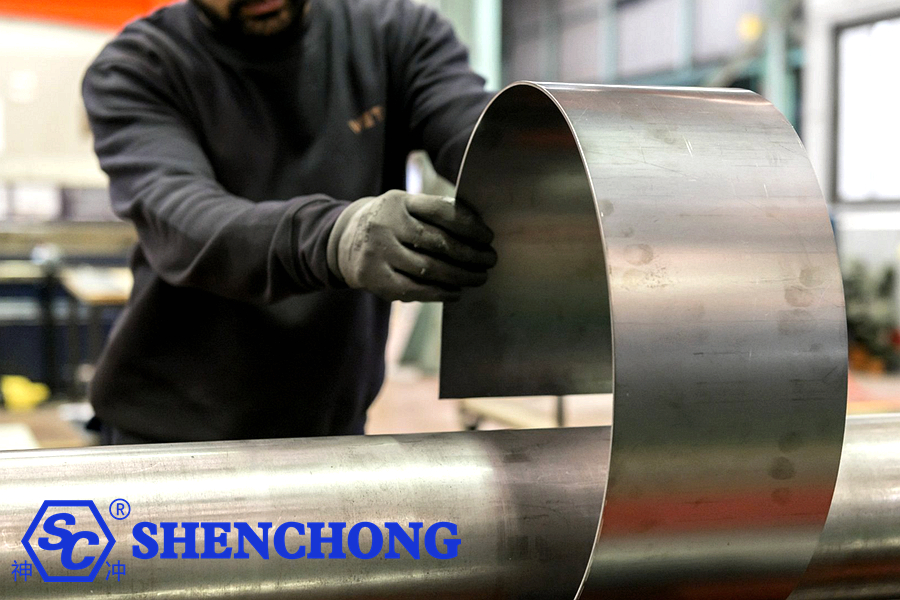
Poprawa jakości walcowania blach nie polega wyłącznie na zwiększeniu nacisku walcarki, ale raczej na jednoczesnej optymalizacji przygotowania materiału, doboru sprzętu, procesu wstępnego gięcia, parametrów walcowania, kompensacji sprężynowania, pozycjonowania blachy, kontroli procesu i kalibracji zaokrągleń.
Cele można podsumować następująco:
Równomierniejsze walcowanie, dokładniejsze wymiary, krótsze proste krawędzie, lepsze wykończenie powierzchni, bardziej stabilne partie i wyższa wydajność.
Krok 1: Poprawa jakości wstępnej obróbki blachy
Wiele problemów związanych z walcowaniem nie wynika z samej walcarki, lecz z problemów, które pojawiają się zanim blacha znajdzie się w urządzeniu.
1) Sprawdź rzeczywistą grubość blachy
Parametrów nie należy ustawiać wyłącznie na podstawie grubości nominalnej.
Na przykład: blacha stalowa o grubości 12 mm
Rzeczywista grubość może mieć tolerancje produkcyjne, a promień walcowania jest bardzo wrażliwy na zmiany grubości blachy.
W przypadku produktów o wysokiej precyzji należy zmierzyć rzeczywistą grubość blachy i wykorzystać ją jako jeden z parametrów procesu.
2) Sprawdź płaskość materiału arkuszowego
Skup się na sprawdzaniu:
- Wybrzuszenia środkowe
- Odkształcanie krawędzi
- Deformacja falista
- Pokrętny
- Lokalne obniżenia
Jeśli materiał arkusza jest nierówny, trudno będzie uzyskać stabilną okrągłość po walcowaniu.
3) Wyczyść materiał arkuszowy i powierzchnię wałka
W przypadku produktów o wysokich wymaganiach dotyczących powierzchni, takich jak blachy ze stali nierdzewnej i aluminium, należy unikać:
- Opiłki żelaza
- Żużel spawalniczy
- Łuska tlenkowa
- Cząsteczki metalu
- Plamy oleju
Wchodzi pomiędzy wałek a arkusz materiału.
Krok 2: Wybór odpowiedniej maszyny do walcowania blach
Konstrukcja urządzenia ma bezpośredni wpływ na proces walcowania blach.
W skład standardowego wyposażenia wchodzą:
- Walcarka trójwalcowa
- Symetryczna trójwalcowa walcarka do blach
- Asymetryczna trójwalcowa walcarka do blach
- Uniwersalna walcarka do blach z górnym wałkiem
- Walcarka czterowalcowa
W przypadku produktów wymagających dużej okrągłości, krótkich, prostych krawędzi i wysokiej wydajności produkcji, czterowalcowe walcarki do blachy są na ogół łatwiejsze do uzyskania stabilnego pozycjonowania, wstępnego gięcia i walcowania.
Krok 3: Podkreśl wstępne gięcie końcówek
Jest to jeden z najważniejszych kroków w poprawie jakości walcowania.
Jeśli wstępne gięcie będzie niewystarczające, istnieje ryzyko, że gotowy produkt będzie miał zbyt długie, proste krawędzie na obu końcach.
Dlatego cały proces powinien przebiegać następująco: wstępne gięcie końcowe → walcowanie korpusu głównego → łączenie → wykańczanie. Zamiast po prostu zwijać płaską płytę bezpośrednio w okrąg.
Krok 4: Zoptymalizuj wielkość redukcji
Wielkość redukcji jest kluczowym parametrem decydującym o jakości rolki.
Niewystarczająca redukcja
Może prowadzić do:
- Zbyt duża średnica
- Promień wzrastający po odbiciu sprężynowym
- Niewystarczająca okrągłość
- Wymagające wielokrotnego toczenia
Nadmierna redukcja
Może prowadzić do:
- Lokalna nadmierna deformacja
- Wgniecenia powierzchniowe
- Zwiększone obciążenie sprzętu
- Niewystarczający rozmiar
Dlatego rozsądniejszą metodą jest: redukcja małymi krokami, formowanie wielokrotne.
Jest to szczególnie ważne w przypadku grubych blach, stali o wysokiej wytrzymałości i stali nierdzewnej.
Krok 5: Zmiana z „jednorazowego wałkowania” na „wielokrotne wałkowanie”
Na przykład w przypadku cylindra o grubej płycie można zastosować następujące rozwiązanie:
Pierwsze przejście: wstępne gięcie
↓
Drugie przejście: rozszerzenie obszaru gięcia
↓
Trzecie przejście: zbliżanie się do średnicy docelowej
↓
Czwarte przejście: łączenie
↓
Piąty etap: wykańczanie i zaokrąglanie
Tą metodą jest na ogół łatwiej kontrolować wielkość i okrągłość niż pojedyncza, duża redukcja.
Krok 6: Wzmocnij wyrównanie arkuszy
Jeżeli blacha jest krzywa w momencie wprowadzania jej do walcarki, jest ona podatna na następujące problemy:
- Kształt stożkowy
- Różne średnice na obu końcach
- Niewspółosiowe stawy
- Nierównomierna okrągłość
Dlatego podczas karmienia należy kontrolować:
Oś blachy = Oś maszyny walcowniczej
Można to osiągnąć stosując:
- Linie pozycjonujące
- Urządzenia do pozycjonowania bocznego
- Pozycjonowanie laserowe
- Pozycjonowanie CNC
- Zatrzymania mechaniczne
- Poprawa powtarzalności karmienia
Krok 7: Skupienie się na kontrolowaniu sprężystości materiału
Blachy po rozładowaniu ulegają odkształceniu sprężystemu.
Dlatego: kształt na maszynie niekoniecznie jest kształtem ostatecznym po rozładunku.
Szczególną uwagę należy zwrócić na:
- Stal o wysokiej wytrzymałości, np. Q355
- stal nierdzewna 304
- Stal nierdzewna 316L
- Stal stopowa o wysokiej wytrzymałości
W przypadku materiałów charakteryzujących się znacznym sprężystością należy ustalić konkretne parametry kompensacji sprężystości.
Na przykład:
Średnica docelowa → Teoretyczna średnica toczenia → Kompensacja sprężynowania → Rzeczywista kontrola → Korekta parametrów
Stopniowo rozwijaj własną bazę danych procesów firmy.
Krok 8: Utwórz bazę danych parametrów dla „materiału + grubości + średnicy”
Jest to bardzo skuteczna metoda poprawy spójności produkcji masowej.
Na przykład:
Tworzywo | Grubość | Szerokość patentu | Średnica docelowa | Parametry wstępnego gięcia | Parametry toczenia |
Q235 | 6 mm | 2000 mm | Ø500 | A | A |
Q235 | 10 mm | 3000 mm | Ø800 | B | B |
Q355 | 12 mm | 3000 mm | Ø1000 | C | C |
304 | 8 mm | 2000 mm | Ø600 | D | D |
304 | 12 mm | 3000 mm | Ø1200 | mi | mi |
Operatorzy nie będą już musieli polegać wyłącznie na doświadczeniu i będą mogli uzyskać bezpośredni dostęp do zweryfikowanych parametrów.
Poprawa dokładności synchronizacji układu hydraulicznego i rolek
Jest to szczególnie ważne w przypadku dużych hydraulicznych walcarek do blach.
Jeżeli występuje znacząca różnica w położeniu rolek po lewej i prawej stronie, może to spowodować przechylenie i zwężenie płyty.
Dlatego też należy uważnie kontrolować następujące aspekty:
- Synchronizacja lewego i prawego siłownika hydraulicznego
- Sprzężenie zwrotne przemieszczenia
- Ciśnienie hydrauliczne
- Pozycja rolki bocznej
- Sterowanie w pętli zamkniętej systemu CNC
W przypadku walcowania o wysokiej precyzji, dokładność kontroli położenia jest często ważniejsza niż samo zwiększanie ciśnienia hydraulicznego.
Poprawa efektywności produkcji: redukcja „wielokrotnego przewracania”
Tradycyjna produkcja blachy walcowanej często obejmuje:
Rzuć raz → Zmierz → Dostosuj → Rzuć ponownie → Zmierz ponownie
Choć jest to zakończenie procesu, jest ono nieefektywne i w dużej mierze zależne od doświadczenia operatora.
Lepszym podejściem jest:
Krok 1
Rejestruj informacje o materiałach i produktach.
Krok 2
Przypomnij sobie parametry historyczne.
Krok 3
Automatyczne pozycjonowanie rolek.
Krok 4
Automatycznie wykonaj procedurę wstępnego gięcia.
Krok 5
Automatyczne wykonywanie wielu przebiegów tocznych.
Krok 6
Wykończeniowy.
Krok 7
Sprawdź i zapisz rzeczywiste wyniki.
Stopniowo prowadzi to do digitalizacji procesu walcowania blachy.
3. Jak zmniejszyć proste krawędzie?
Kluczem do usprawnienia procesu walcowania blach jest zmniejszenie liczby prostych krawędzi.
Główne metody obejmują:
Metoda 1: Wystarczające wstępne gięcie
Zwiększ stopień wstępnego wygięcia na końcach.
Metoda 2: Używanie wałka płytowego czterowalcowego
Poprawa możliwości formowania końcówek poprzez kontrolę rolek bocznych.
Metoda 3: Odpowiednie zwiększenie ilości wstępnego gięcia
Unikaj niedostatecznego gięcia wstępnego.
Metoda 4: Zwiększanie liczby przejść wykończeniowych
W przypadku cylindrów o wysokiej precyzji możliwe jest wykonanie wielu przejść wykończeniowych.
Metoda 5: Użycie odpowiedniej średnicy rolki
Zbyt duża średnica wałka lub niedopasowane parametry procesu mogą mieć wpływ na formowanie końcówek.
4. Kontrola sprężynowania
Należy uwzględnić sprężystość materiału. Po odkształceniu plastycznym blachy metalowe ulegają pewnemu stopniowi powrotu do sprężystości.
Kontrola sprężynowania dla różnych materiałów
Mówiąc ogólnie:
Przybory | Kontrola odbicia |
Zwykła stal niskowęglowa | Stosunkowo łatwe |
Q235 | Łatwiejsze do kontrolowania |
Q355 | Zwiększyć odszkodowanie |
stal nierdzewna 304 | Wymaga starannego rozważenia |
Stal nierdzewna 316L | Wymaga starannego rozważenia |
Stal o wysokiej wytrzymałości | Odbicie jest bardziej wyraźne |
Stop aluminium | Wymaga dostosowania w zależności od stopnia |
Dlatego też parametrów maszyny do walcowania blach nie można ustalać wyłącznie na podstawie „grubości”.
Należy wziąć pod uwagę co najmniej następujące parametry: grubość + materiał + szerokość + średnica docelowa.
5. Podsumowanie
Idealny, nowoczesny proces walcowania blach:
Magazynowanie materiałów arkuszowych
↓
Identyfikacja materiału
↓
Wykrywanie grubości/szerokości
↓
Wyrównywanie materiału arkuszowego
↓
Pozycjonowanie CNC
↓
Precyzyjne centrowanie
↓
Końcowe gięcie wstępne
↓
Wieloprzebiegowe toczenie
↓
Automatyczne łączenie
↓
Kontrola wstępna
↓
Wykańczanie i zaokrąglanie
↓
Spawalniczy
↓
Kontrola okrągłości po spawaniu
↓
Kontrola wymiarów końcowych
↓
Archiwizacja parametrów procesu
Najbardziej skuteczną metodę doskonalenia można podsumować jako „10 kluczowych działań”.
Gdyby całą metodę skondensować do wersji, którą można łatwo wdrożyć na miejscu, można by ją podsumować następująco:
- Wybierz odpowiedni sprzęt
Wybierz walcowarkę do blach na podstawie materiału, grubości, szerokości i średnicy.
- Najpierw sprawdź materiał
Sprawdź gatunek, grubość i płaskość.
- Utrzymuj powierzchnię wałka w czystości
Unikaj zarysowań powierzchni.
- Precyzyjne centrowanie
Unikaj zwężania się cylindra.
- Prawidłowe wstępne gięcie
Zredukuj proste krawędzie na końcach.
- Rozsądne naciśnięcie
Unikaj nadmiernego naciskania na raz.
- Wieloprzebiegowe toczenie
Poprawia okrągłość i stabilność.
- Skuteczna kompensacja sprężynowania
Szczególną uwagę należy zwrócić na stal nierdzewną i stal o wysokiej wytrzymałości.
- Ostateczne zaokrąglenie
Wyeliminuj lokalne odkształcenia.
- Utwórz pętlę danych
Zapisz pomyślne parametry i stopniowo opracuj standardowe procesy.
 Polish
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese