
Spis treści
Automatyczna nożyca do cięcia blachy to kluczowy element wyposażenia umożliwiający modernizację tradycyjnych nożyc do wysokowydajnej, mniej obsadzonej i zautomatyzowanej produkcji blachy. Nie polega ona jedynie na dodaniu podajnika do zwykłej nożycy. Integruje ona załadunek, pozycjonowanie, podawanie, cięcie, ciągłą obróbkę, a w niektórych przypadkach również pobieranie w ramach jednego systemu.
Obecnie na rynku dostępne są automatyczne maszyny do cięcia z podawaniem materiału, począwszy od stosunkowo prostych maszyn CNC z podawaniem materiału od przodu, aż po kompletne zautomatyzowane jednostki tnące charakteryzujące się „ładowaniem bramowym + automatycznym podawaniem + cięciem + automatycznym pobieraniem”.
Kupując, nie kieruj się wyłącznie hasłem „automatyczne podawanie”. Zwróć uwagę na takie czynniki, jak metoda podawania, specyfikacja blachy, dokładność podawania, powtarzalność, dokładność cięcia, system sterowania, stopień automatyzacji i ogólna sztywność maszyny. Niektóre systemy podawania czołowego wykorzystują serwonapędy, mechanizmy śrubowo-zębatkowe lub rolkowe i zapewniają ciągłe, automatyczne cięcie poprzez zaciskanie i pozycjonowanie.
W branżach takich jak konstrukcje stalowe, obróbka blach, kanały wentylacyjne, produkcja samochodów, sprzęt AGD, maszyny budowlane, szafy elektryczne, drzwi i okna oraz przemysł stoczniowy, wybór odpowiedniej automatycznej nożycy do cięcia blach nie jest jedynie kwestią porównania „ceny” i „stopnia automatyzacji”. Wymaga to kompleksowego rozważenia specyfikacji blachy, wydajności cięcia, metody podawania, dokładności pozycjonowania, czasu cyklu produkcyjnego, poziomu automatyzacji, systemu sterowania i kosztów późniejszej konserwacji.
Poniżej przedstawiono systematyczną analizę sposobu wyboru maszyna do strzyżenia z automatycznym podawaniem danych z praktycznego punktu widzenia zakupowego.
1. Jak wybrać automatyczny system karmienia?
Najpierw musisz ustalić: jakiego rodzaju „automatycznego karmienia” potrzebujesz? To pierwszy krok w procesie selekcji, a zarazem punkt, który najczęściej się pomija.
Tak zwane „automatyczne maszyny do strzyżenia” dostępne na rynku mogą w rzeczywistości odpowiadać kilku zupełnie różnym konstrukcjom.
Maszyna do cięcia tylnego zderzaka CNC
To najprostsza forma automatycznego pozycjonowania.
Proces pracy zazwyczaj wygląda następująco:
Ładowanie ręczne → Przesuwanie blachy do tylnego zderzaka → Pozycjonowanie CNC → Cięcie → Obsługa ręczna
Tylny ogranicznik jest napędzany silnikiem serwo i może poruszać się automatycznie zgodnie z programem.
Ściśle rzecz biorąc, należy ona do:
Automatyczne pozycjonowanie, podawanie nie jest w pełni automatyczne.
Nadaje się do:
- Produkcja małoseryjna
- Standardowe wymiary blachy
- Wystarczająca liczba operatorów
- Warsztaty blacharskie o niskich wymaganiach automatyzacji
Jeśli firma chce jedynie ograniczyć ręczne pomiary i regulację wymiarów, taka konfiguracja spełni jej potrzeby.
2. Czym jest prawdziwa automatyczna maszyna do strzyżenia?
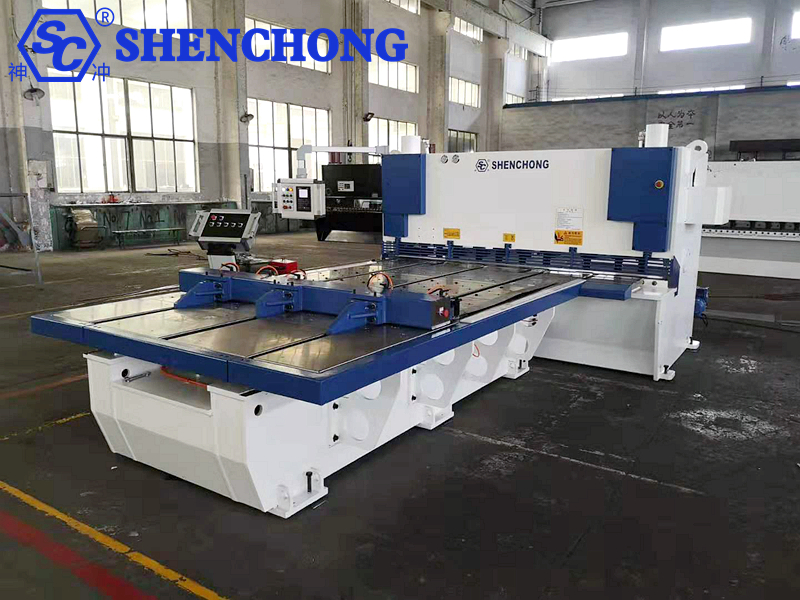
Prawdziwy automatyczny system podawania zazwyczaj dodaje do przedniej części strzyżarki następujące elementy:
- Platforma do karmienia
- Mechanizm podawania serwa
- Mechanizm rolkowy lub przenośnikowy
- Mechanizm zaciskowy pneumatyczny/hydrauliczny
- System sterowania CNC
- Mechanizm pozycjonowania i wykrywania
Podstawowy proces wygląda następująco:
Ładowanie → Centrowanie → Zaciskanie → Automatyczne podawanie → Automatyczne pozycjonowanie → Cięcie → Ponowne podawanie → Ponowne cięcie
Dlatego też jest on szczególnie odpowiedni dla:
- Cięcie partiami o stałej długości
- Ciągła segmentacja długich płyt
- Obróbka wąskich pasków
- Ciągłe cięcie wielu rozmiarów
- Powtarzające się zamówienia
- Produkcja blach w dużych ilościach
Niektóre przemysłowe urządzenia do automatycznego podawania blachy wykorzystują zaciski pneumatyczne do jej przytrzymywania, a następnie przesuwają ją krok po kroku zgodnie z programem i automatycznie uruchamiają funkcję ścinania po osiągnięciu właściwej pozycji.
3. Wybór metody automatycznego podawania w zależności od trybu produkcji
Jest to kluczowy czynnik przy zakupie.
Rozwiązanie 1: Strzygarka z podawaniem czołowym
Obecnie jest to opcja warta rozważenia.
Blacha umieszczana jest na platformie podającej przed maszyną tnącą, a układ serwo steruje jej ruchem w kierunku obszaru cięcia.
Typowa struktura:
Blacha → Przednia platforma podająca → Mechanizm zaciskowy → Strefa cięcia
Zalety:
- Wysoki stopień automatyzacji
- Zmniejsza konieczność ręcznego, powtarzalnego przesuwania arkusza
- Nadaje się do ciągłego ścinania
- Bardziej odpowiedni do obróbki wąskich pasków i krótkich części
- Nadaje się do produkcji seryjnej
Niektóre nożyce z podawaniem czołowym umożliwiają automatyczne pozycjonowanie, zaciskanie, podawanie i ciągłe cięcie, a także sterowanie wieloma etapami cięcia za pomocą programowania.
Szczególnie nadaje się do:
Tryby produkcji, w których „duży arkusz musi być ciągle cięty na wiele mniejszych arkuszy o różnej długości”.
Na przykład:
Oryginalny materiał arkuszowy:
2500 × 6000 mm
Ustawienia programu:
1000 mm × 2
800 mm × 3
500 mm × 2
300 mm × kilka
Urządzenie może automatycznie wykonywać ciągłe podawanie i strzyżenie zgodnie z programem.
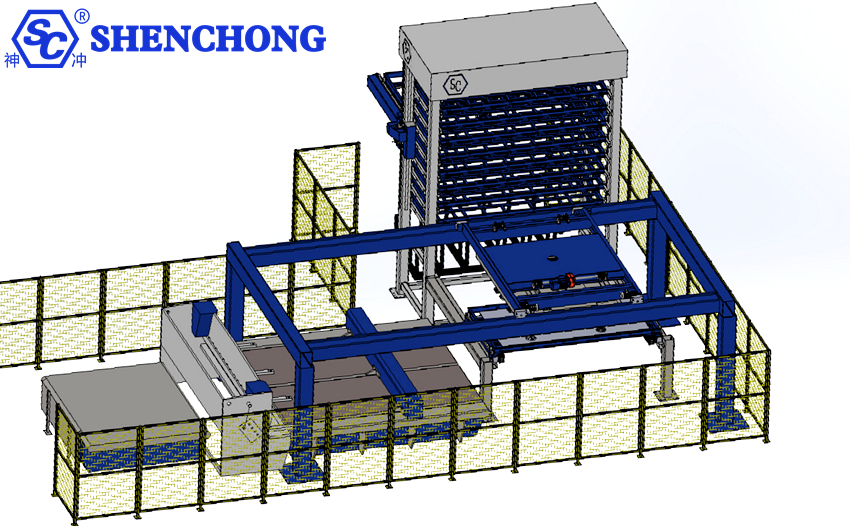
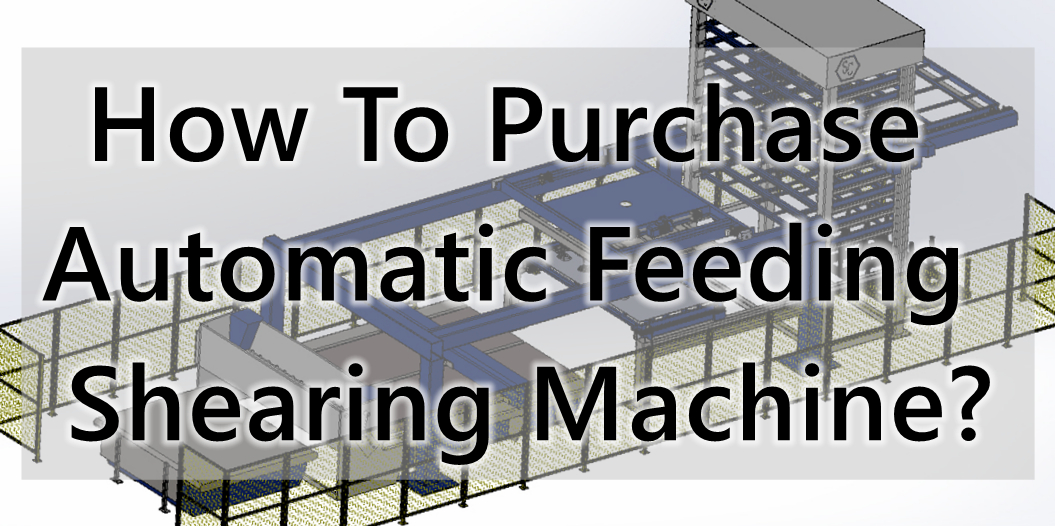
Rozwiązanie 2: Automatyczne podawanie kratownicy + nożyce CNC
Ta metoda jest bliższa zautomatyzowanej linii produkcyjnej.
Podstawowy proces:
System składowania blach Intellignet → Podawanie automatyczne → Centrowanie → Maszyna do cięcia → Pozycjonowanie zderzaka tylnego → Cięcie → Odbieranie
W połączeniu z robotem kratownicowym może osiągnąć dodatkowo:
Automatyczne podawanie materiału → Automatyczne podawanie → Automatyczne pozycjonowanie → Automatyczne cięcie → Automatyczne odbieranie
Obecnie dostępne są rozwiązania integrujące podawanie kratownicy, podawanie od przodu, cięcie i automatyczny rozładunek, co pozwala na osiągnięcie ciągłej automatyzacji wszystkich etapów, od podawania materiału w arkuszach po cięcie i odbiór.
Jeśli Twoja firma buduje:
- Inteligentna fabryka blach
- Zautomatyzowana linia produkcyjna
- Warsztat bezzałogowy
- Inteligentne magazynowanie blach
- System zarządzania produkcją MES
W takim przypadku zaleca się rozważenie tego rozwiązania bezpośrednio, zamiast po prostu zakupu „maszyny do strzyżenia z mechanizmem podającym”.
4. Wybierz specyfikację maszyny do cięcia na podstawie grubości blachy
Nawet najbardziej zaawansowany automatyczny system podawania nie będzie miał sensu, jeśli sama maszyna do strzyżenia nie będzie miała wystarczającej wydajności.
Wybierając sprzęt, najpierw określ:
1) Maksymalna grubość ścinania
Na przykład:
4 mm
6 mm
8 mm
10 mm
12 mm
16 mm
20 mm
25 mm
30 mm
Ważne jest również wyjaśnienie:
Jakiemu materiałowi odpowiada maksymalna grubość ścinania?
Ponieważ:
Q235 ≠ Stal nierdzewna 304 ≠ Płyta aluminiowa
Nawet przy tej samej grubości nominalnej wynoszącej 16 mm, wymagana wydajność cięcia różnych materiałów może się znacznie różnić.
2) Określ maksymalną szerokość ścinania
Typowe specyfikacje obejmują:
Cięcie Ldługość | Aplikacje i funkcje |
2500 mm | Prace blacharskie małej i średniej wielkości |
3000/3200 mm | Konwencjonalna obróbka blachy |
4000 mm | Blachy o średnich i dużych rozmiarach |
5000 mm | Duże elementy konstrukcyjne |
6000 mm | Długie płyty, konstrukcje stalowe, produkcja ciężkiego sprzętu |
8000 mm i więcej | Specjalistyczna obróbka dużych arkuszy blachy |
Na przykład:
Automatyczna maszyna do strzyżenia o wymiarach 6×3200 mm
Ogólnie można to rozumieć w ten sposób:
Maksymalna grubość cięcia przy podanych parametrach materiałowych wynosi około 6 mm, a maksymalna długość cięcia — 3200 mm.
Jednak dokonując zakupu, należy nie tylko zwracać uwagę na numer modelu, ale także upewnić się, czy producent podaje kompletne parametry techniczne.
5. Jeden z najważniejszych wskaźników automatycznego systemu karmienia: dokładność karmienia
Jest to kluczowy wskaźnik oceny jakości sprzętu.
Wielu producentów podkreśla: „Wysoką precyzję podawania serwomechanizmu”.
Jednak kupujący nie powinni ograniczać się do słuchania reklam.
Ty należy konkretnie zapytać:
Jaka jest dokładność pozycjonowania karmienia?
Na przykład:
±0,5 mm
±0,2 mm
±0,1 mm
Powinieneś również zapytać:
Przy jakim materiale, długości i prędkości testowano tę dokładność?
Ponieważ:
Teoretyczna dokładność pozycjonowania ≠ Rzeczywista dokładność obróbki.
Czynniki, które rzeczywiście wpływają na dokładność podawania pokarmu, obejmują:
- Silnik serwo
- Koder
- Śruba kulowa
- Prowadnica liniowa
- Przekładnia zębata
- Mechanizm zaciskowy
- Płaskość arkusza
- Luz mechaniczny
- Sztywność platformy
- System sterowania
- Waga arkusza
Niektóre platformy automatycznego podawania wykorzystują prowadnice liniowe i precyzyjne śruby kulowe, zapewniając wysoką dokładność kontroli położenia, jednak rzeczywistą dokładność nadal trzeba zweryfikować w określonych warunkach pracy
6. Nie ignoruj „Powtarzalności”
Do produkcji masowej:
Powtarzalność jest często ważniejsza niż celność pojedynczego strzału.
Na przykład wymagania są następujące:
1000 mm
100 cięć z rzędu.
Jeżeli każde cięcie jest:
999.5
1000.2
999.8
1000.4
999,6…
Średni rozmiar może wydawać się odpowiedni, ale spójność produktu będzie słaba.
7. Skup się na inspekcji mechanizmu podawania
Sercem maszyny do cięcia z automatycznym podawaniem nie jest wyłącznie system CNC.
Co ważniejsze:
Mechaniczny mechanizm podawania.
Do typowych struktur zalicza się:
1) Podawanie rolkowe
Używa rolek do zaciskania i przesuwania blachy.
Zalety:
- Wysoka prędkość
- Stosunkowo prosta struktura
- Nadaje się do produkcji ciągłej
Kluczowe zagadnienia:
- Materiał rolki
- Średnica rolki
- Siła zacisku
- Właściwości antypoślizgowe
- Podatność na zarysowania powierzchni (dla stali nierdzewnej)
2) Serwopodawanie śrubowe
Wykorzystuje silnik serwo + śrubę + zacisk.
Zalety:
- Wysoka dokładność pozycjonowania
- Łatwa kontrola
- Nadaje się do przetwarzania w wielu rozmiarach
Szczególnie nadaje się do:
- Wysoka precyzja cięcia wymiarowego.
3) Podawanie zębatkowe/krążkowe
Nadaje się do:
- Długi udar
- Duża blacha
- Systemy automatyki o dużej wytrzymałości
Cechą charakterystyczną tej maszyny jest to, że wytrzymuje zarówno długie skoki, jak i dużą ładowność.
8. Mechanizm zaciskowy
Automatyczne systemy podawania nie mogą po prostu „przesuwać blachy”.
Należy wziąć pod uwagę:
Jak zapobiec przesuwaniu się i ślizganiu blachy podczas podawania?
Dlatego należy sprawdzić następujące kwestie:
- Zaciski pneumatyczne
- Zaciski hydrauliczne
- Liczba zacisków
- Pozycja zacisku
- Siła zacisku
- Struktura antypoślizgowa
- Mechanizm centrujący
Jeżeli siła zacisku jest niewystarczająca:
Prawidłowa długość podawania ≠ Prawidłowy rozmiar cięcia.
Ponieważ blacha może się ślizgać podczas podawania.
9. Sprawdź funkcję automatycznego centrowania
Jest to szczególnie ważne w przypadku dużych arkuszy blachy.
Dobry system automatycznego podawania pokarmu zazwyczaj musi rozwiązać następujące problemy:
Problem z przekosem blachy.
Na przykład po faktycznym wprowadzeniu materiału arkuszowego do urządzenia:
- Lewa strona: 1000 mm
- Prawa strona: 1005 mm
Mimo że mechanizm podający przesunął się o 1000 mm, pocięty materiał arkuszowy ma już błąd kątowy.
Dlatego też wysoce zautomatyzowany sprzęt może obejmować:
- Centrowanie w lewo i w prawo
- Pozycjonowanie boczne
- Pozycjonowanie z przodu
- Automatyczna korekta
- Pozycjonowanie zacisku
Tworzenie się:
Podawanie → Centrowanie → Korekta → Zaciskanie → Ścinanie
Zamiast po prostu „iść naprzód”.
10. Sprawdź konstrukcję ramy maszyny do cięcia
Nie zaniedbuj samej maszyny do strzyżenia, jeśli skupiasz się na automatycznym systemie podawania.
Automatyczne karmienie jest tylko systemem pomocniczym.
Podstawą, która naprawdę decyduje o jakości strzyżenia jest nadal:
Rama + Uchwyt ostrza + Układ hydrauliczny + Ostrza + Szczelina tnąca + Układ sterowania.
1) Sztywność ramy
Kluczowe obszary do sprawdzenia:
- Grubość blachy stalowej
- Jakość spawania
- Odprężanie po spawaniu
- Ogólna sztywność ramy
- Dokładność obróbki korpusu maszyny
Jeżeli sztywność ramy jest niewystarczająca:
Im grubsza płytka, tym problem staje się bardziej widoczny.
2) Stabilność uchwytu ostrza
Ruch uchwytu ostrza musi być płynny.
Jeżeli uchwyt ostrza porusza się asynchronicznie w obie strony, może to spowodować następujące zdarzenia:
- Jedna strona tnie pierwsza
- Jedna strona tnie później
- Deformacja płyty
- Cięcia nieprostopadłe
- Niespójne wymiary
11. Czy szczelina ścinająca może być regulowana automatycznie?
Jest to bardzo ważna funkcja maszyny do strzyżenia o wysokiej konfiguracji.
Różne materiały i grubości wymagają różnych odstępów między ostrzami.
Na przykład:
- Cienkie płyty: wymagają mniejszych odstępów.
- Grube płyty: wymagają większych odstępów.
Jeżeli możliwa jest automatyczna regulacja CNC:
Wprowadzanie grubości blachy → Obliczenia systemu → Automatyczne dostosowywanie szczeliny ścinającej
Można znacznie ograniczyć konieczność ręcznych regulacji.
Niektóre systemy nożyc tnących CNC umożliwiają sterowanie takimi parametrami, jak odstęp między ostrzami, kąt cięcia i skok.
12. Kąt ścinania również zasługuje na uwagę
W przypadku hydraulicznych nożyc gilotynowych należy zwrócić szczególną uwagę na kontrolę kąta cięcia.
Rozsądny kąt ścinania zapewnia równowagę pomiędzy:
siła ścinająca, odkształcenie arkusza i wydajność produkcji.
Jeżeli kąt ścinania jest zbyt duży:
może to prowadzić do zwiększonej deformacji arkusza.
Jeśli jest za mały:
może zwiększyć chwilowe obciążenie ścinające.
Dlatego zaleca się wybór systemu CNC, który można racjonalnie ustawić w zależności od materiału i jego grubości.
13. Jak wybrać system sterowania CNC?
„Mózgiem” automatycznej maszyny do strzyżenia jest układ sterowania.
Zaleca się, aby przy zakupie wziąć pod uwagę trzy poziomy.
Typ podstawowy
Nadaje się do:
Małe partie, jeden rozmiar, niskie wymagania automatyzacji
Najważniejsze punkty:
Prosty, stabilny i łatwy w obsłudze.
Średnia półka
Nadaje się do:
- Produkcja masowa
- Produkty wielospecyficzne
- Wymaga pamięci programu
- Automatyczne karmienie
Wymaga:
- Wielofunkcyjna pamięć programów
- Programy wieloetapowe
- Automatyczne karmienie
- Automatyczne pozycjonowanie
- Automatyczna podróż powrotna
- Przywołanie parametrów
Wysokiej klasy
Nadaje się do:
- Zautomatyzowane linie produkcyjne
- Inteligentne fabryki
- Integracja MES/ERP
- Załadunek i rozładunek robota
Dalsze rozważania:
- PLC
- CNC
- Przemysłowy Ethernet
- Interfejs MES
- Zbieranie danych produkcyjnych
- Alarm usterki
- Zdalna diagnostyka
- Statystyki produkcji
Niektóre zautomatyzowane systemy strzyżenia można już zintegrować z systemami MES, statystykami produkcji i funkcjami automatycznego planowania.
14. Automatyczna prędkość podawania
Rozważ automatyczną prędkość podawania, ale nie dąż ślepo do najwyższej możliwej prędkości.
Producenci mogą podkreślać:
Szybkie podawanie.
Ale naprawdę powinieneś się skupić na:
Prędkość podawania + Dokładność pozycjonowania + Stabilność materiału arkusza
Czy te trzy elementy są zrównoważone?
Na przykład:
Prędkość podawania jest bardzo duża, ale bezwładność przy zatrzymywaniu jest duża.
Ostatecznie może to doprowadzić do:
Większa prędkość → Większy błąd pozycjonowania.
Dlatego bardziej rozsądną metodą oceny jest:
Liczba kwalifikowanych elementów obrabianych wykonanych w jednostce czasu.
Zamiast:
Jaka jest największa prędkość silnika podającego w metrach na minutę?
15. Zwróć uwagę na problem zwisania cienkich i dużych płyt
Jest to problem, który często jest pomijany przez automatyczne maszyny do strzyżenia bydła.
Zwłaszcza:
Cienkie talerze + szerokie talerze + długie talerze
Bardzo prawdopodobne jest wystąpienie obwisania.
Na przykład:
Arkusz 1,5 mm × 3000 mm
Jeżeli wsparcie jest niewystarczające, arkusz może ulec:
- Obwisanie
- Wypaczanie
- Zrównoważyć
- Tarcie
- Drapanie
Niektóre nożyce do cięcia wykorzystują pneumatyczne systemy podtrzymywania blachy, aby zmniejszyć jej uginanie się w przypadku szerokich i cienkich blach oraz poprawić stabilność cięcia.
Dlatego przy zakupie należy zadać sobie pytanie:
- Czy jest podparcie przednie?
- Czy jest wsparcie pneumatyczne?
- Czy jest dostępny stół roboczy z łożyskami kulkowymi?
- Jak zapobiega się wybrzuszaniu długich talerzy?
16. Użytkownicy blach ze stali nierdzewnej powinni zwrócić szczególną uwagę na zapobieganie zarysowaniom
Jeżeli Twoja firma zajmuje się głównie przetwarzaniem:
- 304
- 316
- Blacha ocynkowana
- Blacha powlekana kolorem
- Blacha aluminiowa
W takim przypadku kluczowe znaczenie ma ochrona powierzchni automatycznego systemu podawania.
Zalecany wybór:
- Stół roboczy z łożyskami kulkowymi
- Rolki odporne na zarysowania
- Rolki nylonowe
- Rolki pokryte gumą
- Rozsądna struktura zaciskowa
Niektóre konstrukcje z podawaniem od przodu wykorzystują kulki transportowe/stoły robocze z łożyskami kulkowymi, aby zmniejszyć opór podawania arkuszy i zminimalizować zarysowania powierzchni.
17. Poziom automatyzacji
Skup się na „poziomie automatyzacji” i nie daj się zwieść określeniu „automatyczne karmienie”.
Sprzęt można podzielić na 4 poziomy:
Poziom | Dyplom z automatyki | Główne cechy |
Poziom 1 | ★★ | Tylny zderzak CNC |
Poziom 2 | ★★★ | Automatyczne podawanie z przodu |
Poziom 3 | ★★★★ | Automatyczne ładowanie + podawanie + ścinanie |
Poziom 4 | ★★★★★ | Załadunek + pozycjonowanie + podawanie + cięcie + odbiór + magazynowanie/MES |
Jeśli producent podaje:
„Nasz sprzęt to w pełni automatyczna maszyna do strzyżenia.”
Musisz nadal pytać:
Co dokładnie oznacza automatyzacja?
18. Kiedy należy rozważyć zastosowanie układu obciążenia kratownicy?
Jeżeli blacha jest bardzo ciężka, zaleca się obciążenie kratownicą.
Na przykład:
6×3200 mm
Stalowa płyta może być już bardzo ciężka.
Jeśli nadal konieczne jest ręczne przemieszczanie ładunków:
- Wysoka intensywność pracy
- Wysokie ryzyko bezpieczeństwa
- Wysokie koszty pracy
- Niska wydajność ładowania
W tym przypadku należy wziąć pod uwagę:
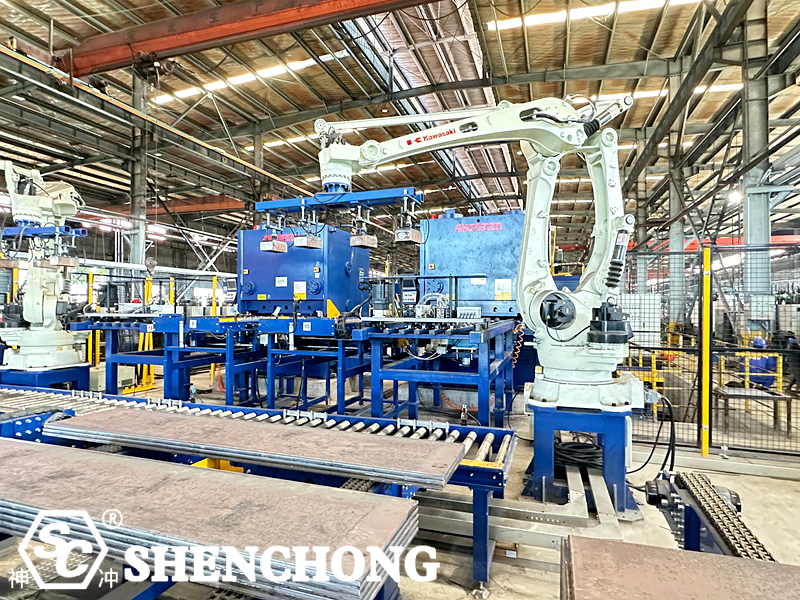
Robot kratownicowy + uchwyt próżniowy/elektromagnetyczny + automatyczna maszyna do cięcia z podawaniem.
Pełny proces:
- Magazynowanie blachy
- Automatyczna identyfikacja
- Obsługa materiałów kratownicowych
- Automatyczne ładowanie
- Automatyczne centrowanie
- Automatyczne karmienie
- Automatyczne strzyżenie
- Automatyczne pobieranie
Tego typu rozwiązanie stanowi już w pełni zautomatyzowaną jednostkę ścinającą. Obecnie dostępne są rozwiązania inżynieryjne integrujące obciążenie kratownicy, podawanie materiału z przodu i ścinanie.
19. Jak powinny dokonywać wyboru różne firmy?
- Małe zakłady blacharskie
Zalecenie:
Zwykła hydrauliczna maszyna do cięcia + tylny ogranicznik CNC
Całkowicie automatyczne podawanie pokarmu nie zawsze jest konieczne.
- Średnie zakłady blacharskie
Zalecenie:
Hydrauliczna nożyca gilotynowa + automatyczny posuw czołowy
Bardziej odpowiednie do produkcji seryjnej na określone długości.
- Przedsiębiorstwa produkcyjne na dużą skalę
Zalecenie:
Automatyczne podawanie + podawanie czołowe CNC + automatyczne cięcie + automatyczne odbieranie
Zmniejsza konieczność ręcznej interwencji.
- Przedsiębiorstwa produkujące inteligentne
Zalecenie:
Inteligentne magazynowanie + robot bramowy + automatyczna maszyna do podawania i strzyżenia + automatyczny odbiór + MES
Osiąga:
Zamówienie → Harmonogramowanie produkcji → Automatyczna obsługa materiałów → Automatyczne cięcie → Automatyczne magazynowanie
Tworzy kompletny cyfrowy łańcuch produkcyjny.
20. Podsumowanie
Jeśli Twoje główne cele to:
Poprawa wydajności ścinania, zmniejszenie nakładu pracy ręcznej i poprawa spójności wymiarowej.
Priorytetyzacja:
Gilotyna hydrauliczna CNC + automatyczny posuw czołowy
Jeśli celem jest:
Masowa, zautomatyzowana produkcja.
Zalecony:
Automatyczne podawanie + podawanie z przodu za pomocą serwomechanizmu + cięcie CNC + automatyczne przewijanie
Jeśli celem jest:
Inteligentna fabryka blach.
Następnie zalecono:
Inteligentne magazynowanie + robot bramowy + automatyczne centrowanie + serwopodawanie czołowe + nożyce tnące CNC + automatyczne przewijanie + MES
To jedyny sposób na prawdziwą modernizację „automatycznego podawania” z pojedynczej funkcji do w pełni zautomatyzowanej jednostki produkcyjnej do strzyżenia.
Szczególnie pamiętaj:
Nie skupiaj się wyłącznie na „najbardziej zautomatyzowanych funkcjach”, lecz wybierz rozwiązanie automatyzacji, które odpowiada Twoim specyfikacjom dotyczącym blachy, wolumenowi zamówień i cyklowi produkcyjnemu.
W przypadku większości firm przechodzących modernizację automatyzacji obróbki blachy, „serwopodajnik czołowy + Gilotyna CNC„to zazwyczaj bardzo praktyczny punkt wyjścia. W przypadku produkcji masowej można go rozbudować do kompletnej jednostki produkcyjnej składającej się z automatycznego podawania bramowego + podawania czołowego + cięcia + automatycznego przewijania”.




 Polish
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese