Spis treści
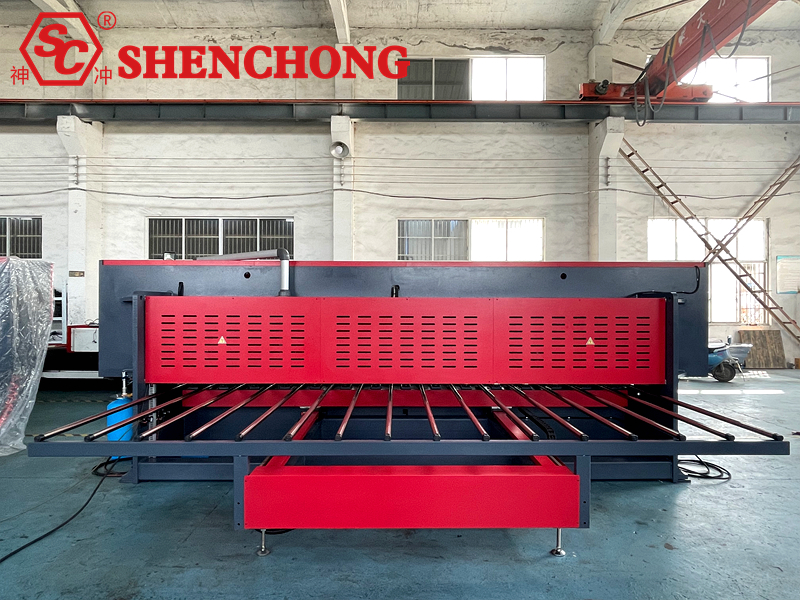
Pionowa maszyna do rowkowania blachy w kształcie litery V to maszyna CNC zaprojektowana specjalnie do obróbki rowków w kształcie litery V w blachach. Jest szeroko stosowana w branży dekoracji ze stali nierdzewnej, ścian osłonowych, wind, mebli metalowych, wyposażenia kuchni i łazienek, precyzyjnej obróbki blachy oraz w przemyśle wysokiej jakości wyrobów metalowych.
W porównaniu do tradycyjnych procesów gięcia bezpośredniego, pionowa maszyna do rowkowania zmniejsza lokalną grubość resztkową poprzez wykonywanie rowków w kształcie litery V w ustalonych miejscach gięcia na blasze, co ułatwia formowanie małych zaokrąglonych narożników, wyraźnych krawędzi i wyrafinowanego wyglądu po wygięciu.
W tym artykule systematycznie przedstawiono prawidłową obsługę i użytkowanie pionowej maszyny do rowkowania blach, omawiając takie zagadnienia, jak budowa urządzenia, zasada działania, procedury operacyjne, ustawienia parametrów CNC, dobór narzędzi, techniki obróbki, przepisy bezpieczeństwa, codzienna konserwacja, typowe usterki i rozwiązania.
1. Budowa i zasada działania pionowej maszyny do rowkowania blachy
1) Główna struktura sprzętu
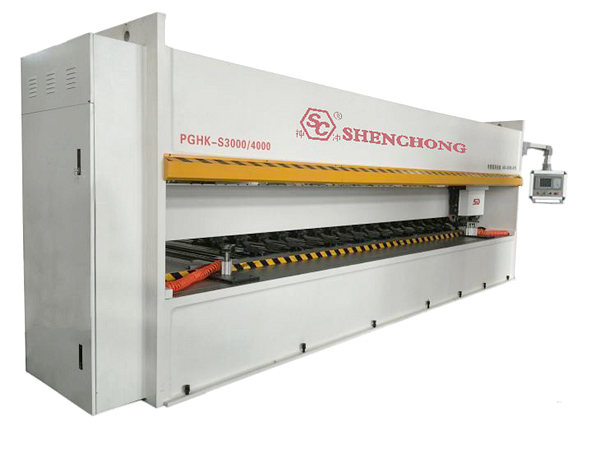
Typowy pionowy Maszyna do rowkowania CNC składa się głównie z ramy, stołu roboczego, uchwytu narzędziowego, systemu CNC, systemu pozycjonującego, hydraulicznego lub pneumatycznego urządzenia zaciskowego, systemu smarowania i systemu zabezpieczającego.
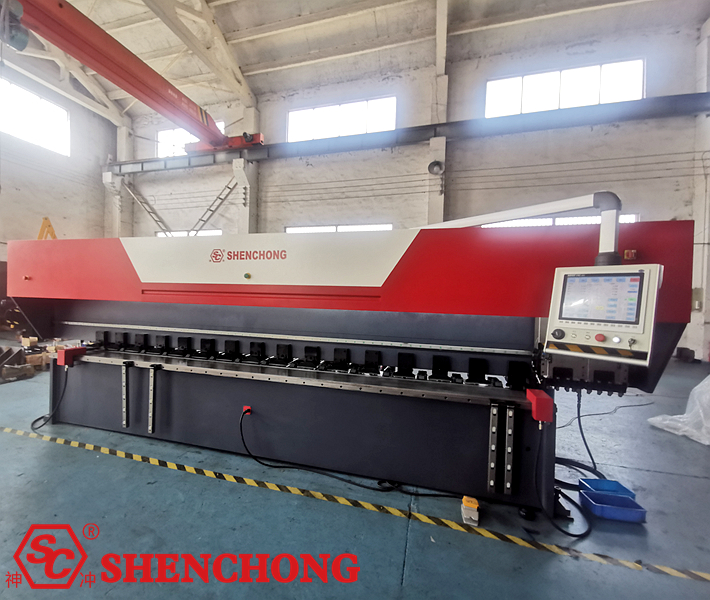
Tabela składników:
Główne składniki | Funkcje |
Rama o wysokiej sztywności | Sprzęt pomocniczy, redukujący drgania i odkształcenia konstrukcyjne podczas obróbki |
Stół roboczy | Blachy nośne i pozycjonujące |
System CNC | Sterowanie położeniem rowka, głębokością obróbki, prędkością posuwu i programem obróbki |
Uchwyt narzędziowy i narzędzia skrawające | Wykończenie cięcia blach w rowki V |
System serwonapędu | Sterowanie ruchem uchwytu narzędzia i osią pozycjonującą |
Urządzenie zaciskowe | Zapobieganie przemieszczaniu się lub wibracjom blachy podczas obróbki |
Urządzenie pozycjonujące i zatrzymujące | Zapewnienie dokładnej pozycji rowkowania |
Układ smarowania | Zmniejszenie tarcia i zużycia ruchomych części |
Szafa sterownicza elektryczna | Wdrażanie zasilania, sterowania, zabezpieczeń i diagnostyki usterek |
Urządzenia zabezpieczające | Zmniejszenie ryzyka kontaktu personelu z ruchomymi częściami i latającymi odłamkami |
Rowkarki pionowe różnych producentów mogą różnić się kierunkiem mocowania narzędzia, metodą mocowania, liczbą osi i systemem sterowania. Należy wziąć pod uwagę rzeczywistą konfigurację sprzętu.
2) Zasada działania
Pionowa maszyna do żłobienia blachy w kształcie litery V wykorzystuje system CNC do sterowania narzędziem, które tnie wzdłuż ustalonej trajektorii, tworząc na powierzchni blachy rowek w kształcie litery V o określonej głębokości i kącie.
Podstawowy przepływ przetwarzania wygląda następująco:
Umieszczanie i pozycjonowanie arkuszy
↓
Dociskanie i mocowanie arkusza
↓
System CNC wykonuje program rowkowania
↓
Narzędzie tnie warstwami do zadanej głębokości
↓
Sprawdź położenie rowka, jego kształt i pozostałą grubość
↓
Zakończ obróbkę i przejdź do kolejnego procesu gięcia
3) Głębokość rowka i pozostała grubość
Podstawą obróbki rowków jest kontrola głębokości rowka i grubości pozostałej na dnie rowka.
d = t – r
Gdzie:
d: Głębokość rowka, mm
t: Rzeczywista grubość blachy, mm
r: Pozostała grubość na dnie rowka, mm
Na przykład, jeżeli grubość blachy wynosi 2,0 mm, a projektowana grubość pozostała wynosi 0,6 mm, to:
d = 2,0 – 0,6 = 1,4 mm
Uwaga specjalna:
Pozostała grubość niekoniecznie jest lepsza, im cieńsza. Zbyt cienka grubość może prowadzić do pęknięć w miejscu gięcia, niewystarczającej wytrzymałości i odkształceń podczas obróbki. Wartość końcową należy określić na podstawie materiału, kąta gięcia, wymagań dotyczących naprężeń oraz weryfikacji próbki.
2. Przygotowanie przed startem i kontrola sprzętu
Prawidłowa kontrola przed uruchomieniem jest kluczowa dla zapewnienia dokładności obróbki, wydajności produkcji i bezpieczeństwa urządzeń.
1) Lista kontrolna kontroli pionowej maszyny do rowkowania blachy
8 elementów kontroli przed uruchomieniem:
Sprawdź, czy napięcie zasilania, uziemienie i połączenia elektryczne są prawidłowe.
- Sprawdź przycisk zatrzymania awaryjnego, osłony zabezpieczające i urządzenia blokujące.
- Sprawdź prowadnice, śruby pociągowe i stan układu smarowania.
- Sprawdź narzędzia tnące pod kątem odprysków, pęknięć lub poluzowań.
- Sprawdź czystość stołu roboczego i ograniczników pozycjonujących.
- Sprawdź stan hydraulicznych lub pneumatycznych urządzeń zaciskowych.
- Sprawdź materiał, grubość i rysunki techniczne blachy.
- Upewnij się, że obszar obróbki jest wolny i nie ma w nim przeszkód.
W przypadku stwierdzenia jakichkolwiek nieprawidłowości podczas kontroli, należy zatrzymać maszynę i zlecić jej obsługę wykwalifikowanemu personelowi. Nie należy kontynuować pracy poprzez zwarcie blokad lub wyłączenie alarmów.
2) Przygotowanie blachy
Przed przystąpieniem do obróbki mechanicznej należy upewnić się, że powierzchnia blachy nie ma widocznych plam oleju, ciał obcych, poważnych odkształceń ani niezgodnych z przeznaczeniem odkształceń.
Szczególną uwagę należy zwrócić na:
- Panel lustrzany ze stali nierdzewnej: zapobiega zarysowaniom powierzchni podczas pozycjonowania, zaciskania i cięcia.
- Płyta aluminiowa: Należy pamiętać, że materiał jest stosunkowo miękki; należy unikać nadmiernego ściskania, które może spowodować wgniecenia powierzchni.
- Blacha ze stali węglowej: Należy zwrócić uwagę na warstwę tlenków na powierzchni, twardość materiału i obciążenie podczas cięcia.
- Dłuższe lub cieńsze płyty: Należy zapewnić odpowiednie wsparcie w całym procesie, aby zapobiec odkształceniom spowodowanym zawieszeniem.
3. Standardowa procedura operacyjna dla pionowej maszyny do rowkowania blach
Krok 1: Uruchomienie sprzętu
Uruchom główne źródło zasilania, układ sterowania i powiązane układy pomocnicze zgodnie z określoną przez producenta sprzętu kolejnością uruchamiania.
Po zakończeniu autodiagnostyki systemu i potwierdzeniu, że nie ma żadnych alarmów o błędach, należy wykonać wymaganą operację zerowania lub ustalenia punktu odniesienia.
Uwaga: Przed zerowaniem należy upewnić się, że uchwyt narzędzia i mechanizm ruchu są w bezpiecznym stanie, aby uniknąć kolizji z blachą lub osprzętem.
Krok 2: Wprowadź program obróbki
Ustaw wymiary blachy, pozycję rowkowania, głębokość rowka, parametry narzędzia, prędkość posuwu i liczbę przejść zgodnie z wymaganiami rysunku.
Niektóre systemy CNC obsługują programowanie graficzne, listę rowków, przetwarzanie wsadowe wielu rowków i funkcje przechowywania programów.
Krok 3: Montaż i ustawienie blachy
Połóż blachę na stole roboczym i ustaw ją za pomocą ogranicznika pozycjonującego i krawędzi odniesienia.
Operatorzy powinni upewnić się, że blacha jest płaska i dobrze przylega do powierzchni nośnej, a także sprawdzić, czy kierunek rowkowania jest zgodny z wymogami procesu.
Krok 4: Zaciskanie blachy
Rozpocznij czynność zaciskania zgodnie ze wskazaniami sprzętu, aby upewnić się, że blacha jest solidnie zamocowana.
Niedostateczna siła zacisku spowoduje drgania blachy i rozbieżność rowków; nadmierna siła zacisku może spowodować odkształcenie blachy lub uszkodzenie powierzchni.
Krok 5: Jazda próbna
Podczas pierwszego przetwarzania nowego programu należy wykonać kontrole programu, przebiegi bez obciążenia lub symulacje bezpieczeństwa zgodnie ze specyfikacjami producenta, a także przeprowadzić cięcia próbne przy zachowaniu konserwatywnych parametrów.
Cięcia próbne powinny koncentrować się na sprawdzeniu położenia rowka, kierunku ruchu narzędzia, stanu zamocowania, ryzyka kolizji narzędzia i rzeczywistej pozostałej grubości.
Krok 6: Przetwarzanie formalne
Po pomyślnym cięciu próbnym należy uruchomić program automatycznego przetwarzania.
Podczas przetwarzania należy monitorować hałas generowany przez urządzenia, wibracje, usuwanie wiórów i alarmy systemu CNC.
Nie należy dotykać powierzchni obrabianej, czyścić wiórów, regulować blachy ani dotykać obszaru obróbki, gdy narzędzie jest w ruchu.
Krok 7: Kontrola gotowego produktu
Po zakończeniu przetwarzania i potwierdzeniu zatrzymania narzędzia oraz ustawieniu sprzętu w stanie umożliwiającym obróbkę materiału, zdjęcie blachy i przeprowadzenie kontroli jakości.
Kluczowe pomiary obejmują lokalizację rowka, głębokość rowka, pozostałą grubość na dnie rowka i spójność kształtu rowka.
Krok 8: Wyłączanie i czyszczenie
Po zakończeniu przetwarzania należy zatrzymać sprzęt w wyznaczonym bezpiecznym miejscu i wyłączyć systemy pomocnicze, system CNC oraz główne zasilanie zgodnie z procedurami operacyjnymi.
Używaj odpowiednich narzędzi do czyszczenia stołu roboczego i usuwania wiórów; nigdy nie dotykaj ostrych metalowych wiórów bezpośrednio rękami. Podczas konserwacji, demontażu narzędzia lub wchodzenia do stref niebezpiecznych, stosuj środki zapobiegające przypadkowemu uruchomieniu i odłączaniu zasilania.
4. Ustawienia parametrów obróbki maszyny CNC V Grooving
Parametry rowkowania mają bezpośredni wpływ na dokładność obróbki, trwałość narzędzia, jakość powierzchni rowka i późniejsze efekty gięcia.
1) Główne parametry i ich funkcje
Parametry | Główne skutki | Ustalanie zasad |
Grubość blachy | Określa podstawę obliczenia głębokości rowka | Dane wejściowe oparte na rzeczywistej zmierzonej grubości |
Pozycja grooggingowa | Określa kolejne wymiary gięcia | Określ na podstawie rozwiniętego diagramu i krawędzi odniesienia |
Głębokość rowkowania | Wpływa na odporność na zginanie i wytrzymałość resztkową | W połączeniu z wymaganiami gięcia i weryfikacją próbki |
Kąt narzędzia | Wpływa na kształt rowka i geometrię gięcia | Dokonaj wyboru na podstawie docelowego kąta gięcia i sprężystości |
Prędkość cięcia | Wpływa na wydajność przetwarzania, wzrost temperatury i zużycie | Określ na podstawie materiału i narzędzia skrawającego |
Pojedyncza głębokość cięcia | Wpływa na obciążenie skrawania i jakość powierzchni rowka | Unikaj przekraczania dopuszczalnego zakresu sprzętu i narzędzi skrawających. Głębokie rowki są zazwyczaj obrabiane warstwowo. |
Liczba cięć | Wpływa na ostateczną głębokość i wydajność | Zapewnij niezawodne mocowanie i brak uszkodzeń powierzchni |
Stan zaciskania | Wpływa na stabilność blachy | Dane wejściowe oparte na rzeczywistej zmierzonej grubości |
2) Charakterystyka przetwarzania różnych materiałów
Przybory | Groov Charakterystyka | Kluczowe środki ostrożności |
Stal nierdzewna 304 | Wysoka wytrzymałość, podatność na umocnienie przez obróbkę | Utrzymuj narzędzia ostre i unikaj częstego pocierania |
Stal nierdzewna 316 | Znaczne problemy z oporem cięcia i utwardzaniem | Prawidłowa kontrola głębokości cięcia i zużycia narzędzia |
201 Stal nierdzewna | Wydajność zależy od konkretnych klas i warunków | Potwierdź parametry za pomocą cięcia próbnego |
Stop aluminium | Niektóre gatunki są podatne na przywieranie narzędzi | Stosuj narzędzia i metody usuwania wiórów odpowiednie do aluminium |
Stal węglowa Q235 | Należy wziąć pod uwagę osad tlenkowy i stan materiału | Zwróć uwagę na obciążenie podczas cięcia i zużycie narzędzia |
Miedziana blacha | Znaczna ciągliwość materiału i właściwości adhezyjne | Kontroluj zadziory, narosty na krawędziach i jakość powierzchni |
Zalecanych prędkości skrawania, głębokości skrawania i typów narzędzi dla różnych materiałów nie można określić wyłącznie na podstawie nazwy materiału; należy również wziąć pod uwagę twardość materiału, gatunek narzędzia, sztywność sprzętu i strukturę uchwytu narzędzia.
5. Techniki rowkowania różnych materiałów
1) Płyty ze stali nierdzewnej
Stale nierdzewne, takie jak SUS304 i SUS316, wykazują znaczną tendencję do utwardzania podczas obróbki. Należy dobierać ostre ostrza odpowiednie do stali nierdzewnej, unikać powtarzającego się tarcia i nadmiernej głębokości skrawania, a kontrola zużycia narzędzi powinna być priorytetem.
2) Płyty ze stopu aluminium
Aluminium jest podatne na zakleszczanie się narzędzi i tworzenie się narostów na ostrzu. Należy dobrać odpowiednią geometrię narzędzia, zadbać o ostrość krawędzi skrawającej oraz zoptymalizować metody smarowania i usuwania wiórów, uwzględniając ograniczenia sprzętu.
3) Płyty ze stali węglowej
Parametry skrawania należy dobrać w oparciu o gatunek stali, jej wytrzymałość i rzeczywistą grubość blachy. Rowkowanie grubych blach wymaga szczególnej uwagi na sztywność uchwytu narzędzia, opór skrawania oraz grubość pozostałą na dnie rowka.
4) Płyty miedziane i mosiężne
Prędkość posuwu i skrawania należy kontrolować w zależności od twardości miedzi, aby uniknąć jej ściskania, powstawania większych zadziorów i nierównej powierzchni dna rowka.
6. Wybór i zastosowanie narzędzi do rowkowania
Narzędzia stanowią kluczowy czynnik decydujący o jakości obróbki rowków w kształcie litery V.
1) Narzędzia powszechnego użytku
W pionowych maszynach do rowkowania zazwyczaj stosuje się narzędzia węglikowe lub płytki wieloostrzowe. Konkretna konstrukcja narzędzia zależy od modelu maszyny.
Przy wyborze narzędzi należy wziąć pod uwagę:
Materiał narzędzia i powłoka.
Kąt ostrza narzędzia i kształt krawędzi skrawającej.
Twardość i wytrzymałość materiału obrabianego.
Docelowa szerokość i głębokość rowka oraz jakość powierzchni rowka.
Stabilność mocowania narzędzia i dopuszczalne obciążenie skrawające maszyny.
2) Wybór kąta narzędzia
Powszechnie stosowane narzędzia do gięcia rowków w kształcie litery V mogą wykorzystywać różne kąty gięcia, takie jak 60°, 90° lub inne specjalistyczne kąty, ale kąt gięcia narzędzia nie musi być równy końcowemu kątowi gięcia.
Na przykład, w przypadku przedmiotu obrabianego z docelowym kątem gięcia 90°, należy kompleksowo rozważyć kształt rowka, kierunek gięcia, sprężystość materiału i pozostałą grubość. Nie można po prostu zakładać, że użycie narzędzia o kącie gięcia 90° koniecznie spowoduje uzyskanie kąta gięcia 90°.
3) Środki ostrożności przy wymianie narzędzi
Przed wymianą narzędzia należy doprowadzić sprzęt do stanu zapewniającego bezpieczną konserwację, określonego przez producenta, a także wykonać niezbędną izolację energetyczną.
Podczas instalacji należy oczyścić powierzchnię styku uchwytu narzędzia, sprawdzić, czy narzędzie nie jest uszkodzone, i zabezpieczyć je odpowiednimi elementami złącznymi i momentem dokręcającym. Po wymianie należy przeprowadzić kalibrację parametrów narzędzia i przetestować cięcie zgodnie z wymaganiami sprzętowymi.
7. Jak poprawić dokładność obróbki pionowej maszyny do rowkowania?
Główne czynniki wpływające na dokładność rowkowania obejmują sztywność urządzenia, system pozycjonowania, stan blachy, zużycie narzędzia, niezawodność mocowania i parametry CNC.
1) Poprawa dokładności pozycjonowania
Przed obróbką oczyść powierzchnię odniesienia pozycjonującego i sprawdź, czy w mechanizmie ogranicznika nie ma luzów lub znacznych szczelin. W przypadku detali wielorowkowych należy w miarę możliwości stosować spójny punkt odniesienia pozycjonującego, aby ograniczyć powtarzające się błędy mocowania.
2) Kontrola pozostałej grubości na dnie szczeliny
Stabilność pozostałej grubości na dnie szczeliny ma bezpośredni wpływ na spójność późniejszego gięcia.
Zaleca się, aby kontrolować to poprzez pomiar rzeczywistej grubości blachy, sprawdzanie położenia zerowego narzędzia, monitorowanie zużycia narzędzia i kontrolę płaskości stołu roboczego.
3) Zmniejszenie wibracji podczas obróbki
Wibracje urządzeń mogą powodować powstawanie śladów narzędzi, odchyleń wymiarowych i wykruszanie się narzędzi na powierzchni rowka.
Należy sprawdzić mocowanie i stan mocowania narzędzia, parametry posuwu oraz mechaniczny układ przeniesienia napędu. W razie potrzeby należy zmniejszyć obciążenie pojedynczego cięcia.
4) Kontrola zadziorów i jakości powierzchni
Utrzymuj ostrość narzędzia, dobierz odpowiednie parametry skrawania i unikaj tworzenia się dużych narostów na krawędzi podczas obróbki. W przypadku paneli dekoracyjnych o wysokich wymaganiach dotyczących wykończenia powierzchni, chropowatość powierzchni rowka i sposób zabezpieczenia powierzchni należy zweryfikować poprzez wykonanie cięć próbnych.
8. Koordynacja pionowych maszyn rowkujących z kolejnymi procesami gięcia
Ostatecznym celem pionowych maszyn do rowkowania blach zazwyczaj nie jest po prostu wykonanie rowków w kształcie litery V, lecz stworzenie warunków do późniejszego gięcia wysokiej jakości.
Dzięki prawidłowej kontroli głębokości i kształtu rowka można uzyskać następujące efekty procesu:
- Zmniejszenie lokalnej grubości materiału w miejscu gięcia, a tym samym zmniejszenie wymaganej siły gięcia.
- Uzyskanie mniejszych zewnętrznych promieni narożników na zagięciach, co poprawia wygląd elementów dekoracyjnych.
- Poprawa sterowalności procesu gięcia i formowania złożonych wyrobów blachowych.
- Poprawa spójności powtarzanego przetwarzania po właściwej weryfikacji procesu.
- Zmniejszenie ograniczeń wymiarowych niektórych paneli dekoracyjnych spowodowanych dużym promieniem narożników.
Należy pamiętać, że rowkowanie nie jest w stanie całkowicie wyeliminować sprężynowania materiału ani zagwarantować braku pęknięć w miejscu gięcia. W przypadku elementów nośnych, elementów poddawanych powtarzającym się naprężeniom lub produktów wymagających wytrzymałości zmęczeniowej, należy przeprowadzić kontrolę wytrzymałości i niezbędne badania weryfikacyjne.
9. Typowe usterki i rozwiązania
Objawy usterki | Możliwy Causy | Rozwiązywanie problemów i instrukcje dotyczące obsługi |
Nierównomierna głębokość rowka | Wahania grubości blachy, zużycie narzędzi, nieprawidłowe położenie lub nieprawidłowa praca stołu | Pomiar grubości blachy, kontrola narzędzi skrawających i punktów odniesienia |
Odchylenie położenia rowka | Błąd pozycjonowania, ruch materiału arkuszowego, luz przekładni | Sprawdź ogranicznik materiału i system mocowania |
Chropowata powierzchnia rowka | Zużycie narzędzi, niedopasowanie parametrów, wibracje | Sprawdź narzędzia skrawające i parametry skrawania |
Nadmierne zadziory | Stępienie krawędzi tnącej, przywieranie materiału do narzędzia | Wymień lub wyreguluj narzędzia tnące |
Wykruszanie narzędzi | Nadmierne obciążenie tnące, uderzenie, nieprawidłowe zaciskanie | Sprawdź głębokość cięcia, mocowanie i materiał |
Wibracje materiału arkuszowego | Niewystarczające mocowanie, niewystarczające wsparcie | Sprawdź zaciski i podparcie płyty |
Nieprawidłowa praca uchwytu narzędzia | Awaria szyny prowadzącej, przekładni, układu serwo | Po wyłączeniu maszyny należy przeprowadzić jej kontrolę przez wykwalifikowany personel |
Alarm systemowy | Nieprawidłowość czujnika, napędu, układu elektrycznego lub programu | Rozwiązywanie problemów na podstawie kodów alarmowych |
W przypadku niebezpiecznych sytuacji, takich jak kolizja narzędzia, poważny, nietypowy hałas, pęknięcie narzędzia lub awaria zacisku, należy natychmiast podjąć zalecane środki bezpieczeństwa w celu wyłączenia urządzenia. Produkcja może zostać wznowiona dopiero po zidentyfikowaniu przyczyny.
10. Codzienna konserwacja i pielęgnacja
- Każda zmiana: czyszczenie wiórów, kontrola narzędzi, stołu roboczego, urządzenia zaciskowego i zapisów alarmowych.
- Co tydzień: Sprawdź stan nasmarowania, mechanizm pozycjonujący i widoczne elementy mocujące.
- Co miesiąc: sprawdź prowadnice, mechanizm przekładni, układ hydrauliczny lub pneumatyczny oraz urządzenia zabezpieczające.
- Kwartalnie: Sprawdź dokładność pozycjonowania, powtarzalność i stan mechaniczny zgodnie z instrukcją obsługi sprzętu.
- Rocznie: przeprowadzaj kompleksowe kontrole dokładności, kontrole bezpieczeństwa elektrycznego i konserwację zapobiegawczą.
Powyższy plan przedstawia ogólny plan konserwacji. Rodzaj środka smarnego, cykl smarowania, ciśnienie hydrauliczne, moment dokręcania i metody kalibracji powinny być ściśle zgodne z instrukcjami producenta dla konkretnego modelu maszyny.
11. Dziesięć kluczowych środków ostrożności podczas obsługi pionowej maszyny do rowkowania w kształcie litery V CNC
- Operatorzy muszą być przeszkoleni w zakresie obsługi sprzętu, znać system CNC i procedury bezpiecznej obsługi.
- Przed obróbką należy potwierdzić materiał, grubość i wymiary obróbki blachy.
- Narzędzia muszą być solidnie zamontowane; nie wolno używać ostrzy z pęknięciami lub widocznymi odpryskami.
- Zabrania się regulowania blachy lub usuwania wiórów podczas pracy narzędzia tnącego.
- Nie wolno przekraczać dopuszczalnej grubości blachy, zakresu obróbki ani wydajności cięcia urządzenia.
- Pierwszy obrabiany element należy poddać próbnemu cięciu i kontroli wymiarów.
- Nie wolno samowolnie wyłączać blokad bezpieczeństwa ani alarmów sprzętowych.
- W przypadku materiałów wymagających wysokiego stopnia wykończenia powierzchni, np. stali nierdzewnej lustrzanej, należy zastosować odpowiednie środki zapobiegające zarysowaniom.
- W przypadku wykrycia nietypowych wibracji, nietypowego hałasu lub nagłych zmian obciążenia podczas cięcia, maszynę należy natychmiast zatrzymać w celu przeprowadzenia kontroli.
- Przed wymianą narzędzi, wykonywaniem czynności konserwacyjnych i wejściem do stref niebezpiecznych należy zastosować zalecane środki izolacji energetycznej.
12. Podsumowanie: Jak prawidłowo używać pionowej rowkarki do blach?
Pionowa maszyna do rowkowania blach to specjalistyczne urządzenie do precyzyjnego rowkowania powierzchni blach, takich jak stal nierdzewna, stal węglowa, aluminium i miedź. Jest szeroko stosowana w takich branżach jak: dekoracje ze stali nierdzewnej, metalowe ściany osłonowe, produkcja wind, wyposażenie kuchni, obróbka blach, podwozia i szafki oraz precyzyjne gięcie i formowanie.
W przeciwieństwie do bezpośredniego gięcia zwykłej blachy, pionowe maszyny do rowkowania blachy umożliwiają wykonywanie rowków V o określonej głębokości i kącie w ustalonych pozycjach gięcia. Zmniejsza to lokalne opory gięcia, ułatwiając późniejsze gięcie i uzyskanie mniejszych promieni zewnętrznych oraz wyraźniejszych linii gięcia.
Kluczem do obsługi pionowej maszyny CNC do rowkowania blachy nie jest samo wykonanie rowka w kształcie litery V, ale stworzenie kompletnego procesu obróbki, począwszy od kontroli materiału, obliczeń procesowych, pozycjonowania sprzętu, wyboru narzędzi, kontroli cięcia próbnego, aż po późniejsze gięcie.
W przypadku rzeczywistej produkcji zaleca się wprowadzenie trzech kluczowych standardów: systemu kontroli pierwszego elementu, bazy danych procesów rowkowania dla różnych materiałów oraz systemu codziennej kontroli i konserwacji sprzętu. Zapewni to bezpieczeństwo, a jednocześnie poprawi spójność głębokości rowków, zmniejszy zużycie narzędzi i ustabilizuje jakość giętych produktów.
 Polish
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese