Spis treści
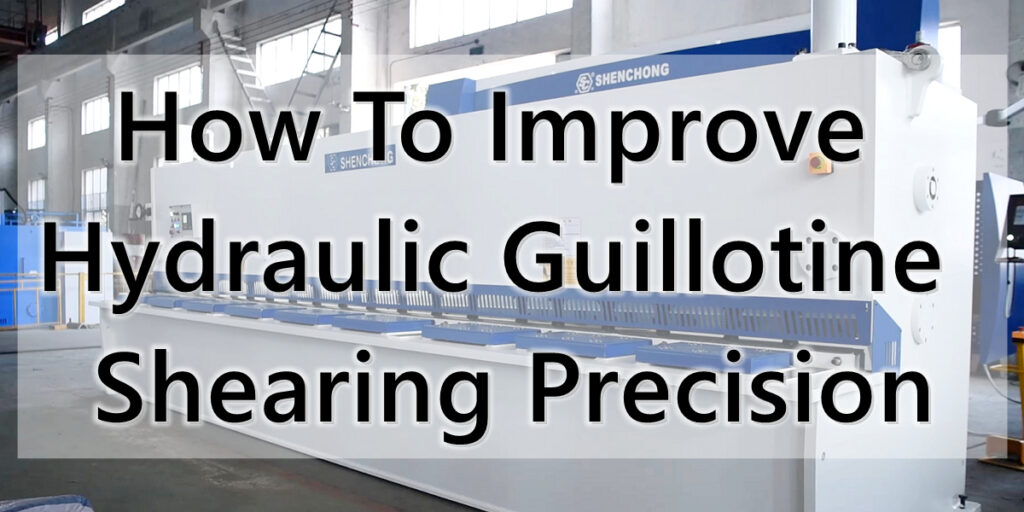
Poprawa precyzji hydraulicznych nożyc gilotynowych wymaga czegoś więcej niż tylko regulacji tylnego zderzaka. Precyzja zależy od współdziałania konstrukcji mechanicznej, prześwitu ostrza, tylnego zderzaka, układu hydraulicznego, pozycjonowania blachy, sztywności ramy, układu sterowania i konserwacji.
Poniżej przedstawiono systematyczną analizę z perspektywy praktycznej produkcji.
1. Jak poprawić precyzję hydraulicznego cięcia gilotynowego?
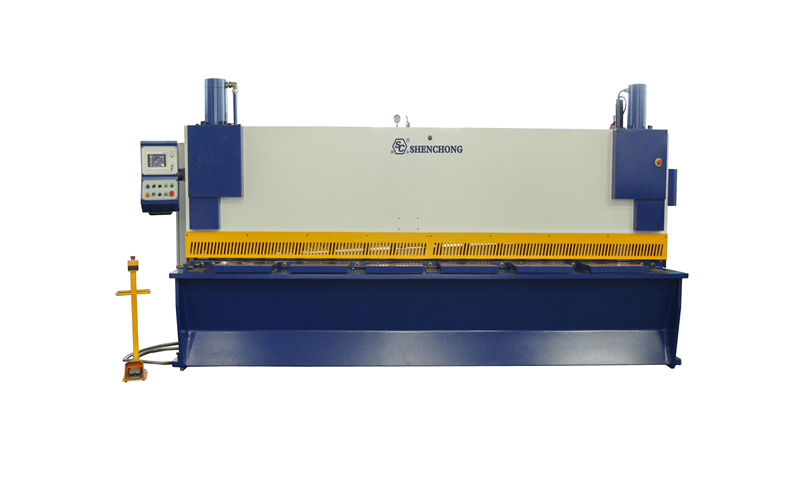
Najpierw zidentyfikuj główne czynniki wpływające na precyzję cięcia gilotynowego.
Ostateczna precyzja hydraulicznych nożyc gilotynowych jest zazwyczaj widoczna w:
- Precyzja długości ścinania
- Precyzja diagonalna
- Prostota
- Kwadratowość (prostopadłość)
- Jakość krawędzi ścinającej
- Powtarzalna precyzja pozycjonowania
- Spójność przetwarzania wsadowego
Można to podsumować następująco:
Precyzja ścinania = sztywność ramy + stan ostrza + kontrola luzu ostrza + precyzja tylnego ogranicznika + stabilność hydrauliczna + metoda pozycjonowania + prawidłowa obsługa
Istotne błędy w dowolnym z tych obszarów mogą spowodować, że wymiary końcowe nie będą mieścić się w granicach tolerancji.
2. 15 kluczowych aspektów poprawy precyzji
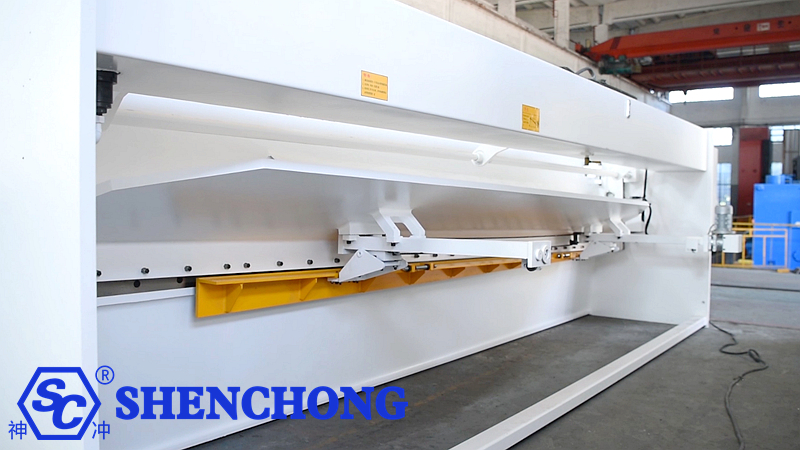
1) Zwiększenie sztywności ramy i nośnika ostrza hydraulicznej gilotyny
To jest podstawowy wymóg.
Podczas pracy hydraulicznych nożyc gilotynowych, górny element nośny ostrza jest poddawany działaniu znacznych sił ścinających. Jeśli sztywność ramy, stołu roboczego lub elementu nośnego ostrza jest niewystarczająca, podczas cięcia grubych blach występują drobne odkształcenia.
Na przykład:
Ścinanie cienkich płyt: Odkształcenie ramy ma stosunkowo niewielki wpływ.
Cięcie blach o grubości 10–20 mm: Siła ścinania znacznie wzrasta.
Niedostateczna sztywność ramy może prowadzić do:
- Niezgodne wymiary na końcach płyty
- Odchylenie linii ścinania
- Nieznaczne wygięcie płytki
- Zwiększony błąd przekątnej
- Niespójny przekrój ścinania
- Metody doskonalenia
Skup się na inspekcji:
- Jakość spoin ramy
- Ogólna sztywność ramy
- Sztywność nośnika górnego ostrza
- Płaskość stołu roboczego
- Luz prowadnicy ostrza
- Zużycie mechanizmu prowadzącego
- Synchronizacja między lewą i prawą stroną
W przypadku urządzeń przeznaczonych do ścinania grubych płyt, bardzo sztywna rama w połączeniu z solidną konstrukcją jest ważniejsza niż samo zwiększenie ciśnienia hydraulicznego.
2) Precyzyjna kontrola odstępu między ostrzami
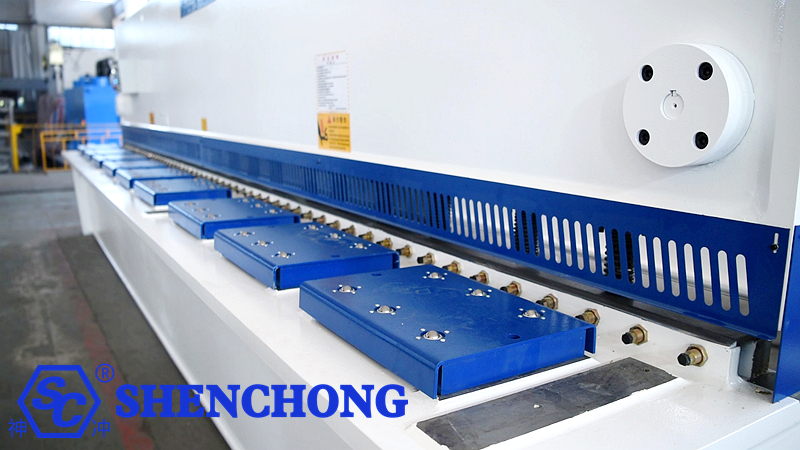
Jest to jeden z najważniejszych czynników wpływających na jakość ścinania.
Problemy mogą wynikać zarówno z nadmiernego, jak i niewystarczającego odstępu między ostrzami.
Nadmierny luz ma tendencję do skutkowania:
- Zwiększona ilość zadziorów
- Deformacja płyty
- Przekrój ścinania wstępnego
- Przejście krawędzi (zapadnięcie)
- Zmniejszona stabilność wymiarowa
Niedostateczny prześwit może spowodować:
- Zwiększona siła ścinająca
- Przyspieszone zużycie ostrza
- Odpryskiwanie krawędzi ostrza
- Zwiększone obciążenie układu hydraulicznego
- Nieprawidłowe zgniecenie krawędzi płyty
Dlatego też luz ostrza należy regulować na podstawie grubości płyty, rodzaju materiału i jego wytrzymałości.
Typowe podejście:
Przybory | Grubość płyty | Regulacja luzu ostrza |
Zwykła stal węglowa | Cienka płyta | Mały |
Zwykła stal węglowa | Płyta średniej grubości | Średni |
Stal o wysokiej wytrzymałości | Ta sama grubość | Zwykle wymaga bardziej odpowiedniego/większego prześwitu |
Stal nierdzewna | Ta sama grubość | Dostosuj odpowiednio na podstawie wytrzymałości materiału |
Blacha aluminiowa | Cienka płyta | Zwykle stosuje się mały, stabilny prześwit |
Nie należy stosować stałego odstępu między ostrzami do obróbki wszystkich materiałów.
3) Poprawa dokładności układu tylnego ogranicznika
Dla Hydrauliczne nożyce gilotynowe CNC, system ogranicznika tylnego jest kluczowym elementem decydującym o dokładności długości cięcia.
Ogranicznik tylny służy przede wszystkim do kontrolowania odległości od krawędzi tnącej do punktu pozycjonowania.
Na przykład, jeśli wymagana jest długość cięcia wynosząca 2500 mm, a rzeczywista pozycja tylnego ogranicznika wynosi tylko 2498,5 mm, nieuchronnie wystąpi błąd wymiarowy obrabianego przedmiotu.
Do najważniejszych elementów tylnego ogranicznika, które należy sprawdzić, należą:
- Śruba pociągowa
- Szyny prowadzące
- Silnik serwo
- Mechanizm redukcyjny
- Koder
- Palce tylnego ogranicznika
- Sztywność belki
- Luz mechaniczny
- Reakcja
4) Wysoka powtarzalność tylnego zderzaka
Jeśli:
Pierwszy element: 500,00 mm
Druga część: 500,05 mm
Trzeci element: 499,98 mm
Ten rodzaj rozbieżności jest klasyfikowany jako błąd powtarzalności.
Jest to szczególnie istotne w przypadku produkcji seryjnej.
Zalecane składniki:
- Silnik serwo o wysokiej precyzji
- Wysokoprecyzyjna śruba kulowa
- Prowadnice liniowe
- Koder o wysokiej rozdzielczości
- Sztywna belka tylnego zderzaka
Dodatkowo należy regularnie przeprowadzać testy powtarzalności.
Na przykład 10 kolejnych cykli pozycjonowania:
Liczyć | Rzeczywiste pomiary |
1 | 500.02 |
2 | 500.01 |
3 | 500.03 |
4 | 500.00 |
5 | 500.02 |
6 | 500.01 |
7 | 500.02 |
8 | 500.04 |
9 | 500.01 |
10 | 500.02 |
Analizując wartości maksymalne, minimalne i średnie można określić rzeczywistą powtarzalność układu ogranicznika tylnego.
5) Upewnij się, że arkusz jest prawidłowo osadzony na tylnym ograniczniku
Jest to problem często pomijany w rzeczywistych środowiskach produkcyjnych.
Nawet jeśli sama maszyna jest bardzo precyzyjna, błędy mogą wystąpić, jeśli arkusz nie będzie dokładnie przylegał do tylnego ogranicznika.
Jeżeli arkusz będzie przechylony, ostateczne wymiary cięcia będą niedokładne.
Kluczowe kroki operacyjne
Przed strzyżeniem:
- Połóż arkusz na stole roboczym.
- Wyrównaj krawędź arkusza z urządzeniem pozycjonującym.
- Upewnij się, że arkusz jest równoległy do ogranicznika tylnego.
- Wyeliminuj wszelkie szczeliny między arkuszem a ogranicznikiem.
- Rozpocznij proces strzyżenia.
W przypadku dużych arkuszy należy rozważyć użycie:
- Podpory przednie
- Podnośniki arkuszy pneumatyczne
- Ramiona podtrzymujące arkusze
- Systemy podawania przedniego
- Automatyczne systemy ładowania
Pomagają one zminimalizować błędy pozycjonowania spowodowane ręczną obsługą.
6) Zapewnij stabilne ciśnienie w układzie hydraulicznym
Na stabilność ścinania ma wpływ sam układ hydrauliczny.
Niestabilne ciśnienie hydrauliczne może prowadzić do:
- Wahania prędkości ścinania
- Niestabilny ruch górnego nośnika ostrza
- Brak synchronizacji między lewą i prawą stroną
- Wibracje podczas ścinania
- Trudności ze ścinaniem grubych płyt
- Zmniejszona powtarzalność
Kluczowe elementy do sprawdzenia:
- Pompa hydrauliczna
- Zawór proporcjonalny
- Zawór bezpieczeństwa
- Zawór elektromagnetyczny
- Siłownik hydrauliczny
- Foki
- Olej hydrauliczny
- Temperatura oleju
- Czystość oleju
Zwróć szczególną uwagę na:
Zanieczyszczenie oleju hydraulicznego jest istotną, ukrytą przyczyną utraty precyzji w nożycach hydraulicznych.
Wysoki poziom zanieczyszczeń w oleju hydraulicznym może powodować niestabilny ruch suwaka zaworu, co z kolei ma wpływ na ruch zabieraka ostrza.
7) Kontrola synchronizacji cylindrów lewego i prawego
Nożyce gilotynowe lub nożyce wahadłowe zazwyczaj napędzają nośnik ostrza za pomocą lewego i prawego siłownika hydraulicznego.
Jeżeli położenie lewego cylindra nie pokrywa się z położeniem prawego cylindra:
Uchwyt ostrza może się przechylić.
Ma to bezpośredni wpływ na:
- Prześwit ostrza
- Kąt ścinania
- Jakość strzyżenia
- Deformacja blachy
- Spójność wymiarowa na całej szerokości
Dlatego należy regularnie sprawdzać synchronizację lewego i prawego cylindra oraz wypoziomowanie uchwytu ostrza.
8) Kontroluj kąt ścinania
Kąt ścinania ma również wpływ na precyzję.
Nadmierny kąt ścinania:
- Zmniejszona siła ścinająca
- Potencjalny wzrost odkształcenia arkusza
- Zmiany w profilu krawędzi ścinanej
Niewystarczający kąt ścinania:
- Zwiększona siła ścinająca
- Zwiększone obciążenie układu hydraulicznego
- Wyższe zużycie energii
Dlatego odpowiedni kąt ścinania należy dobrać na podstawie grubości płyty i materiału.
W przypadku gilotynowych nożyc tnących CNC właściwa kontrola kąta ścinania pozwala na zachowanie równowagi między siłą ścinania, odkształceniem blachy i jakością ścinania.
9) Ostrza muszą być ostre
Stan ostrza ma bezpośredni wpływ na precyzję strzyżenia.
Zużycie ostrza prowadzi do:
- Zwiększona ilość zadziorów
- Deformacja blachy
- Szorstkie krawędzie cięcia
- Zmniejszona stabilność wymiarowa
- Zwiększona siła ścinająca
Zużycie jest szczególnie szybkie w przypadku przetwarzania:
- Stal nierdzewna
- Stal o wysokiej wytrzymałości
- Gruba blacha stalowa
- Niklowana blacha
- Materiały o wysokiej twardości
Zaleca się utworzenie systemu zarządzania ostrzami.
Prowadź ewidencję:
Łączna długość cięcia → Zużycie ostrza → Liczba obrotów/obrótów ostrza → Harmonogram wymiany
Po zamontowaniu ostrza należy zwrócić uwagę na następujące kwestie:
- Równoległość
- Spójność wysokości
- Dokręcenie śrub mocujących
10) Wybierz odpowiednie materiały na ostrza
Do różnych materiałów potrzebne są różne ostrza.
Do powszechnie stosowanych materiałów na ostrza należą:
9CrSi
6CrW2Si
Cr12MoV
H13
Wysokowydajne stale narzędziowe stopowe itp.
Na przykład wymagania dotyczące odporności na zużycie i wytrzymałości ostrza różnią się w przypadku zwykłej stali niskowęglowej i stali nierdzewnej o wysokiej wytrzymałości.
Jeśli dobór ostrza jest nieodpowiedni, nawet w przypadku precyzyjnej maszyny może wystąpić:
Szybkie zużycie ostrza → Zmiany luzu ostrza → Zwiększona ilość zadziorów → Zmniejszona stabilność wymiarowa
11) Popraw płaskość stołu roboczego
Stół roboczy stanowi podstawę do pozycjonowania arkuszy.
Takie kwestie jak:
- Lokalne zagłębienia
- Deformacja spawalnicza
- Nosić
- Obce przedmioty
- Zadziory
…zapobiegają temu, aby prześcieradło leżało płasko i stabilnie.
Wpływ ten jest szczególnie znaczący w przypadku cienkich blach i płyt o dużych rozmiarach.
Dlatego stół roboczy musi być:
Czyste + Płaskie + Bez znaczących odkształceń.
12) Użyj przednich i tylnych urządzeń podtrzymujących arkusze
Do talerzy o dużych rozmiarach, takich jak:
4×2000 mm, 6×3200 mm, 8×4000 mm, 12×4000 mm, 16×6000 mm
…poleganie wyłącznie na operatorze w trzymaniu arkusza często prowadzi do przechylenia.
Rozważ użycie:
- Ramiona podporowe przednie: w celu zmniejszenia liczby błędów powstających podczas ręcznego podtrzymywania.
- Pneumatyczne podparcie arkusza: Odpowiednie do cienkich arkuszy i płyt o dużych rozmiarach. Automatyczne podawanie od przodu: Dodatkowo redukuje błędy spowodowane ręcznym pozycjonowaniem.
- Do maszyn do strzyżenia na dużą skalę: automatyczne podawanie + podparcie tylne + podparcie przednie
Cechy te mogą znacząco poprawić spójność produkcji masowej.
13) Wybór właściwej prędkości ścinania
Wiele osób wierzy:
Im szybsze cięcie, tym większa wydajność.
Jednak w przypadku niektórych materiałów i grubości zbyt szybki proces ścinania może nasilić problemy takie jak odkształcanie się blachy i wibracje.
Dlatego prędkość należy dobierać na podstawie:
- Grubość płyty
- Rodzaj materiału
- Długość ścinania
- Kąt ścinania
- Prześwit ostrza
W przypadku obróbki precyzyjnej stabilność jest często ważniejsza niż po prostu dążenie do maksymalnej prędkości.
14) Unikaj ścinania poza specyfikacją
To jest kluczowy punkt.
Na przykład, jeśli maszyna ma wymiary 12 × 3200 mm:
Oznacza maksymalną wytrzymałość na ścinanie dla określonego zakresu wytrzymałości materiału.
Jeżeli sprzęt jest stale używany do strzyżenia:
- Zbyt grube talerze
- Stal o wysokiej wytrzymałości
- Stal nierdzewna
- Materiały o wysokiej twardości
Może to prowadzić do:
Przeciążenie układu hydraulicznego + zużycie ostrza + odkształcenie ramy + problemy z uchwytem ostrza + zmniejszona dokładność
Dlatego nie należy po prostu zakładać: „Jeśli maszyna jest w stanie przeciąć materiał, to jest to bezpieczne na dłuższą metę”.
Czynności należy dostosować do znamionowych parametrów sprzętu i wytrzymałości materiału.
15) Ustanowić system „kontroli dokładności i kalibracji”
To jeden z najskuteczniejszych sposobów zachowania dokładności w perspektywie długoterminowej.
Zaleca się regularne kontrole w celu:
① Dokładność pozycjonowania tylnego zderzaka
Na przykład:
100 mm
500 mm
1000 mm
2000 mm
3000 mm
Zmierz każdą pozycję osobno.
② Pomiary przekątnej
W przypadku przedmiotów o kształcie prostokątnym: porównaj dwie przekątne.
Jeżeli różnica jest znacząca, wskazuje to na problemy z pozycjonowaniem lub orientacją arkusza.
③ Prostoliniowość
Sprawdź krawędź ścinania pod kątem:
- Wybrzuszenie na środku
- Przesunięcie na końcach
- Lokalne zginanie
④ Powtarzalność pozycjonowania
Wykonaj testy pozycjonowania 10 lub więcej razy z rzędu.
3. Instrukcje rozwiązywania problemów odpowiadające różnym błędom
To bardzo praktyczny wykres dla hali produkcyjnej.
Wydanie | Przyczyny pierwotne | Kontrole priorytetowe |
Całkowita długość jest stale zbyt długa | Nieprawidłowa pozycja tylnego ogranicznika | Kalibracja tylnego ogranicznika |
Całkowita długość jest stale zbyt krótka | Nieprawidłowa pozycja tylnego ogranicznika | Kompensacja parametrów |
Pierwszy element jest dokładny, ale kolejne wykazują coraz większe odchylenie | Dryft cieplny / Luz mechaniczny | Tylny zderzak, serwo |
Niezgodne wymiary między lewą i prawą stroną | Niewspółosiowość arkuszy / Problemy z belką ścinającą | Pozycjonowanie, uchwyt siłownika/ostrza |
Istotny błąd przekątny | Pozycjonowanie nieprostopadłe | Tylny ogranicznik, pozycjonowanie boczne |
Nadmierne zadziory | Nieprawidłowy luz ostrza / zużycie ostrza | Prześwit ostrza, ostrza |
Nadmierne zadziory po jednej stronie | Nierównomierny luz między ostrzami (lewy i prawy) | Montaż ostrza |
Zniekształcenie arkusza | Luz ostrza / Kąt ścinania / Problemy z materiałem | Odstęp ostrza, kąt |
Szorstkie, strzyżone ostrze | Zużycie ostrza | Wymiana/Odwrócenie ostrza |
Trudności ze ścinaniem grubych płyt | Niedostateczne ciśnienie / Przekroczenie specyfikacji | Układ hydrauliczny |
Niestabilne pozycjonowanie powtórzeń | Luz śruby pociągowej lub prowadnicy | Tylny ogranicznik |
Lewy i prawy uchwyt ostrza nie są zsynchronizowane | Problemy z synchronizacją hydrauliczną | Cylinder, blok zaworów |
4. Kluczowe obszary poprawy precyzji w oparciu o grubość materiału
1-3 mm cienkie arkusze
Kluczowy punkt ciężkości:
Precyzja tylnego zderzaka + Płaskość arkusza + Luz ostrza
Cienkie arkusze są szczególnie podatne na odkształcanie.
płytki średnie 4-8 mm
Kluczowy punkt ciężkości:
Prześwit ostrza + Ogranicznik tylny + Ostrość ostrza + Sztywność ramy
Płyty o grubości 10-16 mm
Kluczowy punkt ciężkości:
Sztywność ramy + Układ hydrauliczny + Lemiesze + Luz lemiesza + Kąt ścinania
Płyty grubsze niż 20 mm
Zmiana punktu ciężkości:
Nośność znamionowa sprzętu + Odkształcenie ramy + Stabilność hydrauliczna + Wytrzymałość lemiesza + Wytrzymałość materiału
Nie skupiaj się wyłącznie na tylnym ograniczniku.
5. Większa precyzja automatyzacji
Nowoczesne linie do hydraulicznego cięcia gilotynowego CNC mogą być dodatkowo wyposażone w:
System sterowania CNC
↓
Serwo tylny ogranicznik
↓
Automatyczna regulacja luzu ostrza
↓
System podawania z przodu
↓
Automatyczne wsparcie arkuszy
↓
Wykrywanie arkuszy
↓
Automatyczne strzyżenie
↓
Automatyczne rozładowywanie materiału
To zmienia „ręczne, oparte na doświadczeniu strzyżenie”
w „zdigitalizowane, zautomatyzowane i powtarzalne precyzyjne strzyżenie”.
6. 5 najważniejszych priorytetów poprawy
Jeśli istniejące hydrauliczne nożyce gilotynowe nie zapewniają odpowiedniej precyzji, zalecam rozwiązywanie problemów w następującej kolejności, zamiast wymieniać wszystkie podzespoły na raz:
Po pierwsze: ogranicznik tylny
Sprawdź rzeczywistą pozycję i powtarzalność.
Drugi: odstęp między ostrzami
Dokonaj ponownej kalibracji na podstawie rodzaju i grubości materiału.
Trzeci: Ostrza
Sprawdź zużycie, jakość montażu i równoległość.
Czwarty: Synchronizacja lewego i prawego cylindra
Sprawdź wypoziomowanie uchwytu ostrza i spójność ruchów pomiędzy lewą i prawą stroną.
Piąty: Rama/Prowadnice/Stół roboczy
Sprawdź, czy nie nastąpiły odkształcenia i zużycie powstałe na skutek długotrwałego użytkowania.
Zwrócenie uwagi na te pięć obszarów zazwyczaj pozwala rozwiązać znaczną część problemów związanych z precyzją strzyżenia.
 Polish
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 German
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese