Índice
O processo de laminação de chapas, aparentemente um processo simples de moldar uma placa plana em um cilindro ou arco, na verdade envolve várias etapas, incluindo propriedades do material, espessura e largura da chapa, estrutura da máquina de laminação, geometria dos rolos, pré-dobra, posicionamento da alimentação, quantidade de redução, sequência de laminação, controle do retorno elástico e correções pré e pós-soldagem.
Se o objetivo não é simplesmente "formar um círculo", mas sim alcançar boa circularidade, diâmetro estável, seções retas curtas nas extremidades, alinhamento preciso das costuras, alta consistência entre lotes e alta eficiência de produção, então todo o processo precisa ser aprimorado, passando de uma "operação em máquina única" para um fluxo de controle de processo completo.
1. Como otimizar o processo de laminação de chapas metálicas?
1) Em primeiro lugar, esclareça o objetivo principal de "aperfeiçoar o processo de laminação".
Um processo de laminação de chapas metálicas de alta qualidade normalmente requer o controle simultâneo dos seguintes indicadores:
Objetivos de controle | Principais características |
Redondeza | A seção transversal final se aproxima bastante do círculo de projeto. |
Precisão do diâmetro | O diâmetro real corresponde às dimensões do desenho. |
oval | Reduz as diferenças entre os eixos maior e menor. |
Qualidade final | Reduz bordas retas, bordas colapsadas e extremidades achatadas. |
Qualidade Conjunta | Garante um alinhamento preciso em ambas as extremidades. |
Superfície do material base | Reduz arranhões, amassados e marcas de rolo. |
Consistência do lote | Mantém a estabilidade dimensional em múltiplos produtos. |
Eficiência de produção | Reduz ajustes e retrabalhos repetidos. |
Segurança | Impede o deslizamento, a oscilação e o pinçamento do material em folha. |
Portanto, melhorar o folha O processo de laminação não deve se concentrar apenas em verificar se a pressão da máquina de laminação é suficiente, mas sim otimizar seis aspectos:
material → equipamento → processo → operação → inspeção → correção.
2) Antes de laminar: Prepare o material adequadamente.
Muitos problemas de qualidade na laminação surgem, na verdade, antes mesmo da chapa metálica entrar na máquina de laminação.
- Verifique a espessura da chapa
A diferença entre a espessura real e a espessura teórica afetará diretamente o raio de curvatura.
Por exemplo, se o projeto utilizar: chapa de aço de 10 mm
A espessura real pode apresentar uma certa tolerância.
Na fabricação de cilindros de alta precisão, a espessura real da chapa deve ser verificada o máximo possível, em vez de definir os parâmetros estritamente com base na espessura nominal.
- Verifique a qualidade do material.
Materiais diferentes possuem diferentes limites de resistência ao escoamento, resistência à tração e alongamentos.
Os materiais comuns incluem:
- Q235
- Q355
- Aço inoxidável 304
- aço inoxidável 316L
- Placa de alumínio
- Placa de cobre
- Ligas à base de níquel
- Aço de alta resistência
Mesmo com a mesma chapa metálica de 10 mm, materiais diferentes podem exigir pressões de laminação e compensações de retorno elástico significativamente diferentes.
Por exemplo:
O aço inoxidável 304 normalmente apresenta uma característica de retorno elástico mais pronunciada do que o aço carbono comum.
Portanto, os parâmetros de laminação para aço carbono comum não podem ser simplesmente aplicados.
3) Pré-tratamento da folha
O pré-tratamento da folha é crucial.
- Verifique a qualidade do material.
Se a própria folha contiver:
- protuberâncias centrais
- deformação da borda
- ondulação local
- torcendo
Após entrar no laminador, fica sujeito a:
Circularidade instável + deformação das bordas + anormalidades localizadas no raio.
O nivelamento deve ser realizado, se necessário.
- Limpe a superfície do lençol
Antes de enrolar, remova:
- limalha de ferro
- escória de solda
- óleo
- escala
- matéria estranha
Especialmente chapas de aço inoxidável e alumínio.
Se houver matéria estranha dura presente na superfície do rolo, ela pode facilmente formar marcas permanentes.
Para produtos com alta qualidade de superfície, considere:
Película protetora + limpeza da superfície do rolo + tratamento especial da superfície do rolo.
4) Determine a rota correta do processo de laminação de folhas
Diferentes máquinas de laminação possuem diferentes rotas de processo.
Os equipamentos comuns incluem:
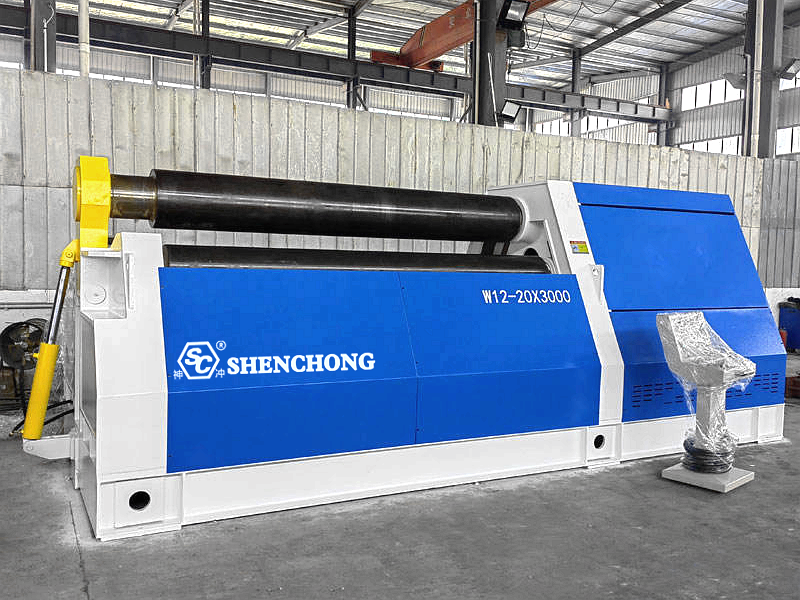
- Máquina de laminação de três rolos
Inclui:
- Rolamento simétrico de três rolos
- Rolo assimétrico de três rolos
- rolo superior universal de três rolos
- Máquina de laminação de quatro rolos
Normalmente apresenta:
- Rolo superior
- Rolamento inferior
- Rolamento esquerdo
- Rolamento para a direita
Para produções que exigem alta eficiência, alta precisão e menos arestas retas nas extremidades, o máquina de laminação de quatro rolos Possui vantagens significativas em termos de processo.
5) A etapa mais crítica na laminação: Pré-dobra
Se a pré-dobra for ignorada, muitos produtos, mesmo que finalmente enrolados em um círculo, tendem a ter bordas retas excessivamente longas em ambas as extremidades.
Por exemplo: As extremidades da chapa metálica podem manter longas áreas retas.
Essa condição é prejudicial aos processos subsequentes:
- Soldagem de topo
- Emenda de cilindros
- Instalação de flange
- Controle de circularidade
Por que é necessário pré-dobrar as extremidades?
Durante o processo de laminação de chapas, a chapa metálica só consegue formar uma dobra estável após entrar na área efetiva dos rolos.
Portanto, a área inicial da extremidade da chapa que entra no equipamento frequentemente apresenta um comprimento de curvatura efetivo insuficiente.
O objetivo da pré-dobra é pré-formar a curvatura desejada na extremidade da chapa de material.
O processo final é: Pré-dobra → Laminação → Junção → Arredondamento
Em vez de simplesmente rolar diretamente.
6) Determinar com precisão o diâmetro de laminação desejado
A laminação não consiste simplesmente em enrolar o material em folha até o “diâmetro de estampagem”.
É preciso levar em consideração:
- Espessura da folha
- Material
- Posição da camada neutra
- Primavera de volta
- Método de rolamento
- Diâmetro do rolo
- Local de inspeção final do produto
Por exemplo: Diâmetro externo Ø1000 mm
Se 1000 mm for usado diretamente como meta para o controle do espaçamento dos rolos, o produto final poderá apresentar desvios em relação às dimensões desejadas devido ao retorno elástico do material.
Portanto, o processo em si precisa estabelecer um ciclo fechado:
Tamanho alvo → Redução teórica → Compensação do retorno elástico → Inspeção real → Correção de parâmetros
7) Controlar a "redução" durante a laminação
Este é um dos parâmetros essenciais que determinam a qualidade da laminação.
Pressão insuficiente:
Dobramento insuficiente do material da folha; diâmetro excessivo após o retorno elástico; requer múltiplos ciclos de relaminação.
Pressão excessiva:
Provoca facilmente deformação plástica excessiva; aumenta a carga do equipamento; pode causar deformação localizada; degrada a qualidade da superfície.
Portanto, recomenda-se usar: pressão gradual + laminação em múltiplas passagens, em vez de pressionar o material da folha até a posição final de uma só vez.
8) A laminação em múltiplas passagens é mais estável do que a conformação em passagem única.
Um processo típico pode ser projetado da seguinte forma:
Passagem 1:
A folha de material entra na dobra inicial.
Passagem 2:
Aumentar a pressão → expande a área de flexão.
Passagem 3:
Continue rolando → aproximando-se do diâmetro alvo.
Passagem 4:
Finalização → eliminar erros localizados.
Passagem 5:
Junção → verificar circularidade.
Este método é particularmente adequado para:
- Placas grossas
- Aço de alta resistência
- Aço inoxidável
- Cilindros de grande diâmetro
- Cilindros de alta precisão
9) Controlando o ângulo de alimentação usando rolos laterais
Em máquinas de laminação de chapas com quatro rolos, a postura da chapa pode ser ajustada utilizando rolos laterais.
Se o ângulo de entrada da placa estiver incorreto, podem ocorrer os seguintes problemas:
- Extremidades desalinhadas
- Cilindro cônico
- Arredondamento irregular
- Dificuldade em alinhar as costuras
Portanto, antes da laminação formal, os seguintes procedimentos devem ser realizados:
Posicionamento → Centralização → Fixação → Teste de rolamento.
10) O arredondamento após a laminação não pode ser omitido.
Mesmo que o processo de laminação seja bem controlado, o produto final ainda pode apresentar:
- Oval
- protuberâncias locais
- Deformação na área da costura
- Extremidades não arredondadas
Portanto, o arredondamento geralmente é necessário:
Utilizando a pressão adequada do rolo para refinar o cilindro.
O objetivo não é refazer o processo, mas sim eliminar erros locais e tornar a circularidade geral do cilindro mais consistente.
2. Como melhorar a qualidade da laminação de chapas metálicas?
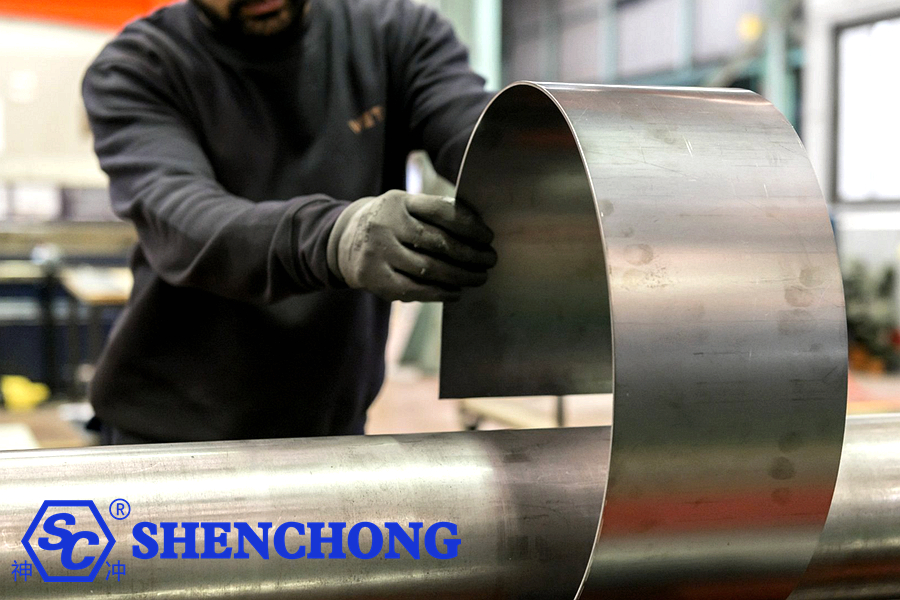
Melhorar a qualidade da laminação de chapas não se resume simplesmente a aumentar a pressão da máquina de laminação, mas sim a otimizar simultaneamente a preparação do material, a seleção do equipamento, o processo de pré-dobra, os parâmetros de laminação, a compensação do retorno elástico, o posicionamento da chapa metálica, a inspeção do processo e a calibração do arredondamento.
Os objetivos podem ser resumidos da seguinte forma:
Laminação mais uniforme, com dimensões mais precisas, bordas retas mais curtas, melhor acabamento superficial, lotes mais estáveis e maior eficiência.
Etapa 1: Melhorar a qualidade do pré-tratamento da chapa metálica
Muitos problemas de laminação não são causados pela própria máquina de laminação, mas sim por problemas presentes antes da chapa metálica entrar no equipamento.
1) Verifique a espessura real da chapa
Os parâmetros não devem ser definidos com base apenas na espessura nominal.
Por exemplo: chapa de aço de 12 mm
A espessura real pode apresentar tolerâncias de fabricação, e o raio de laminação é altamente sensível a variações na espessura da chapa.
Para produtos de alta precisão, a espessura real da chapa deve ser medida e utilizada como um dos parâmetros do processo.
2) Verifique a planicidade da folha de material.
Concentre-se em verificar:
- protuberâncias centrais
- Deformação das bordas
- deformação ondulada
- Torcendo
- depressões locais
Se o material da folha for irregular, será difícil obter uma circularidade estável após a laminação.
3) Limpe o material da folha e a superfície do rolo.
Especialmente para produtos com requisitos de acabamento superficial elevados, como chapas de aço inoxidável e alumínio, evite:
- Limas de ferro
- Escória de solda
- Escama de óxido
- Partículas metálicas
- manchas de óleo
A entrada ocorre entre o rolo e a folha de material.
Etapa 2: Selecionando a máquina de calandragem de chapas adequada
A estrutura do equipamento afeta diretamente o processo de laminação de chapas.
Os equipamentos comuns incluem:
- Máquina de laminação de chapas de três rolos
- Máquina de laminação de chapas simétrica de três rolos
- Máquina de laminação de chapas assimétrica de três rolos
- Máquina universal de laminação de chapas com rolos superiores
- Máquina de laminação de chapas de quatro rolos
Para produtos que exigem alta circularidade, bordas retas curtas e alta eficiência de produção, as máquinas de laminação de chapas de quatro rolos geralmente são mais fáceis de obter posicionamento estável, pré-dobramento e laminação.
Etapa 3: Dê ênfase à pré-dobra das extremidades
Este é um dos passos mais importantes para melhorar a qualidade da laminação.
Se a pré-dobra for insuficiente, o produto final tende a apresentar bordas retas excessivamente longas em ambas as extremidades.
Portanto, o processo completo deve ser: pré-dobramento das extremidades → laminação do corpo principal → junção → acabamento. Em vez de simplesmente laminar a chapa plana diretamente em um círculo.
Etapa 4: Otimize a quantidade de redução
A quantidade de redução é o parâmetro principal que determina a qualidade do rolo.
Redução insuficiente
Pode levar a:
- Diâmetro muito grande
- Raio aumenta após o retorno elástico.
- Redondeza insuficiente
- Exigindo rolamento repetido
Redução excessiva
Pode levar a:
- deformação excessiva localizada
- Indentações superficiais
- Aumento da carga de equipamentos
- Tamanho insuficiente
Portanto, um método mais razoável é: redução em pequenos passos, conformação em múltiplas passagens.
Isso é especialmente importante para chapas grossas, aço de alta resistência e aço inoxidável.
Etapa 5: Mude de "rolagem única" para "rolagem em múltiplas passagens"
Por exemplo, para um cilindro de chapa espessa, pode-se usar o seguinte:
Primeira passagem: curvatura inicial
↓
Segunda passagem: ampliação da área de curvatura
↓
Terceira passagem: aproximando-se do diâmetro alvo
↓
Quarta passagem: junção
↓
Quinta passagem: acabamento e arredondamento
Este método é geralmente mais fácil de controlar em termos de tamanho e circularidade do que uma única redução grande.
Etapa 6: Reforçar o alinhamento da folha
Se a chapa metálica entrar desalinhada na laminadora, estará sujeita aos seguintes problemas:
- Formato cônico
- Diâmetros diferentes em ambas as extremidades
- Articulações desalinhadas
- Redondeza inconsistente
Portanto, durante a alimentação, é essencial controlar:
Linha central da chapa metálica = Linha central da máquina de laminação
Isso pode ser conseguido usando:
- Linhas de posicionamento
- Dispositivos de posicionamento lateral
- Posicionamento a laser
- Posicionamento CNC
- Batentes mecânicos
- Melhorar a repetibilidade da alimentação
Etapa 7: Concentre-se no controle do retorno elástico do material.
Chapas metálicas sofrem recuperação elástica após a remoção da carga.
Portanto: O formato na máquina não é necessariamente o formato final após o descarregamento.
Deve-se prestar especial atenção a:
- Aço de alta resistência, como o Q355
- Aço inoxidável 304
- aço inoxidável 316L
- Aço liga de alta resistência
Para materiais com retorno elástico significativo, devem ser estabelecidos parâmetros específicos de compensação do retorno elástico.
Por exemplo:
Diâmetro alvo → Diâmetro de laminação teórico → Compensação do retorno elástico → Inspeção real → Correção de parâmetros
Desenvolver gradualmente a base de dados de processos própria da empresa.
Etapa 8: Estabelecer um banco de dados de parâmetros para "material + espessura + diâmetro"
Este é um método muito eficaz para melhorar a consistência na produção em massa.
Por exemplo:
Material | Grossura | Largura da patente | Diâmetro alvo | Parâmetros de pré-dobramento | Parâmetros de rolagem |
Q235 | 6 mm | 2000 milímetros | Ø500 | A | A |
Q235 | 10 mm | 3000 milímetros | Ø800 | B | B |
Q355 | 12 mm | 3000 milímetros | Ø1000 | C | C |
304 | 8 milímetros | 2000 milímetros | Ø600 | D | D |
304 | 12 mm | 3000 milímetros | Ø1200 | E | E |
Os operadores não precisarão mais depender exclusivamente da experiência e poderão acessar diretamente parâmetros verificados.
Melhorar a precisão da sincronização do sistema hidráulico e dos roletes.
Isso é especialmente importante para máquinas de laminação de chapas hidráulicas de grande porte.
Se houver uma diferença significativa na posição dos roletes laterais esquerdo e direito, isso pode fazer com que a placa se incline e se torne cônica.
Portanto, os seguintes aspectos precisam ser cuidadosamente controlados:
- Sincronização dos cilindros hidráulicos esquerdo e direito
- Feedback de deslocamento
- Pressão hidráulica
- Posição do rolo lateral
- Controle em malha fechada do sistema CNC
Para laminação de alta precisão, a exatidão no controle de posição é frequentemente mais importante do que simplesmente aumentar a pressão hidráulica.
Melhorando a eficiência da produção: reduzindo a "laminação repetida"
A produção tradicional de laminação de chapas metálicas geralmente envolve:
Enrole uma vez → Meça → Ajuste → Enrole novamente → Meça novamente
Embora isso complete o processo, é ineficiente e depende muito da experiência do operador.
Uma abordagem melhor seria:
Passo 1
Registre informações sobre materiais e produtos.
Etapa 2
Relembrar parâmetros históricos.
Etapa 3
Posicione os roletes automaticamente.
Passo 4
Executar automaticamente o procedimento de pré-dobra.
Etapa 5
Executar automaticamente várias passagens contínuas.
Passo 6
Acabamento.
Passo 7
Inspecione e salve os resultados reais.
Isso leva gradualmente a um processo digitalizado de laminação de chapas metálicas.
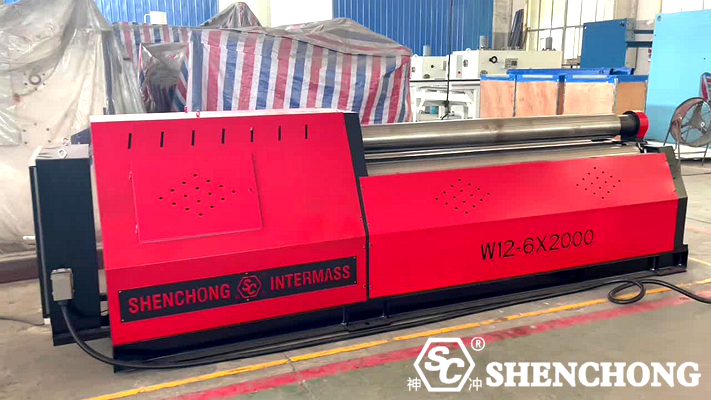
3. Como reduzir bordas retas?
Reduzir as arestas retas é fundamental para melhorar o processo de laminação de chapas.
Os principais métodos incluem:
Método 1: Pré-curvatura suficiente
Aumente o grau de pré-curvatura nas extremidades.
Método 2: Utilizando uma laminadora de quatro rolos
Melhore a capacidade de conformação das extremidades através do controle do rolo lateral.
Método 3: Aumentando adequadamente a quantidade de pré-dobra
Evite pré-dobrar insuficientemente.
Método 4: Aumentar os passes de finalização
Para cilindros de alta precisão, podem ser realizadas múltiplas passagens de acabamento.
Método 5: Utilizando o diâmetro de rolo apropriado
Um diâmetro de rolo muito grande ou parâmetros de processo incompatíveis podem afetar a conformação final.
4. Controle de retorno elástico
É preciso levar em consideração o retorno elástico do material. Após a deformação plástica, as chapas metálicas sofrem um certo grau de recuperação elástica.
Controle de retorno elástico para diferentes materiais
De um modo geral:
Materiais | Controle de rebote |
Aço comum de baixo carbono | Relativamente fácil |
Q235 | Mais fácil de controlar |
Q355 | Aumentar a remuneração |
Aço inoxidável 304 | Requer consideração cuidadosa. |
aço inoxidável 316L | Requer consideração cuidadosa. |
Aço de alta resistência | O efeito rebote é mais pronunciado. |
Liga de alumínio | Requer ajustes com base na nota. |
Portanto, os parâmetros de uma máquina de laminação de chapas não podem ser definidos com base apenas na “espessura”.
Pelo menos os seguintes fatores devem ser considerados: Espessura + Material + Largura + Diâmetro Alvo.
5. Resumo
Um processo moderno ideal de laminação de chapas:
Armazenamento de material em folhas
↓
Identificação de materiais
↓
Detecção de espessura/largura
↓
Nivelamento de material em folha
↓
Posicionamento CNC
↓
Centralização precisa
↓
Pré-dobra final
↓
Rolamento de múltiplas passagens
↓
Junção automática
↓
Inspeção preliminar
↓
Acabamento e arredondamento
↓
Soldagem
↓
Inspeção de circularidade pós-soldagem
↓
Inspeção dimensional final
↓
Arquivamento de parâmetros de processo
O método de melhoria mais eficaz pode ser resumido em “10 ações-chave”.
Se todo o método fosse condensado em uma versão facilmente implementada no local, ele poderia ser resumido da seguinte forma:
- Escolha o equipamento certo
Selecione uma máquina de calandragem de chapas com base no material, espessura, largura e diâmetro.
- Inspecione o material primeiro.
Confirme a qualidade, a espessura e a planicidade.
- Mantenha a superfície do rolo limpa.
Evite arranhões superficiais.
- Centralização precisa
Evite o afunilamento do cilindro.
- Pré-dobra adequada
Reduza as arestas retas nas extremidades.
- Pressão razoável
Evite pressionar excessivamente de uma só vez.
- Rolamento de múltiplas passagens
Melhorar a circularidade e a estabilidade.
- Compensação eficaz de retorno elástico
Dê especial atenção ao aço inoxidável e ao aço de alta resistência.
- Arredondamento final
Eliminar a deformação local.
- Estabelecer um loop de dados
Salve os parâmetros bem-sucedidos e desenvolva gradualmente os processos padrão.
 Portuguese
 English
 Spanish
 Russian
 Arabic
 French
 Italian
 German
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Japanese
 Chinese