Inhaltsverzeichnis
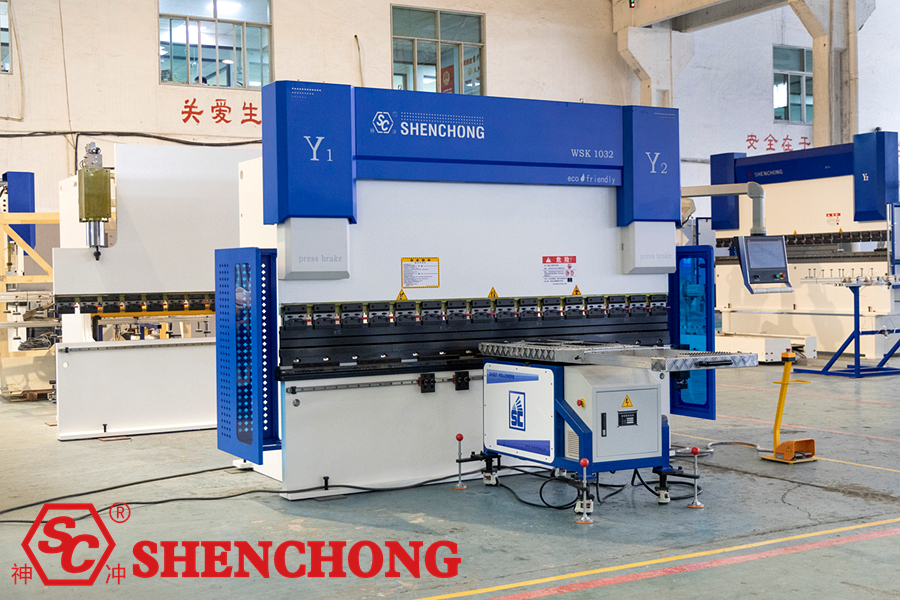
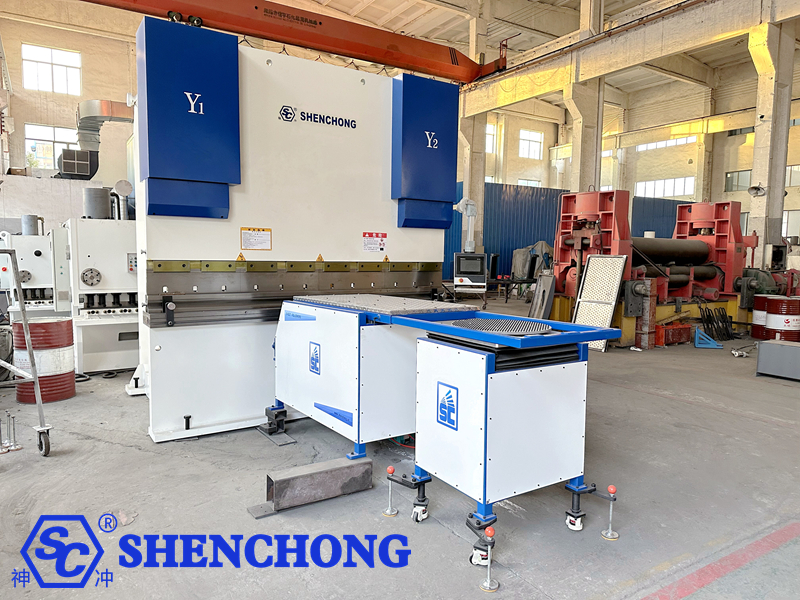
Die CNC-Abkantpresse mit Biegefolgevorrichtung ist ein Hilfsgerät, das vor der Abkantmaschine installiert wird, um große oder schwere Bleche zu stützen. Sie reduziert das Durchhängen des Blechs, Versatz, Oberflächenkratzer und die Ermüdung des Bedieners, indem sie Winkel und Bewegungsbahn der Stützplattform während des Biegevorgangs synchron anpasst.
Dieses Handbuch erläutert systematisch den Aufbau des Geräts, sein Funktionsprinzip, die Installation und Inbetriebnahme, die Betriebsabläufe, die Parametereinstellungen, die Sicherheitsbestimmungen, die Wartung und häufige Fehlerquellen. Es dient als Nachschlagewerk für Schulungen bei der Geräteauslieferung, den Betrieb vor Ort und die tägliche Wartung.
Anwendungsbereich des Benutzerhandbuchs für die Biegenachbearbeitung:
CNC-hydraulische Abkantpressen, Hybrid-Servo-Abkantpressen, große Blechbiegemaschinen und unterstützende Folgematerialstützsysteme.
Wichtiger Hinweis:
Die nachfolgenden Materialstützvorrichtungen verschiedener Hersteller, Modelle und Steuerungssysteme unterscheiden sich hinsichtlich der Anzahl der Servoachsen, der Tragfähigkeit, der Installationsmethode, der synchronen Steuerung und der Sicherheitslogik.
Dieses Dokument ist eine allgemeine Bedienungsanleitung. Die tatsächliche Verwendung muss auf dem Typenschild des Geräts, den Anweisungen des Herstellers, den Schaltplänen und den vor Ort geltenden Abnahmeparametern basieren.
1. Überblick über CNC-Abkantpressen-Biegemaschinen
1) Was ist eine Biegefolgestützvorrichtung?
Eine Biegefolgevorrichtung ist ein Blechstützsystem, das in Verbindung mit einer Biegemaschine eingesetzt wird. Beim Biegen wird eine Seite des Blechs von den oberen und unteren Werkzeugen der Biegemaschine eingespannt, während die andere Seite aufgrund ihres Eigengewichts durchhängen oder sich verdrehen kann. Die CNC-Biegefolgevorrichtung stützt das Blech und folgt seiner Drehung, wodurch eine stabile Biegebewegung gewährleistet wird.
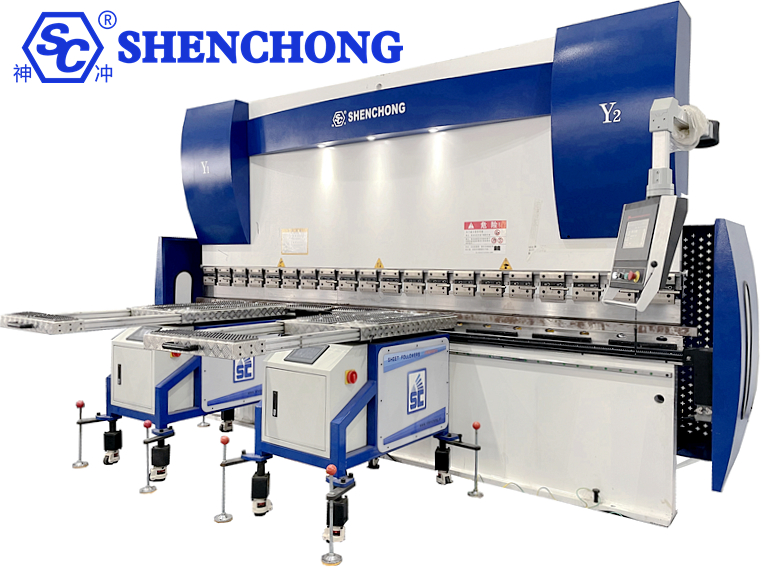
- Anfangszustand der Materialunterstützung
Das Blech wird auf die Materialauflageplattform gelegt, die sich in Bereitschafts- oder Ausgangsposition befindet. Der Bediener führt die Positionierung, die Justierung der Führungsschiene und die Werkstückprüfung durch.
- Folge-Biegezustand
Während der Schlitten nach unten gleitet und sich das Blech allmählich biegt, passt die Materialauflageplattform ihren Winkel entsprechend der vorgegebenen Bahn oder den Anweisungen des Steuerungssystems an und stützt so kontinuierlich das Blech.
- Rückgabe- und Entladezustand
Nach Abschluss des Biegevorgangs kehrt die Materialstützvorrichtung in eine sichere Position zurück oder fährt gemäß dem Programm in die nächste Schrittposition, wodurch das Entnehmen des Materials, das Wenden oder das kontinuierliche Biegen erleichtert wird.
2) Hauptanwendungen
- Blechstütze
Beim Biegen von Blechen folgt der Stützarm der Bewegung des Blechs und bietet so Halt und verringert das Risiko des Durchhängens bei langen, breiten und großen dünnen Blechen.
- Verbesserte Biegestabilität
Verringert Schwankungen, Positionsverschiebungen und lokale Verformungen, die durch das Eigengewicht des Blechs verursacht werden, und trägt so zur Aufrechterhaltung der Konsistenz von Biegeabmessungen und -winkeln bei.
- Reduzierte Arbeitsintensität
Bei großen Klimaanlagenpaneelen, Aufzugspaneelen, Schaltschrankgehäusen und langen Blechen verringert der Stützarm die Belastung der Bediener, die die Bleche ständig anheben müssen.
- Unterstützt halbautomatisches Biegen
Kann in Verbindung mit CNC-Biegemaschinen-Steuerungssystemen eingesetzt werden und sich in geeigneten Konfigurationen an der Programmsteuerung beteiligen, um einen stabileren und wiederholbaren Biegeprozess zu erreichen.
3) Anwendungsbranchen
- Klimaanlagen und Kälteanlagen: Große Gehäuse, Kanäle, Außenverkleidungen für Wärmetauscher.
- Aufzugsherstellung: Kabinenverkleidungen, Türverkleidungen, Dekorverkleidungen.
- Elektro- und Schaltschranksysteme: Verteilerschränke, Steuerschränke, Serverschränke.
- Baumaschinen: Schutzabdeckungen, Strukturbauteile. Edelstahlverarbeitung: große Dekorplatten, Gerätegehäuse.
- Lüftungs- und Umweltschutzausrüstung: Luftkanäle, Gehäuse für Entstaubungsanlagen.
- Neue Energieausrüstung: Gehäuse für Batteriegeräte, Blechteile für Energiespeicherschränke.
2. Geräteaufbau und Hauptkomponenten
Liste der Hauptkomponenten:
Komponenten | Hauptfunktionen | Betriebs- und Wartungsschwerpunkt |
Tragegestell | Stützen Sie den gesamten Mechanismus und übertragen Sie die Lasten. | Prüfen Sie die Befestigungsschrauben, Schweißnähte und die strukturelle Verformung. |
Materialstützplattform | Stützen Sie das freie Ende des Blechs ab. | Oberflächenverschleiß, Sauberkeit und Ebenheit prüfen |
Nachfolge-Unterstützungsarm | Unterstützung und Förderung der Plattformrotation | Prüfen Sie Abstände, Verbindungsstifte und Bewegungsstörungen. |
Servomotor und Treiber | Position, Geschwindigkeit und Bewegungsbahn steuern | Überprüfen Sie Alarme, Überlastungen und elektrische Anschlüsse. |
Übertragungsmechanismus | Antriebskraft auf die Stützplattform übertragen | Prüfen Sie Zahnräder, Leitspindeln, Getriebe oder Pleuelstangen. |
Positionsrückmeldungselement | Positions- oder Winkelrückmeldung bereitstellen | Überprüfen Sie Encoder, Sensoren und Rückkopplungssignale. |
Kontrollsystem | Koordinieren Sie die Biegemaschine und die Materialstützvorgänge. | Überprüfen Sie Parameter, Programme und den Kommunikationsstatus. |
Sicherheitsvorrichtung | Not-Aus-Schalter, Endschalter und die erforderlichen Sicherheitsmerkmale bereitstellen | Führen Sie die vom Hersteller vorgegebenen Funktionstests durch. |
Verschiedene Geräte enthalten möglicherweise nicht alle oben genannten Komponenten. Einige Modelle verwenden unabhängige Steuerungen, während andere direkt mit dem CNC-System der Biegemaschine verbunden sind; die Antriebsart kann auch servoelektrisch oder hydraulisch sein.
3. Funktionsprinzip und Synchronisationssteuerung
1) Grundlegendes Funktionsprinzip
Die Hauptaufgabe des CNC-Abkantpressen-Biegefolgesystems besteht darin, die Position oder den Winkel der Materialauflageplattform auf der Grundlage der Bewegung des Schiebers der Biegemaschine und der Drehung des Blechs anzupassen, um eine kontinuierliche und stabile Unterstützung des Blechs während des Biegens zu gewährleisten.
Fließen:
Positions-/Bewegungssignal des Biegemaschinen-Schlittens
↓
Der Regler berechnet die Folgetrajektorie und die Zielposition.
↓
Der Servotreiber steuert den Motor und den mechanischen Übertragungsmechanismus.
↓
Die Materialstützplattform folgt der Bewegung des Blechs und bietet Unterstützung.
↓
Positionsrückmeldung und anschließende Bewegungskorrektur (z. B. Konfiguration einer geschlossenen Regelung)
Dies ist ein typisches Steuerungsarchitekturdiagramm. Die tatsächliche Signalquelle, die Rückkopplungsmethode und die Steuerungssequenz sollten auf den elektrischen Zeichnungen des jeweiligen Geräts basieren.
Am Beispiel eines gängigen Servonachführsystems lässt sich dessen Funktionsweise wie folgt beschreiben:
- Signalerfassung: Ermittlung der Schieberposition, des Bewegungsstatus oder von Rückmeldungen durch spezielle Sensoren.
- Trajektorienberechnung: Der Regler berechnet die Zielposition anhand der Schieberbewegung, der eingestellten Parameter und der Folgekurve.
- Antriebsausführung: Das Servosystem treibt den Materialstützarm bzw. die Plattform an, um sie zu bewegen.
- Synchrones Folgen: Die Plattform passt sich dem Biegewinkel des Blechs an.
- Rückstellung: Nach dem Biegen kehrt das System gemäß dem Programm in die voreingestellte Position zurück.
2) Hauptbewegungsmodi des Folgegeräts
A. Rotationsnachsorge
Die Materialauflageplattform dreht sich um einen Drehpunkt und folgt dabei dem Biegewinkel des Blechs. Sie wird häufig bei Biegevorgängen eingesetzt, bei denen das freie Ende des Blechs abgestützt werden muss.
B. Hubverstellung
Dient zur Anpassung an unterschiedliche Formhöhen, Werkstückhöhen oder Installationspositionen von Anlagen. Das Anheben kann manuell oder durch einen Motor oder einen anderen Antriebsmechanismus erfolgen.
C. Hilfsbewegung
Die Materialauflagefläche nutzt Kugellager, Rollen oder andere reibungsarme Strukturen, um das Positionieren, Bewegen und Wenden von Blechen zu erleichtern. Nicht alle Materialauflageplattformen sind mit diesen Strukturen ausgestattet.
3) Welche Parameter beeinflussen die Biegefolgefunktion einer CNC-Abkantpresse?
Einflussfaktoren | Mögliche Probleme | Richtung anpassen |
Folgestartposition | Verlust der Stützwirkung oder Behinderung beim Biegen des Blechs | Kalibrierung entsprechend Werkstück- und Formpositionen |
Folgegeschwindigkeit | Die Plattform kann mit dem Blech nicht mithalten oder bewegt sich zu schnell | Passen Sie die Geschwindigkeitskurve gemäß der Bedienungsanleitung an. |
Nachfolgewinkel | Fehlausrichtung von Plattform und Blechkonstruktion | Winkel oder Flugbahn neu kalibrieren |
Sensorrückmeldung | Nach der Verzögerung Positionsfehler | Signal und Sensorinstallation prüfen |
Werkstückgewicht und Schwerpunkt | Instabile Unterstützung, Laufwerksüberlastung | Last und Stützposition neu berechnen |
Formöffnung und Höhe | Ungeeignete Plattformposition oder Kollision | Mechanische Position und Prozessparameter neu einstellen |
Grundprinzip:
Stellen Sie die Folgegeschwindigkeit nicht einfach auf Maximum ein. Angemessene Geschwindigkeit, Winkel, Startposition und Rückflugbahn sind wichtiger als eine bloße Erhöhung der Geschwindigkeit.
4. Installation und mechanische Justierung
Die Installation und Erstinbetriebnahme sollten vom Gerätehersteller oder qualifizierten Technikern durchgeführt werden. Installationsort und Freiraum variieren je nach Gerätekonstruktion. Die Abmessungen anderer Modelle lassen sich nicht direkt auf diese Maschine übertragen.
1) Vorbereitung vor der Installation
Bitte prüfen Sie vor der Installation folgende Punkte:
- Überprüfen Sie das Modell des Folgegeräts, die Nennlast und das Modell der Biegemaschine.
- Überprüfen Sie den Rahmen, die Materialauflagefläche, den Stützarm und die Getriebekomponenten auf Beschädigungen.
- Prüfen Sie, ob das Fundament oder die bewegliche Basis der Geräteinstallation den Anforderungen entspricht.
- Prüfen Sie, ob die Versorgungsspannung, die Erdung und die elektrischen Schnittstellen den Anforderungen des Geräts entsprechen.
- Erstellen Sie Gerätezeichnungen, Schaltpläne und Installationsanleitungen.
- Den Bereich vor der Biegemaschine freimachen und Platz für die Bewegung der Materialhalterung lassen.
- Auf Grundlage der Risikobewertung vor Ort sind Maßnahmen zur Abschaltung, Kennzeichnung und Verhinderung versehentlichen Einschaltens umzusetzen.
2) Mechanische Installationsschritte
– Positionierung der CNC-Abkantpresse Biegefolger
Bringen Sie die Nachführvorrichtung an die vorgesehene Position vor der Biegemaschine und achten Sie darauf, dass es keine Beeinträchtigung zwischen der Materialauflageplattform, dem Stützarm und dem Arbeitsbereich der Biegemaschine gibt.
– Höhenverstellung
Die Höhe der Materialauflage muss entsprechend der Arbeitsfläche des unteren Werkzeugs der Biegemaschine, der Werkzeughöhe und den Anforderungen an die Werkstückauflage eingestellt werden. Ob die Auflage bündig, etwas niedriger oder anders eingestellt werden soll, muss gemäß den Herstellervorgaben erfolgen.
– Einstellen des Abstands zwischen Vorder- und Rückseite
Stellen Sie sicher, dass die Materialauflagefläche so positioniert ist, dass sie das Werkstück effektiv stützen kann, und achten Sie gleichzeitig darauf, dass das Blech während der Rotation nicht auf die Materialauflagefläche oder den Mechanismus trifft.
– Überprüfung der Links-Rechts-Position
Prüfen Sie, ob die Materialauflage zum Schwerpunkt, zur Biegelänge und zum Auflagebereich des Werkstücks passt. Bei Verwendung mehrerer Materialauflagen ist auf mögliche Kollisionen zu achten.
– Sichern und erneut prüfen
Ziehen Sie die mechanischen Verbindungen, Rollenbremsen oder Fußbefestigungen wie vorgeschrieben fest und überprüfen Sie die Ebenheit und den Freiraum.
3) Elektrische Anschlüsse und Signalprüfungen
Die elektrische Verkabelung muss von qualifiziertem Elektropersonal gemäß den Gerätezeichnungen durchgeführt werden. Die Verdrahtungsmethode darf nicht allein anhand der Kabelfarbe oder des Aussehens der Anschlüsse beurteilt werden.
Zu den wichtigsten Prüfpunkten gehören:
Prüfpunkte | Akzeptanzkriterien |
Hauptstromversorgung | Spannung, Frequenz und Schutzkonfiguration entsprechen den Anforderungen auf dem Typenschild. |
Schutzerdung | Die Erdungsverbindung ist zuverlässig. |
Servotreiber | Modellübereinstimmungen, keine abnormalen Alarme. |
Positionssensor | Die Installation ist sicher, die Signaländerungen erfolgen korrekt. |
Steuerungskommunikation | Die Signale der Biegemaschine und des Servogeräts entsprechen den Schnittstellendefinitionen. |
Endschalter und Not-Aus-Schalter | Die Inspektion und die Funktionsprüfung werden gemäß der Entwurfslogik durchgeführt. |
Kabelbelegung | Keine Reibung, Kompression oder Verhedderung mit beweglichen Teilen. |
Besonderer Hinweis:
Bei Verwendung einer externen Magnetwaage, einer separaten SPS oder eines speziellen Schieberwegsensors ist der Verdrahtungsplan des jeweiligen Modells bei der Installation unbedingt zu beachten. Signale dürfen nicht willkürlich angeschlossen, die Sicherheitsschaltung der Biegemaschine nicht verändert und Schutzfunktionen nicht umgangen werden.
5. Inbetriebnahme, Fehlersuche und erster Start
1) Checkliste vor der Inbetriebnahme
Vor Beginn jeder Schicht sollte der Bediener die folgenden Kontrollen durchführen:
Mechanische Struktur:
- Die Materialträgerplattform, der Stützarm und der Rahmen weisen keine offensichtlichen Verformungen oder Risse auf.
- Verbindungsbolzen, Bremsvorrichtungen und Befestigungsmechanismen sind zuverlässig.
- Der Bewegungsweg ist frei von Werkzeugen, Schrott oder anderen Hindernissen.
Elektrisches System:
- Stromversorgung, Erdung und Bedienfeld befinden sich in normalem Zustand.
- Sensoren und Treiber haben keine abnormalen Alarme ausgelöst.
- Not-Aus- und Endschalter funktionieren einwandfrei.
Werkstück und Form:
- Die Abmessungen, das Gewicht und der Schwerpunkt des Werkstücks entsprechen den Leistungsmerkmalen der Maschine.
- Die Form ist korrekt installiert, und die Materialauflageplattform entspricht der Bewegungsbahn des Werkstücks.
- Das Blech weist keine abnormalen Zustände auf, die zu einem Verrutschen oder einer Instabilität führen könnten.
2) Erste Inbetriebnahmeprozedur
Inbetriebnahme der Ausrüstung:
Nachdem Sie sich vergewissert haben, dass der Arbeitsbereich frei ist, starten Sie die Biegemaschine und das nachfolgende Gerät nacheinander gemäß den Anweisungen des Herstellers.
Überprüfung der Steuerungsschnittstelle:
Prüfen Sie, ob die Anzeige normal ist, der Kommunikationsstatus korrekt ist und keine nicht verarbeiteten Treiber- oder Sensoralarme vorliegen.
Nullrendite:
Bringen Sie die entsprechenden Achsen gemäß der Bedienungsanleitung in die Referenzposition zurück. Falls die Maschine erfordert, dass der Schlitten der Biegemaschine zuerst in die Nullstellung zurückkehrt, halten Sie sich unbedingt an die vorgegebene Startsequenz.
Manuelle Modusauswahl:
Überprüfen Sie mithilfe des Tipp- oder manuellen Betriebs die Bewegungsrichtung, die Endschalter und die Rückstellfunktion des Folgegeräts. Der manuelle Betrieb beseitigt das Risiko eines Ausfalls der Sicherheitsfunktionen nicht.
Leerlauftest:
Überprüfen Sie ohne Werkstück jede Bewegungsrichtung und jeden Bewegungsbereich bei der vom Gerät vorgegebenen sicheren Geschwindigkeit.
Biegeprüfung des Probestücks:
Überprüfen Sie anhand eines validierten Teststücks und unter risikoarmen Prozessbedingungen, ob die Materialstützwirkung mit der Blechbewegung übereinstimmt.
Produktion nach Bestätigung:
Überprüfen Sie die Biegequalität, die Stabilität der Materialauflage, den Bewegungsspielraum und die Funktionsfähigkeit der Sicherheitsvorrichtungen und protokollieren Sie die Ergebnisse der Fehlersuche.
3) Wie werden die wichtigsten Parameter festgelegt?
Parameter | Einrichtungsgrundsätze | Häufige Fehler |
Ausgangsposition | Kalibrieren Sie gemäß dem Referenzpunktprogramm des Geräts. | Fehlausrichtung des Ursprungs verursacht abnormalen Schlaganfall |
Ausgangsstellung | Sicherstellen der Werkstückplatzierung und der anfänglichen Stabilität der Auflagefläche | Unzureichende Materialunterstützung vor dem Blechbiegen |
Folgegeschwindigkeit | Passen Sie die Biegegeschwindigkeit und die Werkstückeigenschaften an. | Fehlanpassung aufgrund zu langsamer oder zu schneller Geschwindigkeit |
Folgewinkel | Einstellen entsprechend der Werkstückform und der Steuerungslogik | Relatives Gleiten zwischen der Materialauflagefläche und dem Blech |
Rückkehrposition | Sorgen Sie für ausreichend Platz zum Entladen, Umdrehen und für den nächsten Schritt. | Aufprall auf das Werkstück oder die Form während des Rückhubs |
Grenzposition | Kalibrierung basierend auf dem tatsächlich zulässigen Hub des Mechanismus | Bewegung, die die Grenzwerte überschreitet, oder vorzeitiges Auslösen von Endschaltern |
Ladeeinstellung | Die auf dem Typenschild angegebenen und die spezifizierten Betriebsbedingungen dürfen nicht überschritten werden. | Überlast-, Verformungs- oder Aktoralarm |
Die Parameterbezeichnungen und Einstelllogiken verschiedener Steuerungen sind nicht einheitlich. Bei der ersten Fehlersuche sollten die Originalwerte jedes einzelnen Parameters dokumentiert und vor Änderungen gesichert werden. Sicherheitsrelevante Parameter dürfen nicht willkürlich geändert und Alarme nicht deaktiviert werden.
6. Standardmäßiges Nachfolgeverfahren für die Biegeoperation
Das folgende Verfahren gilt für gängige halbautomatische Biegebedingungen mit manueller Zuführung und nachfolgender Hilfsunterstützung.
Schritt 1: Prozess und Werkstück bestätigen
Prüfen Sie Material, Dicke, Länge, Gewicht, Biegerichtung, Formöffnung und Prozessablauf des Blechs.
Prüfen Sie, ob die Tragfähigkeit des Folgegeräts ausreicht, um den tatsächlichen Stützbedingungen gerecht zu werden.
Schritt 2: Position der Materialstütze anpassen
Passen Sie die Höhe, die Längs- und Querposition der Materialauflage entsprechend der Werkstückgröße an. Stellen Sie sicher, dass das Werkstück stabil aufliegt und sich weder durch sein Eigengewicht noch durch exzentrische Belastung neigt.
Schritt 3: Betriebsmodus auswählen
Wählen Sie gemäß der Bedienungsanleitung des Geräts den manuellen, den Probelauf- oder den automatischen Nachführmodus aus und vergewissern Sie sich, dass das Biegeprogramm, die Nachführparameter und der Sicherheitsstatus korrekt sind.
Schritt 4: Biegen durchführen
Beginnen Sie den Biegevorgang gemäß der vorgegebenen Bedienungsanleitung. Achten Sie darauf, dass die Materialtransportplattform dem Blech gleichmäßig folgt. Fassen Sie niemals in die Gefahrenbereiche des Ober- oder Unterwerkzeugs, des Stützarms oder anderer beweglicher Teile.
Schritt 5: Führen Sie den Rückhub aus und entladen Sie das Material.
Vergewissern Sie sich, dass sich der Schieber und die Materialtransportvorrichtung in einem sicheren Entladezustand befinden, bevor Sie mit der Materialentnahme, dem Umdrehen oder dem Übergang zum nächsten Prozessschritt gemäß den Prozessanforderungen fortfahren.
Sechs wichtige Anforderungen während des Betriebs:
- Die Nennlast des Geräts und der zulässige außermittige Lastbereich dürfen nicht überschritten werden.
- Drücken Sie mit den Händen nicht auf den sich bewegenden Materialtransportarm oder den Übertragungsmechanismus.
- Halten Sie sich nicht in Gefahrenbereichen auf, in denen große Blechteile schwingen, abprallen oder herunterfallen könnten.
- Führen Sie im Automatikmodus keine unbefugten manuellen Eingriffe durch.
- Sollten Sie feststellen, dass das Material nicht synchron läuft, blockiert ist, kollidiert oder ungewöhnliche Geräusche von sich gibt, stoppen Sie die Maschine sicher gemäß dem Notfallverfahren vor Ort.
- Die Produktion darf nicht fortgesetzt werden, indem wiederholt zurückgesetzt, die Ausgabe erzwungen oder Verriegelungen umgangen werden, bis der Fehler behoben ist.
7. Anwendungstechniken für verschiedene Werkstücke
1) Biegen langer, dünner Platten
Achten Sie darauf, dass das Eigengewicht des Blechs kein Durchhängen, keine Abweichungen von der Biegelinie und keine unnötigen Kratzer auf der Oberfläche verursacht. 1) Die Stützpositionen und die Folgetrajektorien sollten entsprechend eingestellt werden.
2) Biegen großer, schwerer Platten
Priorisieren Sie die Berechnung des Plattengewichts, des Schwerpunkts, der Auflagerkräfte und der exzentrischen Belastung. Die Materialauflagevorrichtung kann möglicherweise nicht das volle Gewicht des Werkstücks tragen; gegebenenfalls sind zusätzliche Hebe- oder Abstützmaßnahmen in Abstimmung mit dem Ingenieurteam anzuwenden.
3) Kastenförmige Gehäuse und mehrfache Biegungen
Achten Sie darauf, ob die gebogenen Kanten, die seitlichen Flanschkanten und die Vorsprünge die Materialauflagefläche, die Stützarme und den Rahmen beeinträchtigen. Passen Sie die Biegereihenfolge gegebenenfalls an.
4) Aluminiumplatten und Dekorplatten
Verwenden Sie vorrangig saubere Auflageflächen, Kugellager oder für die Werkstückoberfläche geeignete Schutzmaterialien und achten Sie auf Metallspäne, scharfe Kanten und Fremdkörper, um das Risiko von Kratzern zu verringern.
8. Häufige Fehler und Methoden zur Fehlerbehebung
Fehlersymptome | Mögliche Ursachen | Anleitung zur Fehlerbehebung |
Das Folgegerät startet nicht. | Stromversorgungsstörung, Not-Aus-Schalter nicht zurückgesetzt, Startbedingungen nicht erfüllt | Stromversorgung, Alarme und Sicherheitsstatus prüfen |
Die Materialplattform folgt nicht | Sensor kein Signal, Kommunikationsfehler, falscher Steuermodus | Überprüfen Sie Rückmeldesignale, Kommunikationsstatus und Modus. |
Die Folgerichtung ist umgekehrt. | Richtungskonfigurationsfehler oder abnormale Parameter | Überprüfen Sie nach dem Abschalten die Ausrichtung gemäß den Anweisungen des Herstellers. |
Erhebliche Verzögerung der Bewegung | Fehlfunktion der Rückkopplung, Abweichung der Trajektorienparameter, übermäßiger mechanischer Widerstand | Prüfen Sie Signale, Parameter und den Zustand der mechanischen Bewegung. |
Plattformvibrationen oder ungewöhnliche Geräusche | Lose Verbindung, Getriebeverschleiß, Mechanismus blockiert | Nach Abschaltung und Stromausfall die mechanische Struktur überprüfen. |
Servo-Überlastalarm | Überlastung, mechanische Störungen, anormaler Übertragungswiderstand | Störungen beseitigen und Last- und Antriebsstatus überprüfen |
Falsche Ursprungsposition | Referenzpunktversatz, lockerer Sensor oder Parameteränderungen | Führen Sie das vorgeschriebene Kalibrierungsverfahren erneut durch. |
Kratzer auf der Werkstückoberfläche | Fremdkörper, Grate oder unsachgemäßer Kontakt auf der Materialträgeroberfläche | Reinigen Sie die Materialauflagefläche und überprüfen Sie die Kontaktfläche. |
Instabiler Biegewinkel | Uneinheitliche Blechunterstützung, Materialunterschiede oder Prozessabweichungen | Überprüfen Sie die Stütze, die Form, die Plattendicke und das Biegeverfahren. |
Unvollständiger Rückschlag | Fehlfunktionierte Endschalter, Hindernisse oder fehlerhafte Programmparameter | Automatischen Betrieb stoppen und Hub und Rückmeldung prüfen. |
Standardmäßige Vorgehensweise bei der Fehlerbehebung:
- Den laufenden Betrieb einstellen und gefährliche Bewegungen gemäß den Gerätespezifikationen in einen sicheren Zustand bringen.
- Falls interne Mechanismen oder Verkabelungen überprüft werden müssen, führen Sie die vorgeschriebene Energieisolierung, -verriegelung und -kennzeichnung durch und vergewissern Sie sich, dass die Restenergie sicher abgeführt wurde.
- Protokollieren Sie Alarmcodes, den Arbeitsschritt, in dem der Fehler aufgetreten ist, Werkstückinformationen und alle anormalen Phänomene.
- Die Prüfung erfolgt anhand der Fehlerliste; Reparaturen, die über die Befugnisse des Bedieners hinausgehen, dürfen nur von qualifiziertem Personal durchgeführt werden.
- Nach der Fehlerbehebung müssen die Sicherheitsfunktionen erneut überprüft und der vorgeschriebene Leerlauftest sowie die Stichprobenprüfung durchgeführt werden, bevor die Produktion wieder aufgenommen wird.
9. Wartungsplan
Die Wartungsintervalle sollten anhand der Nutzungshäufigkeit der Geräte, der Arbeitsumgebung, der Lastbedingungen und der Herstellervorgaben festgelegt werden. Die folgende Tabelle bietet einen empfohlenen Rahmen für die tägliche Wartung und stellt keine verbindlichen Intervalle für alle Modelle dar.
Zyklus | Wartungsinhalte | Inspektionsstandards |
Pro Schicht | Reinigen Sie die Materialauflagefläche; überprüfen Sie Aussehen, Alarme und Bewegungsstatus. | Keine Fremdkörper, keine ungewöhnlichen Geräusche |
Wöchentlich | Überprüfen Sie Steckverbinder, Lenkrollenbremsen, Kabel und Sensorbefestigungen. | Keine Lockerung, Abnutzung oder Beschädigung |
Monatlich | Wiederholbarkeit prüfen, Eingriffe begrenzen und Freigaben einhalten | Entspricht den vom Hersteller vorgegebenen zulässigen Abweichungen. |
Gemäß Herstellerplan | Getriebekomponenten, Schmierstellen, Lager und Untersetzungsgetriebe prüfen. | Schmier- und Verschleißbedingungen erfüllen die Anforderungen |
Regulär professionelle Wartung | Überprüfen Sie das elektrische System, den Antrieb, die Erdung und die Sicherheitsfunktionen. | Die Testergebnisse entsprechen den Gerätespezifikationen. |
Nach abnormalen Reparaturen | Mechanische Position, Rückkopplung, Verriegelungen und Folgetrajektorie erneut prüfen | Die Produktion kann erst nach Überprüfung und Genehmigung wieder aufgenommen werden. |
1) Schmierung und Reinigung
Verwenden Sie den vom Hersteller angegebenen Schmierstoff nur an den dafür vorgesehenen Stellen.
Reinigungsmittel dürfen nicht wahllos auf Servomotoren, Encoder oder elektrische Bauteile gesprüht werden.
Metallspäne, Ölflecken und scharfe Fremdkörper von der Materialträgerplattform entfernen.
Probleme wie unzureichende Schmierung, Öllecks, Verschleiß oder ungewöhnlicher Temperaturanstieg sollten umgehend behoben werden.
2) Sensoren und Steuerungssystem
Prüfen Sie die Positionssensoren und deren Halterungen auf Lockerheit.
Prüfen Sie die Magnetwaage, die Anschlüsse und die Signalkabel auf Beschädigungen durch Stöße oder Verunreinigungen.
Sicherungsparameter für den Controller und die Gerätekonfiguration.
Aktualisieren Sie die Software nicht, ändern Sie keine Treiberparameter und stellen Sie die Werkseinstellungen nicht willkürlich wieder her.
3) Neustart nach längerer Abschaltung
Nach längerer Stillstandszeit sollten die mechanische Struktur, die Stromversorgung, die Schmierung, die Sensoren und die Sicherheitsfunktionen überprüft werden.
Nach dem Neustart müssen Sie zunächst die vom Hersteller vorgegebenen Nullstell- und Leerlauftests durchführen, bevor Sie mit dem Biegen der Prüfstücke beginnen. Nehmen Sie die Produktion unter Volllast nicht direkt wieder auf.
10. Häufig gestellte Fragen zu Hilfsmitteln für die Nachbehandlung (FAQ)
Frage 1: Kann eine Materialstützvorrichtung beim Biegen die Biegegenauigkeit verbessern?
Unter bestimmten Bedingungen kann die Verarbeitungsstabilität verbessert werden. Durch die Unterstützung des Blechs, die Reduzierung von Durchbiegungen und Positionsabweichungen trägt sie zu einer höheren Werkstückkonsistenz bei. Die endgültige Genauigkeit wird jedoch weiterhin vom Zustand der Biegemaschine, dem Werkzeug, Materialunterschieden, Kompensationsparametern und den Bedienungsabläufen beeinflusst.
F2: Ist die Nachführmaterial-Stützvorrichtung für alle Biegemaschinen geeignet?
Nein. Es ist notwendig, den Aufstellraum der Maschine, die Tragfähigkeit der Materialauflage, den Bewegungsbereich, die Bedienschnittstelle und die Sicherheitsverriegelungen zu überprüfen. Manche Geräte erfordern spezielle Halterungen oder herstellerspezifische Anpassungen.
Frage 3: Kann die nachfolgende Materialstützvorrichtung die manuelle Arbeit vollständig ersetzen?
Nicht unbedingt. Es kann zwar das manuelle Heben und die Hilfsarbeiten reduzieren, aber die sichere Handhabung von Werkstücken, die Positionierung, das Wenden, das Aufnehmen und die Bearbeitung komplexer Werkstücke hängen weiterhin von der Gerätekonfiguration und dem Sicherheitsniveau ab. Automatisierung.
Frage 4: Was soll ich tun, wenn der Materialstützarm während des Betriebs vibriert?
Der betreffende Bearbeitungsprozess sollte gestoppt und die Maschine auf lose Mechanismen, Bewegungsstörungen, Verschmutzungen der Führungsschienen, Getriebeverschleiß oder Steuerungsanomalien überprüft werden. Die Drehzahl darf nicht direkt erhöht oder die Servoverstärkung willkürlich verändert werden, um das Problem zu kaschieren.
Frage 5: Wie kann man Kratzer auf der Oberfläche von Edelstahlblechen vermeiden?
Die Auflagefläche muss sauber gehalten werden, Metallspäne und Grate müssen entfernt werden, geeignete Schutzmaßnahmen für die Werkstückoberfläche müssen getroffen werden, und das Gleiten und der Kontakt des Blechs müssen während des Nachbearbeitungsprozesses überprüft werden.
Frage 6: Wie häufig ist eine Wartung erforderlich?
Der vom Hersteller vorgegebene Wartungszyklus ist einzuhalten. Reinigung und Sichtprüfung können üblicherweise in die Arbeit jeder Schicht integriert werden, während die Überprüfung des Getriebemechanismus, der Befestigungselemente und der Positionsbestimmung Bestandteil der regelmäßigen Wartung sein sollte. Der Wartungsplan ist an die Betriebsintensität anzupassen.
F7: Kann die Vorrichtung zur Unterstützung des Folgematerials in die Biegestation des Roboters integriert werden?
Bei einigen Modellen ist dies möglich, erfordert jedoch eine umfassende Berücksichtigung des Bewegungsbereichs des Roboters, der Trajektorie des Materialstützarms, der Werkstückgreifposition, der Steuerungskommunikation und der Sicherheitsverriegelungen und muss einer Risikobewertung und Fehlerbehebung auf Systemebene unterzogen werden.
11. Handbuchzusammenfassung: Grundprinzipien der korrekten Anwendung
Die effektive Nutzung der CNC-Abkantpresse Biegen folgenäh Das Gerät lässt sich in sechs Kernaufgaben zusammenfassen:
- Richtige Auswahl: Die Gerätekonstruktion, die Tragfähigkeit und die Steuerungsmethode sind auf das Werkstück und die Biegemaschine abgestimmt.
- Installationsspezifikationen: Die Installationsposition, die mechanische Verbindung, der Nullpunkt und die Endschalter entsprechen allesamt den Anforderungen des Herstellers.
- Programmabgleich: Blechparameter, Biegesequenz und Materialstützbahn wurden überprüft.
- Stabiler Betrieb: Der Materialstützarm bewegt sich synchron mit dem Plattenmaterial, ohne dass es zu abnormalem Schieben, Verrutschen oder Kollisionen kommt.
- Rechtzeitige Wartung: Regelmäßige Inspektionen werden am Bewegungsmechanismus, am Steuerungssystem, an der Auflagefläche und an den Sicherheitsfunktionen durchgeführt.
- Sicherheit geht vor: Jede Abweichung wird gemäß den Vorschriften behandelt, und die Produktion wird nicht ohne die Schutzfunktion der Abschirmung fortgesetzt.
 German
 English
 Spanish
 Portuguese
 Russian
 Arabic
 French
 Italian
 Polish
 Thai
 Vietnamese
 Lithuanian
 Czech
 Korean
 Japanese
 Chinese